При изготовлении штор одна и та же операция может занимать разное время даже на одном рабочем месте. Причина часто находится не в скорости шитья как таковой, а в составе процесса: когда материал подготовили, сколько раз его перемещали, был ли комплект деталей полным, требовалась ли повторная проверка. Поэтому время цикла рассматривают как сумму всех действий, необходимых для получения результата одной операции.
Для анализа важно заранее определить границы операции. Например, обработка бокового среза полотна может начинаться с момента получения подготовленной детали и завершаться после проверки качества шва. Если в одном случае считать только проход под лапкой, а в другом включать поиск ткани, заправку нити и контроль, сравнение будет искажено.
Из чего складывается время одного цикла
Базовая модель времени цикла включает несколько частей. Полезная операция — это непосредственное выполнение технологического действия: строчка, обработка края, установка элемента, формирование складки или другое предусмотренное картой процесса действие. Но вокруг неё есть вспомогательные этапы, без которых изделие не может перейти дальше.
- Подготовка: получение комплекта деталей, проверка разметки, установка необходимых приспособлений и материалов.
- Основная обработка: действие, которое изменяет материал и создаёт требуемый результат операции.
- Контроль: проверка внешнего вида, размеров, положения шва или других параметров, заданных технологическим процессом.
- Ожидание: время, когда работа остановлена из-за отсутствия материала, информации, оборудования или следующего этапа.
Такое разделение позволяет увидеть, что увеличение цикла не всегда связано с оператором или машиной. Иногда основное шитьё занимает стабильное время, а отклонение появляется из-за неполной комплектации заказа или дополнительной проверки после обнаруженного дефекта.
Инженерная заметка. В производственной аналитике полезно разделять время создания изделия и время ожидания. Данные о простоях, качестве и движении работы по процессу помогают искать источник отклонений, но сами по себе не объясняют причину без проверки конкретной операции.
Как измерять цикл без искажения картины
Измерение начинают с описания нормальной последовательности действий. Нельзя получить полезный результат, если один замер включает только работу швейной машины, а другой — весь путь детали от выдачи до передачи дальше. Границы должны быть одинаковыми для всех наблюдений.
Обычно фиксируют несколько повторений одной операции и отдельно отмечают необычные события: ожидание комплекта, поиск инструмента, исправление дефекта, остановку оборудования. Это позволяет не смешивать технологическое время с потерями процесса.
При анализе записей важно не заменять наблюдение предположением. Если цикл стал длиннее, сначала определяют, какая часть изменилась. Например, увеличение времени подготовки может указывать на проблему комплектации, а рост времени обработки — на изменение материала, состояния оборудования или требований к качеству.
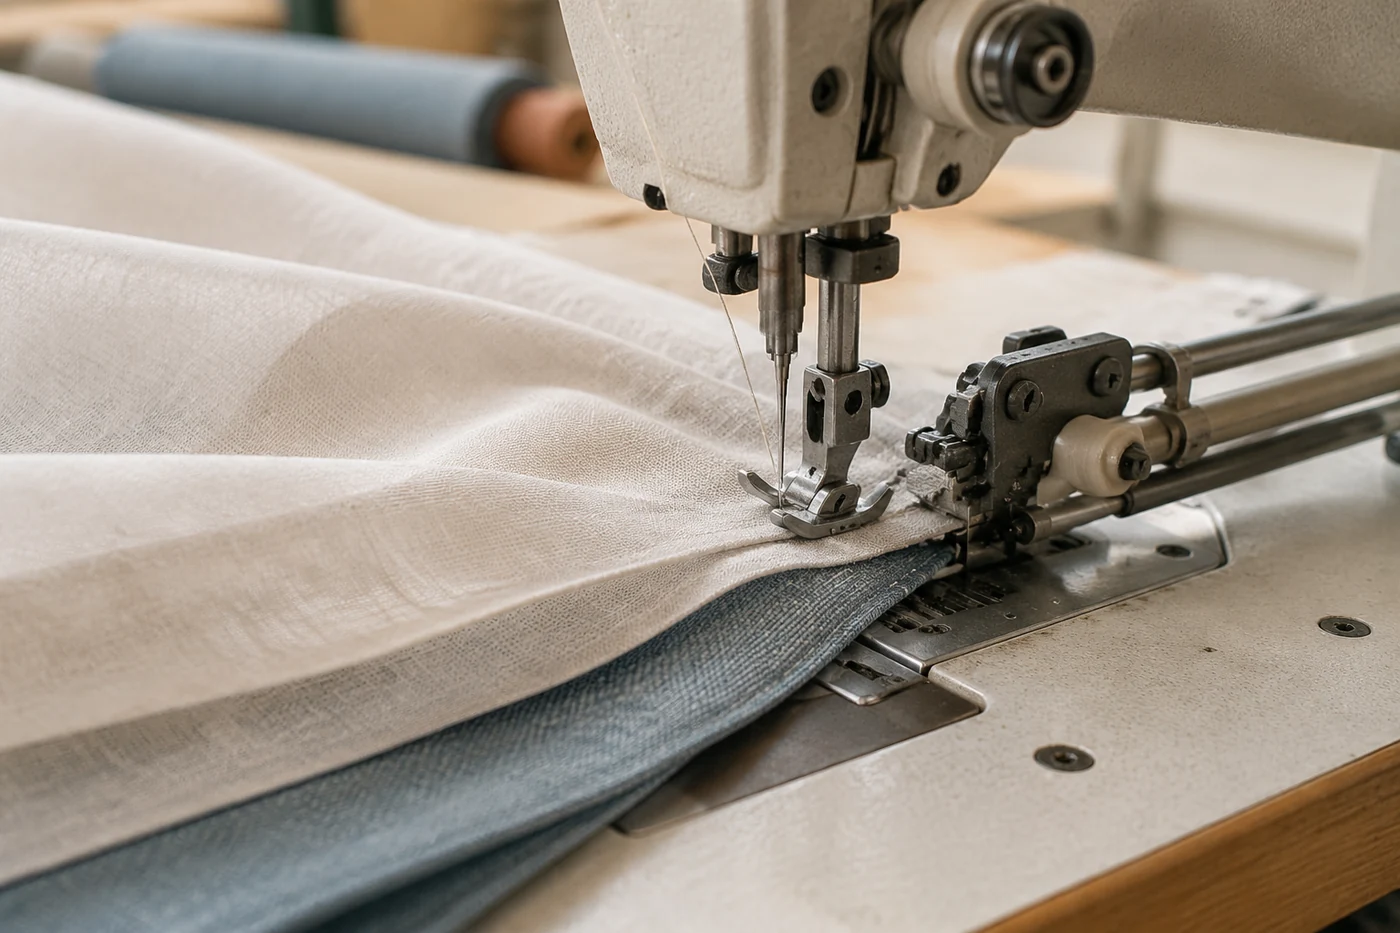
Почему одинаковый пошив занимает разное время
Операции с внешне одинаковым названием могут иметь разную трудоёмкость. В пошиве штор это особенно заметно из-за свойств тканей и конструкции изделия. Толщина полотна, структура волокон, количество слоёв, наличие подкладки или декоративных элементов влияют на поведение материала во время обработки.
Даже при одинаковом маршруте важна подготовка. Деталь с точной разметкой и полным комплектом проходит этап быстрее, чем материал, который приходится дополнительно проверять или подгонять. Поэтому сравнение времени имеет смысл только при сопоставимых условиях.
Отдельная причина отклонений — повторная работа. Если после операции обнаруживается неровный шов или смещение слоёв, цикл фактически увеличивается за счёт исправления. Причину такого события нужно искать отдельно, а не просто добавлять дополнительное время к нормальному процессу.
Что относится к ожиданию, а не к операции
Ожидание часто скрыто внутри производственного потока. Рабочее место может быть свободно, но операция не начинается, потому что отсутствует выкройка, фурнитура, предыдущий этап ещё не завершён или требуется решение по качеству.
Для анализа важно записывать тип ожидания. Фраза «операция заняла больше времени» не показывает, что именно произошло. Запись «ожидание комплекта деталей», «повторная проверка размера» или «подготовка оборудования» даёт возможность проверить конкретную гипотезу.
Нельзя автоматически считать любое ожидание потерей. Некоторые проверки или подготовительные действия являются обязательной частью технологии. Их задача — не ускорить один цикл любой ценой, а обеспечить стабильный результат без роста количества исправлений.
Связь времени цикла с качеством шва и материала
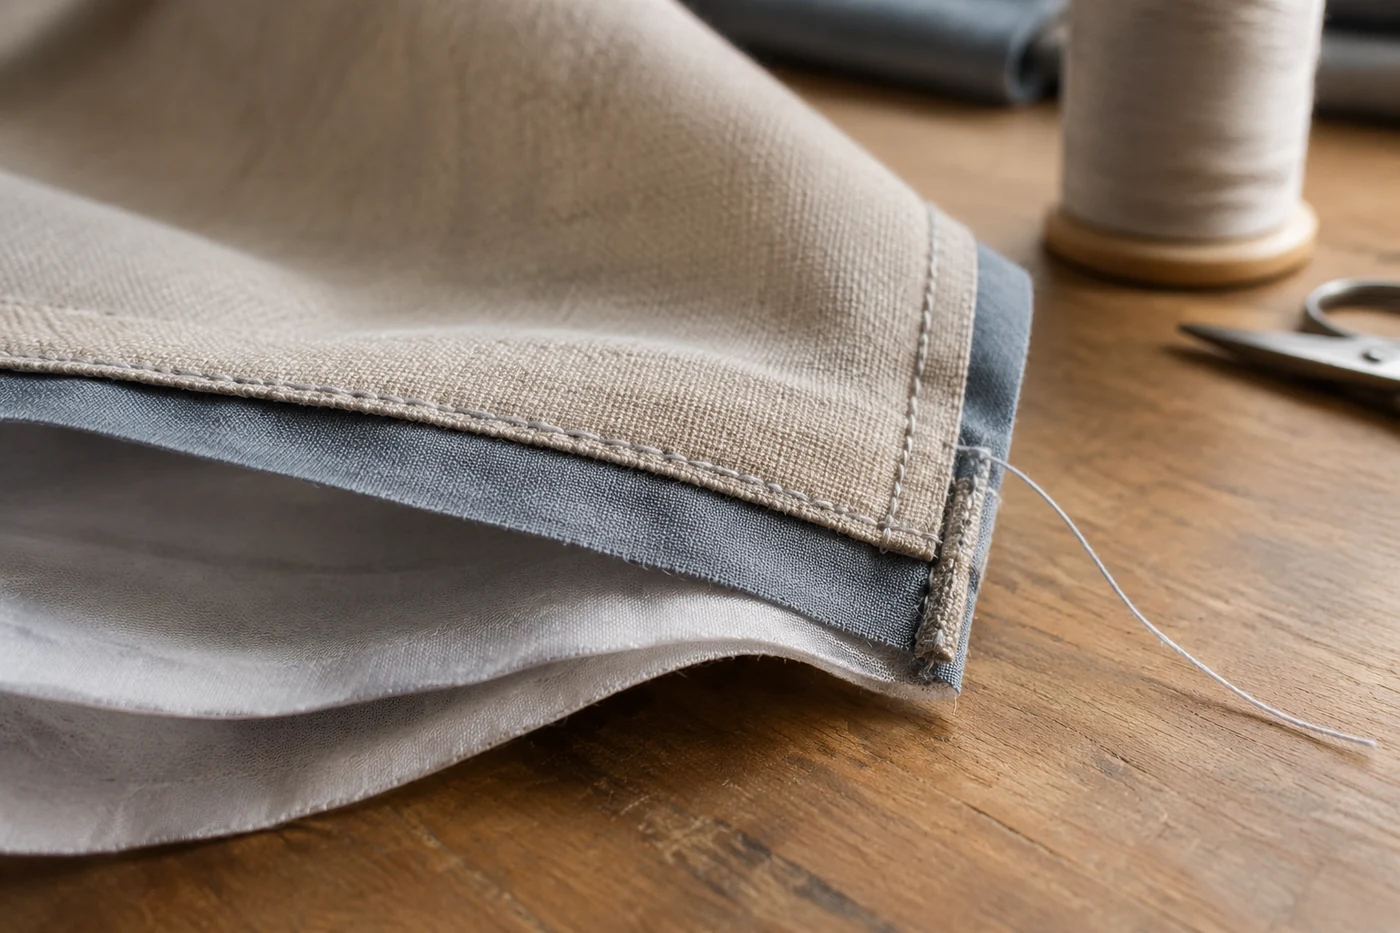
При обработке тканей скорость процесса связана не только с движением механизма. Изменение натяжения нитей, подачи слоёв или взаимодействия иглы с материалом может привести к дефектам, которые потребуют повторной работы. Поэтому сокращение времени без проверки результата может увеличить общий цикл изготовления.
Например, стягивание шва может иметь несколько причин: неподходящее натяжение, особенности материала, неравномерную подачу слоёв или сочетание нескольких факторов. Изменение одного параметра без диагностики не всегда устраняет проблему и может создать новую.
Как разбирать отклонение от обычного цикла
Если время операции изменилось, полезно идти от факта к причине. Сначала сравнивают состав цикла: выросла ли подготовка, сама обработка или ожидание. Затем проверяют, что изменилось в условиях работы: материал, конструкция изделия, комплектность, требования контроля или состояние рабочего места.
| Наблюдение | Возможные гипотезы | Что проверить |
|---|---|---|
| Выросло подготовительное время | Неполная комплектация, изменение порядка выдачи деталей | Наличие материалов и последовательность передачи |
| Увеличилось время обработки | Другой материал, дополнительные проходы, настройка процесса | Условия операции и технологические требования |
| Появились повторные операции | Дефект шва, ошибка подготовки, несоответствие детали | Место возникновения проблемы и причины возврата |
Такой подход помогает отделить единичное событие от устойчивой проблемы. Один длинный цикл не всегда означает изменение процесса, но повторяющееся отклонение требует отдельного анализа.
Почему точные нормативы проверяют по документации
Время цикла нельзя переносить между разными изделиями и оборудованием без проверки. Конкретные значения зависят от конструкции штор, материалов, организации рабочего места и требований к контролю. Если для оборудования или операции существуют технические листы и внутренние карты процесса, именно они определяют допустимые параметры.
Условное измерение можно использовать только для обучения анализу. Например, если учебная операция состоит из подготовки, шитья и контроля, можно отдельно посчитать доли этих этапов и найти, где возникло отклонение. Такой расчёт показывает метод работы с данными, но не является заводской нормой.
Правильно определённое время цикла становится инструментом понимания процесса. Оно показывает путь изделия от подготовки до готовой операции и помогает находить причины задержек без попытки ускорить отдельный этап в ущерб качеству.