В производстве штор партия ткани — это не просто количество материала, которое запускают в работу одновременно. Размер партии определяет, как быстро материал проходит через раскрой, пошив, контроль и комплектование. Слишком крупная партия может уменьшить число переналадок, но при этом создать ожидание между операциями. Слишком мелкая помогает быстрее менять ассортимент, но увеличивает количество подготовительных действий.
Поэтому оценка партий строится не вокруг одного показателя скорости. Важно видеть весь поток: где материал находится в ожидании, где оборудование занято подготовкой, где возникают повторные операции и где ограничивается гибкость производства.
Как размер партии меняет движение материала
Каждая производственная операция имеет собственное время цикла. Раскройщик работает с подготовленным полотном, швейный участок получает детали определённой комплектности, контроль проверяет уже собранное изделие. Если между этапами перемещается большая партия, следующий участок может долго ждать её завершения.
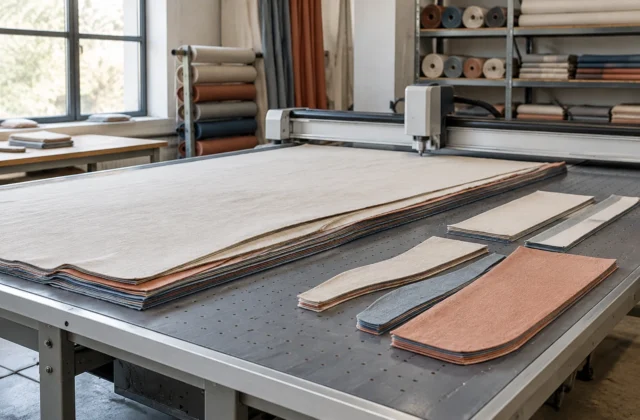
Например, при последовательном запуске большой группы одинаковых портьер раскрой может быть организован удобно: оператор один раз подготавливает материал и выполняет серию операций. Но если после раскроя вся партия передаётся дальше только целиком, швейный участок получает большую загрузку в один момент, а между передачами могут возникать простои.
Меньшие партии позволяют чаще передавать изделия дальше по потоку. Это сокращает объём незавершённого производства, но требует более частой подготовки: смены материала, проверки задания, настройки оборудования и организации рабочих мест.
Почему крупные партии удобны и где они ограничивают производство
Крупная партия особенно эффективна, когда изделие повторяется по одной технологии и количество вариантов невелико. Операторы меньше времени тратят на подготовительные действия, проще организовать последовательность операций, а материалы реже меняют местами.
Однако у такого подхода есть ограничения. Пока вся партия не завершит один этап, часть материала остаётся внутри процесса и не может перейти к следующей задаче. Если обнаруживается ошибка раскроя или проблема качества ткани, она может затронуть значительное количество изделий.
Кроме того, крупные партии снижают способность быстро реагировать на изменения. При большом количестве заказов с разными тканями, размерами и видами обработки ожидание освобождения оборудования становится заметной частью общего времени выполнения.
Инженерная заметка. В производственной аналитике поток рассматривают как систему взаимосвязанных этапов: отдельно оценивают загрузку оборудования, ожидание между операциями, качество и причины простоев. Сама по себе большая или малая партия не является универсально лучшей — решение зависит от структуры процесса и ограничений конкретного производства.
Малые партии: преимущество гибкости и цена частых переналадок
Малые партии помогают быстрее переключаться между заказами. Для производства штор это важно, когда используются разные виды ткани, меняются требования к обработке или необходимо выпускать изделия небольшими сериями.
Главное преимущество такого подхода — сокращение времени ожидания отдельных заказов. Материал быстрее проходит путь от одной операции к другой, а ошибки можно обнаружить раньше, не останавливая большой объём продукции.
Но уменьшение партии увеличивает число подготовительных действий. Нужно чаще проверять соответствие ткани заданию, менять организацию рабочего места, подготавливать оборудование под новую операцию. Если время таких переходов велико, выигрыш от небольших партий может исчезнуть.
Где возникает конфликт между скоростью и гибкостью
Скорость потока и возможность быстро менять задачи часто требуют разных решений. Для крупной серии одинаковых изделий выгодно уменьшать количество переходов между операциями. Для разнообразного производства важнее быстрое движение небольших объёмов.
Конфликт появляется, когда участок с высокой производительностью работает большими партиями, а остальные этапы не успевают их обрабатывать. Например, быстрый раскрой может сформировать запас деталей, который затем будет ждать пошива. В результате отдельная операция выглядит эффективной, но общий поток замедляется.
Оценивать нужно не только загрузку конкретного станка или рабочего места. Важно смотреть, где появляется очередь, сколько времени материал проводит без обработки и насколько часто приходится возвращаться к уже выполненным операциям.
Как оценивать влияние партий на производственный процесс
Практическая оценка начинается с наблюдения за движением материала. Необходимо определить последовательность операций, зафиксировать места ожидания и понять, какие действия повторяются перед каждой партией.
Полезно проверять несколько параметров:
- размер партии на каждом этапе, а не только при запуске заказа;
- время подготовки оборудования и рабочего места перед новой задачей;
- количество материалов и деталей, ожидающих следующую операцию;
- частоту возврата изделий на исправление или повторную обработку;
- наличие участка, который ограничивает скорость всего потока.
Такие наблюдения помогают отличить настоящую причину задержки от внешнего признака. Например, длинная очередь перед пошивом может быть связана не только с загрузкой швейного оборудования, но и с тем, что партии после раскроя формируются слишком большими.
Роль данных в настройке размера партий
Производственная аналитика помогает связывать отдельные события в общую картину. Данные о простоях, качестве и движении материалов позволяют искать причины отклонений, а не только фиксировать факт задержки.
При этом автоматический сбор информации не заменяет понимание процесса. Если неправильно определено узкое место, изменение размера партий может не дать ожидаемого результата. Сначала необходимо понять, какой этап ограничивает поток и почему возникает ожидание.
Параметры оборудования, допустимые объёмы загрузки и особенности обработки конкретных тканей всегда проверяют по технической документации используемых систем. Например, при работе с раскройным оборудованием способ фиксации материала и режимы обработки зависят от конструкции машины и свойств ткани, поэтому переносить настройки одной установки на другое оборудование нельзя.
Баланс партий как часть управления потоком
Оптимальный размер партии редко определяется одной формулой. Он зависит от ассортимента, повторяемости заказов, возможностей оборудования и требований к скорости прохождения материала.
Для серийных изделий может быть оправдано увеличение партии, если оно действительно сокращает подготовительные операции и не создаёт очередей. Для производства с большим количеством вариантов чаще полезнее уменьшать партии, чтобы сохранить движение материалов и быстрее выявлять отклонения.
Главный критерий — не максимальный объём запуска и не минимальная серия, а согласованность всех этапов. Когда партии соответствуют возможностям потока, производство меньше зависит от ожидания, а изменения в заказах проще встроить без лишних потерь.