
Как проявляется нестабильность ультразвуковой обработки края
Ультразвуковой узел в оборудовании для обработки шторных материалов работает за счёт передачи механических колебаний через контакт инструмента с материалом. В зоне контакта происходит локальное воздействие, которое может использоваться для резки, запечатывания или соединения подходящих материалов. Если результат меняется от одного участка полотна к другому, причина обычно находится не в одном параметре, а в сочетании трёх факторов: состоянии инструмента, свойствах материала и условиях контакта.
Типичные признаки нестабильности — разная ширина запаянного края, участки с недостаточным уплотнением, следы чрезмерного воздействия, изменение качества на начале и конце прохода. Важно разделять внешний дефект и причину. Например, неровный край может возникать из-за смещения материала при подаче, а не из-за самого ультразвукового генератора.
Диагностику начинают не с изменения рабочих параметров, а с проверки цепочки передачи усилия: инструмент должен быть правильно установлен, материал должен проходить через зону контакта без лишнего смещения, а поверхности контакта должны соответствовать задаче обработки.
Путь усилия от узла к краю материала
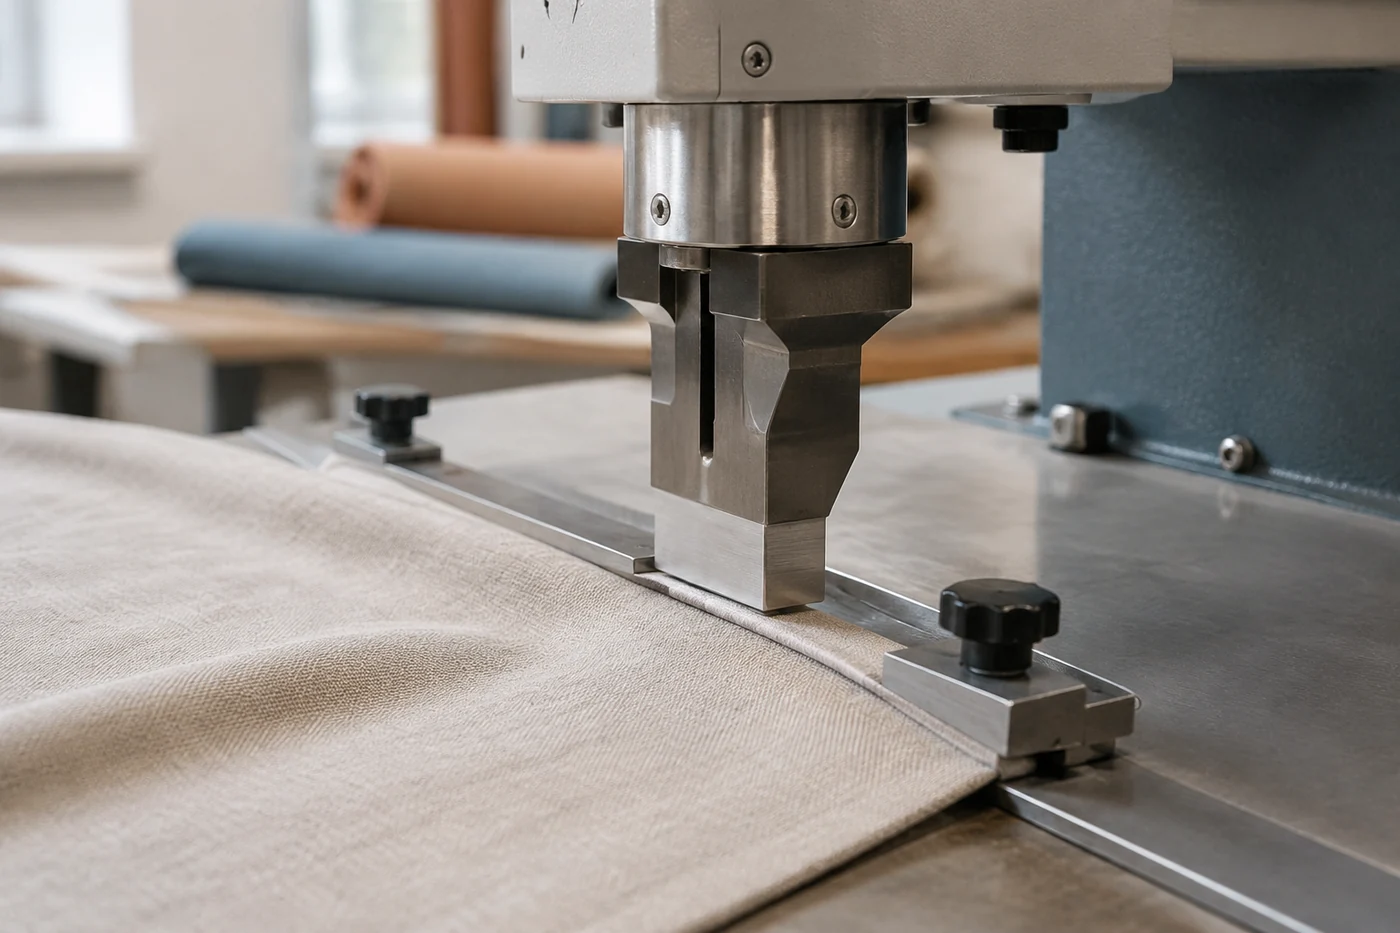
Работа ультразвукового узла зависит от того, насколько точно энергия передаётся в небольшую рабочую область. Инструмент и опорная часть формируют контактную пару. Если одна из поверхностей имеет загрязнение, износ или неправильное положение, фактическая зона воздействия меняется.
Для обработки края шторы это особенно важно: край полотна часто имеет несколько слоёв, декоративные элементы или разную плотность по направлению движения. В результате одинаковое движение оборудования может давать разный эффект на разных участках.
Инженерная заметка. Стабильность ультразвуковой обработки определяется не только источником колебаний. Рабочий результат формируется всей системой контакта: инструментом, опорой, фиксацией материала и его способностью воспринимать локальное воздействие. Параметры конкретной машины проверяют по техническому листу и руководству соответствующей модели.
При анализе полезно мысленно разделить узел на несколько зон. Первая — место формирования движения инструмента. Вторая — контактная поверхность, которая передаёт воздействие. Третья — участок подачи материала, где создаётся необходимая геометрия прохода. Ошибка в любой из этих зон может проявиться одинаковым внешним дефектом.
Материал определяет границы процесса
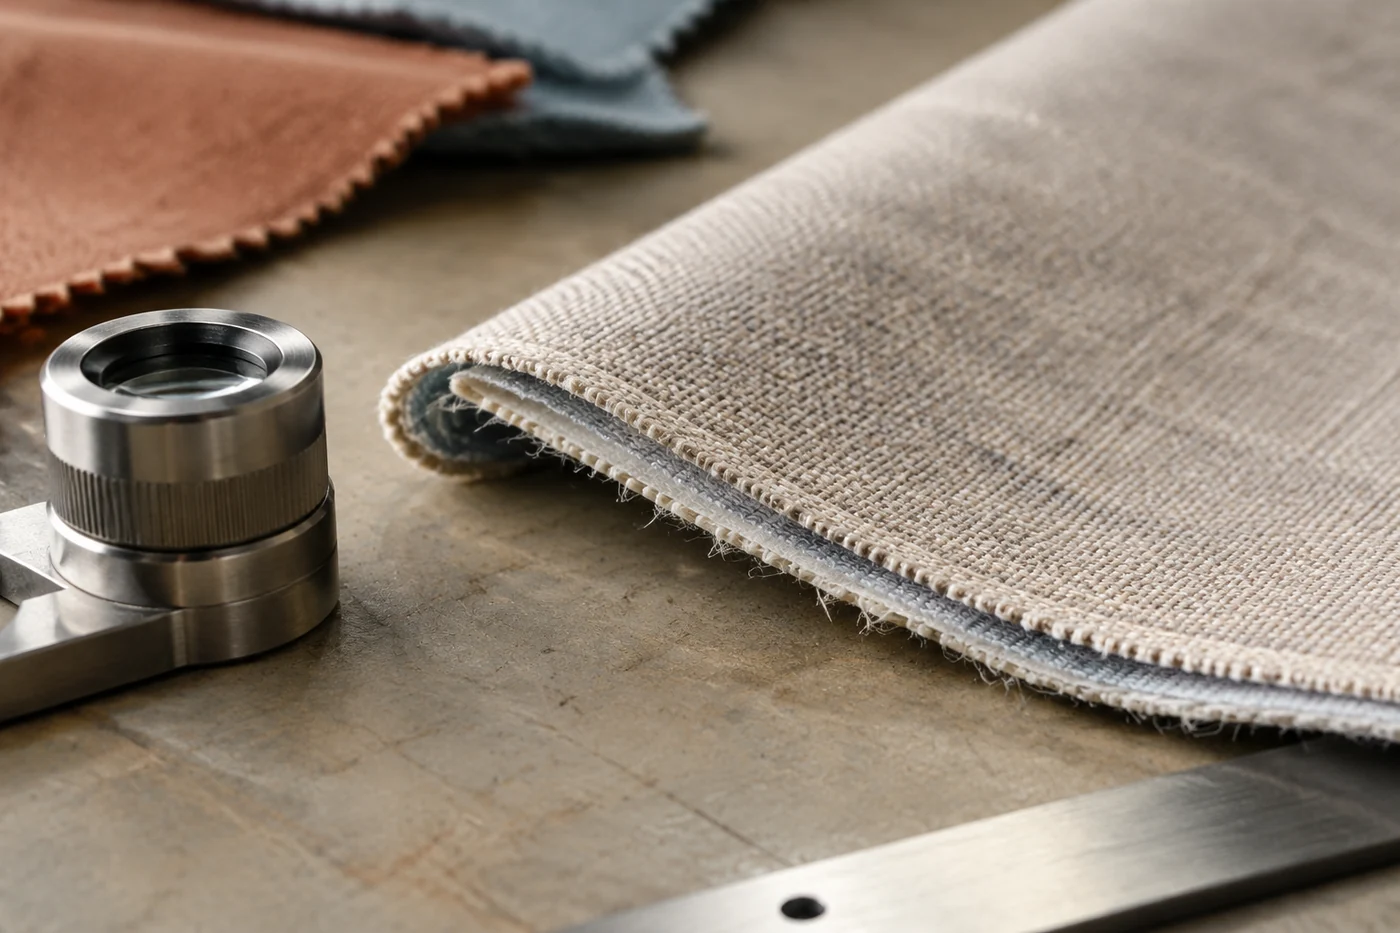
Одна из частых причин нестабильности — попытка применять одинаковый подход к разным тканям. Ультразвуковая обработка лучше подходит для материалов, которые имеют пригодные термопластичные компоненты и способны реагировать на локальное воздействие. Состав полотна, структура волокон, наличие покрытий и многослойность напрямую влияют на результат.
Синтетические материалы могут вести себя иначе, чем натуральные ткани. Материал с термопластичными волокнами способен изменять структуру в зоне контакта, тогда как хлопок или лён без подходящих компонентов не дают того же механизма обработки. Покрытия также требуют проверки совместимости: внешний слой может изменять передачу энергии или создавать дополнительный барьер.
| Фактор | Что проверяют | Почему это влияет на край |
|---|---|---|
| Состав материала | Наличие подходящих компонентов и стабильность структуры | Разные материалы по-разному реагируют на локальное воздействие |
| Толщина и слои | Однородность участка обработки | Меняется передача усилия через пакет материала |
| Поверхность края | Чистоту и состояние зоны контакта | Загрязнения и неровности изменяют фактический контакт |
Если материал не соответствует принципу работы узла, настройка оборудования не превращает процесс в универсальный метод. В таком случае необходимо сначала подтвердить совместимость материала с выбранной технологией.
Инструмент и оснастка как источник изменений
Рабочий инструмент влияет на форму контакта и распределение нагрузки. Даже без заметных повреждений изменение геометрии поверхности может привести к тому, что материал получает воздействие неравномерно.
При проверке узла оценивают несколько элементов: состояние рабочей поверхности инструмента, правильность его установки, отсутствие посторонних частиц в зоне контакта и соответствие оснастки выполняемой операции. Для разных задач могут применяться разные конструкции рабочих элементов, поэтому замена одного инструмента другим без проверки не гарантирует сохранение результата.
Отдельно рассматривают направляющие и элементы фиксации. Их задача — удерживать край в правильной траектории. Если материал уходит в сторону даже на небольшое расстояние, контактная зона меняется, и оператор может ошибочно принять это за проблему ультразвукового воздействия.
Последовательность проверки при нестабильном результате
Поиск причины удобнее проводить от механики к процессу. Сначала проверяют, повторяется ли дефект при одинаковом прохождении материала. Затем исключают внешние изменения: другой рулон, другой участок полотна, изменение количества слоёв.
Следующий этап — осмотр контактных деталей. Проверяют, нет ли загрязнения, следов износа или смещения. При этом не следует самостоятельно изменять внутренние электрические настройки оборудования или обходить предусмотренные производителем ограничения. Для конкретной модели порядок обслуживания и допустимые действия определяются технической документацией.
После проверки механической части оценивают соответствие материала технологии. Если проблема возникает только на одном типе ткани, вероятнее всего, причина связана с особенностями материала или покрытия, а не с общей работой узла.
Разделение причин по признакам дефекта
Один и тот же внешний результат может иметь несколько объяснений. Поэтому диагностика строится на гипотезах и подтверждении каждой из них.
- Неравномерный край по длине прохода: проверяют стабильность подачи, положение материала и состояние направляющих.
- Изменение результата после смены полотна: проверяют состав, плотность, слои и совместимость материала с процессом.
- Локальные участки слабой обработки: проверяют чистоту и состояние рабочей поверхности инструмента.
- Постепенное ухудшение качества: рассматривают износ деталей и необходимость обслуживания по документации оборудования.
Такой подход позволяет не менять случайные параметры в поисках результата, а устанавливать связь между наблюдаемым дефектом и конкретным элементом системы.
Ограничения технологии и роль документации
Ультразвуковая обработка не заменяет все способы формирования края. Выбор технологии зависит от материала, конструкции изделия и требуемого результата. Для некоторых тканей более подходящими могут быть другие методы обработки, например механическая подгибка или применение иной оснастки.
Точные рабочие параметры, размеры контактных элементов, интервалы обслуживания и допустимые нагрузки нельзя переносить между разными моделями оборудования без проверки. Производитель указывает такие данные для конкретного устройства и условий применения.
Стабильный процесс получается тогда, когда согласованы четыре элемента: материал, инструмент, движение заготовки и контроль состояния узла. Если один из них выходит за допустимые для конкретной системы условия, нестабильность становится ожидаемым следствием, а не случайной ошибкой оператора.


