
Ультразвуковой узел применяют в производстве штор и оконных систем там, где требуется обработка края материала с использованием колебательной энергии высокой частоты. В отличие от обычного швейного соединения или механической резки, здесь результат зависит от взаимодействия нескольких элементов: инструмента, опорной части, материала и параметров движения. Поэтому подготовка оборудования перед операцией важна не меньше самой обработки.
Какие элементы образуют рабочий ультразвуковой узел
Рабочая зона ультразвукового оборудования состоит из нескольких связанных компонентов. Источник колебаний передаёт энергию на преобразователь, а затем через механические элементы она поступает к рабочему инструменту. Инструмент контактирует с материалом и создаёт локальное воздействие в зоне края.
В практической обработке края важны не только активные элементы, но и механическая стабильность узла. Крепление инструмента, положение опорной поверхности и отсутствие лишних перемещений влияют на повторяемость результата. Даже небольшое смещение рабочей зоны может изменить характер контакта с тканью.
Конструкция конкретного оборудования отличается в зависимости от назначения. Одни узлы рассчитаны на соединение термопластичных нетканых материалов, другие используются для операций, где требуется резка или запечатывание края. Возможности определяются документацией конкретной системы, а не самим фактом наличия ультразвукового принципа.
Подготовка начинается с проверки совместимости материала
Перед обработкой необходимо определить, подходит ли материал для выбранной технологии. Ультразвуковое воздействие эффективно прежде всего для материалов, содержащих компоненты, способные реагировать на такое воздействие. Наличие только тонкой структуры или мягкой поверхности не означает автоматической пригодности.
Синтетические ткани с термопластичными волокнами могут вести себя иначе, чем натуральные полотна. Хлопок, лён и другие материалы без подходящей термопластичной составляющей не становятся пригодными для ультразвукового запечатывания только из-за небольшой толщины.
| Фактор проверки | Почему он важен |
|---|---|
| Состав материала | Определяет способность материала реагировать на ультразвуковое воздействие. |
| Толщина и структура края | Влияют на контакт инструмента с зоной обработки. |
| Состояние инструмента | Износ или повреждение меняют передачу энергии. |
| Подача материала | Определяет стабильность движения через рабочую область. |
Инженерная заметка. Одинаковый внешний результат обработки нельзя считать доказательством одинаковых условий работы. Два материала с похожей фактурой могут иметь разную реакцию из-за состава волокон, плотности и структуры покрытия.
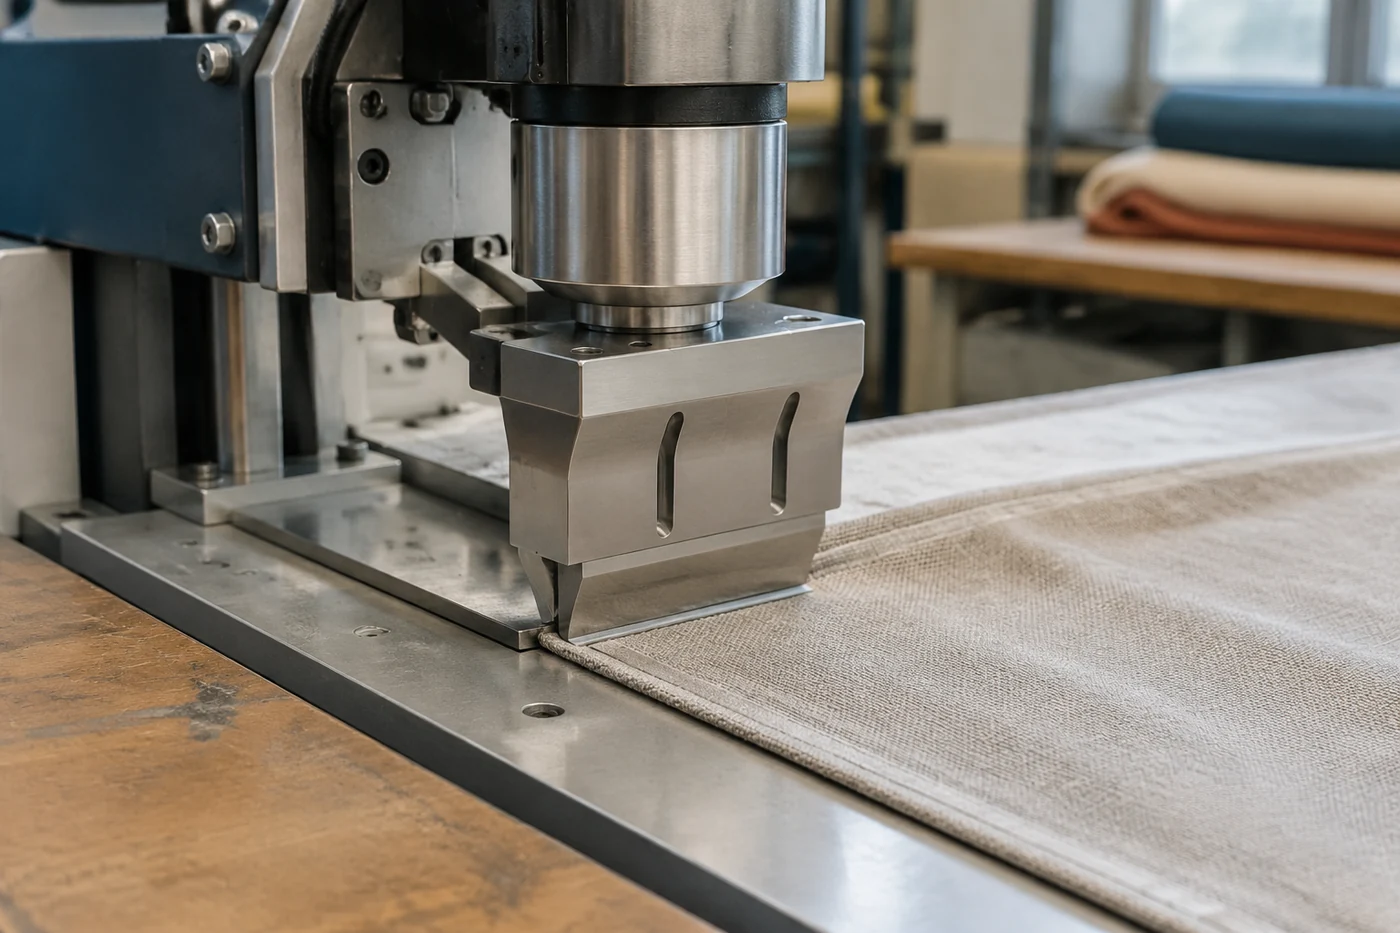
Последовательность подготовки перед обработкой края
Подготовку удобно разделять на несколько этапов. Сначала проверяют чистоту рабочей зоны и состояние контактирующих деталей. На поверхности инструмента и опоры не должно быть загрязнений, которые изменяют положение материала или создают дополнительный зазор.
Затем контролируют установку инструмента относительно зоны прохождения материала. Рабочая геометрия должна соответствовать назначению оборудования. Нельзя переносить положение или параметры с другой модели без проверки по технической документации.
После механической проверки оценивают сам материал. Край должен подаваться без складок и лишнего натяжения, если это предусмотрено технологией конкретного процесса. При нестабильной подаче даже исправный ультразвуковой узел может давать неоднородный результат.
Завершающий этап подготовки — проверка на образце материала. Пробная операция позволяет увидеть, как инструмент взаимодействует именно с используемым полотном, а не с условным аналогом из другой партии.
Почему важна согласованность инструмента и материала
Ультразвуковая обработка не работает как универсальный способ воздействия на любой край. Инструмент рассчитан на определённую геометрию контакта и определённый диапазон задач. Если материал не соответствует принципу обработки, увеличение воздействия не решает проблему, а может привести к повреждению поверхности.
Для разных материалов отличаются требования к контакту, скорости прохождения и устойчивости края. Например, тонкий синтетический слой и многослойная конструкция с покрытием имеют разную реакцию на локальное воздействие. Поэтому рабочий результат оценивают не по внешнему сходству материалов, а по их технологическим свойствам.
При подготовке оборудования важно учитывать и состояние расходных элементов. Изменение рабочей поверхности инструмента может влиять на распределение нагрузки в зоне контакта. Если производитель предусматривает контроль или замену отдельных частей, порядок действий берут из руководства конкретной установки.
Какие проверки помогают найти причину нестабильного края
Когда обработанный край получается неоднородным, поиск причины начинают не с изменения всех параметров сразу, а с последовательной проверки. Такой подход помогает отделить проблему материала от проблемы оборудования.
- Проверить соответствие материала назначению ультразвуковой обработки.
- Осмотреть инструмент и контактные поверхности на загрязнение или повреждения.
- Проверить правильность установки рабочего узла по документации оборудования.
- Оценить равномерность подачи материала через рабочую зону.
- Сравнить результат с пробным образцом из той же партии материала.
Если после этих проверок причина остаётся неясной, дальнейшие действия выполняют по регламенту конкретной машины. Универсального набора настроек для всех тканей и всех ультразвуковых систем не существует.

Ограничения применения ультразвуковой обработки
Главное ограничение технологии связано с составом материала. Ультразвуковой узел не заменяет все способы обработки края и не является альтернативой обычному шитью для любого текстиля. Некоторые ткани требуют других методов фиксации, подгибки или соединения.
Также нельзя оценивать пригодность только по внешнему виду края. Поверхностное изменение может выглядеть аккуратно, но не соответствовать требуемой прочности или стабильности в эксплуатации. Для производственного процесса важны критерии, заданные технологией конкретного изделия.
При выборе способа обработки учитывают не только возможность получить край без осыпания, но и последующее поведение материала. Шторы и оконные системы могут использоваться с разными нагрузками, поэтому технология должна соответствовать назначению детали.
Роль технической документации в подготовке узла
Руководства производителей оборудования остаются основным источником информации по конкретной модели. В них указывают особенности обслуживания, допустимые условия эксплуатации и требования к работе с узлом. Эти данные нельзя заменять универсальными таблицами, потому что конструкция машин различается.
Правильная подготовка ультразвукового узла — это не поиск одного подходящего режима, а проверка всей рабочей цепочки: материал, инструмент, установка, подача и контроль результата. Такой порядок снижает количество случайных дефектов и помогает понимать причину изменения качества обработки.


