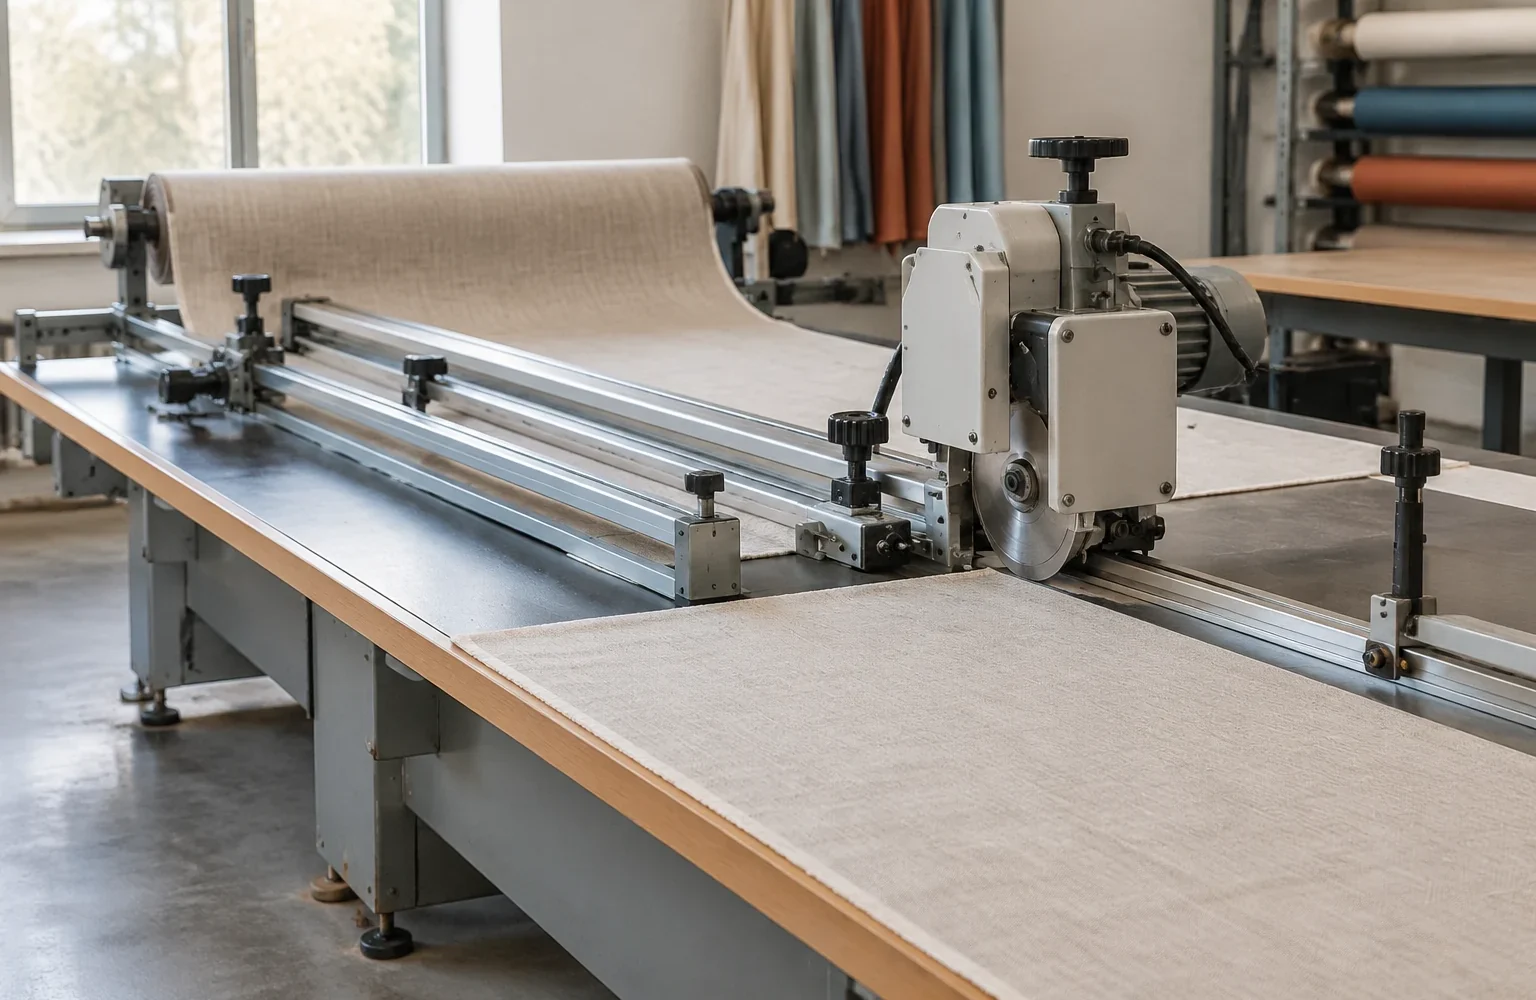
В машинах обработки края материал проходит через несколько взаимосвязанных узлов: его удерживают направляющие, перемещает механизм подачи, а режущий элемент формирует линию отделения или обработки кромки. Ошибка в одном звене влияет на работу всей системы. Даже острый нож не обеспечит стабильный результат, если ткань движется с отклонением относительно траектории реза.
Для оборудования, применяемого при изготовлении штор и оконных систем, это особенно важно: край полотна часто становится основой для дальнейшей операции — подгибки, окантовки, соединения деталей или установки элементов крепления. Поэтому согласование движения материала и инструмента является частью настройки процесса, а не отдельной регулировкой одного узла.
Путь материала от подачи к линии реза
Система обработки края работает как единая механическая цепочка. Сначала материал фиксируется или направляется, затем подающий механизм перемещает его через рабочую зону, где нож или другой режущий элемент выполняет заданное действие. Важна не только скорость каждого узла, но и их взаимное положение во времени и пространстве.
В швейном оборудовании с ножевыми механизмами подача должна обеспечивать стабильное положение края относительно режущей зоны. Если материал смещается в сторону, нож начинает снимать неодинаковый припуск или формировать волнистую линию. При этом причина может находиться не в самом режущем элементе, а в направляющих, прижиме или механизме перемещения.
У промышленных машин конкретная конструкция зависит от модели: расположение ножей, тип подачи, способы регулировки и требования к обслуживанию определяются технической документацией производителя.
Инженерная заметка. В обработке края важен не отдельный параметр, а согласованность нескольких движений: материал должен сохранять положение относительно инструмента в течение всего прохода. Поэтому диагностика начинается с проверки всей кинематической цепочки, а не только с замены ножа.
Почему синхронизация влияет на качество края
Режущий инструмент работает предсказуемо только тогда, когда материал приходит к нему по стабильной траектории. При рассогласовании возникают типичные последствия:
- линия реза уходит от заданного направления из-за бокового смещения материала;
- край получается неодинаковой ширины из-за изменения положения относительно ножа;
- появляются вытяжение, заломы или локальные деформации, если подача и фиксация работают неравномерно;
- увеличивается нагрузка на режущий элемент при неправильном контакте с материалом.
Особенность текстильных материалов заключается в их различном поведении под нагрузкой. Плотная портьерная ткань, тонкий декоративный материал и синтетическое полотно могут по-разному реагировать на прижим и движение. Поэтому одинаковая механическая настройка не всегда подходит для разных материалов.
Какие узлы определяют траекторию реза
Точность обработки края формируется несколькими элементами. Каждый из них влияет на положение материала относительно ножа.
Ножевой узел
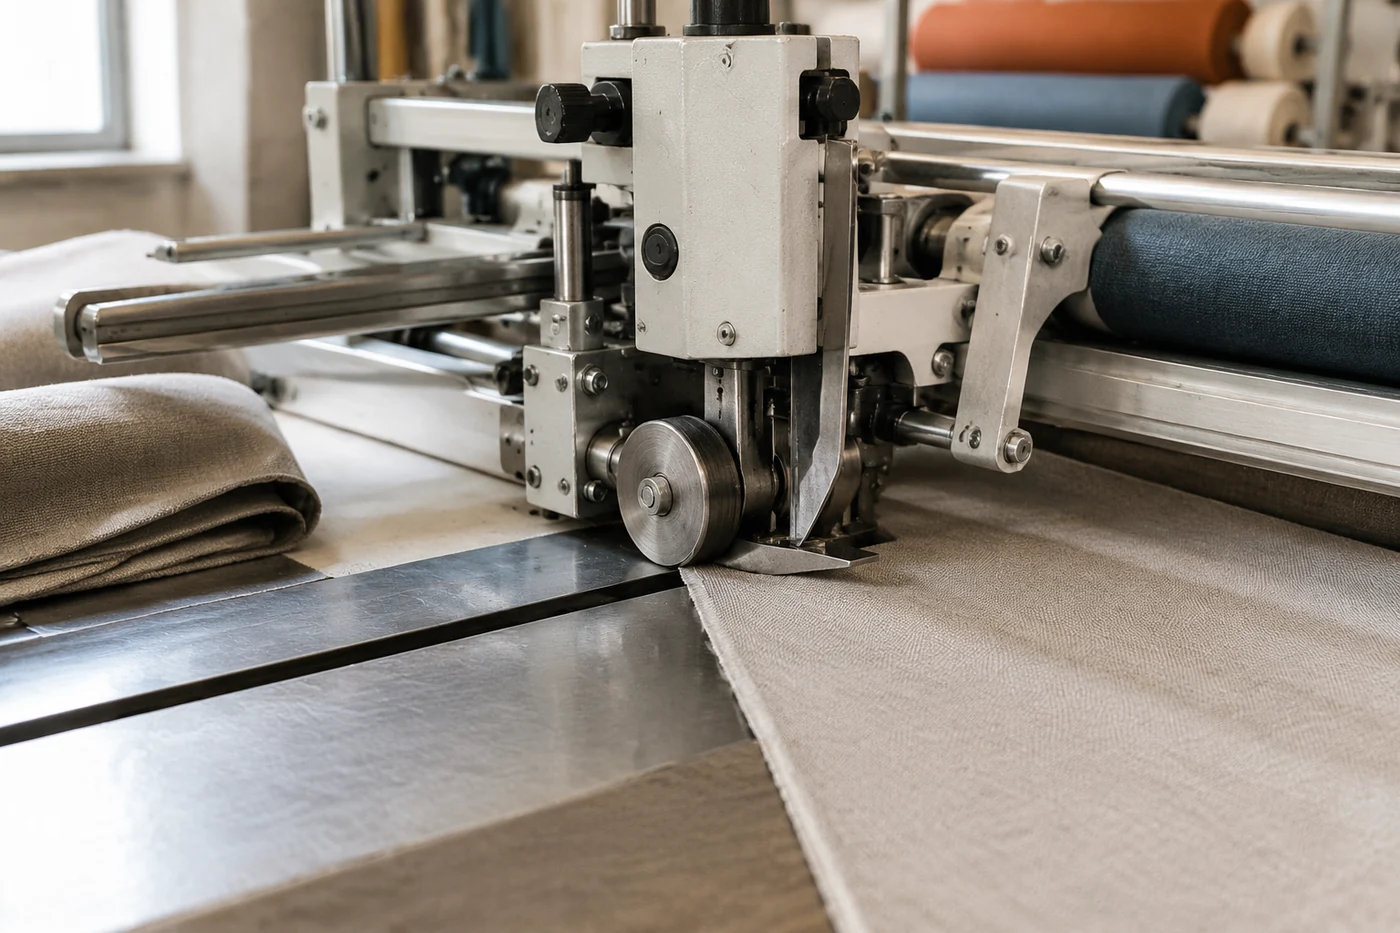
Нож определяет геометрию реза, но его состояние — только один из факторов. Износ режущей кромки, неправильная установка или повреждение крепления могут изменить характер контакта с материалом. Проверка выполняется по инструкции конкретного оборудования, так как конструкция ножевых механизмов различается.
Подающие элементы
Ролики, зубчатые рейки, лапки или другие механизмы перемещения задают фактическое движение материала. Если усилие распределяется неравномерно, ткань может смещаться или растягиваться до момента контакта с ножом.
Направляющие и фиксаторы
Направляющие отвечают за сохранение положения края. Их задача не заменить подачу, а ограничить нежелательные перемещения. Загрязнение, люфт или неправильная установка направляющих способны изменить траекторию даже при исправном ножевом узле.
Различия между механической и термической обработкой края
Не все технологии обработки края используют одинаковый принцип. В механических системах основную роль играет физический контакт режущего элемента с материалом. В термических и ультразвуковых технологиях дополнительно учитываются свойства материала и взаимодействие энергии с волокнами.
| Тип обработки | Что определяет результат | Основные ограничения |
|---|---|---|
| Механический нож | Положение ножа, подача, фиксация материала | Зависимость от состояния режущей кромки и стабильности движения |
| Горячий нож | Контакт нагретого инструмента с подходящим материалом | Применим не для всех тканей и покрытий |
| Ультразвуковой узел | Совместимость материала, инструмента и параметров процесса | Не заменяет универсально все виды швов и обработки |
Термические и ультразвуковые методы требуют подтверждённой совместимости материала с технологией. Например, оборудование для горячей резки рассчитано на определённые синтетические материалы, а ультразвуковая обработка применяется для подходящих термопластичных материалов. Для каждого случая необходимо ориентироваться на технические данные конкретной системы.
Как искать причины нарушения согласованной работы
Диагностика начинается с наблюдения за характером дефекта. Важно определить, что именно изменилось: направление реза, ширина края, стабильность движения или качество самого среза.
Последовательность проверки обычно строится по принципу от простого к сложному:
- проверить чистоту рабочей зоны и отсутствие помех движению материала;
- оценить положение материала относительно направляющих и зоны реза;
- проверить состояние режущего элемента по требованиям производителя;
- убедиться, что подающие механизмы работают без заметных задержек и рывков;
- сопоставить используемый материал с возможностями оборудования.
Если проблема появляется только на определённых тканях, вероятной причиной может быть не механическая неисправность, а несовместимость материала с выбранной технологией обработки.

Материал как часть механической системы
При проектировании процесса обработки края материал нельзя рассматривать как пассивный объект. Его толщина, структура плетения, способность растягиваться и реакция на нагрев влияют на взаимодействие с оборудованием.
Например, ткань с высокой подвижностью волокон может требовать более стабильной фиксации, чем плотное полотно. Синтетические материалы иногда допускают термическую обработку, тогда как натуральные волокна могут вести себя иначе. Поэтому выбор метода обработки начинается с характеристик материала, а не только с возможностей машины.
Что проверяют перед изменением настройки оборудования
Любое изменение в работе машины должно начинаться с определения причины. Попытка компенсировать дефект случайной регулировкой одного узла может привести к ухудшению работы других механизмов.
Перед изменением настроек обычно анализируют три вопроса: совпадает ли траектория подачи с линией реза, соответствует ли инструмент материалу и нет ли механического износа элементов, влияющих на движение. Точные параметры регулировки, интервалы обслуживания и допустимые нагрузки определяются технической документацией конкретной модели.


