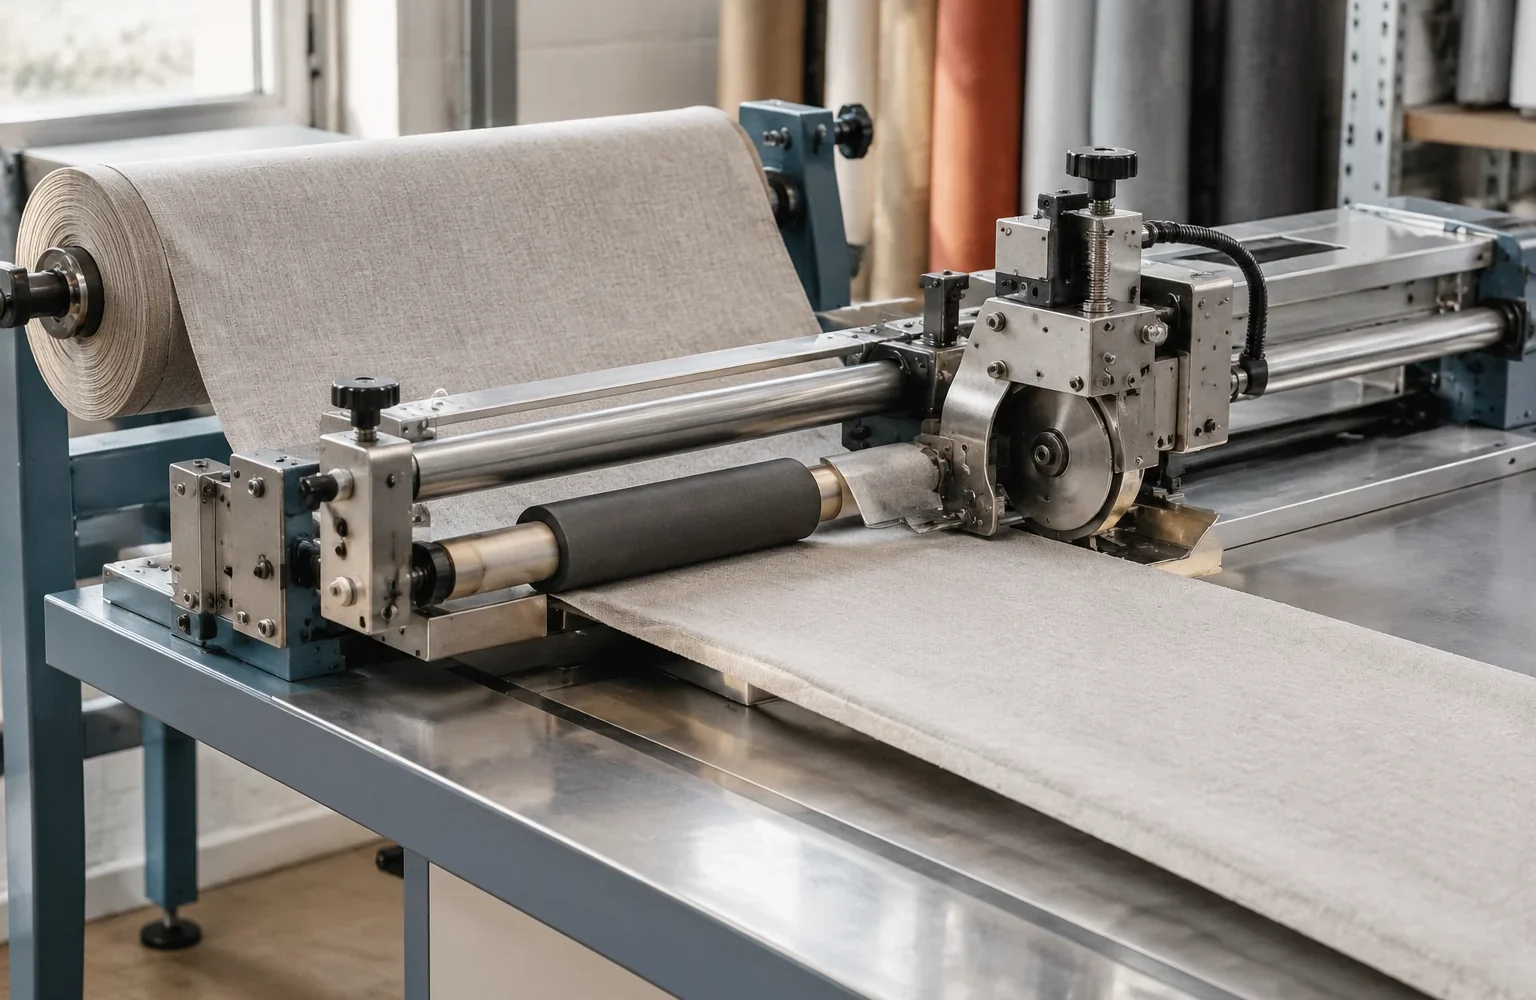
Контакт инструмента с материалом: три разных принципа обработки
При изготовлении штор и элементов оконного текстиля край материала может формироваться несколькими способами. Механический нож отделяет часть полотна за счёт физического контакта лезвия с волокнами. Термический инструмент использует нагрев рабочей части, а ультразвуковой узел воздействует на материал через высокочастотные колебания рабочего инструмента.
Внешний результат может выглядеть похожим: ровный край, отсутствие лишних нитей или подготовленная кромка. Однако путь получения этого результата различается. У механической системы главным вопросом становится состояние режущей пары и стабильность перемещения. У энергетических методов важны совместимость материала с воздействием и точная настройка узла под конкретную задачу.
Механический нож: путь усилия от привода к краю ткани
В механической системе усилие передаётся через жёсткую кинематическую цепь. Привод перемещает нож, оператор или механизм подачи удерживает материал, а режущая кромка выполняет разделение волокон. На качество влияет не только острота ножа, но и взаимное положение всех элементов.
Если материал движется относительно инструмента, возникает дополнительная нагрузка на зону реза. Она может проявляться как вытягивание полотна, смещение линии обработки или образование зацепов. Поэтому в промышленном оборудовании используются направляющие, прижимы и элементы подачи, которые уменьшают неконтролируемое перемещение.
К механическим системам относятся ножевые узлы раскроя, некоторые виды кромкообработки и режущая оснастка швейного оборудования. В каждом случае конструкция зависит от назначения машины и проверяется по документации конкретной модели.
Терморезка и ультразвук: когда вместо режущей кромки работает энергия
Бесконтактная обработка в строгом смысле встречается не во всех конструкциях: рабочий элемент всё равно взаимодействует с материалом, но разделение происходит не только за счёт давления острой кромки. При терморезке нагретый элемент изменяет состояние подходящих синтетических волокон в зоне воздействия. Край может одновременно разделяться и уплотняться.
Такой принцип ограничен составом материала. Синтетические ткани с термопластичными компонентами могут вести себя иначе, чем хлопок, лён или материалы с нестабильными покрытиями. Нельзя переносить свойства одной ткани на другую без проверки образца.
Ультразвуковая обработка использует колебания инструмента и рассчитана на материалы, способные воспринимать такой процесс. Для нетканых и некоторых термопластичных материалов технология может выполнять резку или соединение, но она не является заменой любого механического шва.
Инженерная заметка. В любой системе край формируется не одним элементом. На результат одновременно влияют жёсткость материала, его положение в зоне обработки, скорость подачи, состояние рабочего узла и соответствие технологии составу полотна. Если один из факторов меняется, прежняя настройка может перестать давать стабильный результат.
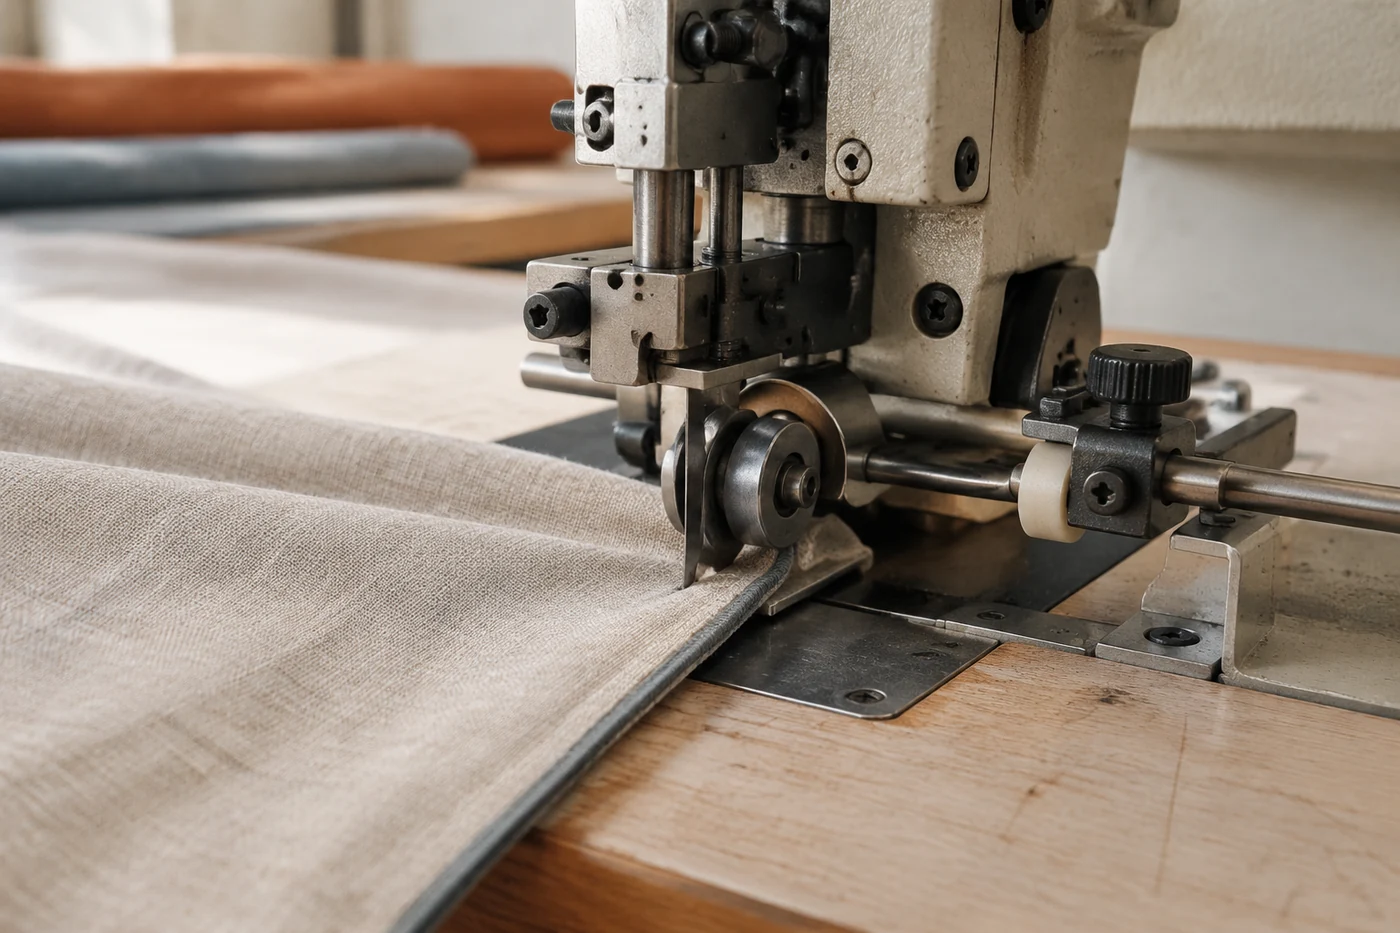
Какие нагрузки возникают в разных узлах
В механическом резе основная нагрузка связана с сопротивлением материала движению ножа. Возникают силы давления, трения и реакции со стороны полотна. Они передаются на держатели, направляющие и элементы привода.
В термическом узле механическая нагрузка может быть ниже, но появляется тепловая нагрузка на рабочую часть и окружающую область материала. Избыточное воздействие способно изменить внешний вид края, поэтому параметры подбирают по характеристикам оборудования и материала.
В ультразвуковом оборудовании нагрузка связана с колебательным движением рабочего инструмента и контактом с опорным элементом. Здесь важна согласованность компонентов системы. Неподходящий материал или инструмент не превращаются автоматически в качественный результат только из-за применения новой технологии.
Требования к материалу и ограничения методов
Выбор технологии начинается не с названия оборудования, а с поведения ткани. Для плотных портьерных материалов важны устойчивость края и сохранение геометрии полотна. Для тонких тканей критичны отсутствие деформации и аккуратность зоны обработки.
| Метод | Главный рабочий фактор | Основное ограничение |
|---|---|---|
| Механический нож | Контактная передача усилия через режущую кромку | Зависимость качества от состояния ножа, фиксации и подачи |
| Терморезка | Воздействие нагретого рабочего элемента | Подходит не для всех составов ткани и покрытий |
| Ультразвуковой узел | Колебательное воздействие согласованной пары инструментов | Требует совместимого материала и правильно подобранного оснащения |
Материал с одинаковой плотностью может вести себя по-разному из-за состава волокон, структуры переплетения или нанесённых покрытий. Поэтому перед серийной обработкой проверяют именно конкретное полотно.
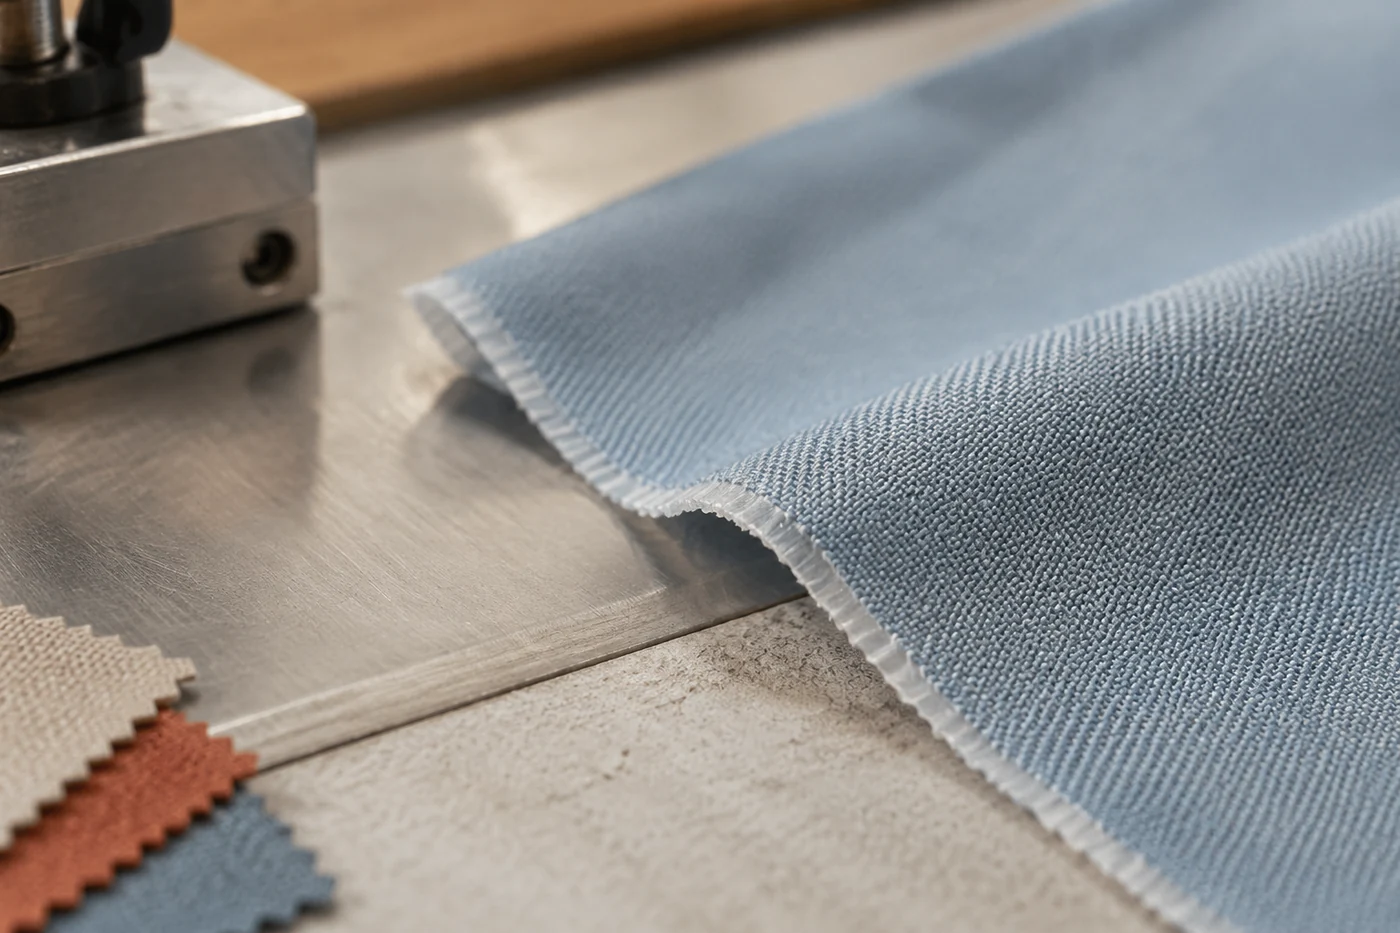
Как сравнивать оборудование перед выбором технологии
Корректное сравнение начинается с операции, которую нужно выполнить. Если требуется разделить материал по заданной линии, оценивают стабильность реза, удержание края и обслуживание оснастки. Если задача связана с уменьшением осыпания синтетического края, рассматривают возможность термического воздействия, но только после проверки совместимости.
При сравнении узлов полезно отдельно анализировать четыре элемента: инструмент, фиксацию, подачу и материал. Ошибка часто возникает, когда внимание уделяют только ножу или рабочей головке, хотя качество формируется всей системой.
- Инструмент определяет способ воздействия на край и требования к обслуживанию.
- Фиксация влияет на положение ткани во время обработки.
- Подача отвечает за повторяемость движения и линии обработки.
- Материал определяет, допустим ли выбранный способ воздействия.
Проверка результата: признаки проблемы и поиск причины
Неравномерный край после механической обработки может указывать на износ режущего элемента, неправильное положение деталей или нестабильную подачу. Подтверждение причины выполняют осмотром узла и проверкой по документации оборудования, а не заменой деталей без диагностики.
Следы изменения структуры материала после термического воздействия требуют проверки состава ткани и соответствия технологии. Если край изменился, это не всегда означает неисправность оборудования: причиной может быть неподходящий материал.
Для ультразвуковой обработки похожий подход остаётся обязательным. Сначала подтверждают совместимость материала, инструмента и режима работы по техническим данным, затем оценивают качество результата на образце.
Разные технологии для разных операций
Механический нож, терморезка и ультразвуковой узел решают близкую внешнюю задачу — обработку края, но делают это разными физическими способами. Поэтому универсальной замены между ними нет.
Механические системы выигрывают там, где нужен понятный контактный процесс и широкий контроль над движением материала. Энергетические методы дают преимущества только в тех случаях, когда свойства материала позволяют использовать такой принцип. Окончательный выбор определяется конструкцией оборудования, характеристиками полотна и требованиями конкретной операции.


