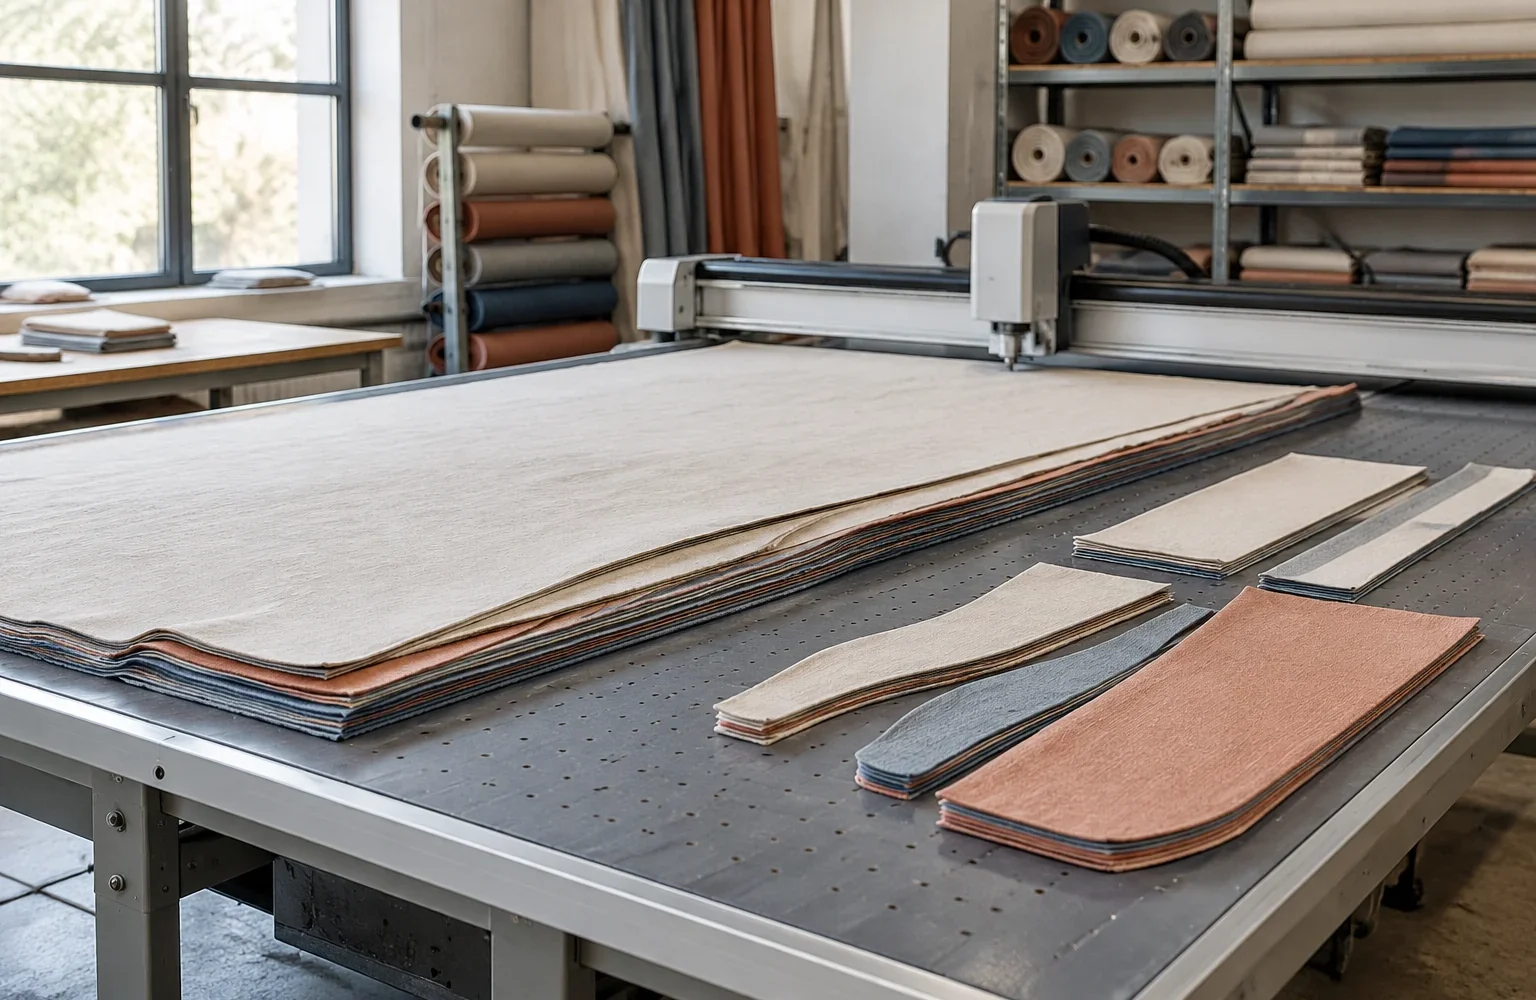
Незавершённое производство в изготовлении штор — это все материалы и детали, которые уже вошли в производственный поток, но ещё не стали готовым изделием. К нему относятся раскроенные полотна, подготовленные комплекты деталей, изделия после части швейных операций, но ещё не прошедшие контроль, а также заготовки, ожидающие следующего этапа.
Сам по себе запас между операциями не является признаком ошибки. Некоторый объём нужен, чтобы оборудование и специалисты не простаивали из-за разного времени выполнения операций. Проблема появляется тогда, когда запас начинает расти, перемещаться по цеху без обработки или скрывать причину задержки.
Что входит в незавершённое производство штор
Поток изготовления штор обычно состоит из последовательных стадий: подготовка материала, раскрой, маркировка деталей, швейная обработка, установка отдельных элементов, контроль и упаковочная подготовка. На каждой границе между операциями может появиться ожидание.
Например, после раскроя тканевые полотна уже имеют нужную форму, но ещё не являются изделием. Они требуют дальнейшей обработки: соединения деталей, выполнения швов, обработки краёв или установки предусмотренных элементов. Пока следующая операция не выполнена, эти заготовки относятся к незавершённому производству.
Важно различать технологический запас и случайное накопление. Технологический запас создаётся по понятной причине: следующему участку требуется постоянный поток работы. Случайное накопление появляется, когда предыдущий этап производит быстрее, чем следующий способен обработать.
Почему детали начинают ждать между операциями
Основная причина появления очередей — различие во времени цикла операций. Время цикла показывает, сколько времени требуется одному рабочему месту или оборудованию для обработки одной единицы продукции. Если раскрой нескольких полотен выполняется быстрее, чем их последующая швейная обработка, перед швейным участком формируется запас.
На размер очереди влияют несколько факторов. Это сложность конкретных изделий, количество ручных операций, подготовка оборудования, смена материалов, необходимость проверки качества и повторная обработка деталей с отклонениями.
Большие партии также могут увеличивать незавершённое производство. Когда весь объём материала передаётся дальше только после завершения большой группы операций, следующий участок получает работу неравномерно: сначала возникает ожидание, затем резкая нагрузка.
Инженерная заметка. Для анализа потока важно смотреть не только на количество деталей в очереди, но и на их состояние. Десять подготовленных комплектов, которые равномерно поступают в работу, и десять комплектов, ожидающих из-за остановки одного этапа, имеют разное значение для процесса.

Как связаны загрузка рабочих мест и размер запаса
Загрузка этапа показывает, насколько активно используется его доступное время. При высокой загрузке отдельного участка резерв времени уменьшается, поэтому любое отклонение быстрее превращается в очередь. Однако постоянная максимальная загрузка не всегда означает эффективный поток.
В производстве штор узким местом становится операция, которая ограничивает общую скорость прохождения заказа. Это может быть не самое сложное оборудование или самая длительная операция, а участок, где регулярно возникает ожидание: например, из-за нехватки подготовки, проверки или доступности специалиста.
Условный учебный пример помогает понять логику. Если участок раскроя способен подготовить 20 комплектов за смену, а участок пошива в тех же условиях обрабатывает 12 комплектов, разница не означает автоматическую ошибку раскроя. Она показывает, что между этапами может формироваться запас, если поток не регулируется. Реальные значения определяют по данным конкретного производства и технической документации оборудования.
Как проверять причину накопления, а не только количество деталей
При обнаружении большого запаса важно сначала определить его место и состояние. Одна и та же внешняя картина может иметь разные причины: недостаток мощности следующей операции, неритмичную подачу материалов, повторные работы после контроля или неудачную организацию партий.
Проверку удобно проводить последовательно:
- зафиксировать, на каком участке и между какими операциями растёт количество незавершённых деталей;
- проверить, ожидают ли заготовки свободного рабочего места, материала, настройки или решения по качеству;
- сравнить фактическую последовательность операций с принятой технологической картой;
- отделить нормальный технологический запас от деталей, которые остановились без понятной причины.
Производственная аналитика может использовать данные о простоях, качестве и движении потока, чтобы искать повторяющиеся причины отклонений. При этом данные сами по себе не заменяют проверку процесса: нужно понимать, на каком этапе возникает задержка и почему.
Признаки дисбаланса в потоке изготовления
Накопление незавершённого производства часто заметно по нескольким признакам. Между участками появляются постоянные зоны ожидания, сотрудники тратят время на поиск нужных комплектов, а приоритеты заказов часто меняются из-за срочных переносов.
Другой признак — частые повторные операции. Если изделия возвращаются после контроля из-за проблем пошива или подготовки, поток замедляется не только на месте исправления. Он создаёт дополнительную нагрузку на предыдущие и последующие этапы.
Также стоит обратить внимание на ситуацию, когда один участок регулярно работает с перерывами, а другой постоянно получает новые партии. Такое состояние указывает не на отсутствие работы, а на несогласованность скоростей между операциями.
Почему уменьшение запасов требует проверки процесса
Сокращать незавершённое производство только за счёт уменьшения количества деталей в очереди нельзя. Если убрать запас без устранения причины задержки, следующий участок может начать простаивать из-за отсутствия подготовленных комплектов.
Правильная оценка начинается с понимания роли каждого запаса. Иногда небольшой промежуточный объём защищает процесс от кратковременных остановок. В других случаях большой объём лишь маскирует узкое место, которое ограничивает весь поток.
В изготовлении штор качество управления незавершённым производством связано с согласованием операций. Раскрой, подготовка, пошив и контроль должны рассматриваться как единая последовательность, где изменение одного этапа влияет на остальные. Поэтому анализ запасов — это не подсчёт лежащих деталей, а поиск причины, по которой они перестали двигаться.