В производстве штор время прохождения детали по участкам складывается не только из операций раскроя, обработки края, сборки и контроля. Значительную часть цикла может занимать ожидание: ткань уже раскроена, но ещё не передана на следующий участок; комплект деталей готов, но одна позиция отсутствует; партия ждёт освобождения оборудования или сотрудника. Если эти периоды не отделять от времени обработки, причины задержек становятся незаметными.
Учёт ожидания нужен не для фиксации простой цифры, а для понимания движения материала. Одна и та же продолжительность цикла может иметь разную природу: в одном случае оператор долго выполняет сложный шов, в другом — готовые детали большую часть времени лежат между рабочими местами. Для анализа потока важно разделить эти ситуации.
Как формируется время прохождения детали между участками
У любой шторной детали есть путь: получение задания, подготовка материала, раскрой, маркировка, комплектование, пошив, контроль и передача дальше. На каждом этапе возникает два разных типа времени. Первое — время обработки, когда с деталью непосредственно выполняют действие. Второе — ожидание, когда материал не изменяется и находится в очереди.
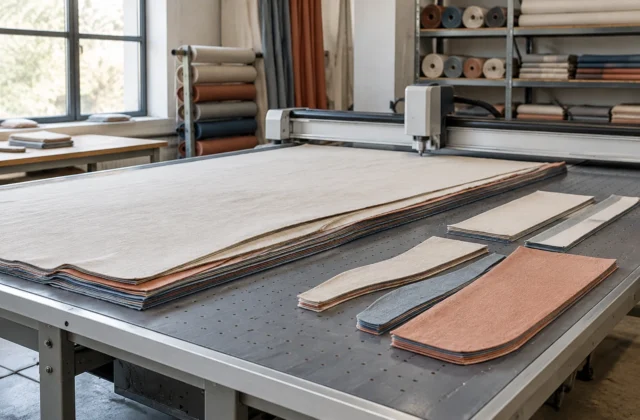
Например, оператор раскройного комплекса может выполнить рез за несколько минут, но набор деталей одного изделия будет ждать передачи в швейный участок из-за отсутствия остальных элементов комплекта. В таком случае проблема находится не в скорости раскроя, а в организации потока между операциями.
Для анализа удобно рассматривать не только отдельную машину, но и связь между участками. Увеличение запаса деталей перед одним рабочим местом обычно означает, что предыдущий процесс производит быстрее, чем следующий способен принять. При обратной ситуации оборудование или сотрудники следующего этапа могут простаивать в ожидании.
Как отличить ожидание от фактической обработки
Главная ошибка при измерении производительности — складывать всё время нахождения детали в цехе и считать его временем работы. Для корректной картины нужно фиксировать моменты перехода между состояниями. Деталь может находиться в статусе «обрабатывается», «ожидает комплектования», «ожидает оператора», «ожидает оборудование» или «ожидает проверки».
Минимальная карта наблюдения может включать:
- время передачи задания на участок и время фактического начала операции;
- длительность работы с материалом без перерывов на ожидание;
- момент готовности комплекта и момент его передачи дальше;
- причину задержки, если деталь не движется по маршруту.
Важно фиксировать не только длительность, но и причину. Ожидание из-за отсутствующей детали комплекта отличается от ожидания свободного рабочего места. Эти причины требуют разных действий и не должны объединяться в одну категорию.
Какие причины создают накопление между раскроем и пошивом
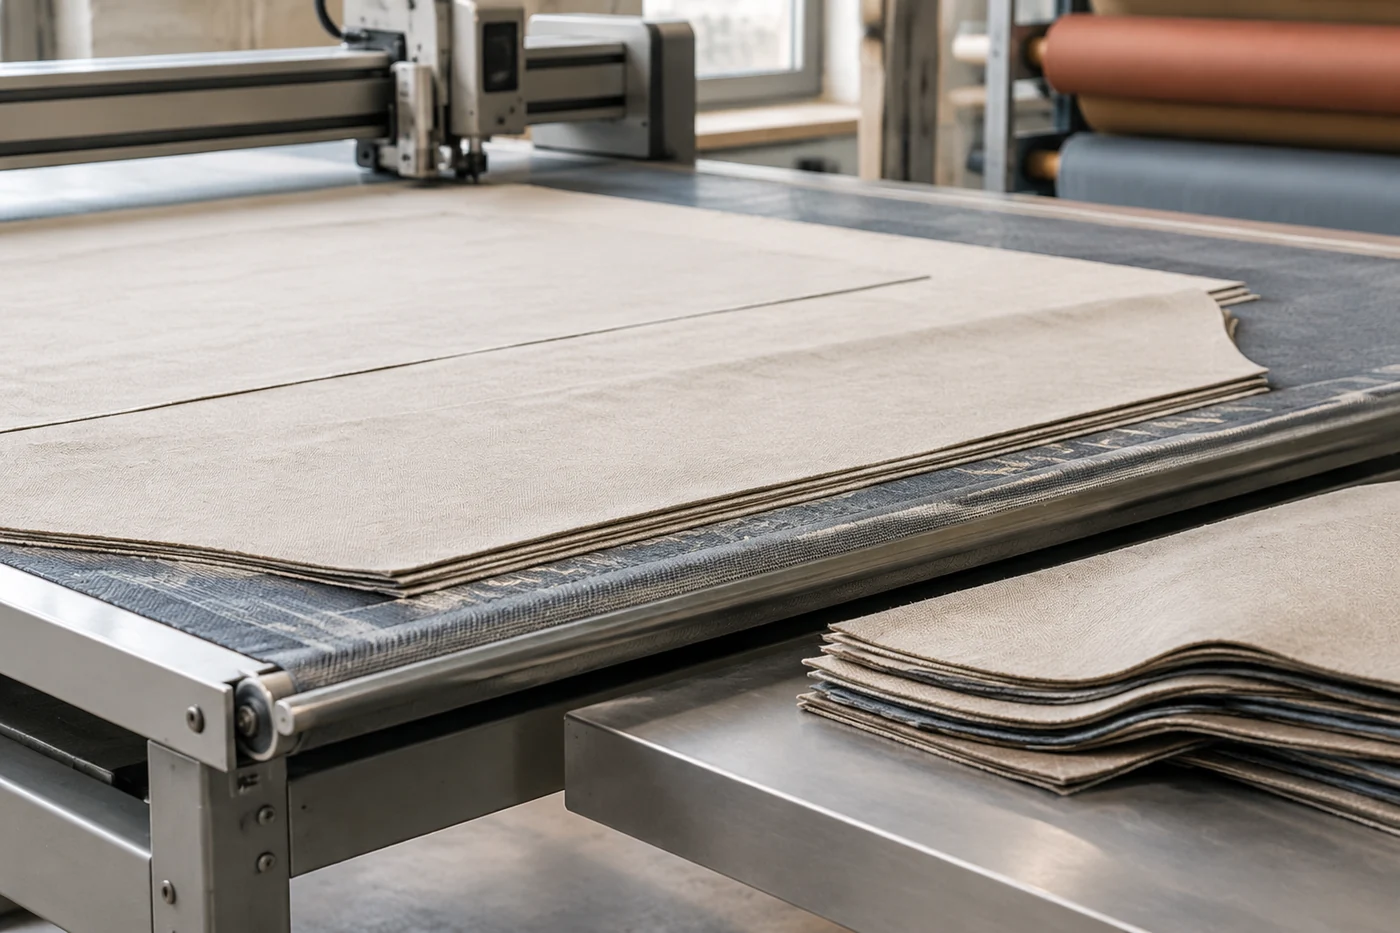
Очереди между участками появляются из-за нескольких групп факторов. Одна из них связана с комплектностью. Если после раскроя элементы одного изделия разделяются или маркируются недостаточно понятно, сборка полного набора занимает дополнительное время. Швейный участок не может начать работу, пока не получит все необходимые детали.
Другая причина — различие производительности соседних операций. Раскройный комплекс может подготовить большое количество деталей за короткий период, а пошив каждой позиции требует больше ручного времени. Тогда перед швейными местами постепенно формируется запас незавершённого производства.
Также влияют партии. Большая партия одинаковых деталей иногда упрощает настройку процесса, но увеличивает ожидание изделий, которые могли бы перейти на следующий этап раньше. Малые партии уменьшают время ожидания, но могут увеличить количество переналадок и подготовительных действий.
Инженерная заметка. При анализе потока важно смотреть не только на скорость отдельной операции. Время прохождения детали определяется всей последовательностью: ограничение на одном участке может создавать очередь перед ним и простой после него. Поэтому изменение одного этапа оценивают вместе с соседними процессами, а не изолированно.
Как документировать время ожидания на производстве
Для практического учёта не требуется начинать с сложной системы. Важно создать одинаковые правила записи. Каждая партия или комплект деталей должны иметь понятный маршрут и отметки о переходах. В дальнейшем эти данные можно использовать для анализа повторяющихся причин простоев и отклонений в потоке.
| Что фиксировать | Зачем это нужно |
|---|---|
| Начало и окончание каждой операции | Позволяет отделить фактическую работу от общего времени нахождения детали в производстве |
| Причину ожидания | Помогает различить нехватку ресурсов, комплектность, очередь или повторную обработку |
| Количество деталей в ожидании | Показывает места накопления незавершённого производства |
| Связь с конкретным заказом или партией | Позволяет сравнивать маршруты разных изделий без смешения данных |
Цифровые системы производственной аналитики могут помогать собирать данные о потоке, качестве и простоях, но сами данные не заменяют понимание процесса. Информация имеет смысл только тогда, когда сотрудники одинаково определяют начало, конец и причину каждого состояния.
Как проверять найденные причины до изменения процесса
После сбора данных важно не переходить сразу к изменению организации работы. Сначала проверяют гипотезу. Если предполагается, что задержки возникают из-за долгого комплектования, нужно сравнить несколько случаев и посмотреть, действительно ли ожидание связано именно с этой операцией.
Диагностика строится по последовательности:
- выбрать конкретный маршрут детали, а не оценивать весь цех одной цифрой;
- разделить время работы и время ожидания;
- найти повторяющиеся причины задержек;
- проверить, влияет ли предполагаемая причина на соседние операции.
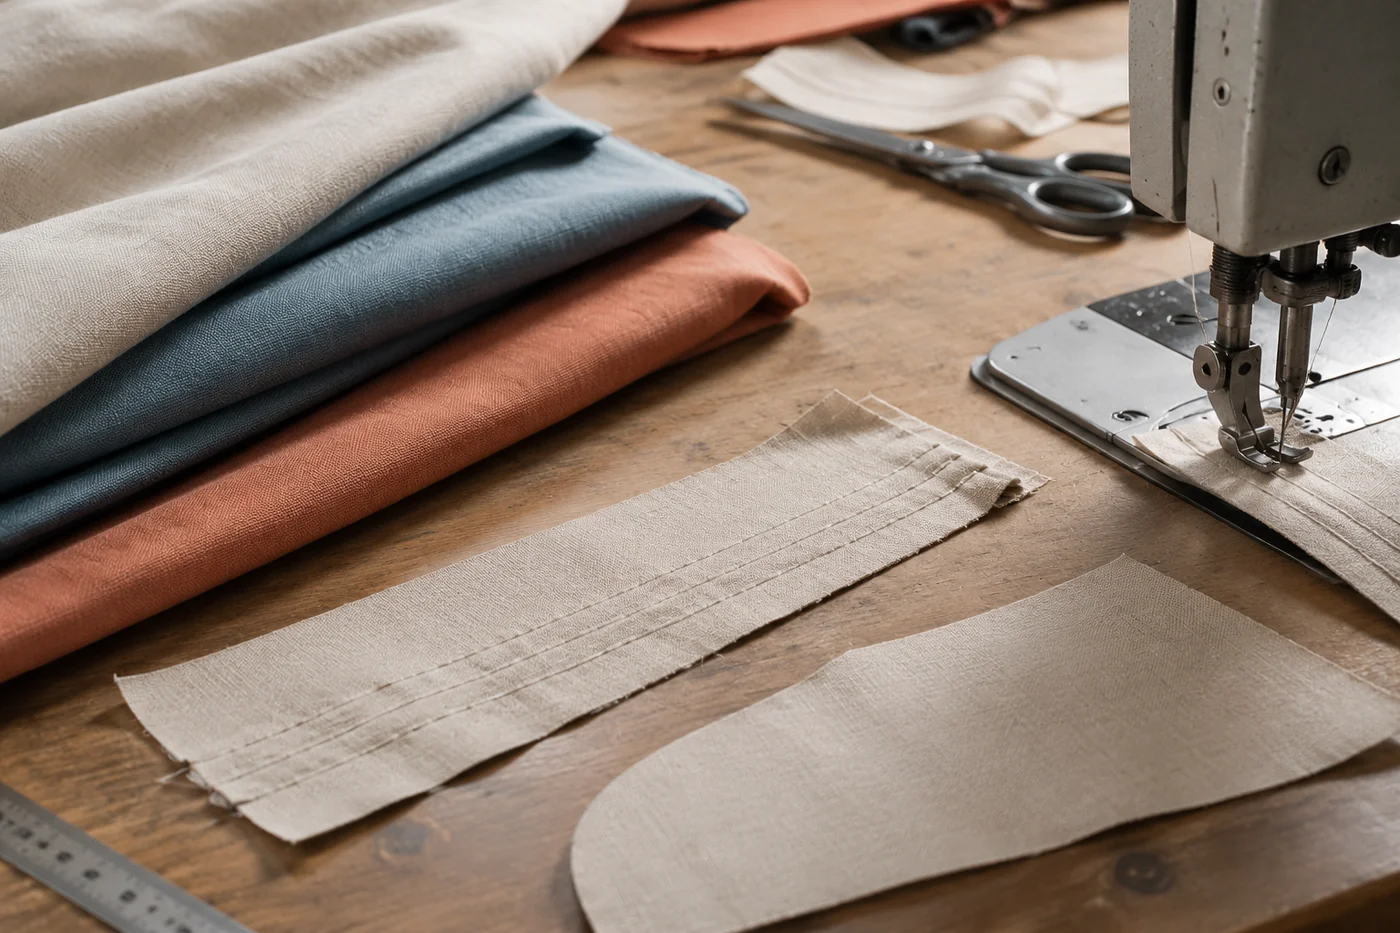
Если причина связана с материалом или технологической операцией, отдельно проверяют качество подготовки. Например, проблемы на пошиве могут быть следствием не только самой строчки, но и особенностей подачи слоёв, натяжения материала или взаимодействия инструмента с тканью. Поэтому изменения делают после проверки нескольких факторов, а не после одной наблюдаемой проблемы.
Какие выводы можно сделать из учёта ожидания
Учёт времени между раскроем и пошивом показывает не просто длительность цикла, а структуру движения материалов. Он помогает увидеть, где возникает очередь, какие операции ограничивают поток и какие задержки повторяются регулярно.
Для разных производств результат анализа будет отличаться. Где-то основным фактором окажется комплектность деталей, где-то — распределение партий, а где-то — различие скорости соседних операций. Поэтому универсального режима организации потока не существует: решения выбирают после наблюдения за конкретным маршрутом и проверки данных.