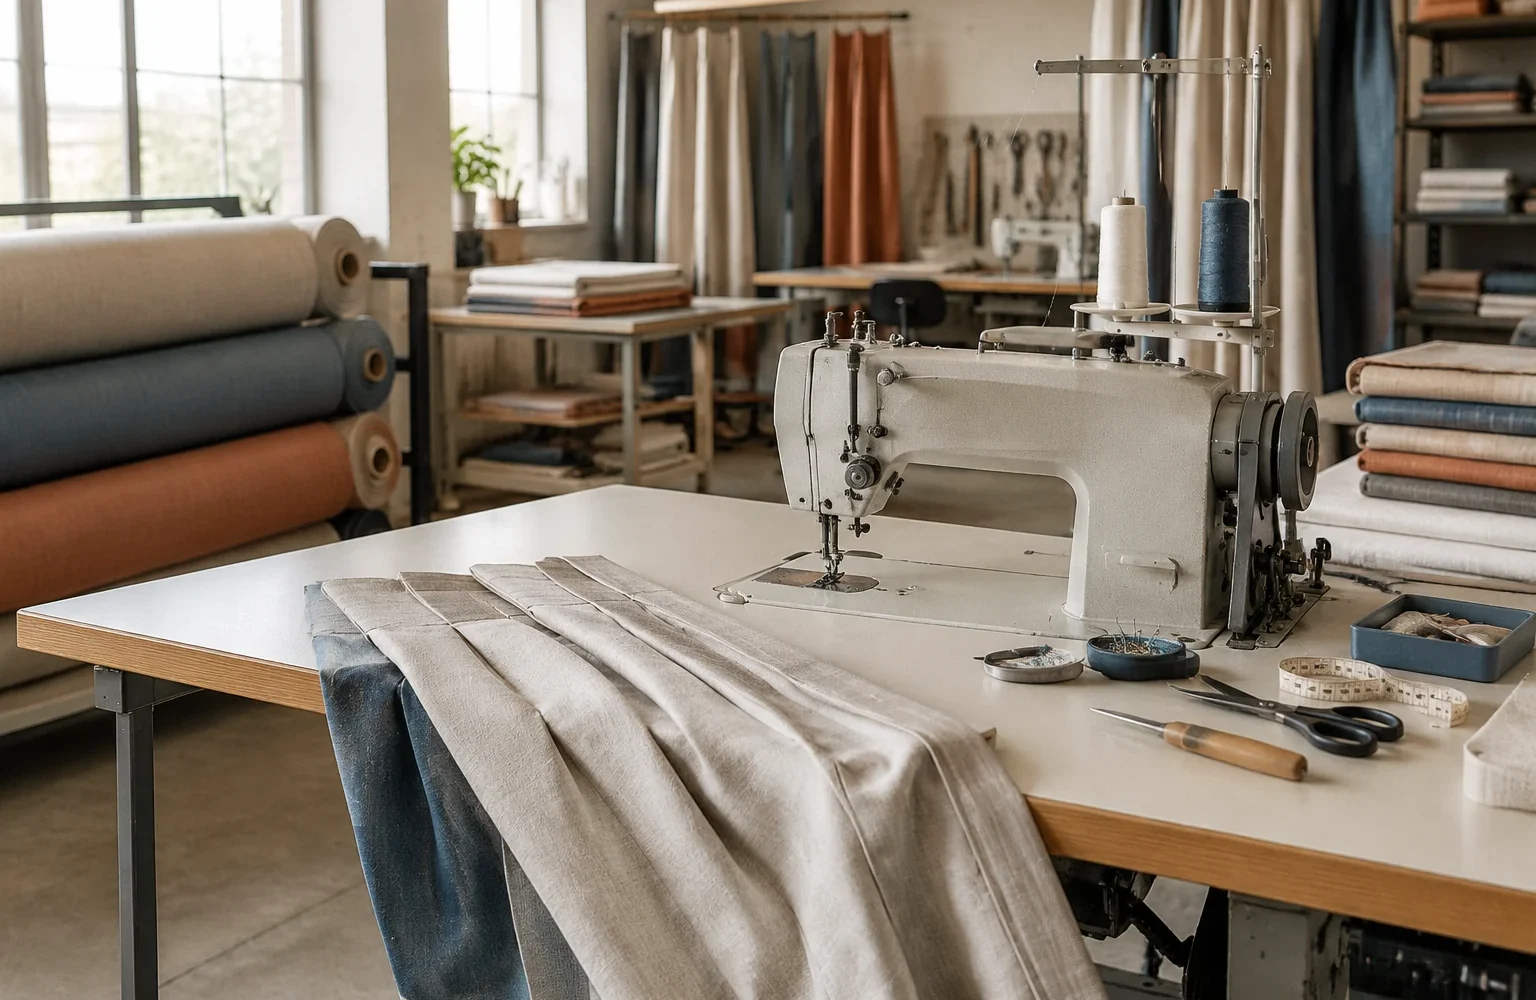
В швейном потоке по изготовлению штор производительность зависит не только от скорости работы оборудования. Даже исправная машина может простаивать, если между партиями изделий требуется часто менять оснастку, нити, направляющие, положение рабочих элементов или порядок подачи материалов. Это время обычно называют временем переналадки.
Для производства штор и оконных систем переналадка особенно заметна из-за большого количества вариантов изделий: меняются тип ткани, ширина полотна, способ обработки края, вид отделочной ленты, требования к строчке и последовательность операций. Поэтому оценка производительности должна учитывать не только время непосредственного шитья, но и все переходы между задачами.
Что входит во время переналадки оборудования
Переналадка — это период, когда оборудование уже не выполняет основную операцию по изготовлению изделия, но ещё не готово к стабильной работе по следующему заданию. В швейном потоке она включает несколько связанных действий.
Первый этап — подготовка к переходу. Оператор завершает текущую деталь, убирает остатки материала, меняет комплектующие или подготавливает новую партию ткани. На этом этапе часто возникают задержки из-за отсутствия необходимых материалов рядом с рабочим местом.
Следующий этап связан с настройкой самого оборудования. В зависимости от операции это может быть замена нити, установка другой лапки, изменение положения направляющих, проверка подачи ткани или подготовка рабочего инструмента. Точные параметры зависят от конструкции конкретной машины и должны проверяться по технической документации оборудования.
После механической подготовки требуется контрольный проход. Оператор проверяет, соответствует ли новая настройка задаче: ровно ли формируется строчка, не изменилось ли положение шва относительно края ткани, не появились ли дефекты натяжения.
Почему частая смена операций нарушает непрерывность потока
Швейный участок работает как последовательность связанных процессов. Раскрой, подготовка деталей, стачивание, обработка низа, установка ленты или декоративных элементов зависят друг от друга. Если одна операция регулярно останавливается для перенастройки, возникает разрыв между этапами.
Проблема не всегда проявляется как простой одной машины. Например, после длительной переналадки швейного поста может измениться ритм передачи деталей на следующую операцию. Один участок начинает работать быстрее, другой получает недостаточно подготовленных изделий или, наоборот, создаётся очередь полуфабрикатов.
Частые переключения также увеличивают количество незавершённого производства. Материал находится между операциями, но не превращается в готовое изделие. Для производства штор это особенно важно, поскольку ткани могут занимать значительный объём хранения, а каждая дополнительная передача увеличивает риск ошибок комплектности.
Инженерная заметка. При анализе потока важно разделять время цикла и время переналадки. Машина может иметь короткий цикл обработки одной детали, но при частой смене заданий общая производительность участка будет определяться суммой рабочих операций и переходов между ними.
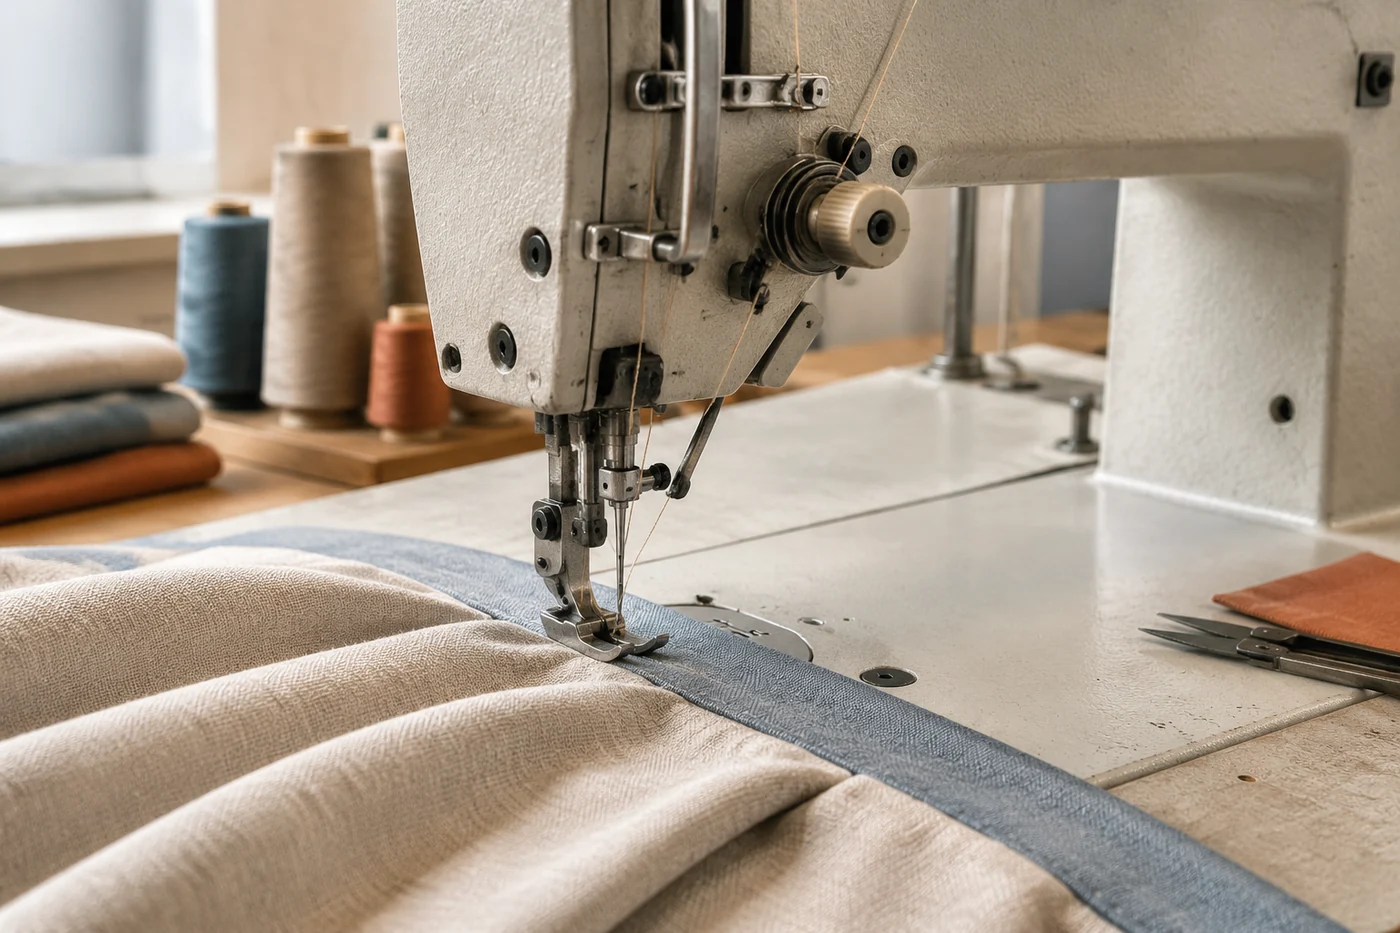
Какие этапы перенастройки требуют контроля
Контроль переналадки начинается не с поиска самого быстрого способа переключения, а с понимания причин потерь. Для каждой операции в швейном производстве полезно определить, какие действия повторяются при каждом переходе и какие из них действительно необходимы.
На участке пошива портьерных изделий обычно проверяют несколько зон.
- Подготовку материала: наличие ткани, нитей, лент и комплектующих для следующей операции.
- Состояние рабочей зоны: правильность установки элементов, чистоту поверхности и отсутствие остатков предыдущего задания.
- Соответствие настройки новой задаче: качество строчки, положение шва и взаимодействие ткани с механизмом подачи.
- Первую контрольную деталь после перехода: она показывает, можно ли продолжать работу без повторной остановки.
Если после каждой переналадки меняется сразу несколько факторов, становится трудно определить причину отклонений. Например, стягивание шва может быть связано не с одним параметром, а с сочетанием натяжения нити, подачи слоёв материала и особенностей ткани. Поэтому корректнее проверять причины последовательно, а не менять все настройки одновременно.
Как материал и операция влияют на сложность переналадки
Не все переходы в швейном потоке занимают одинаковое время. Простая смена цвета нити и переход между разными типами изделий требуют разного объёма подготовки.
| Ситуация | Что меняется | Почему требуется контроль |
|---|---|---|
| Смена партии похожей ткани | Материал и организационные параметры | Нужно убедиться, что качество строчки сохраняется |
| Переход на другую конструкцию шторы | Последовательность операций и настройки | Меняется логика обработки деталей |
| Изменение способа отделки края | Рабочие элементы и подача материала | Возрастает риск смещения или дефектов |
Особенности материала напрямую влияют на стабильность процесса. Тонкие ткани, плотные декоративные полотна и многослойные узлы по-разному взаимодействуют с иглой, прижимом и механизмом подачи. Поэтому универсальная настройка для всех изделий невозможна.
Как учитывать переналадки при анализе производительности
Оценка производительности должна показывать реальную картину работы участка. Если учитывать только время шитья одной детали, результат будет завышенным, поскольку в него не попадут остановки между партиями.
Для анализа используют несколько показателей: время рабочего цикла, продолжительность переходов между заданиями, количество повторных операций и ожидание между связанными участками. Производственная аналитика помогает сопоставлять такие данные и искать причины отклонений, а не только фиксировать факт простоя.
Условный пример расчёта: если рабочий пост выполняет операцию 50 минут в час, а остальные 10 минут уходят на подготовку следующего задания, фактическое использование времени отличается от оценки только по скорости шитья. Это учебная модель, а не показатель конкретного предприятия. Реальные значения зависят от оборудования, организации рабочих мест и ассортимента изделий.
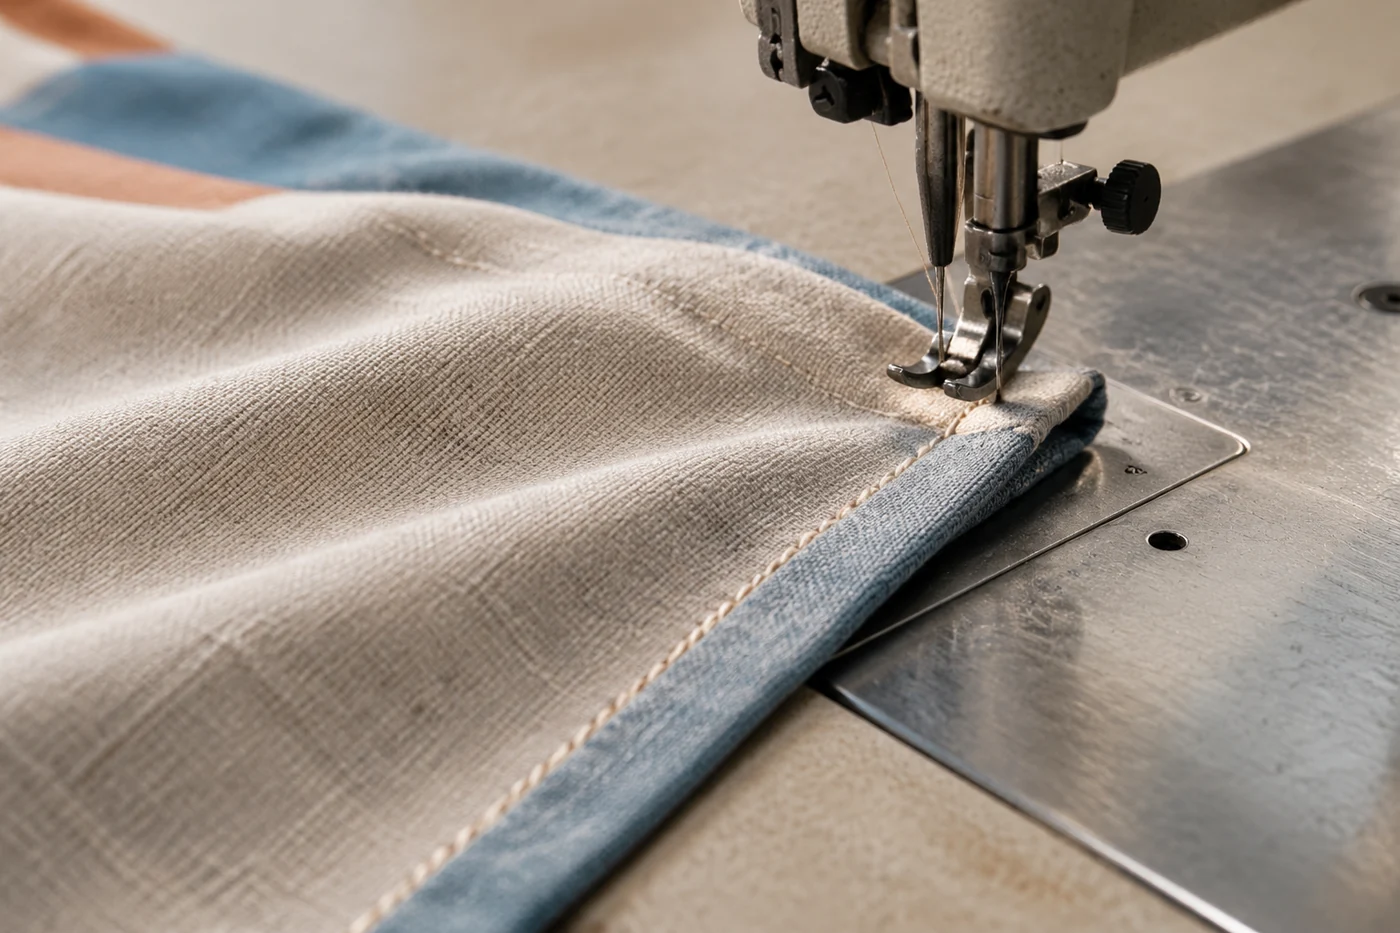
Какие решения помогают уменьшить потери времени
Снижение влияния переналадок начинается с организации процесса. Важно не просто ускорять действия оператора, а уменьшать количество лишних переходов и повторных проверок.
Один из подходов — группировать похожие операции, когда это возможно. Например, обработка изделий с близкими требованиями позволяет реже менять настройки. Однако слишком большие партии также могут увеличить объём незавершённого производства, поэтому баланс зависит от конкретного потока.
Другой важный элемент — подготовка следующего задания до остановки оборудования. Наличие ткани, фурнитуры и необходимых инструментов рядом с рабочим местом сокращает время ожидания. При этом любые изменения процесса должны проверяться по фактическому качеству готовых изделий.
Переналадка как часть технологического процесса
В производстве штор переналадка не является отдельным случайным событием. Это часть общей технологии, которая связывает разные изделия, материалы и операции в один поток. Чем больше разнообразие продукции, тем важнее понимать, где возникает время перехода и какие причины его формируют.
Грамотный анализ учитывает не только скорость оборудования, но и взаимодействие всех этапов изготовления. Тогда производительность рассматривается как результат стабильной работы всего процесса, а не отдельной машины.