Производственный поток начинается не с машины, а с маршрута изделия
При изготовлении штор поток — это последовательное движение заказа через связанные операции: подготовку материала, раскрой, обработку полотна, установку элементов, контроль и упаковку. Важно рассматривать не отдельный станок или рабочее место, а весь путь изделия. Даже быстрое оборудование не увеличивает выпуск, если перед ним образуется очередь или после него отсутствуют следующие свободные операции.
У каждого изделия есть время прохождения через цех. В него входят не только действия оператора, но и перемещения, ожидание комплектующих, накопление партий, переналадка оборудования и повторная обработка при обнаружении дефектов. Поэтому два изделия с одинаковым временем шитья могут иметь разную продолжительность всего производственного маршрута.
Для анализа потока обычно разделяют активное время работы и время, когда изделие находится в ожидании. Такое разделение позволяет понять, является ли проблема в недостаточной скорости операции или в организации последовательности действий.
Время цикла и время ожидания показывают разные причины задержек
Время цикла — это период, необходимый для выполнения конкретной операции или получения очередного готового изделия на определённом этапе. Например, это может быть время раскроя одного комплекта деталей или обработки одного полотна. Этот показатель относится к самой операции.
Время ожидания появляется между операциями. Материал может ждать освобождения раскройного стола, оператор может ожидать комплект фурнитуры, а готовые полотна — следующего этапа контроля. Большая часть задержек в потоке часто связана именно с такими паузами, а не с продолжительностью самой работы.
| Показатель | Что показывает | Какие причины проверяют |
|---|---|---|
| Время цикла | Скорость выполнения одной операции | Сложность операции, подготовка, переналадка, состояние оборудования |
| Время ожидания | Задержки между этапами | Очереди, неполные комплекты, несогласованные партии, отсутствие следующего ресурса |
Эти показатели нельзя заменять одним числом общей производительности. Уменьшение времени одной операции не всегда сокращает путь изделия, если после неё возникает новое накопление.
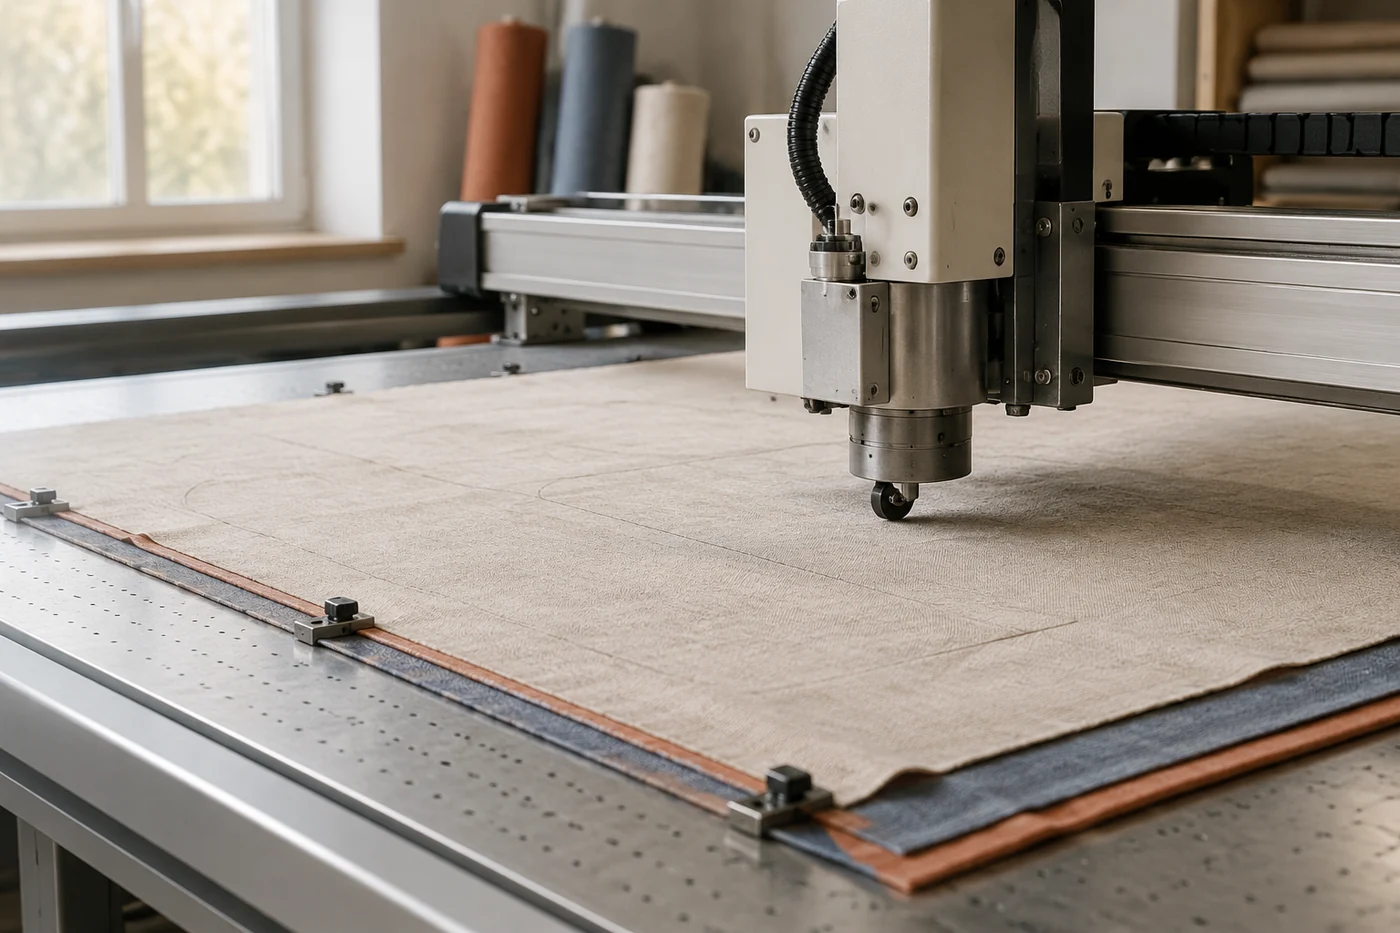
Узкое место определяет предел всего процесса
Ограничивающий этап потока называют узким местом. Это операция, чья фактическая способность меньше потребности остальных участков. Пока она работает с прежней скоростью, увеличение ресурсов на других этапах может только увеличить запас незавершённых изделий перед ней.
В шторном производстве узким местом может стать не только оборудование. Ограничение возникает из-за ручной операции, длительной проверки, подготовки нестандартных материалов или необходимости повторной обработки. Например, участок раскроя может работать быстро, но если последующая операция выполняется медленнее, перед ней постепенно образуется очередь.
Искать узкое место нужно по данным движения изделий: где постоянно растёт накопление, какой этап чаще всего ожидает материалы, где сотрудники вынуждены работать с переменным темпом. Оценка только по загрузке одной машины может привести к ошибочному выводу.
Инженерная заметка. Условный учебный пример: если три последовательные операции имеют пропускную способность 20, 12 и 18 изделий за смену, общий поток ограничивается этапом с возможностью 12 изделий. Это не характеристика реального цеха, а модель для понимания принципа: скорость системы определяется самым ограничивающим участком.
Незавершённое производство показывает состояние потока
Незавершённая работа — это изделия, которые уже начали изготовление, но ещё не стали готовым результатом. Небольшой запас между операциями может быть необходим, однако его постоянное накопление указывает на нарушение баланса.
Причины накопления нужно искать по месту появления. Если детали долго лежат после раскроя, стоит проверить комплектность и расписание следующих операций. Если очередь появляется перед швейным участком, причиной могут быть различия в сложности изделий, подготовке материалов или доступности рабочих мест.
Большие партии также влияют на поток. Передача большого объёма изделий на следующий этап кажется удобной, но она увеличивает время ожидания первых готовых изделий. Передача небольших комплектных партий может уменьшить задержки, если организация процесса это допускает.
Какие данные нужны для анализа производственного потока
Для понимания причин не требуется сразу менять оборудование. Сначала фиксируют фактическое движение изделий. Важны данные о времени начала и окончания операций, количестве изделий в ожидании, причинах остановок, повторных работах и изменениях задания.
Производственная аналитика использует такие данные для поиска отклонений: где появляются простои, на каком этапе ухудшается качество и как меняется поток при изменении условий. При этом данные сами по себе не объясняют причину — их нужно сопоставлять с реальной последовательностью действий в цехе.
Минимальный набор для первичного анализа включает:
- маршрут изделия от подготовки материала до контроля;
- фактическое время операций и периоды ожидания;
- места накопления незавершённых изделий;
- причины повторной обработки и возврата на предыдущий этап;
- изменения при переходе между разными типами изделий.
Материал и оборудование влияют на поток через стабильность операции
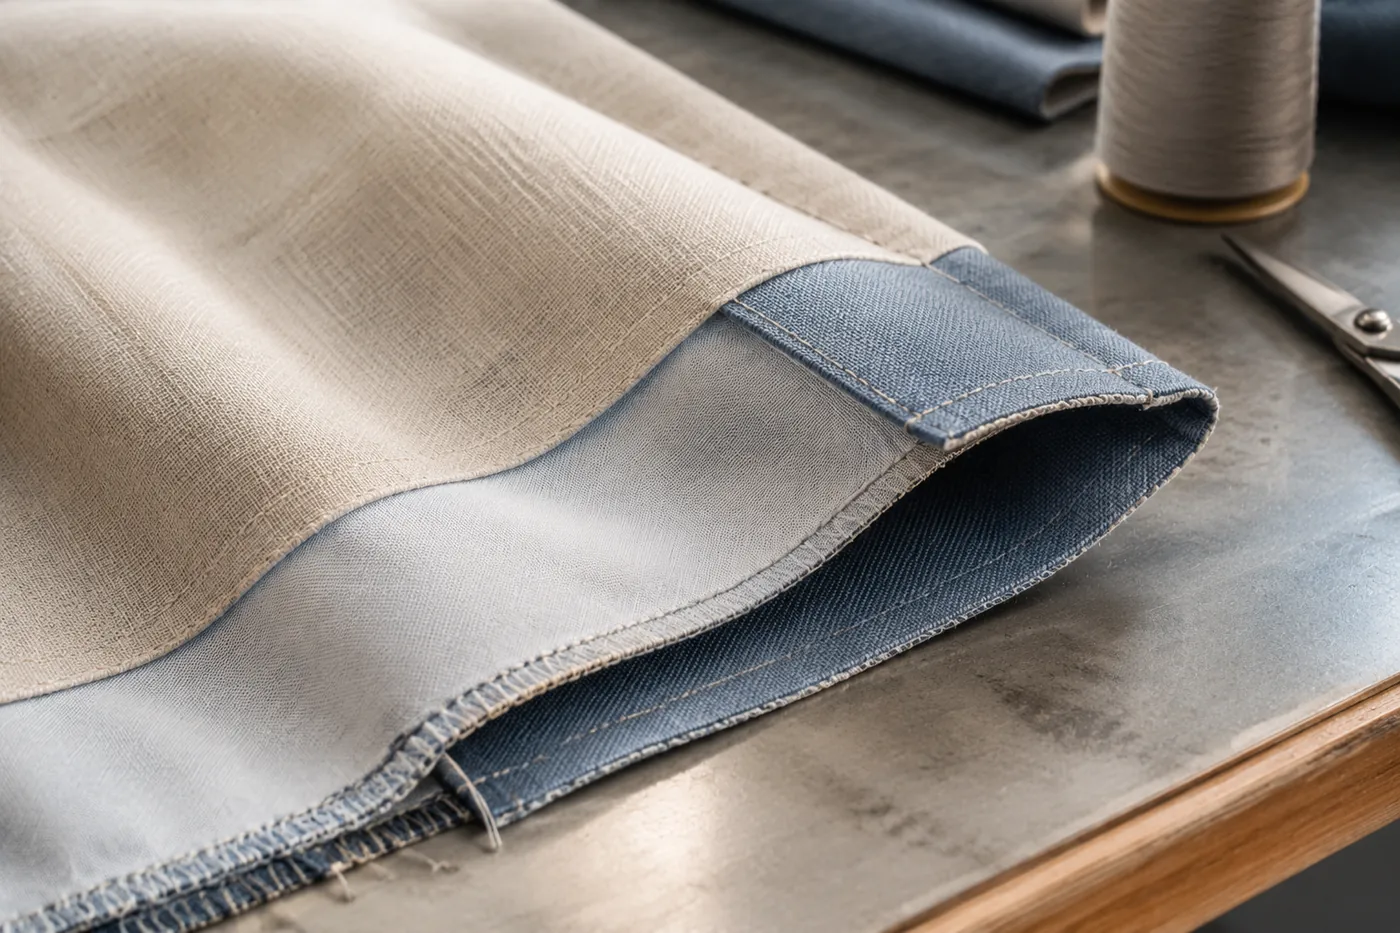
Процесс изготовления штор зависит не только от организации людей и рабочих мест. Свойства материала также определяют устойчивость потока. Гибкие ткани могут требовать другой подготовки и фиксации при раскрое, чем более плотные материалы. Параметры оборудования проверяют по технической документации конкретной системы, поскольку рабочие режимы зависят от конструкции, инструмента и обрабатываемого материала.
При швейных операциях важна повторяемость результата. Например, изменение натяжения нитей, подачи слоёв или взаимодействия иглы с тканью может привести к дефектам шва. Если проблема появляется регулярно, полезнее определить причину по признакам дефекта, чем одновременно менять несколько настроек.
Стабильность каждой операции уменьшает количество возвратов и повторной работы. В потоке это имеет двойной эффект: освобождается время оборудования и уменьшается количество изделий, которые занимают место между этапами.
Проверка потока должна идти от фактов к изменению процесса
Изменение производственного процесса начинается с проверки гипотез. Сначала определяют участок с задержкой, затем выясняют причины и только после этого рассматривают изменения в организации работы, партиях или распределении операций.
Если проблема связана с ожиданием, ускорение отдельного оборудования может не дать результата. Если причина в повторных операциях, увеличение скорости выпуска способно только увеличить количество изделий с ошибками. Поэтому анализ потока строится вокруг причинно-следственной связи: что задерживает изделие, почему это происходит и как проверить изменение без нарушения других этапов.
Такой подход позволяет рассматривать шторный цех как связанную систему. Время цикла показывает работу отдельных операций, ожидание раскрывает потери между ними, а узкое место объясняет реальный предел производительности всего маршрута.