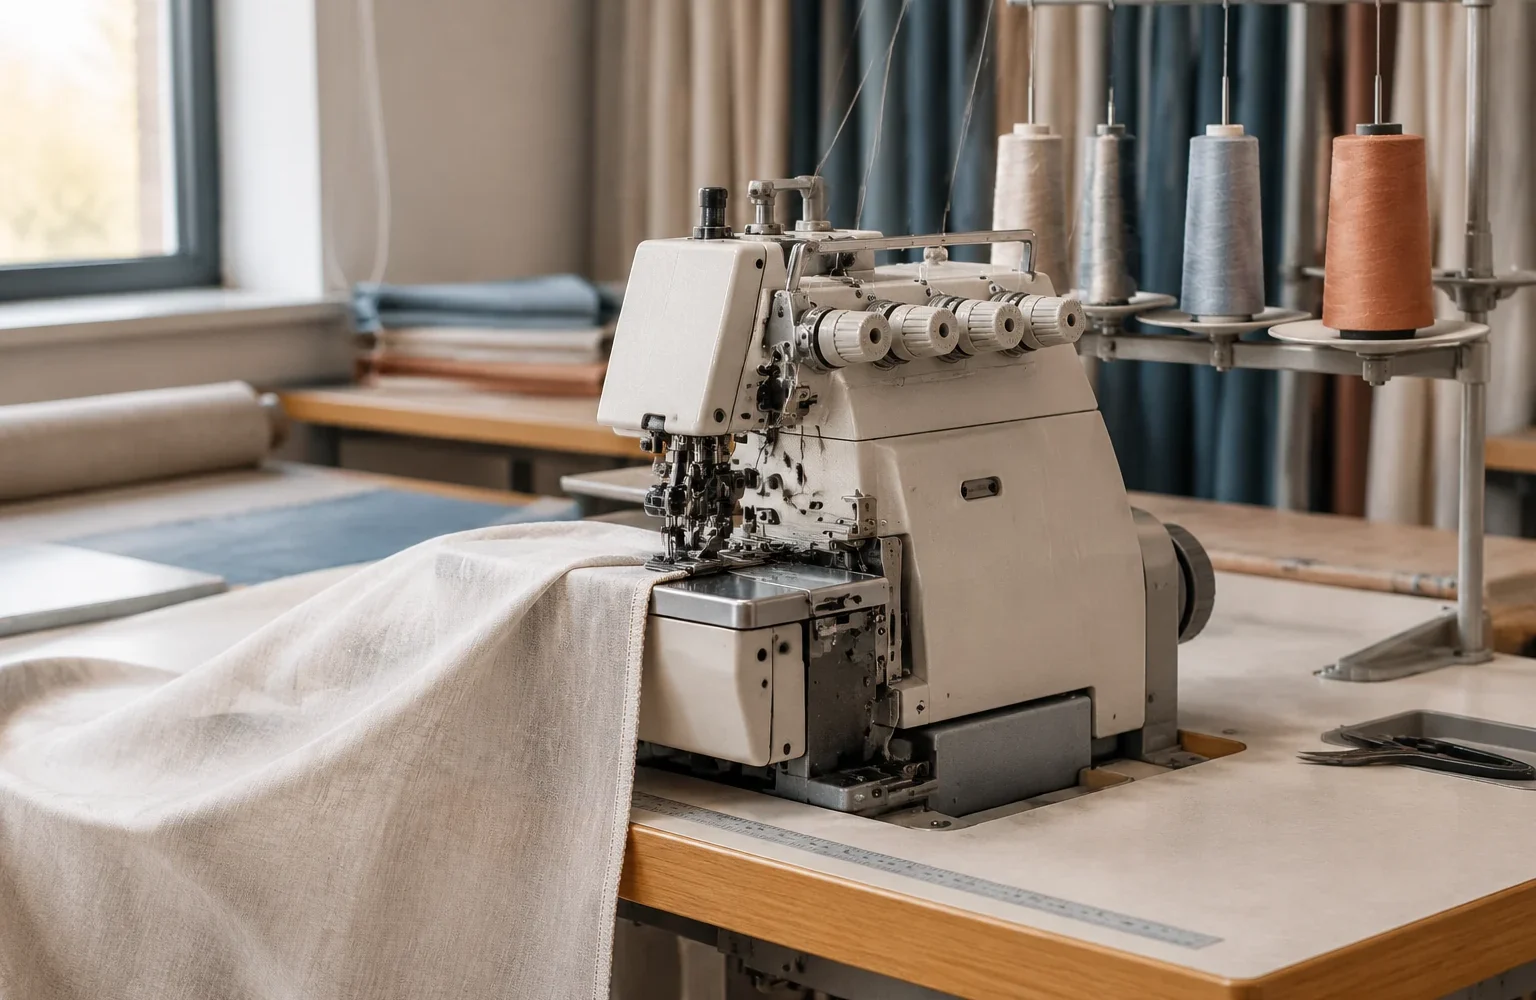
Качество обработки края шторы зависит не только от иглы и выбранной строчки. В оверлочном узле нить проходит через несколько элементов, каждый из которых меняет её положение, натяжение или направление движения. Если маршрут нарушен, машина может продолжать работать механически, но результат изменится: край станет рыхлым, петли начнут ложиться неравномерно, появятся пропуски или следы неправильного захвата.
Разбирать работу узла удобнее не по отдельным деталям, а по пути движения нити. Такой подход помогает понять, зачем нужны направители, натяжители и петлители, а также почему заправку выполняют в определённой последовательности.
Маршрут нити от катушки до зоны формирования края
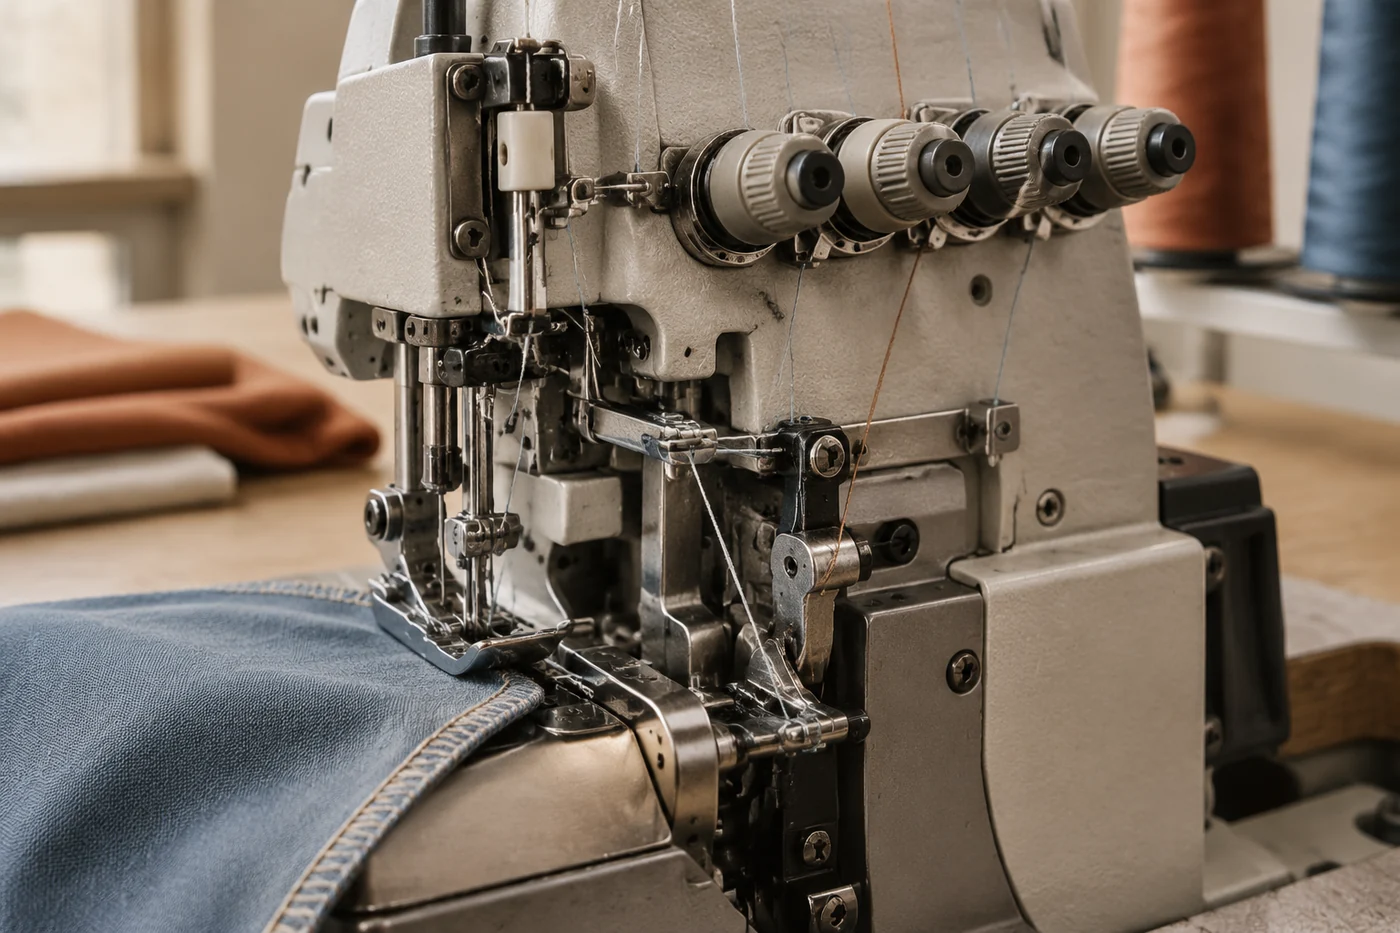
В промышленной машине нить не идёт напрямую от бобины к месту образования стежка. Сначала она проходит через систему направляющих. Эти элементы удерживают траекторию и не позволяют нити уходить в сторону при быстром движении механизма.
Следующий участок связан с натяжением. Натяжительные устройства создают сопротивление движению нити и помогают сформировать баланс между верхними и нижними элементами строчки. Если нить проходит через натяжитель неправильно, регулировка может не дать ожидаемого результата, потому что сам принцип управления натяжением нарушен.
После направляющих и натяжителей нить поступает к рабочим элементам узла. В зависимости от конструкции это могут быть игольные нити и нити петлителей. Они должны встретиться в определённой зоне и в определённый момент цикла движения. Именно согласованность этих траекторий создаёт характерную обмётку края.
Почему порядок заправки определяет работу узла
Заправка промышленного оверлока отличается от простой замены нити на бытовой машине. Здесь важна не только конечная точка, но и прохождение каждого промежуточного элемента. Нить может выглядеть установленной правильно, однако при пропуске одного направителя изменится угол входа в рабочую зону.
Последовательность заправки связана с доступом к элементам и логикой расположения нитей. Обычно сначала формируют маршрут тех нитей, которые проходят глубже внутри механизма, а затем устанавливают более доступные линии. Но конкретный порядок зависит от модели машины, поэтому его нельзя переносить между разными конструкциями без проверки по документации.
Инженерная заметка. В оверлочном узле результат определяется не одной настройкой, а связкой факторов: маршрут нити, состояние направляющих, выбранная игла, материал ткани и конструкция петлителей. Даже одинаковая строчка на разных материалах может требовать различной проверки.
Ошибка заправки часто маскируется под проблему натяжения. Оператор может пытаться менять регулировки, хотя причина находится раньше — нить не попала в предусмотренный канал или прошла мимо элемента, который должен изменять её движение.
Какие элементы участвуют в формировании обработки края
Обработка края происходит благодаря совместной работе нескольких групп деталей. Игла создаёт движение нити через материал, а петлители формируют переплетение вокруг среза. Направляющие удерживают траекторию, а прижимные и подающие элементы обеспечивают стабильное перемещение материала.
Особенность оверлочного узла в том, что край одновременно фиксируется и закрывается от осыпания. Поэтому небольшое изменение положения нити может проявиться не сразу в виде обрыва, а в виде изменения плотности или внешнего вида строчки.
Для разных материалов важны разные ограничения. Тонкие ткани, плотные декоративные полотна и материалы с синтетическими волокнами по-разному сопротивляются движению иглы и подаче. Поэтому параметры работы, включая допустимые типы игл, нитей и режимы эксплуатации, необходимо сверять с техническими данными конкретной машины.
Признаки ошибки заправки и порядок проверки
При возникновении проблем полезно проверять не случайные регулировки, а последовательность причин. Сначала оценивают маршрут нити, затем состояние рабочих элементов и только после этого переходят к настройкам, указанным производителем.
- Неровная цепочка стежков или изменение ширины обмётки может указывать на нарушение пути одной из нитей.
- Петли на краю материала, которые образуются неравномерно, требуют проверки прохождения нити через направляющие и натяжительные элементы.
- Повторяющийся обрыв одной нити помогает искать конкретный участок маршрута, где возникает лишнее сопротивление или неправильный контакт.
- Пропуски стежков необходимо рассматривать вместе с состоянием иглы, соответствием материалов и правильностью установки деталей по руководству.
Проверку начинают с остановленной машины и с визуального сравнения фактического маршрута нити со схемой из руководства. У разных моделей расположение элементов отличается, поэтому универсальной схемы заправки для всех оверлоков нет.
Как сверять работу узла с руководством машины
Документация производителя нужна не только при первом запуске оборудования. В ней указаны особенности конкретной конструкции: порядок заправки, расположение нитепроводников, требования к обслуживанию и ограничения по эксплуатации.
При проверке необходимо сопоставлять несколько данных. В первую очередь смотрят модель машины и соответствующее руководство. Затем проверяют тип выполняемой операции, установленную оснастку и используемые материалы. Если оборудование оснащено дополнительными узлами обработки края, для них могут действовать отдельные правила.
Нельзя переносить параметры одной машины на другую только из-за похожего внешнего вида. Разные конструкции могут использовать разные решения для движения нитей и формирования строчки. Точные значения рабочих параметров, интервалы обслуживания и допустимые нагрузки определяются технической документацией конкретного оборудования.
Связь обработки края с материалом и инструментом
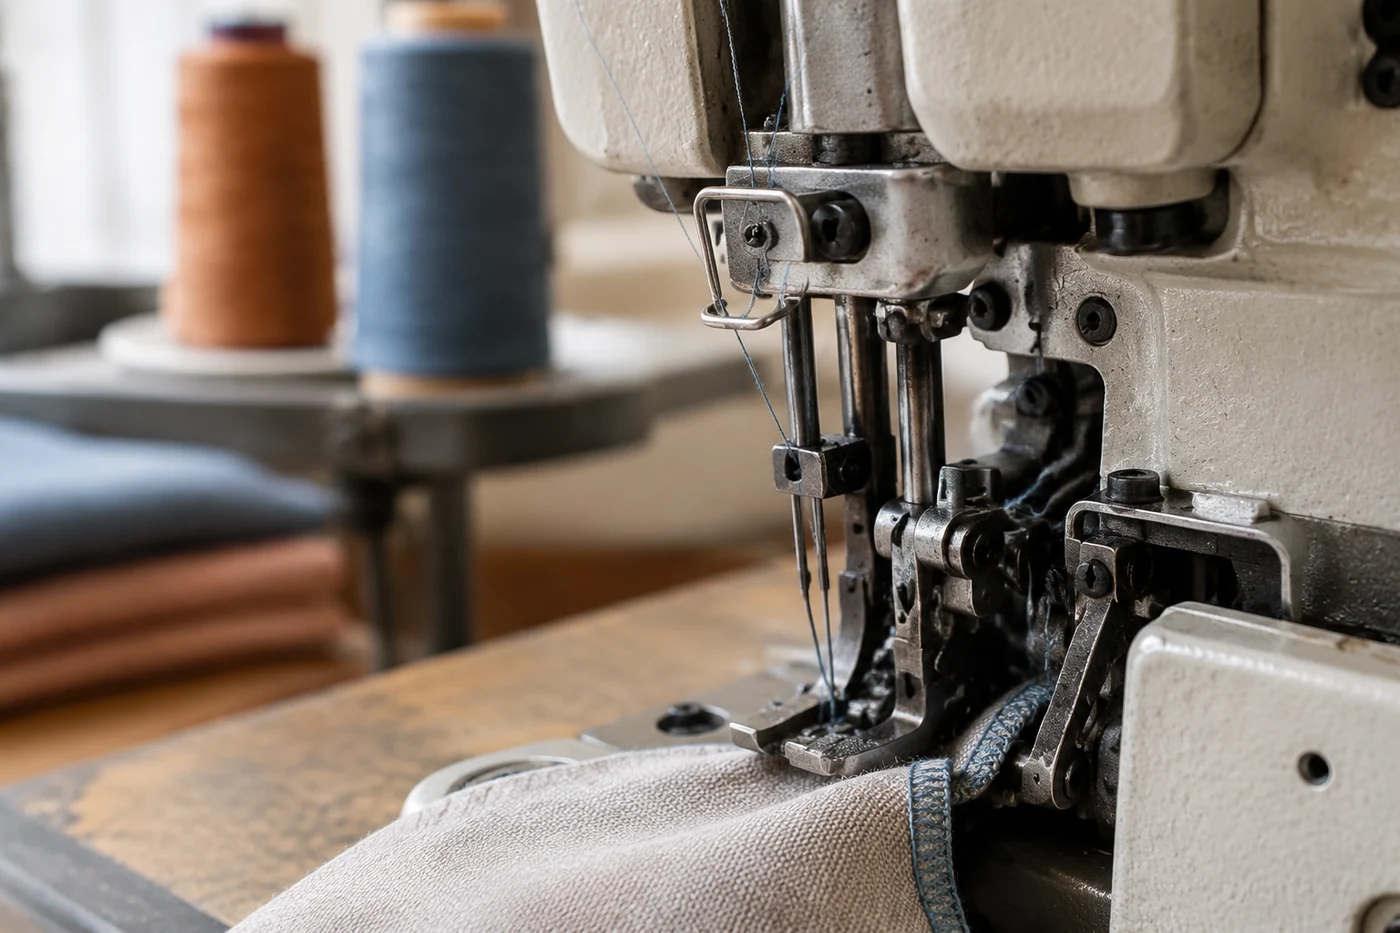
Маршрут нити работает вместе с материалом, который проходит через машину. Ткань влияет на сопротивление проколу, поведение края и стабильность подачи. Поэтому одинаковая ошибка может выглядеть по-разному на лёгком полотне и на плотной ткани.
Для синтетических материалов иногда применяют дополнительные технологии обработки края, включая терморезку или ультразвуковую обработку, но они рассчитаны только на подходящие материалы и оборудование. Такие процессы не заменяют обычную механическую обработку для всех видов тканей.
При выборе способа обработки учитывают состав материала, требуемый внешний вид края и возможности конкретного узла. Это позволяет избежать ситуации, когда оператор пытается компенсировать неподходящий процесс изменением настроек машины.
Контроль перед запуском партии изделий
Перед серийной обработкой штор или других текстильных изделий важно проверить не только наличие нити в машине, но и стабильность её движения. Небольшая ошибка в начале работы может привести к повторяющемуся дефекту на всей партии.
Практическая проверка включает контроль маршрута нитей, соответствия установленной оснастки задаче, состояния расходных элементов и пробного прохода материала. Результат оценивают по равномерности края и стабильности строчки, а не только по тому, что машина выполняет движение.
Понимание пути нити помогает быстрее находить причины отклонений. Оператор видит не отдельный симптом, а связь между движением механизма, натяжением и формированием стежка. Именно эта причинная модель делает настройку оборудования предсказуемой и снижает количество случайных изменений.


