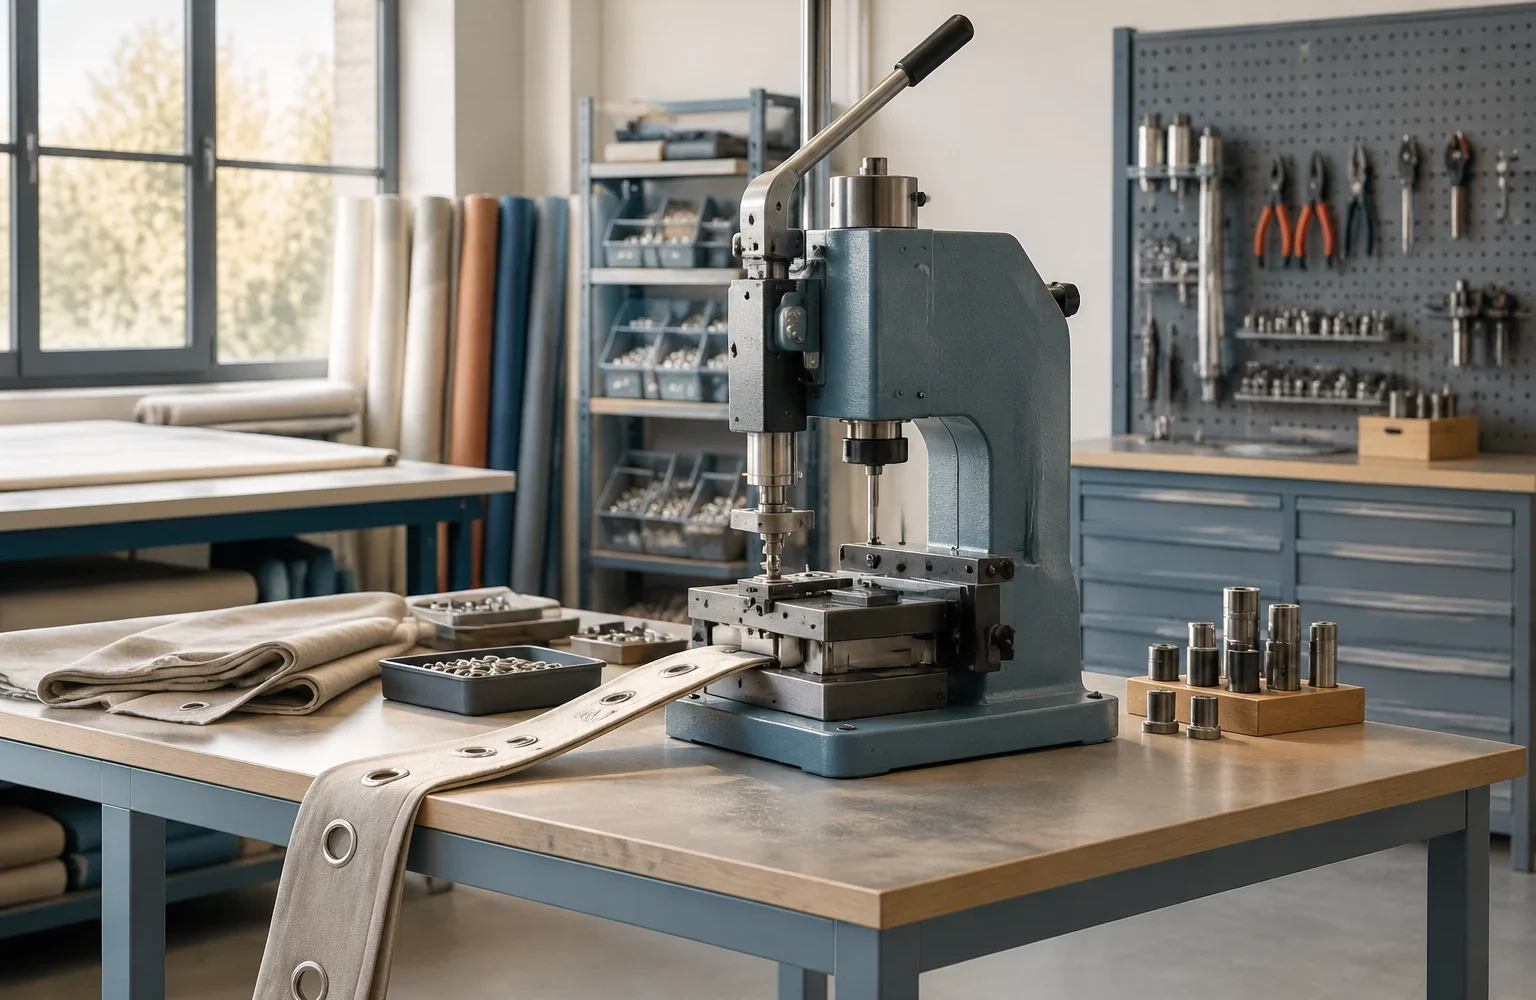
Оснастка пресса определяет, как усилие машины передаётся на фурнитуру: люверсы, кнопки, кольца и другие элементы крепления должны устанавливаться с правильной геометрией контакта. Поэтому замена рабочего инструмента — это не простая перестановка двух металлических деталей. Оператор меняет комплект, рассчитанный под конкретную операцию, а затем проверяет, что новая пара соответствует материалу и фурнитуре.
В цехе изготовления штор такая операция возникает при переходе на другой тип крепежа, изменении размера элементов или при необходимости заменить изношенную оснастку. Ошибка на этом этапе может проявиться не сразу: внешний вид детали иногда остаётся приемлемым, но соединение получает лишнее напряжение, перекос или неполное формирование.
Из чего состоит рабочая оснастка и почему важна совместимость
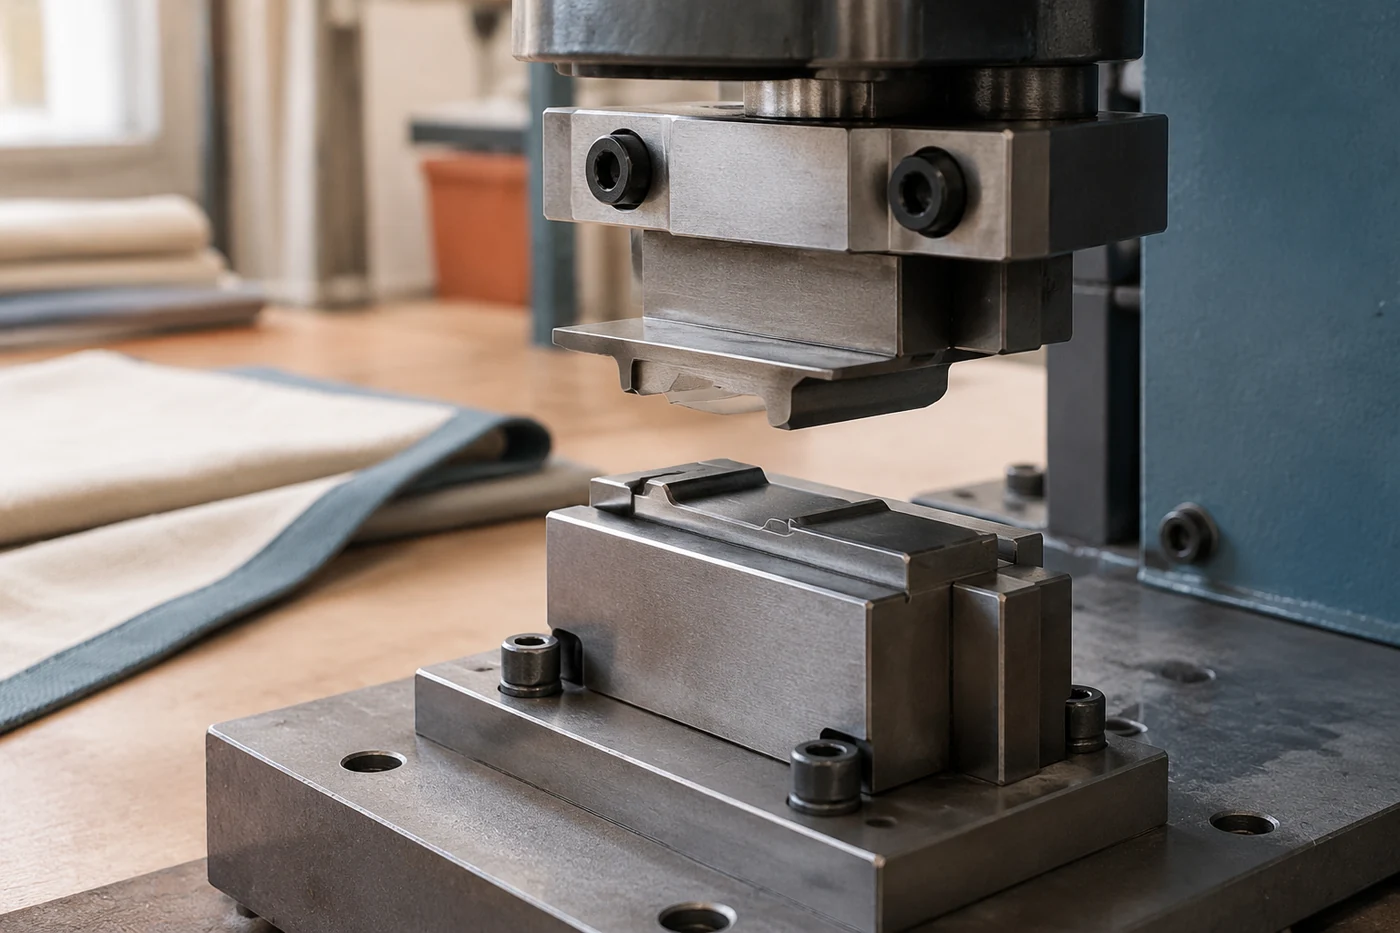
Прессовая операция обычно использует верхний и нижний рабочие элементы. Верхняя часть передаёт движение от механизма пресса, а нижняя поддерживает деталь с противоположной стороны. Вместе они образуют рабочую пару, форма которой должна соответствовать конкретной фурнитуре.
Нельзя подбирать инструменты только по внешнему сходству. Даже детали похожего размера могут иметь различия в профиле посадочных поверхностей, глубине формирования или способе распределения давления. При использовании случайной пары усилие может прийтись не на предусмотренную зону, из-за чего появляются деформация металла, повреждение покрытия или нестабильное соединение.
Инженерная заметка. Оснастка работает как передатчик усилия, а не как универсальный адаптер. Совместимость определяют по данным конкретного пресса, фурнитуры и комплекта инструмента. Размеры деталей и рабочие параметры проверяют по технической документации производителя оборудования.
Подготовка к замене инструмента перед остановкой пресса
Перед началом смены оснастки важно определить, какая именно операция будет выполняться после переналадки. Проверяют тип устанавливаемой фурнитуры, наличие подходящей пары инструментов и соответствие оборудования требованиям конкретной задачи.
Подготовка включает несколько последовательных действий:
- уточнение типа и назначения новой оснастки по технической документации;
- проверку состояния верхнего и нижнего элементов перед установкой;
- очистку посадочных зон от загрязнений и остатков материала;
- организацию рабочего места, чтобы исключить смешивание похожих комплектов.
Особенно важно не смешивать элементы разных комплектов без подтверждения совместимости. Внешне одинаковые детали могут относиться к разным вариантам фурнитуры или моделям оборудования.
Последовательность операций при смене оснастки
Фактический порядок зависит от конструкции конкретного пресса и должен выполняться по его руководству. Общая логика операции состоит в безопасной остановке работы, удалении установленного комплекта, монтаже новой пары и проверке правильности установки.
Сначала оборудование переводят в состояние, предусмотренное инструкцией производителя для замены инструмента. Затем снимают установленную оснастку, обращая внимание на состояние креплений и посадочных мест. Старый комплект не просто откладывают в сторону: его осматривают, чтобы понять причину замены — износ, повреждение или переход на другую операцию.
После этого устанавливают новую пару элементов. Важно, чтобы детали заняли предусмотренное положение без перекоса и чрезмерного усилия при фиксации. Если конструкция пресса предусматривает определённый способ крепления или настройки, используют только указанные производителем процедуры.
Завершающий этап — проверка свободного движения механизма и контроль того, что инструмент установлен ровно относительно рабочей зоны. До начала серийной работы оператор должен убедиться, что новая оснастка соответствует выбранной операции.
Какие признаки показывают ошибку установки
Неправильная установка или несовместимость пары инструментов чаще всего проявляются по результату операции. Диагностика начинается не с регулировки оборудования, а с анализа признаков дефекта.
| Признак | Возможная причина для проверки |
|---|---|
| Фурнитура устанавливается с перекосом | Несоосность рабочей пары, неправильный подбор инструмента или положение детали |
| На поверхности элемента появляются следы давления | Контакт происходит не в предусмотренной зоне оснастки |
| Соединение выглядит неполным | Несоответствие комплекта фурнитуре или неверная установка деталей |
| Качество меняется от детали к детали | Проверяют фиксацию оснастки, состояние инструмента и стабильность операции |
Любой из этих признаков требует проверки нескольких факторов. Нельзя автоматически связывать дефект только с одной причиной: на результат также влияют материал полотна, толщина слоёв, положение фурнитуры и состояние самого пресса.
Проверка после установки новой оснастки
После замены инструмента проводят контрольную проверку работы. Её задача — подтвердить, что новая оснастка выполняет именно ту операцию, для которой предназначена.
Проверяют положение фурнитуры после обработки, внешний вид сформированного соединения и отсутствие очевидных повреждений материала. Для разных тканей критерии оценки могут отличаться: плотная портьерная ткань, тонкий текстиль с покрытием и многослойные изделия по-разному реагируют на давление.
Если в производстве используется определённая модель пресса, конкретные размеры инструмента или специальные настройки, их сверяют с паспортом оборудования и документацией на оснастку. Универсальные значения для всех прессов и фурнитуры применять нельзя.
Какие данные учитывают при выборе оснастки для фурнитуры
Перед заменой инструмента необходимо учитывать не только название фурнитуры. Важны конструкция элемента, материал изготовления, способ установки и требования оборудования. Один и тот же тип крепления может иметь разные варианты исполнения.
В технологической карте или внутренних документах цеха обычно фиксируют сведения, которые помогают избежать ошибок при повторной переналадке: обозначение комплекта, назначение, совместимое оборудование и особенности проверки после установки. Это сокращает риск случайной замены похожих деталей.
При работе со швейно-технологическим оборудованием общий принцип одинаков: настройки и процедуры обслуживания берут из руководства конкретной модели. Производители промышленного оборудования указывают собственные требования к эксплуатации, поэтому данные от одного пресса нельзя автоматически переносить на другой.
Организация хранения и учёта комплектов
Даже правильно подобранная оснастка может стать причиной ошибок, если разные комплекты хранятся без порядка. В цехе важно разделять инструменты по назначению и сохранять информацию об их применении.
Регулярный визуальный осмотр помогает обнаружить износ рабочих поверхностей, сколы или загрязнения, которые могут повлиять на качество операции. Периодичность таких проверок зависит от интенсивности использования и рекомендаций производителя оборудования.
Журнал обслуживания или другая форма учёта полезны не сами по себе, а как способ связать качество продукции с конкретными изменениями в процессе. Если после замены оснастки появляется новый дефект, записи помогают определить, когда произошла смена и какой комплект был установлен.