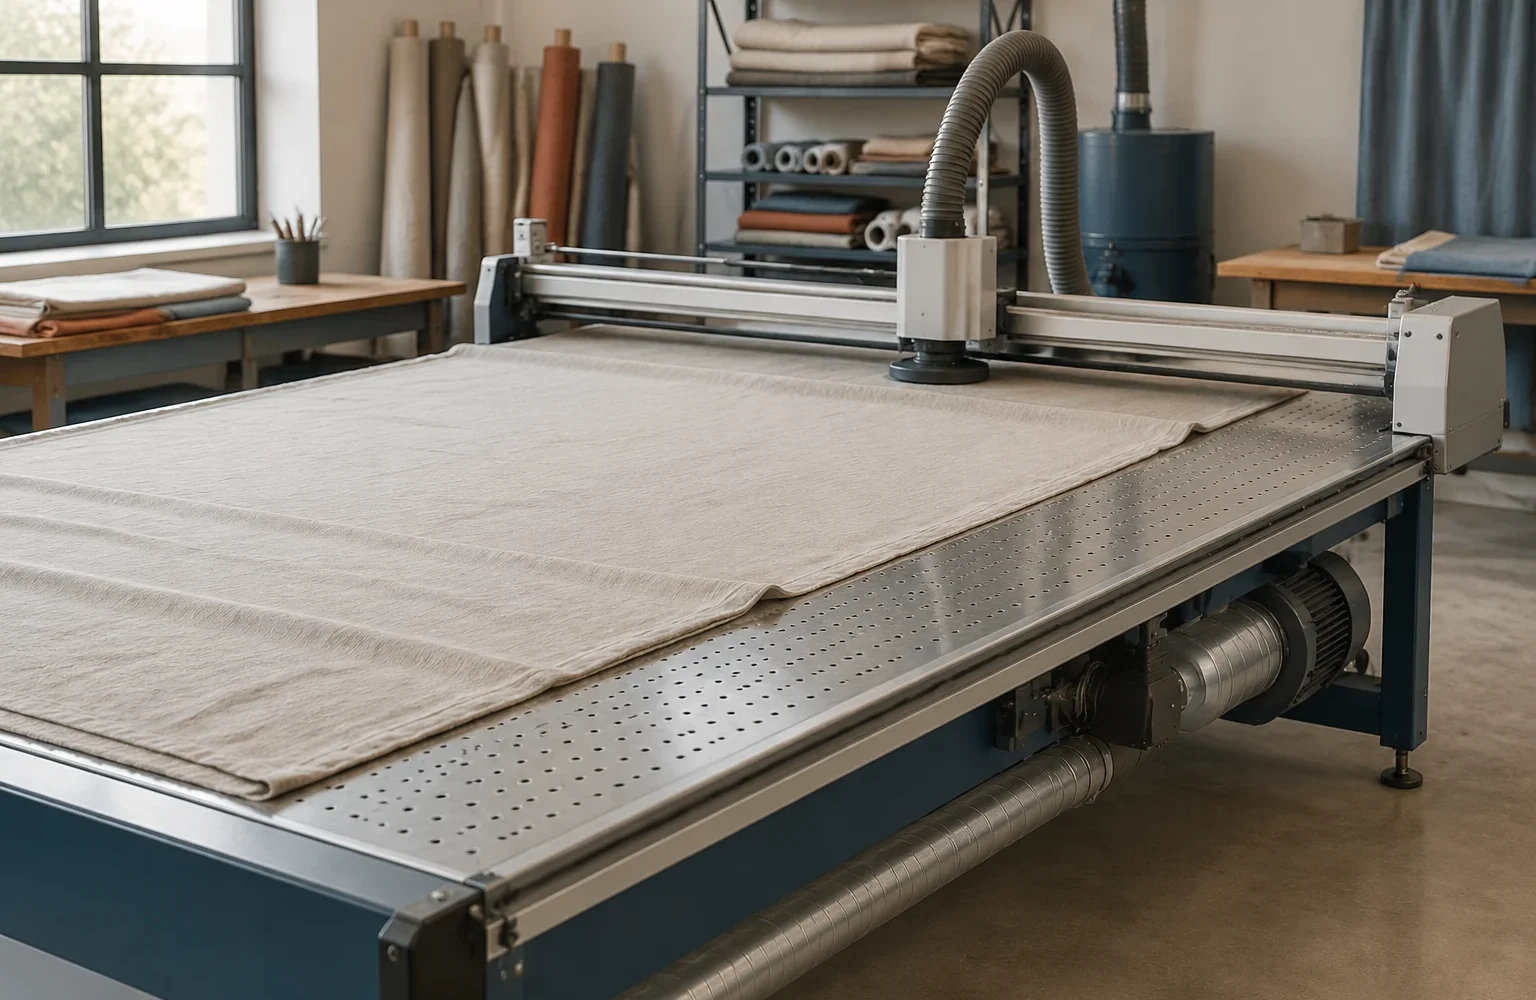
Как устроена вакуумная фиксация материала
Вакуумный раскройный стол не прижимает ткань механическим зажимом. Система создаёт поток воздуха через рабочую поверхность: насос или вакуумный агрегат удаляет воздух из зоны под материалом, а разница давления удерживает раскладку на месте. Сила фиксации зависит не только от мощности оборудования, но и от того, насколько свободно воздух проходит через все элементы системы.
Путь воздействия можно представить последовательно: воздух проходит через отверстия или пористую поверхность стола, попадает в каналы внутри конструкции, затем отводится вакуумным узлом. Любое изменение на этом пути влияет на итоговое удержание ткани. Поэтому проверку начинают не с настроек, а с состояния всей цепочки.
Рабочая поверхность должна одновременно поддерживать материал и обеспечивать прохождение воздуха. Для разных тканей это особенно важно: плотная портьерная ткань, тонкий текстиль или многослойный материал создают разное сопротивление потоку. Одинаковое ощущение прижима для разных материалов не всегда означает одинаковое качество фиксации.
Последовательность проверки перед обслуживанием
Контроль системы удобнее выполнять по зонам, двигаясь от поверхности к источнику вакуума. Такой порядок позволяет отделить проблемы загрязнения от неисправностей отдельных узлов и не менять настройки без понимания причины.
- Осматривают рабочую поверхность стола: отверстия, покрытие, участки с накоплением ворса и остатками материала.
- Проверяют, равномерно ли удерживается пробный материал по площади стола, а не только в центральной зоне.
- Оценивают состояние воздушных каналов и доступных элементов системы согласно руководству конкретного комплекса.
- Сверяют используемые параметры с паспортом оборудования, так как режимы вакуума и допустимые настройки зависят от модели.
Если ткань начинает перемещаться во время раскроя, это не всегда означает недостаточную мощность вакуумного узла. Причина может находиться выше по цепочке — например, в перекрытии воздушного прохода или в изменении свойств материала.
Инженерная заметка. При одинаковом уровне вакуума разные ткани могут удерживаться по-разному. Материал с высокой воздухопроницаемостью требует другой оценки, чем плотное полотно: важна не только сила разрежения, но и способность системы создать стабильный поток через конкретную структуру ткани.

Какие причины снижают эффективность удержания ткани
Большинство проблем связано с нарушением движения воздуха или с изменением контакта материала со столом. Диагностику проводят по признакам, а затем подтверждают осмотром соответствующего участка.
| Признак | Возможная причина | Что проверяют |
|---|---|---|
| Ткань смещается в одной зоне | Локальное нарушение прохождения воздуха | Поверхность стола и состояние участка фиксации |
| Удержание стало хуже после длительной работы | Накопление ворса или загрязнений | Рабочую поверхность и доступные воздушные каналы |
| Разные участки полотна держатся неодинаково | Неравномерность контакта материала со столом | Раскладку ткани и состояние поверхности |
Одна из частых причин — ворс и мелкие частицы, которые постепенно закрывают проходы воздуха. В шторном производстве это особенно актуально при работе с тканями с рыхлой структурой или при частой смене материалов.
Другой фактор — сама ткань. Толщина, плетение, наличие пропиток и декоративных слоёв меняют сопротивление воздушному потоку. Если один материал фиксируется хорошо, это не является доказательством правильности режима для другого.
Проверка зон системы при обслуживании
Регламент обслуживания строится вокруг тех участков, которые влияют на путь воздуха и контакт ткани с поверхностью. Конкретные операции и интервалы определяются документацией конкретного раскройного комплекса.
Первой зоной контроля остаётся рабочий стол. Здесь проверяют чистоту поверхности, состояние покрытия и отсутствие повреждений, которые могут изменить прилегание материала. Затем переходят к доступным элементам вакуумной системы, где оценивают отсутствие очевидных загрязнений и нарушений, указанных производителем.
Отдельно учитывают организацию рабочего места. Накопление обрезков, ворса и остатков раскроя рядом с зоной всасывания повышает вероятность попадания загрязнений в систему. Поэтому очистка поверхности должна быть частью регулярного процесса, а не только реакцией на ухудшение фиксации.
Записи в журнале обслуживания помогают связать изменение качества раскроя с предыдущими действиями: сменой материала, очисткой, заменой расходных элементов или изменением условий работы.

Настройки, которые нельзя определять без паспорта оборудования
У вакуумных столов нет универсального набора значений, подходящего для всех комплексов. Производитель указывает допустимые параметры и способы работы для конкретной конструкции. Даже оборудование одного назначения может отличаться устройством каналов, поверхностью стола и системой создания вакуума.
При проверке важно разделять две задачи: оценку состояния системы и изменение рабочих параметров. Если причина связана с загрязнением или нарушением воздушного прохода, увеличение настройки не решает проблему и может скрыть её признаки.
Также нельзя переносить режимы с одного типа материала на другой без проверки результата. Для новой ткани сначала оценивают поведение раскладки и только затем используют параметры, предусмотренные технологией и документацией оборудования.
Как подтвердить результат проверки
После обслуживания важно проверить не только сам факт работы вакуумной системы, но и стабильность удержания материала в реальном процессе. Контроль выполняют на тех материалах и в тех условиях, которые соответствуют обычной эксплуатации цеха.
Если проблема сохраняется, проверку повторяют по цепочке: поверхность стола, прохождение воздуха, состояние системы по руководству производителя и соответствие выбранных параметров материалу. Такой подход позволяет найти причину без случайной смены настроек.
Вакуумная фиксация является частью всего процесса раскроя. Её эффективность определяется взаимодействием оборудования, поверхности, воздушного тракта и свойств ткани. Поэтому обслуживание системы — это не отдельная операция, а последовательная проверка всех факторов, которые влияют на точность удержания материала.


