Как устроена рабочая зона стола ВТО
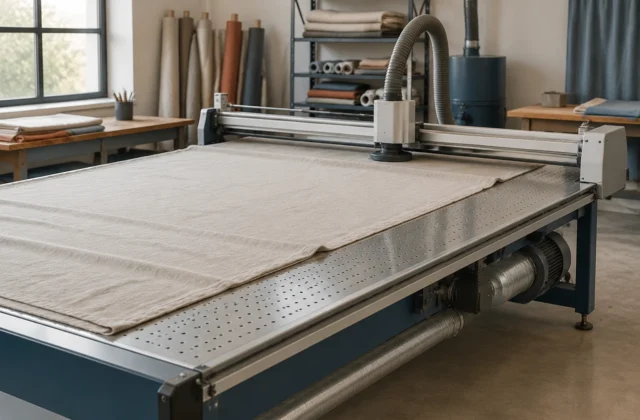
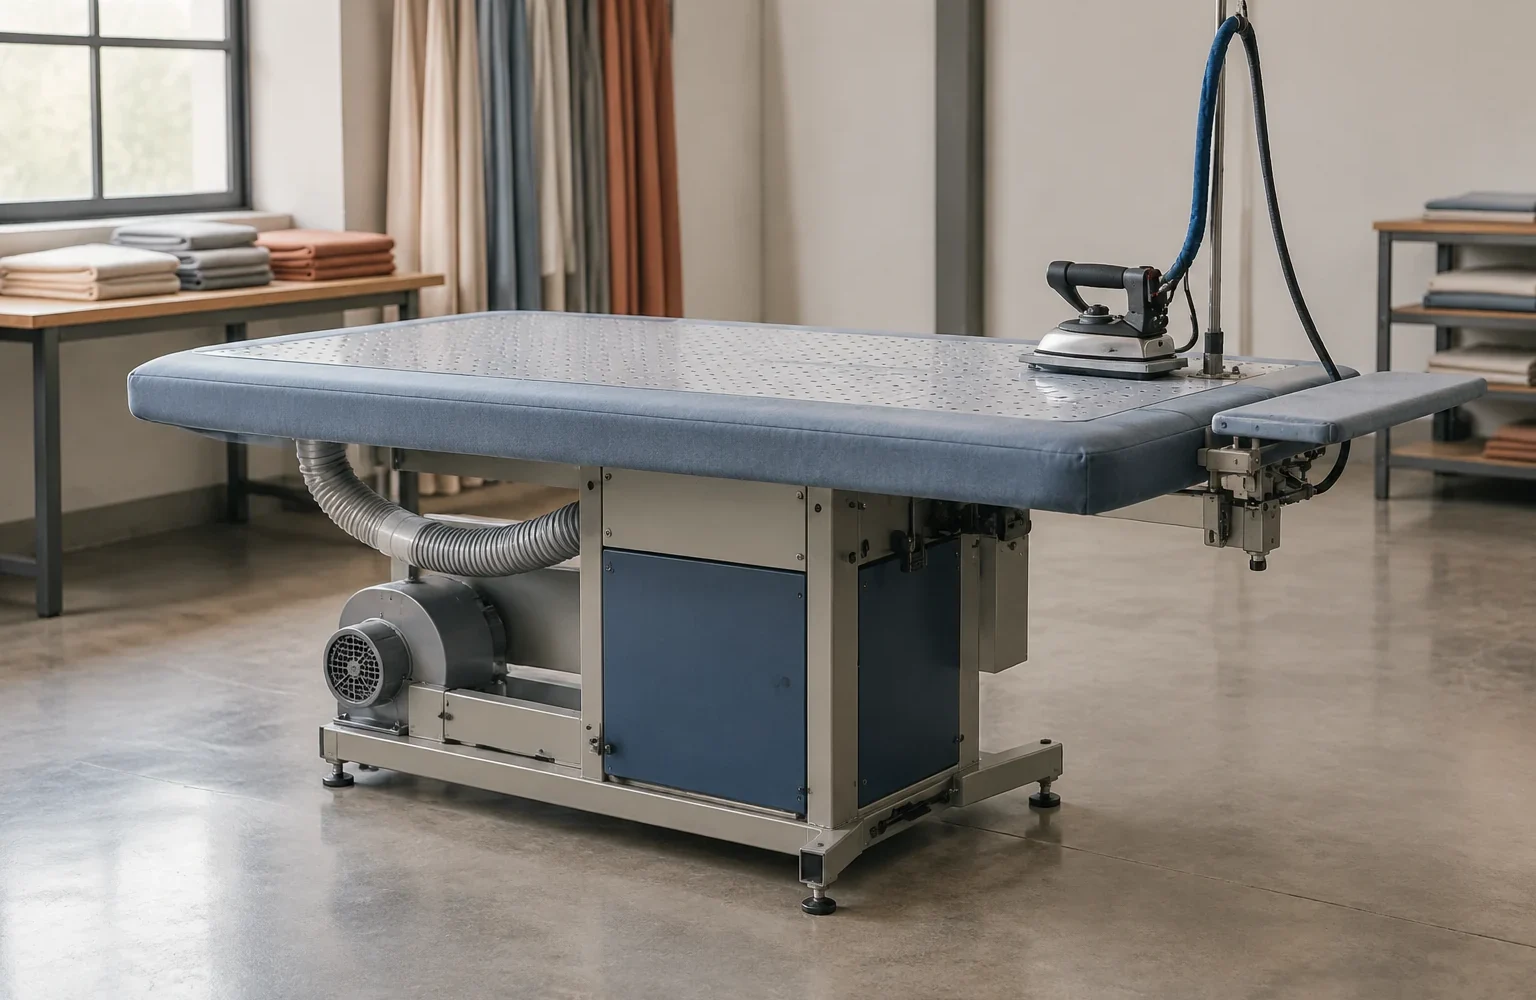
Стол влажно-тепловой обработки является не просто ровной опорой для ткани. Его поверхность участвует в передаче нескольких воздействий одновременно: изделие получает тепло и влагу от утюга или другого рабочего инструмента, а сам стол создаёт условия для фиксации формы через воздушные потоки. В зависимости от конструкции оборудования рабочая зона может использовать вакуум, поддув или оба режима.
Основой служит перфорированная рабочая плоскость с покрытием и внутренним каналом движения воздуха. Когда включается вакуум, поток проходит через поверхность и удерживает материал на месте. Это помогает убрать лишний пар после обработки и уменьшить смещение деталей. При поддуве воздушный поток действует в обратном направлении: он формирует воздушную прослойку между тканью и поверхностью, что используется для более мягкой обработки отдельных материалов.
Важен весь путь воздействия: от инструмента до волокон ткани. Если поверхность стола загрязнена или воздушные каналы работают нестабильно, меняется не только удобство работы оператора, но и повторяемость результата.
Инженерная заметка: параметры вакуума, поддува, нагрева и допустимые условия эксплуатации нельзя переносить между разными моделями оборудования. При отсутствии точных данных их проверяют по техническому паспорту конкретного стола ВТО.
Какие элементы поверхности требуют регулярной проверки
Ежедневное обслуживание начинается с визуальной оценки рабочей зоны. Проверяется состояние покрытия стола, отсутствие посторонних частиц, равномерность прилегания настила и чистота отверстий, через которые проходит воздух. В шторном производстве на поверхности часто остаются ворс, обрезки нитей, пыль от тканей и частицы отделочных материалов.
Особое внимание требуется участкам, где материал чаще всего располагается при обработке: центральной зоне, краям опорной поверхности и местам контакта с оснасткой. Загрязнение в одной области может создавать локальную разницу в прохождении воздуха и менять поведение ткани.
- поверхность стола и рабочее покрытие — проверяются на загрязнение, повреждения и потерю ровности;
- отверстия и каналы воздушного потока — осматриваются на наличие ворса и частиц, мешающих движению воздуха;
- зона контакта с утюгом и инструментом — контролируется на следы перегрева, загрязнения или переноса материала;
- соединения вспомогательных систем — проверяются по инструкции производителя без самостоятельного изменения конструкции.
Периодичность таких действий зависит от загрузки цеха, количества обрабатываемого материала и требований производителя. Модельные интервалы обслуживания используют только как ориентир из технического документа оборудования.

Почему загрязнение меняет результат ВТО
Рабочая поверхность влияет на процесс через механику контакта и движения воздуха. Чистая перфорированная зона позволяет вакууму распределяться более предсказуемо. Если отверстия частично закрыты ворсом или пылью, воздушный поток становится менее равномерным.
На практике это проявляется по-разному. Ткань может хуже фиксироваться во время обработки, края деталей способны смещаться, а форма после снятия воздействия может восстанавливаться иначе. Причина не всегда находится в настройках оборудования: сначала проверяют состояние самой рабочей зоны.
Загрязнение также меняет контакт между материалом и покрытием. Частицы на поверхности создают дополнительные неровности, которые особенно заметны на тонких тканях или изделиях с требованиями к точности формы. Поэтому обслуживание стола является частью технологического процесса, а не только вопросом чистоты рабочего места.
Связь режима обработки с материалом изделия
Одна из частых ошибок при работе с ВТО — воспринимать стол как устройство с одинаковым режимом для любой ткани. Материалы по-разному реагируют на тепло, влагу, давление и направление воздушного потока. Состав волокон, плотность, переплетение, наличие отделки и конструкция готовой детали определяют допустимый способ воздействия.
Например, плотная ткань штор и лёгкий декоративный материал требуют разного подхода к удержанию формы. Сильное воздействие, подходящее для одного изделия, может изменить внешний вид другого. Поэтому параметры обработки выбирают по технологической карте или рекомендациям производителя материала, а настройки оборудования сверяют с паспортом конкретной модели.
Оператор оценивает не только выбранный режим, но и состояние поверхности. Даже правильно подобранные параметры не дадут ожидаемого результата, если воздух проходит неравномерно или покрытие стола потеряло рабочие свойства.

Диагностика проблем по признакам процесса
При нестабильном результате полезно разделять признаки и возможные причины. Это позволяет проверять оборудование последовательно, а не менять параметры случайным образом.
| Признак | Возможные гипотезы | Что проверяют |
|---|---|---|
| Материал плохо удерживается на столе | Нарушение прохождения воздуха, загрязнение поверхности, неподходящий режим | Чистоту отверстий, состояние покрытия, соответствие настроек техлисту |
| После обработки остаётся лишняя влага | Недостаточное удаление пара или неправильный режим обработки | Работу системы по инструкции производителя и технологию материала |
| Форма детали получается нестабильной | Сочетание свойств материала и условий обработки | Последовательность операции, состояние стола и параметры процесса |
Такая проверка помогает отделить проблему поверхности от особенностей материала или ошибки технологической операции. Любые изменения режимов выполняют в пределах документации оборудования.
Организация обслуживания без вмешательства в конструкцию
Для стабильной работы ВТО важен понятный порядок действий: очистка рабочей зоны, внешний осмотр, фиксация замечаний и контроль повторяющихся проблем. Журнал обслуживания помогает увидеть связь между загрузкой оборудования и изменением качества обработки.
В журнал обычно заносят выполненные операции и замеченные отклонения, а не попытки самостоятельно изменить внутренние узлы. Если требуется обслуживание, связанное с электрическими компонентами, нагревом, паровыми системами или внутренней пневматикой, действия выполняют только в рамках инструкции производителя и силами подготовленного персонала.
Поверхность стола ВТО является рабочим элементом, который постоянно участвует в формировании результата. Её состояние влияет на движение воздуха, фиксацию ткани и повторяемость операций, поэтому контроль поверхности должен рассматриваться вместе с контролем материала и технологического режима.