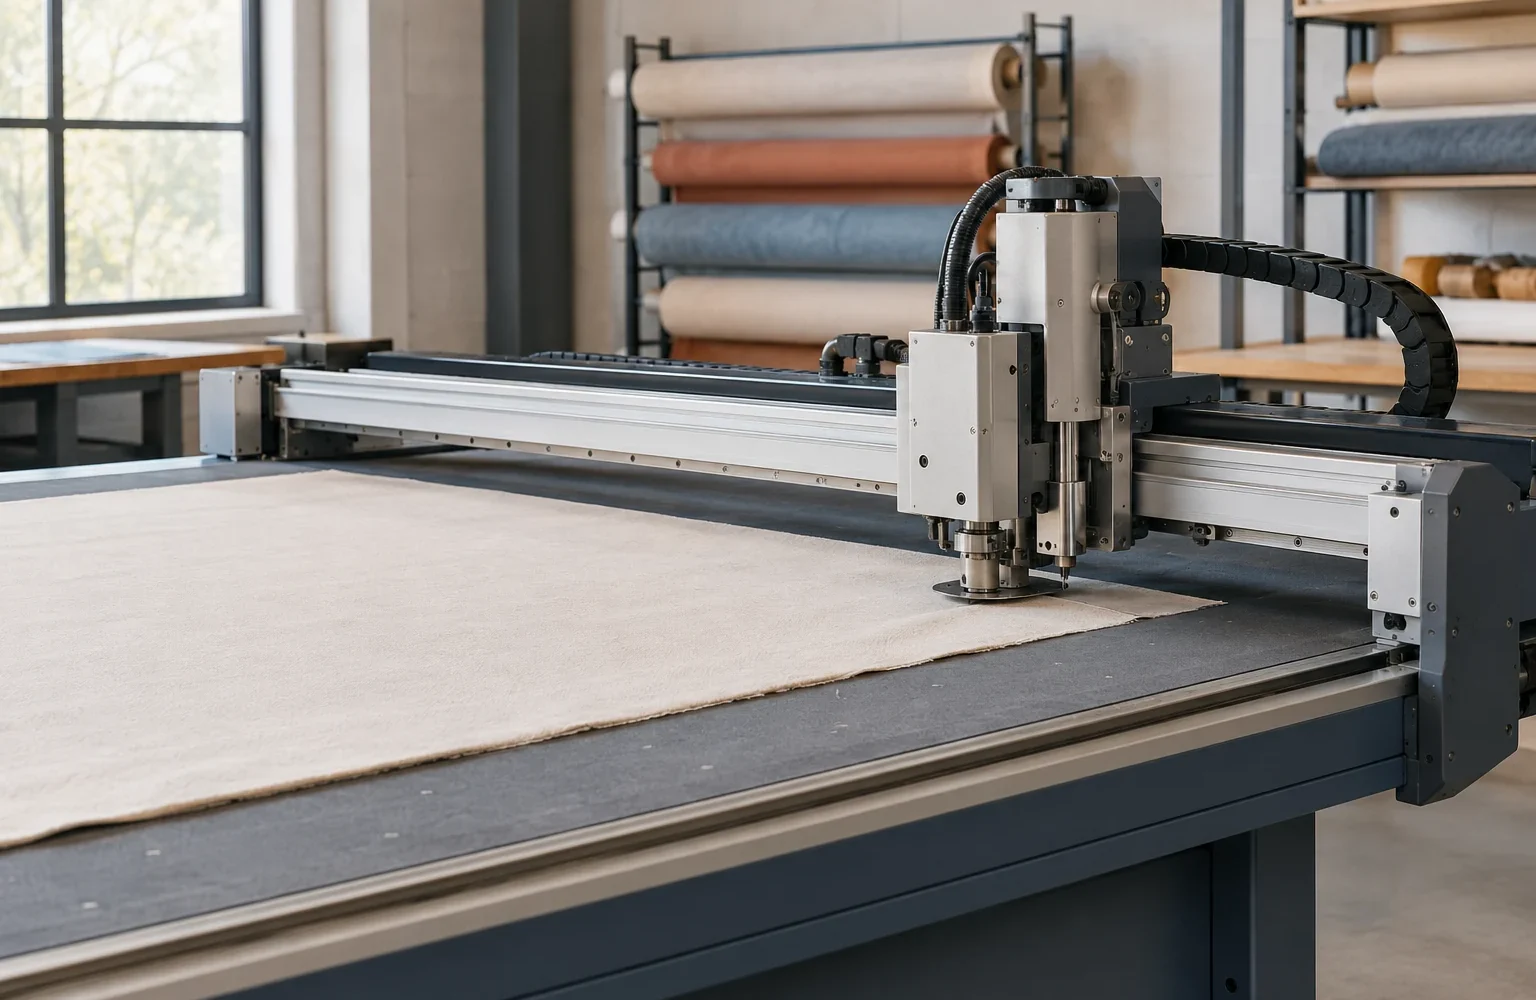
Роль режущего инструмента в конструкции раскройной машины
В раскройном оборудовании нож не является отдельным расходным элементом, который просто выполняет движение вверх-вниз или по кругу. Он работает внутри системы, где связаны привод, направляющие, прижим материала, поверхность стола и настройки движения. Поэтому контроль инструмента начинается не с замены ножа, а с понимания того, какую нагрузку получает режущая кромка во время работы.
При раскрое шторных тканей и материалов для оконных систем на инструмент действуют силы сопротивления резанию. Их величина зависит от структуры полотна, плотности настила, количества слоёв и состояния самого ножа. Если кромка затуплена, усилие распределяется иначе: материал сильнее деформируется перед разрезанием, а движение инструмента становится менее стабильным.
В статических раскройных комплексах материал обычно удерживается на столе системой фиксации, например вакуумом через рабочую поверхность. Это уменьшает смещение полотна, но не компенсирует проблемы режущего узла. Даже при хорошей фиксации изношенный инструмент может давать неровный край или требовать дополнительных проходов.
Какие факторы учитывают при работе с ножом
Перед оценкой состояния инструмента необходимо учитывать не один признак, а совокупность условий. Один и тот же нож может сохранять работоспособность на одном материале и давать неудовлетворительный результат на другом. Причина в разнице сопротивления резанию и требованиях к чистоте края.
- Тип материала: плотные ткани, многослойные настилы и технические полотна по-разному воздействуют на режущую кромку.
- Толщина и структура настила: увеличение количества слоёв меняет нагрузку на инструмент и механизм его перемещения.
- Состояние направляющих и крепления ножевого узла: люфты и нестабильность движения влияют на траекторию реза.
- Состояние рабочей поверхности стола и системы фиксации: материал должен оставаться неподвижным в пределах, предусмотренных конструкцией.
При проверке важно отделять проблему инструмента от проблем других узлов. Например, неровный рез может быть связан не только с ножом, но и с изменением положения материала, загрязнением зоны работы или нарушением настроек оборудования.
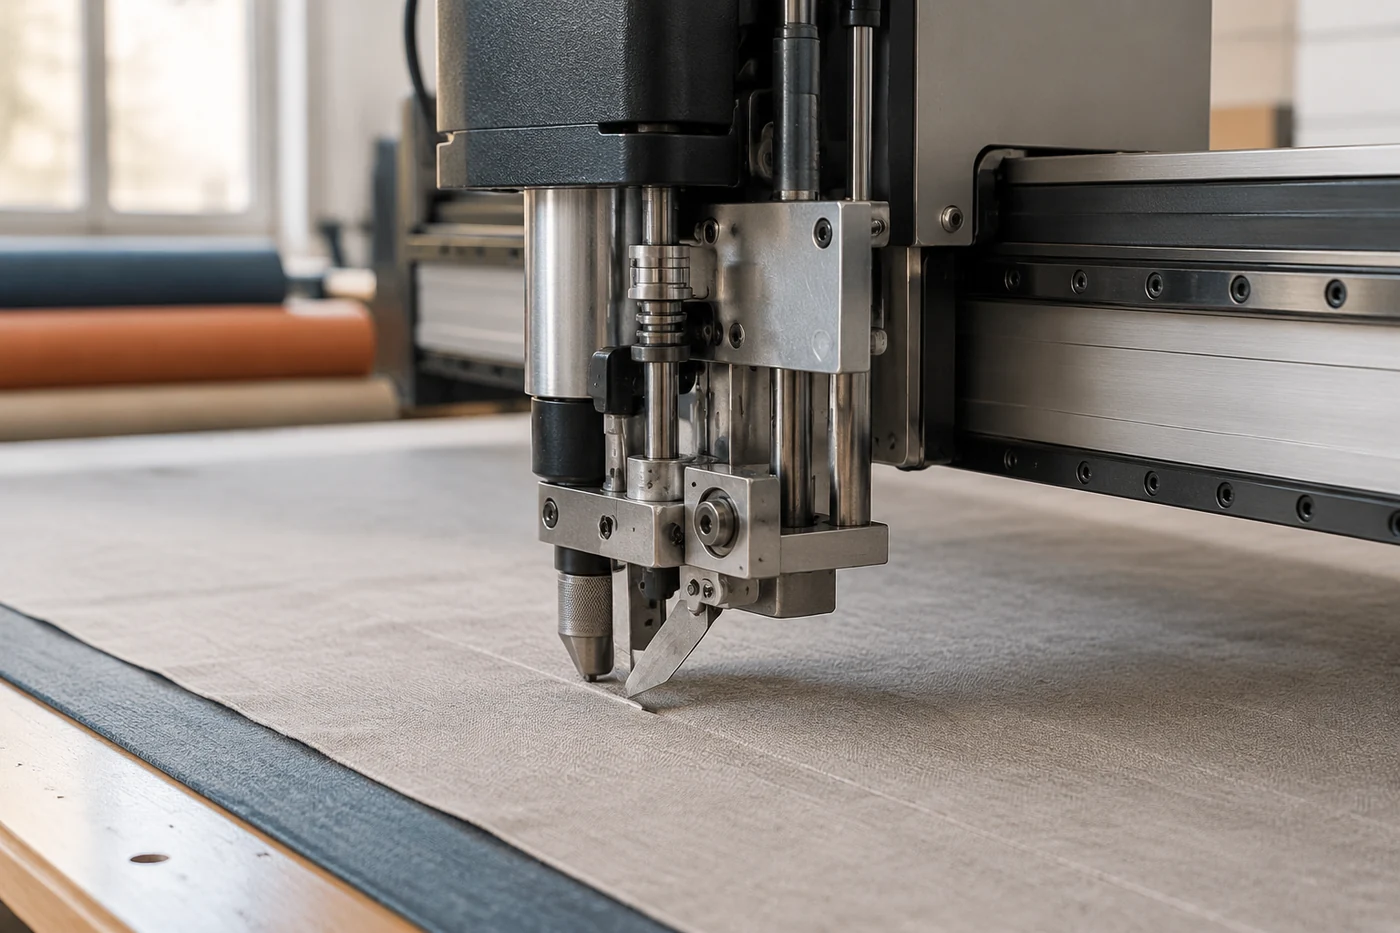
Почему состояние ножа влияет на качество реза
Острая режущая кромка разделяет волокна материала с рассчитанным контактом. При износе форма кромки меняется: вместо аккуратного разделения появляется большее давление на поверхность. Это может приводить к вытягиванию ткани, изменению формы детали и появлению участков с разной точностью края.
Для оборудования, используемого при изготовлении штор, качество реза важно не только визуально. Детали полотна часто соединяются последующими операциями, и изменение геометрии края может повлиять на совпадение элементов. Поэтому состояние инструмента оценивают по результату работы машины, а не только по внешнему виду ножа.
Инженерная заметка. Нельзя переносить настройки одного раскройного комплекса на другой. Скорость движения инструмента, параметры фиксации и допустимые режимы зависят от конструкции конкретной модели, типа ножа и обрабатываемого материала. Если точные значения не указаны в доступной документации, их проверяют по техническому листу оборудования.
Последовательность контроля перед заменой инструмента
Контроль начинается с наблюдения за работой оборудования и постепенно переходит к проверке самого режущего узла. Такой порядок помогает не менять инструмент без подтверждения причины.
Первый этап — анализ результата раскроя. Специалист оценивает, появились ли изменения в качестве края, повторяются ли дефекты на разных деталях и зависят ли они от определённого материала. Если проблема возникает только на одном типе полотна, причина может быть связана с сочетанием материала и текущих настроек.
Второй этап — визуальный осмотр инструмента и его крепления в рамках предусмотренных процедур обслуживания. Проверяют наличие загрязнений, повреждений и признаки износа, которые могут влиять на работу узла. Особое внимание уделяют тому, как нож установлен относительно направляющих и рабочих элементов машины.
Третий этап — проверка соответствия установленного инструмента требованиям оборудования. Нож должен соответствовать конструкции конкретного узла, а не только внешне подходить по размеру или форме. Использование неподходящего элемента меняет условия работы механизма.
Признаки износа и способы подтвердить причину
Износ режущего инструмента не всегда проявляется одинаково. Один из признаков — постепенное ухудшение качества края при тех же условиях раскроя. Другой — увеличение сопротивления при работе, если это наблюдается в пределах штатной диагностики оборудования.
Чтобы подтвердить связь дефекта именно с ножом, используют последовательную проверку. Сначала исключают смещение материала и очевидные нарушения фиксации. Затем оценивают состояние режущего узла и сравнивают результат после выполнения предусмотренной процедурой замены или обслуживания.
| Наблюдение | Возможные причины | Что проверяют |
|---|---|---|
| Край детали становится неровным | Износ инструмента, смещение материала, состояние узлов движения | Нож, крепление, фиксацию полотна |
| Качество меняется только на отдельных материалах | Различия структуры и сопротивления резанию | Соответствие инструмента и материала |
| Появляются повторяющиеся отклонения формы | Проблемы с движением узла или настройками | Механику перемещения и параметры модели |
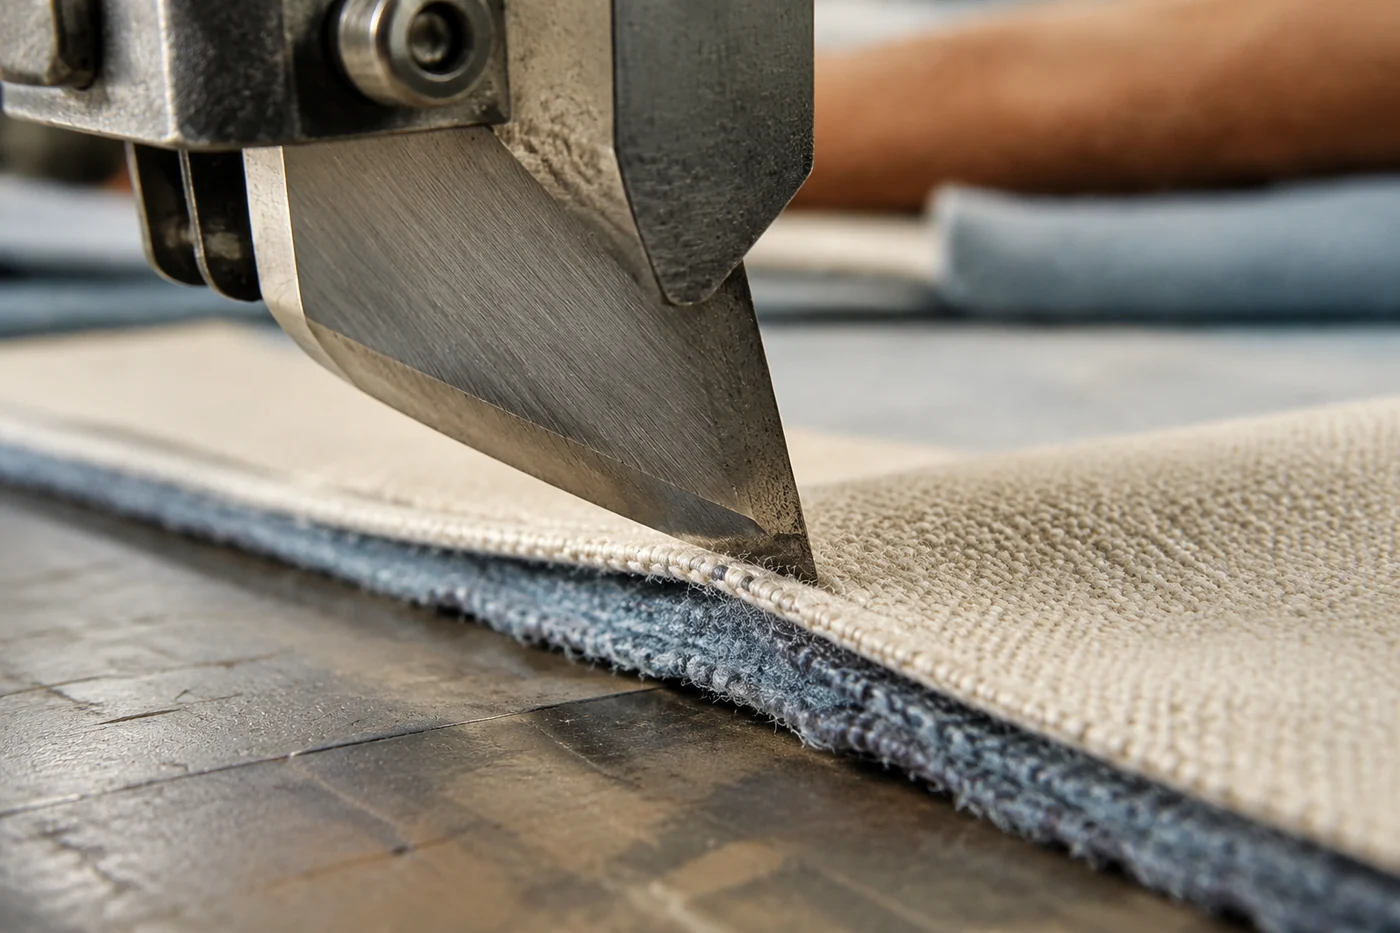
Что определяется только документацией конкретной модели
Даже похожие по назначению раскройные машины могут иметь разные конструкции ножевого узла, способы крепления и требования к обслуживанию. Поэтому часть параметров нельзя назначать по общему правилу для всего оборудования.
К таким данным относятся допустимые типы инструмента, порядок замены, особенности настройки привода, параметры движения и другие значения, связанные с конкретной машиной. Если в технической документации нет универсального значения для определённого материала, его нельзя заменять предположением из опыта работы с другой установкой.
Также важно учитывать, что ручные дисковые ножи, вертикальные ножи и автоматизированные инструментальные головы имеют разные условия нагрузки. У них отличается способ передачи усилия, характер движения и требования к контролю состояния.
Как организовать регулярный контроль инструмента
Регулярная проверка должна быть частью работы с оборудованием, а не реакцией только после появления брака. При этом контроль не означает постоянную замену деталей через фиксированный срок. Фактическое состояние инструмента зависит от загрузки, материалов и условий эксплуатации.
Практически полезно вести наблюдение за повторяющимися признаками: какие материалы обрабатывались, когда появились изменения качества, какие действия уже выполнялись по инструкции производителя. Такая информация помогает быстрее определить причину отклонений и не смешивать проблемы разных узлов.
Главный принцип контроля режущего инструмента — оценивать его как элемент всей системы раскроя. Качество реза формируется совместной работой ножа, механики перемещения, фиксации материала и настроек конкретной машины. Только последовательная проверка позволяет определить, требуется ли замена инструмента или причина находится в другом участке оборудования.


