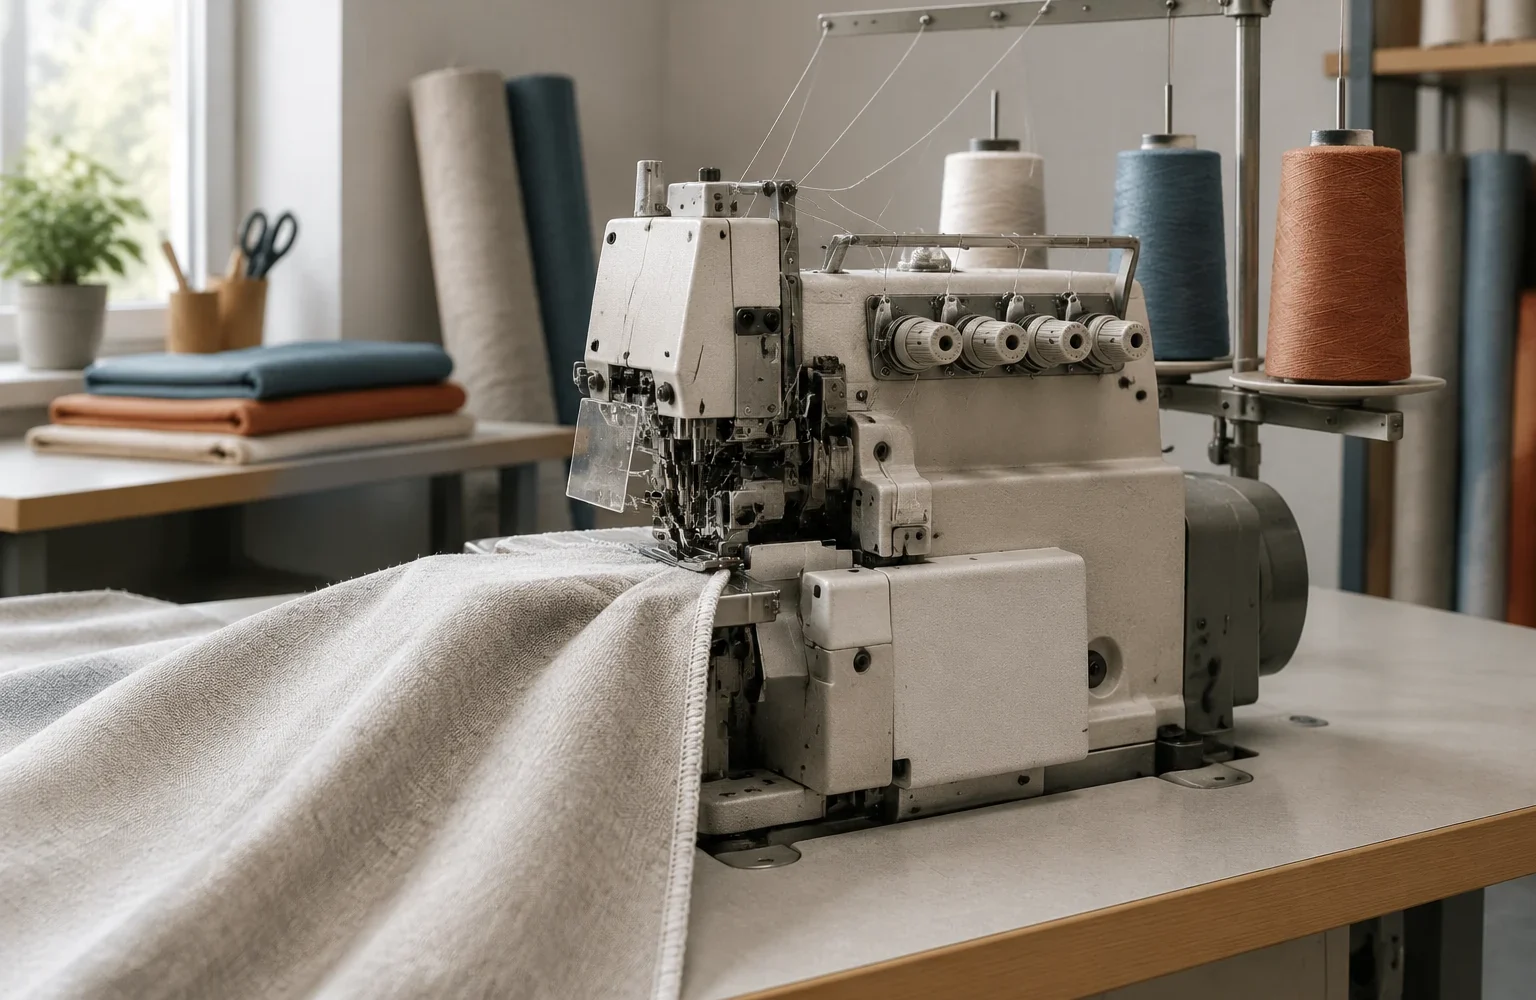
Оверлочный узел в производстве штор решает задачу, которая кажется простой только со стороны: обработать срез ткани так, чтобы край не осыпался и сохранял форму. Внутри машины это последовательность механических действий. Материал должен быть подан с постоянной скоростью, нити — захвачены в заданном порядке, а режущие элементы — отделить лишний край без нарушения структуры полотна.
Стабильность такой обработки определяется не одним параметром. На результат одновременно влияют расположение рабочих органов, состояние режущей пары, способ подачи ткани и свойства материала. Поэтому при оценке оверлочного узла рассматривают не только вид строчки, но и весь путь усилия от привода машины до края изделия.
Из каких элементов состоит оверлочный узел
Основные рабочие элементы оверлока — иглы, петлители, ножи, лапка и механизм подачи. Каждый из них выполняет отдельную функцию, но работает только в общей системе.
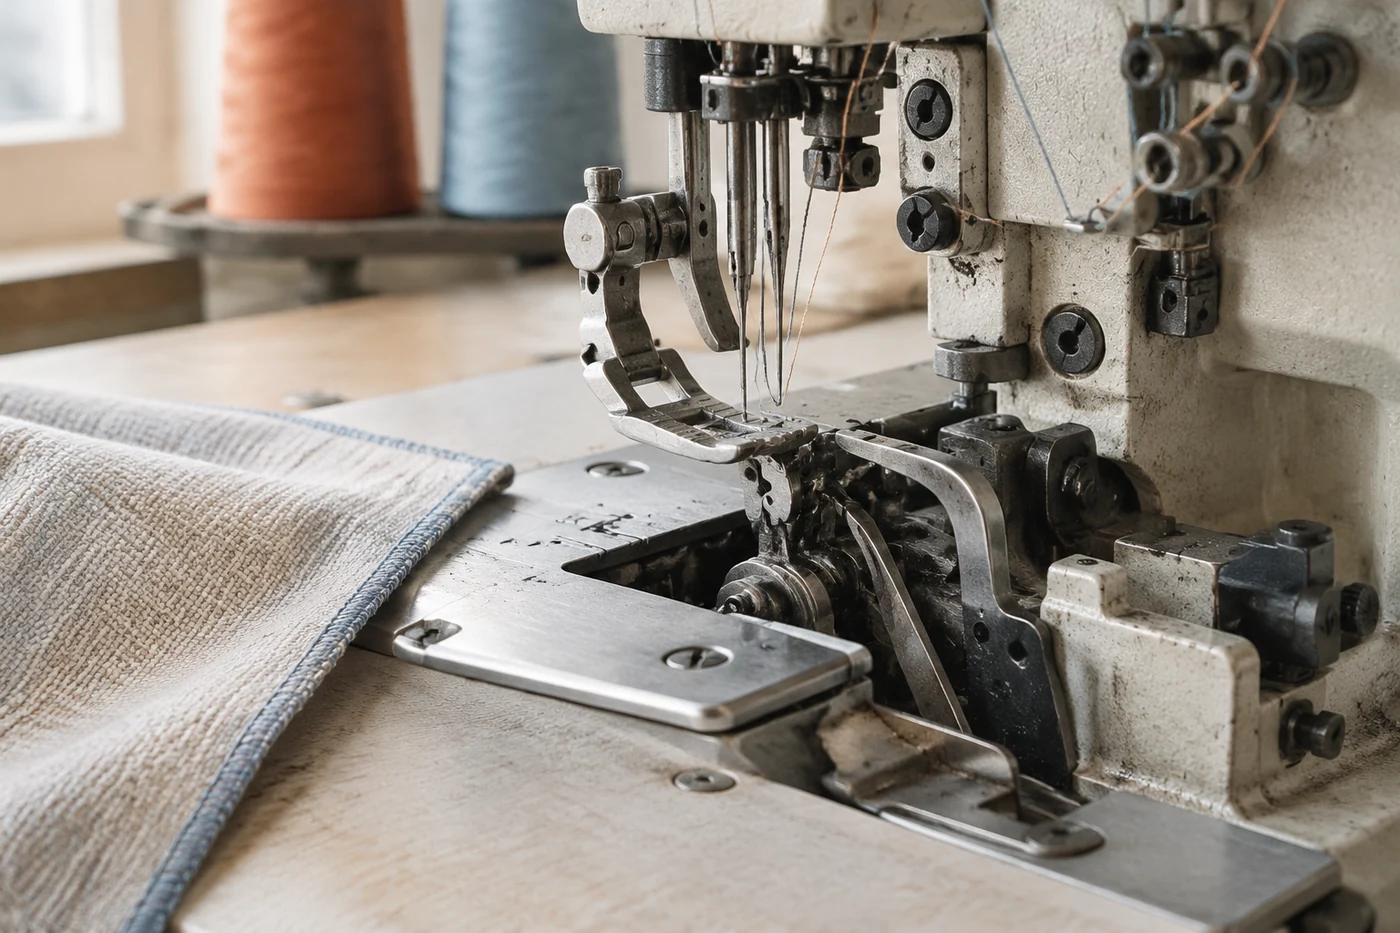
Игла проходит через материал и вводит нить в структуру края. Петлители перемещаются вокруг игольной зоны и формируют петли из своих нитей, связывая их с игольной нитью. Именно последовательность встречи игл и петлителей определяет образование оверлочной цепочки.
Ножи отвечают за подготовку среза. Верхний и нижний ножи работают как режущая пара: один элемент совершает движение относительно другого, отделяя излишек материала перед формированием строчки. Если режущая часть не соответствует задаче по конструкции или состоянию, нагрузка перераспределяется на другие узлы, а край становится менее стабильным.
Инженерная заметка. В промышленном оборудовании качество края является результатом согласования нескольких движений. Даже точная работа игл не компенсирует неправильную подачу ткани или неподходящее взаимодействие режущего инструмента с материалом.
Как ножи формируют ровный край
Режущий механизм работает до момента образования строчки: сначала отделяется лишняя часть припуска, затем нити фиксируют новый контур края. Такое разделение операций позволяет получить аккуратную геометрию, но требует точного положения ножей относительно игольной зоны.
Важен не только сам факт резания, но и характер контакта. Слишком агрессивное воздействие может повредить тонкие ткани, а недостаточное — оставить неровный край, который будет мешать дальнейшей обработке. Конструкция ножевого узла рассчитана на определённый диапазон материалов, поэтому применение другой ткани требует проверки совместимости.
Для синтетических полотен также применяются методы термического разделения, где край одновременно режется и запечатывается нагревом. Такой подход зависит от способности материала реагировать на температуру. Натуральные волокна и многие покрытия имеют другие свойства и не могут автоматически обрабатываться тем же способом.
Роль петлителей в формировании строчки
Петлители создают основу оверлочной цепочки. Их движение рассчитано так, чтобы в определённый момент захватить нить и передать её следующему элементу. Малейшее нарушение взаимного положения рабочих деталей влияет на захват нити и внешний вид обработки.
В отличие от обычной прямой строчки, где основное переплетение происходит между иглой и челноком, оверлок использует несколько нитевых путей. Поэтому заправка, положение нитей и состояние узла имеют большее значение для стабильности результата.
Руководства промышленных машин указывают обслуживание, заправку и регулировки для конкретных моделей. Универсальные значения расстояний или нагрузок нельзя переносить между разными конструкциями без проверки технической документации.
Как механизм подачи влияет на обработку ткани
После режущей зоны материал должен перемещаться равномерно. За это отвечает механизм подачи, обычно состоящий из взаимодействующих зубчатых реек под игольной пластиной. Они захватывают ткань снизу и перемещают её на следующий участок цикла.
Если скорость перемещения ткани не согласована с работой игольного механизма, появляются характерные проблемы: растяжение края, сборка материала или изменение плотности строчки. Причина находится не только в нитях, потому что сама ткань может двигаться через узел с неправильным усилием.
Разные материалы по-разному реагируют на давление лапки и движение подачи. Скользкие синтетические полотна, плотные декоративные ткани и тонкие сетчатые материалы требуют разного подхода к проверке. Настройки, подходящие для одного типа полотна, не являются универсальными для другого.
Какие параметры конструкции определяют стабильность
При оценке оверлочного узла полезно разделять параметры на несколько групп.
| Группа | Что влияет на результат | Как проверяют |
|---|---|---|
| Режущая часть | Состояние ножей, взаимное положение и соответствие материалу | Осмотр качества среза и проверка по документации оборудования |
| Нитевой механизм | Траектория движения игл и петлителей, правильность прохождения нитей | Контроль образования строчки на образце |
| Подача | Равномерность перемещения полотна через рабочую зону | Наблюдение за краем и поведением разных материалов |
Такая проверка показывает, что внешний дефект края не всегда связан с одним элементом. Например, пропуски могут быть следствием взаимодействия нескольких деталей, а неровный срез — результатом сочетания материала и состояния ножевого узла.
Ограничения обработки разных материалов
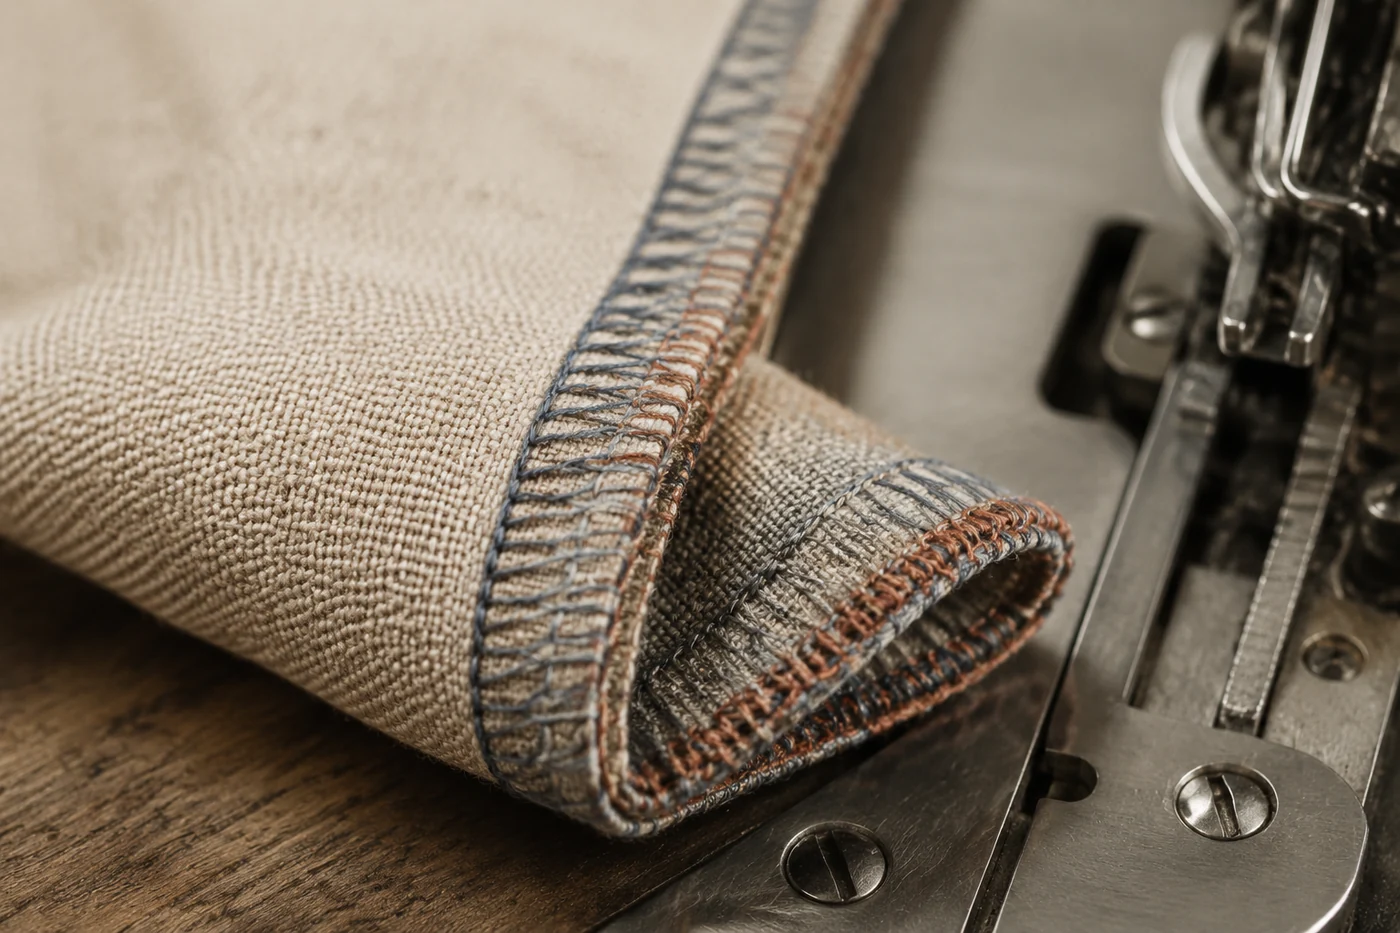
Оверлочный узел предназначен для механического формирования края, но возможности обработки зависят от структуры ткани. Плотность, толщина, наличие покрытия и способность волокон удерживать форму определяют поведение материала в зоне иглы и ножей.
Для некоторых синтетических материалов возможна дополнительная термообработка края. Однако терморезка требует подходящего состава материала и согласованного инструмента. Она не является заменой обычной строчке для всех видов тканей.
Ультразвуковые технологии также применяются для отдельных нетканых и термопластичных материалов. Такой процесс основан на способности материала изменять структуру под воздействием ультразвуковой энергии и давления. Обычная ткань с натуральными волокнами не становится автоматически пригодной для подобной обработки.
Как понимать работу оверлочного узла при выборе технологии
Главная причина стабильного края — согласованная работа всех частей системы. Ножи подготавливают геометрию среза, иглы и петлители закрепляют край нитями, а механизм подачи обеспечивает правильное перемещение материала.
Поэтому оценивать оборудование только по количеству функций недостаточно. Важнее понимать, какие материалы будут проходить через узел, как устроен контакт инструмента с тканью и какие проверки предусмотрены производителем для конкретной конструкции.


