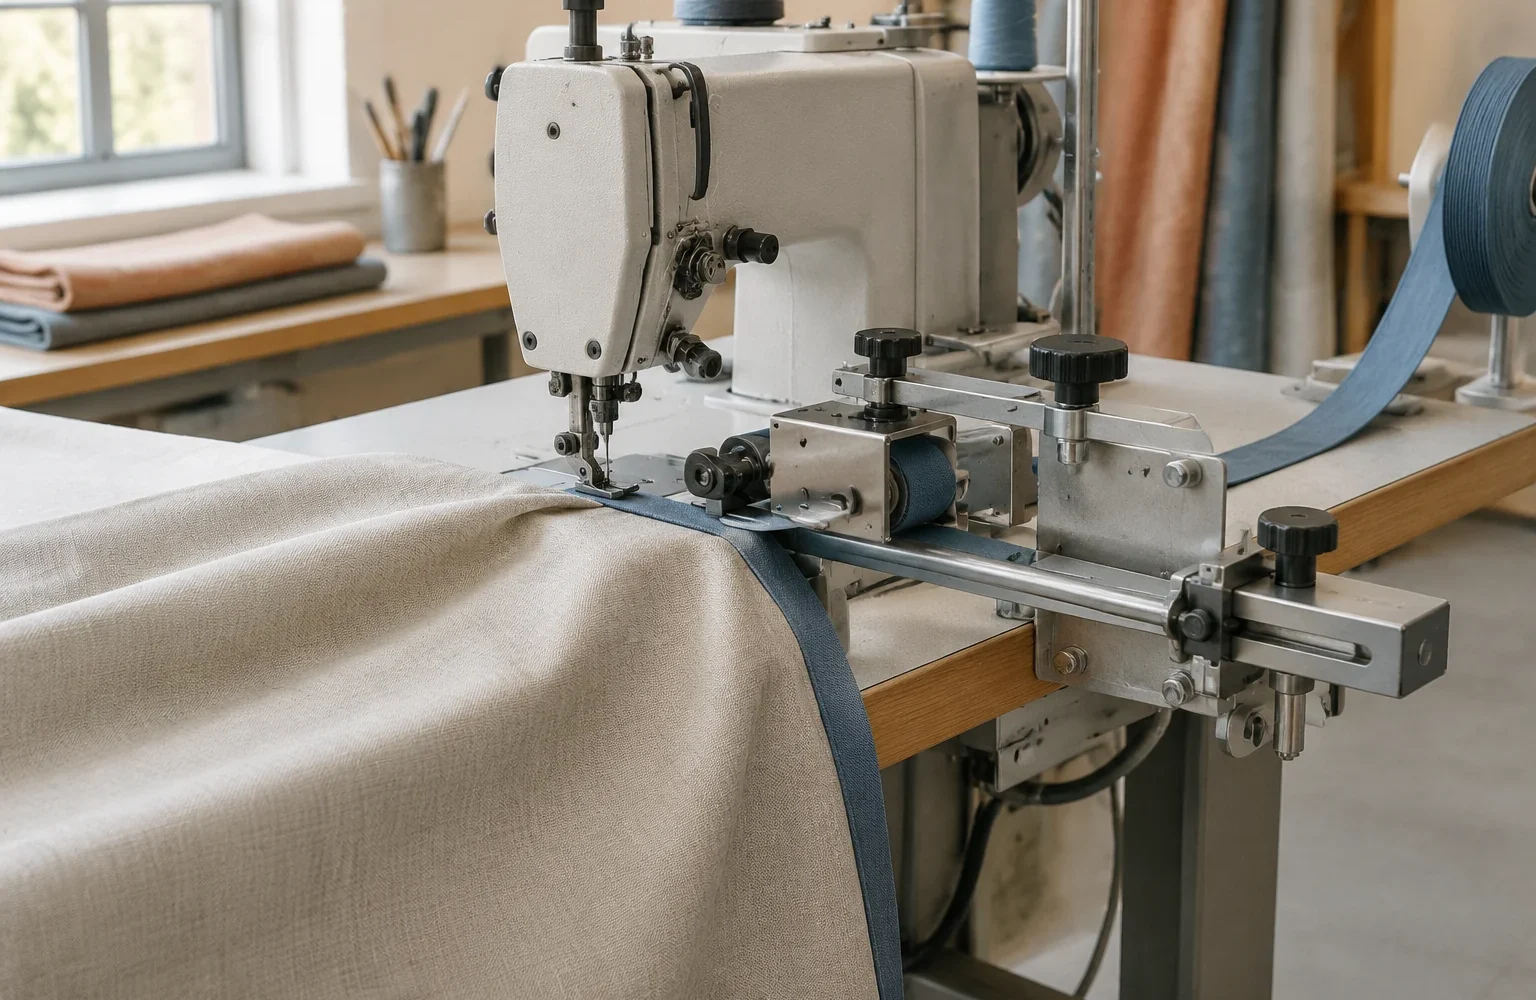
Роль направляющих в механике обработки края
Направляющие окантовки на оборудовании для обработки края работают как элемент позиционирования. Их задача — удерживать ленту, край полотна или обрабатываемую кромку в заданной зоне перед контактом с иглой, ножом, лапкой или другим рабочим узлом. Сам по себе направляющий элемент не перемещает материал: он ограничивает боковое отклонение, которое возникает из-за натяжения, трения и неравномерности подачи.
В швейном оборудовании усилие проходит через несколько участков: оператор задаёт направление материала, ролики или зубчатая рейка обеспечивают продвижение, прижимные элементы стабилизируют контакт, а направляющая корректирует положение относительно инструмента. Если один из этих участков работает с отклонением, даже правильно установленная деталь не сможет полностью компенсировать ошибку.
Конструкция направляющей зависит от назначения оборудования. Для окантовки применяют каналы, пластины, скобы или сменные элементы, которые формируют путь для ленты. В узлах промышленного швейного оборудования такие детали относятся к рабочей оснастке и устанавливаются с учётом конкретной модели машины и её документации.
Подготовка перед установкой и проверка исходного положения
Перед креплением направляющих важно определить, в каком состоянии находится сама траектория подачи. Проверяют не только наличие детали, но и взаимное расположение всех элементов, через которые проходит материал. Если лапка, игольная зона или режущий узел уже имеют смещение, настройка одной направляющей может создать ложное ощущение исправности.
Последовательность подготовки обычно включает несколько этапов:
- очистить рабочую область от остатков нитей, волокон и загрязнений, которые могут менять положение детали;
- проверить, соответствует ли направляющий элемент установленной оснастке и материалу;
- осмотреть крепёжные поверхности и убедиться, что деталь устанавливается без перекоса;
- сверить расположение узла с технической документацией конкретного оборудования.
Точные размеры зазоров, положения и допустимые нагрузки нельзя переносить между разными машинами. Их проверяют по техническому листу или руководству именно для используемой модели.
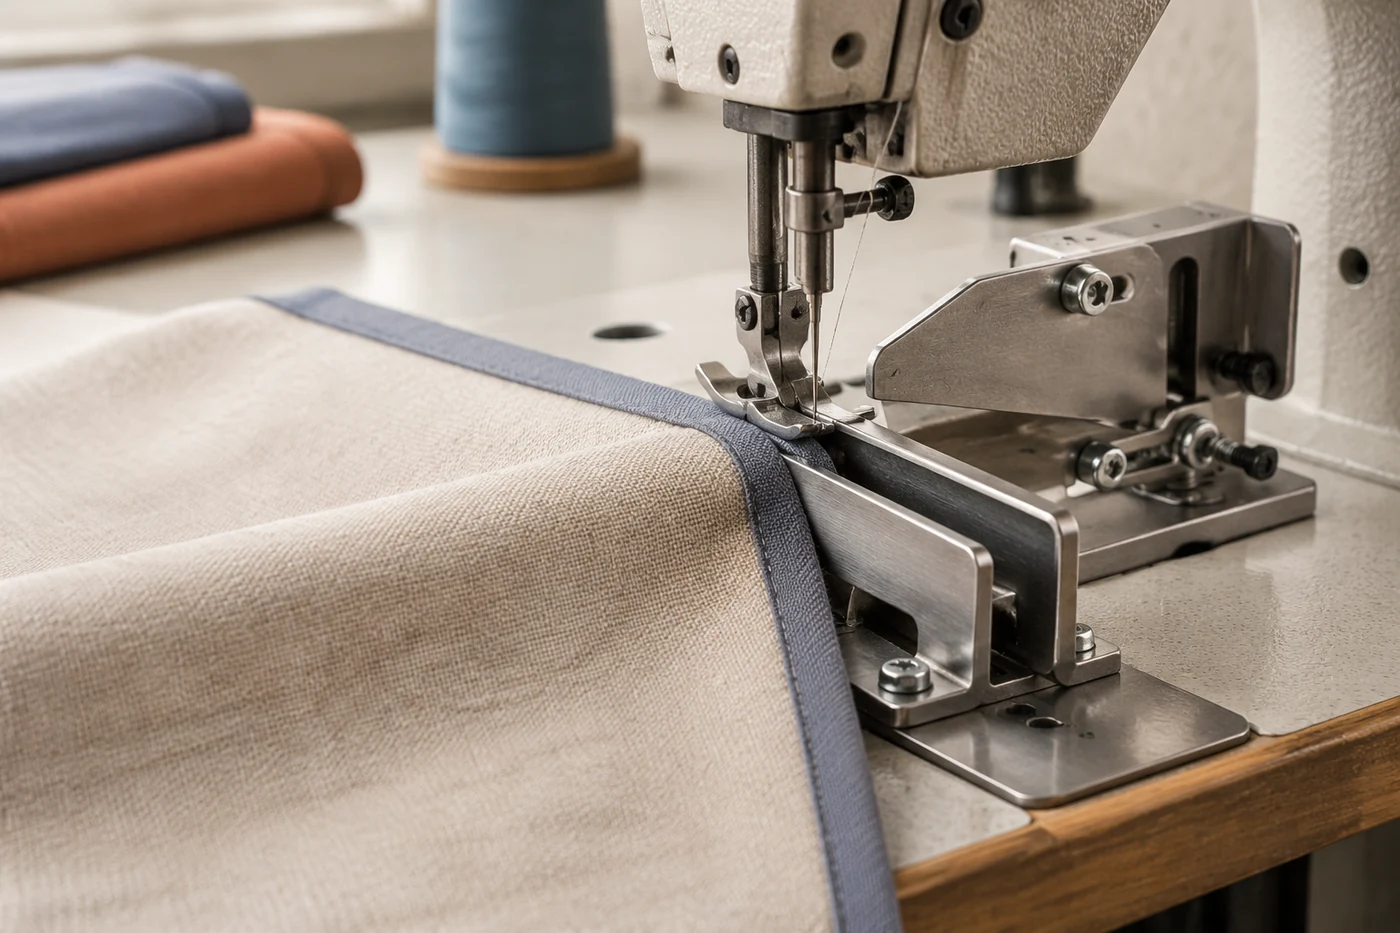
Крепление направляющих элементов к оборудованию
Способ крепления зависит от конструкции узла. Направляющие могут фиксироваться винтами, прижимными пластинами, держателями или специальными посадочными местами. Главное требование — после установки деталь должна сохранять положение при рабочем движении материала и не создавать дополнительного сопротивления.
При креплении важно соблюдать последовательность: сначала установить элемент в предусмотренное положение, затем проверить его ориентацию относительно рабочего инструмента и только после этого окончательно закрепить. Если сразу затянуть крепёж при смещённой детали, последующая регулировка может потребовать повторной установки.
В промышленных машинах обслуживание и установка дополнительных элементов выполняются по руководству конкретного оборудования. Документация производителя определяет порядок доступа к узлам, допустимые операции и требования безопасности.
Инженерная заметка. Направляющая не исправляет причину неравномерной подачи. Если материал уходит в сторону из-за разного натяжения слоёв, загрязнения контактных поверхностей или износа подающих элементов, изменение положения направляющей только маскирует проблему на короткое время.
Контроль положения относительно траектории подачи
После установки проверяют не только визуальное совпадение деталей, а весь путь движения материала. Кромка должна входить в рабочую зону без резкого изменения направления и без необходимости постоянного ручного подталкивания.
Практическая проверка строится вокруг нескольких наблюдений:
| Признак | Возможная причина | Что проверить |
|---|---|---|
| Окантовка уходит в одну сторону | Смещение направляющей или неравномерная подача | Положение детали относительно линии движения материала |
| Край собирается или растягивается | Избыточное сопротивление или неправильный контакт | Свободный проход материала через узел |
| Шов или срез располагается не по центру | Несовпадение траектории и рабочего инструмента | Взаимное положение направляющей, лапки и зоны обработки |
Проверку выполняют на том материале, который планируется обрабатывать. Плотная портьерная ткань, тонкая синтетика и многослойные материалы имеют разное поведение при подаче: они по-разному деформируются под прижимом и по-разному реагируют на трение.
Ошибки установки, вызывающие смещение окантовки
Большая часть проблем возникает не из-за самой идеи направляющей, а из-за несоответствия между её положением и реальным движением материала. Например, слишком сильное ограничение бокового движения может увеличить сопротивление и привести к появлению складок. Слишком свободное положение не удержит край на нужной линии.
Типичные причины смещения:
- направляющая установлена под углом к фактическому направлению подачи;
- крепление затянуто в положении, которое отличается от рабочего;
- материал проходит с изменённым натяжением по сравнению с проверкой установки;
- используется оснастка, рассчитанная на другой тип края или толщину материала.
Отдельно учитывают свойства материала. Синтетические полотна могут реагировать на нагрев и давление иначе, чем натуральные ткани. При использовании горячего ножа или ультразвукового узла требуется подходящий материал и совместимость с технологией обработки. Такие методы не являются заменой обычного шва для любого вида ткани.
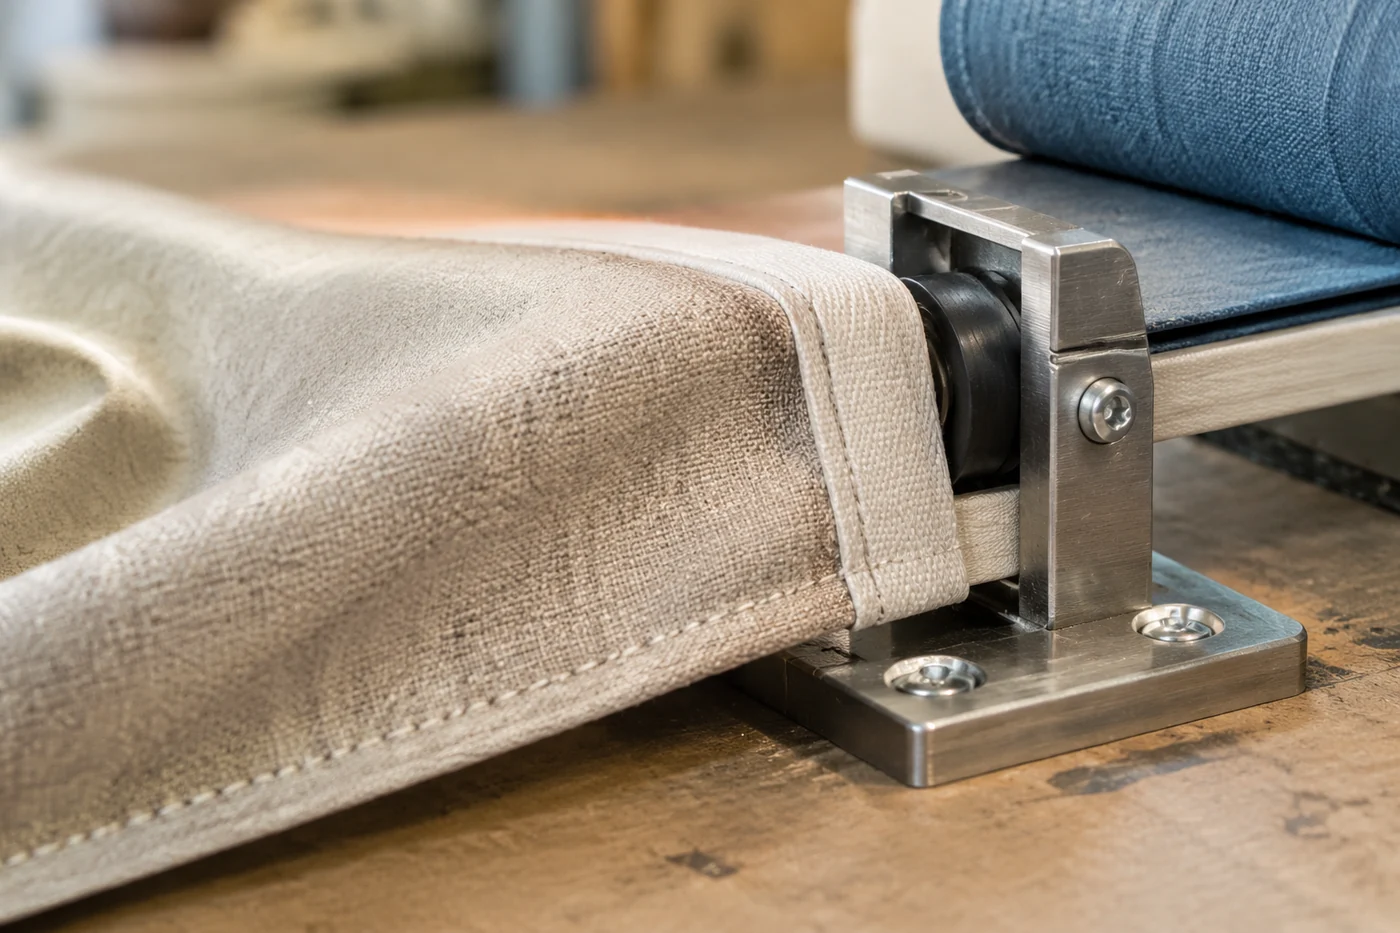
Проверка после установки и ввод в работу
После фиксации направляющих выполняют пробный проход материала и оценивают результат по нескольким параметрам: положение края, стабильность движения, качество контакта с рабочим инструментом и повторяемость результата. Проверяют не один короткий участок, а процесс в условиях, близких к реальной работе.
Если положение меняется во время подачи, сначала ищут причину в механике пути движения. Следует отличать смещение направляющей от проблемы подачи: при втором варианте изменение положения ограничителя не устраняет источник отклонения.
Для оборудования с разными узлами обработки порядок проверки может отличаться. Регулировки, связанные с конкретной машиной, выполняют по технической документации производителя. Модельные параметры установки, интервалы обслуживания и допустимые нагрузки также берут только из соответствующих документов.
Различия оснастки для разных материалов и операций
Окантовка штор и оконных систем может выполняться на разных материалах: тканях, лентах, нетканых полотнах и синтетических элементах. Поэтому одна и та же геометрия направляющей не всегда подходит для всех задач.
Для операций с термическим воздействием требуется учитывать способность материала сохранять форму после нагрева. Для ультразвуковой обработки важна термопластичность соединяемых материалов и соответствие инструмента задаче. Для классического швейного прохода основное значение имеют устойчивость подачи и правильное расположение края относительно иглы и прижимных деталей.
Правильная установка направляющей — это не отдельная регулировка, а настройка участка технологической цепочки. Результат зависит от совпадения крепления, траектории подачи, свойств материала и состояния остальных рабочих элементов.


