Два принципа бесшовной обработки края
Бесшовная обработка края в производстве штор и оконного текстиля означает не отсутствие воздействия, а замену привычного механического закрепления другим способом. При обычной подгибке или окантовке край удерживается ниткой или дополнительным материалом. В терморезе и ультразвуковом оборудовании фиксация связана со свойствами самого полотна: его волокна или слои должны реагировать на тепло либо на высокочастотные механические колебания.
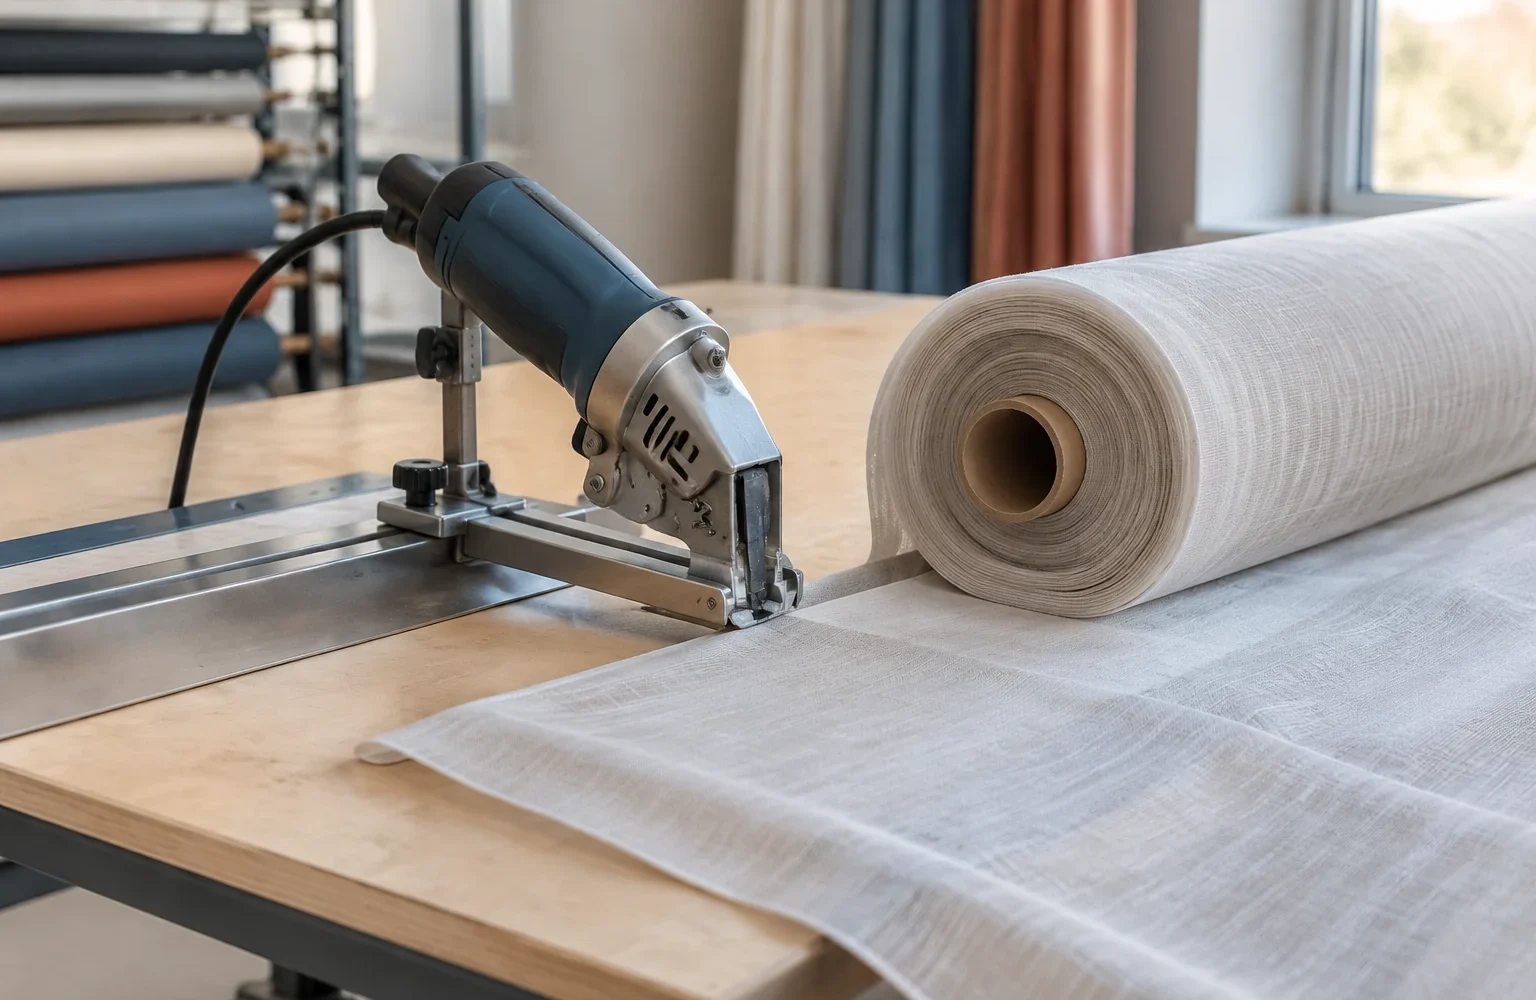
Терморез использует нагретую режущую кромку. Инструмент одновременно разделяет материал и воздействует на зону реза температурой. Если в составе есть подходящие синтетические волокна, часть структуры у края может размягчиться и после охлаждения сформировать более стабильную кромку. Ультразвуковой узел работает иначе: между рабочими элементами создаются колебания высокой частоты, а энергия в зоне контакта преобразуется в тепло внутри материала. В результате пригодные термопластичные слои могут соединяться или запечатываться.
Главное различие — источник энергии и путь её передачи. В первом случае тепло приходит от инструмента к поверхности, во втором — возникает непосредственно в зоне воздействия материала между согласованными элементами оборудования.
Инженерная заметка. Бесшовность края не означает одинаковую прочность для всех тканей. Перед производственной настройкой проверяют состав материала, наличие покрытий, поведение кромки после обработки и требования конкретного изделия. Параметры оборудования берут из технической документации на используемую модель и оснастку.
Как устроен путь усилия в терморезе
В терморезе основными участниками процесса являются нагревательный элемент, режущая часть, держатель инструмента и система перемещения. Усилие оператора или механизма передаётся через рабочую кромку на материал. Одновременно в эту небольшую зону поступает тепло.
Качество результата зависит не только от температуры. Важны равномерность контакта, стабильность движения и состояние режущей части. Если инструмент движется неравномерно, край может получить разные зоны воздействия: участок с достаточным заплавлением и участок с неполной обработкой. Поэтому при проверке смотрят не только на внешний вид среза, но и на повторяемость результата по всей длине.
Терморез особенно логичен там, где материал содержит волокна, способные реагировать на нагрев. Для некоторых синтетических тканей он может уменьшить риск распускания края. Однако хлопок, лён и другие натуральные материалы не становятся подходящими автоматически: отсутствие термопластичной основы ограничивает сам принцип запечатывания.
Как работает ультразвуковой узел
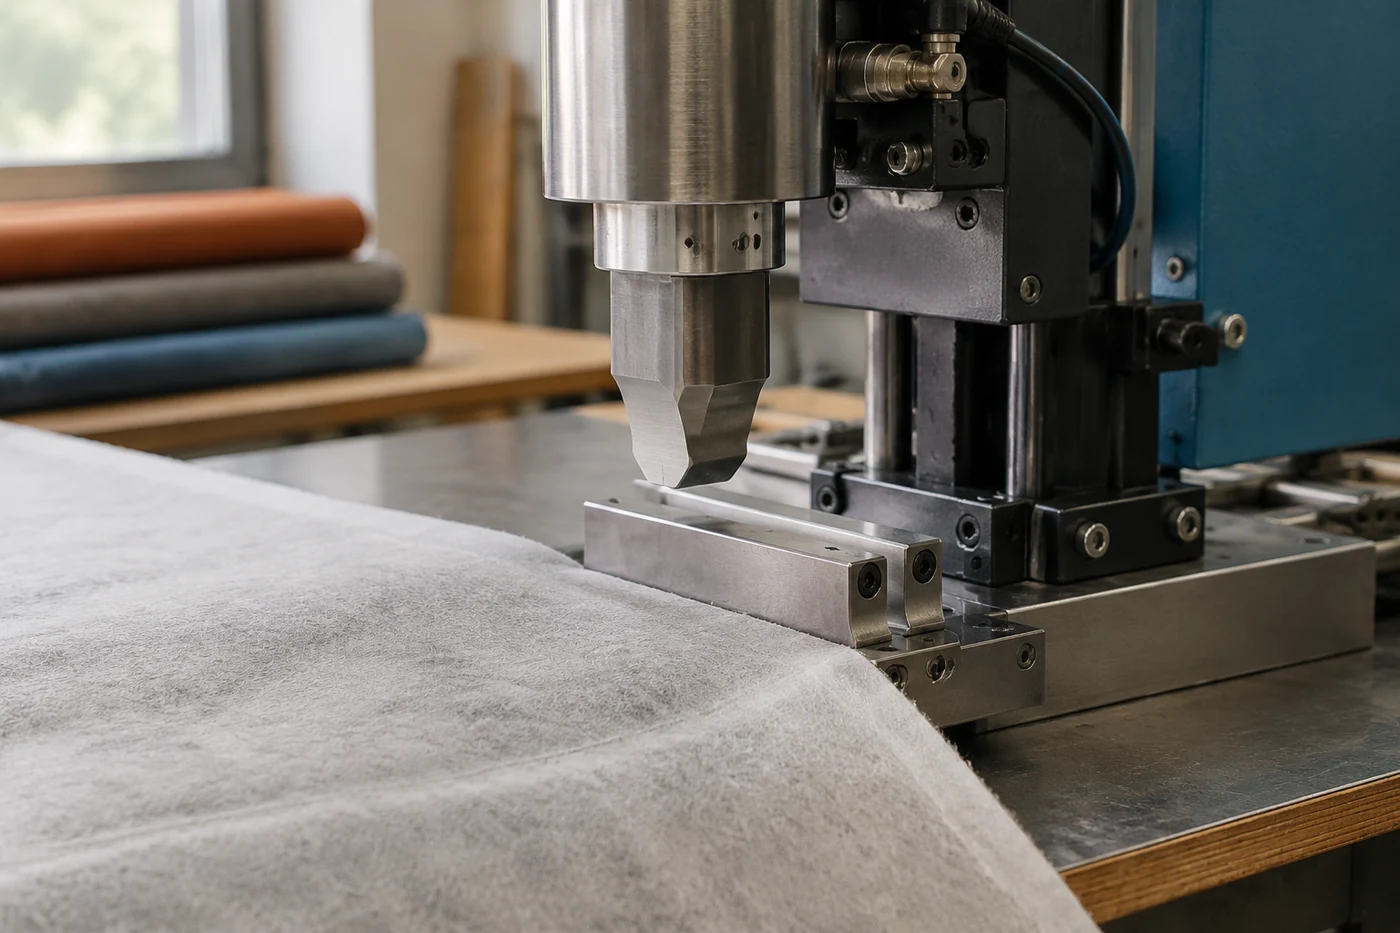
Ультразвуковая обработка состоит из нескольких связанных элементов: генератора, преобразователя, колебательной системы и рабочей пары, которая передаёт энергию в материал. В промышленном оборудовании важна согласованность всех частей, потому что энергия должна попасть именно в рабочую зону.
В отличие от термореза, здесь нет простой передачи тепла от горячего ножа. Материал подвергается локальному воздействию колебаний, из-за которого пригодные термопластичные компоненты могут размягчаться и соединяться. Такой принцип применяется для определённых нетканых и синтетических материалов, но не является универсальной заменой швейной операции.
Для шторных материалов это означает необходимость предварительной проверки образца. Одинаковая на вид ткань может иметь разный состав, плотность, пропитку или декоративный слой. Эти особенности влияют на то, будет ли край стабильно обрабатываться ультразвуком.
Сравнение ограничений двух технологий
| Критерий | Терморез | Ультразвуковая обработка |
|---|---|---|
| Источник воздействия | Нагретая режущая часть передаёт тепло в зону реза | Колебательная система передаёт энергию через рабочий узел |
| Требование к материалу | Нужна способность материала реагировать на нагрев для получения стабильного края | Нужна пригодность термопластичных компонентов к ультразвуковому воздействию |
| Главная зона контроля | Контакт инструмента, движение и состояние режущей кромки | Согласование рабочего узла и поведение материала в зоне воздействия |
| Типичная причина отказа | Материал не подходит для термической фиксации или край меняет свойства | Материал не передаёт или не преобразует энергию нужным образом |
Таблица показывает не преимущество одной технологии над другой, а границы применения. Выбор определяется не только оборудованием, но и характеристиками полотна.
Почему один материал подходит, а другой нет
Состав ткани — первый критерий проверки. Синтетические волокна на основе термопластов могут реагировать на нагрев или ультразвуковую энергию иначе, чем натуральные. Но даже внутри одной группы материалов результат меняется из-за плотности плетения, структуры поверхности и дополнительных обработок.
Например, покрытие на ткани может изменить поведение края при нагреве. Несколько слоёв материала могут потребовать другой контактной схемы, чем один слой. Для прозрачных тканей важен внешний вид кромки, а для плотных полотен — стабильность формы и отсутствие нежелательных изменений структуры.
Поэтому проверка начинается не с выбора режима, а с ответа на вопрос: способен ли конкретный материал пройти этот процесс без потери нужных свойств. Режимы, размеры рабочей зоны и допустимые нагрузки оборудования проверяют по техническому листу конкретной модели.
Последовательность проверки перед производством
Сравнение технологий начинается с материала и заканчивается контролем готового края. Практичная последовательность выглядит так:
- определить состав и структуру полотна по данным производителя материала или сопроводительной документации;
- проверить небольшой образец выбранным способом обработки, а не переносить настройки с другого материала;
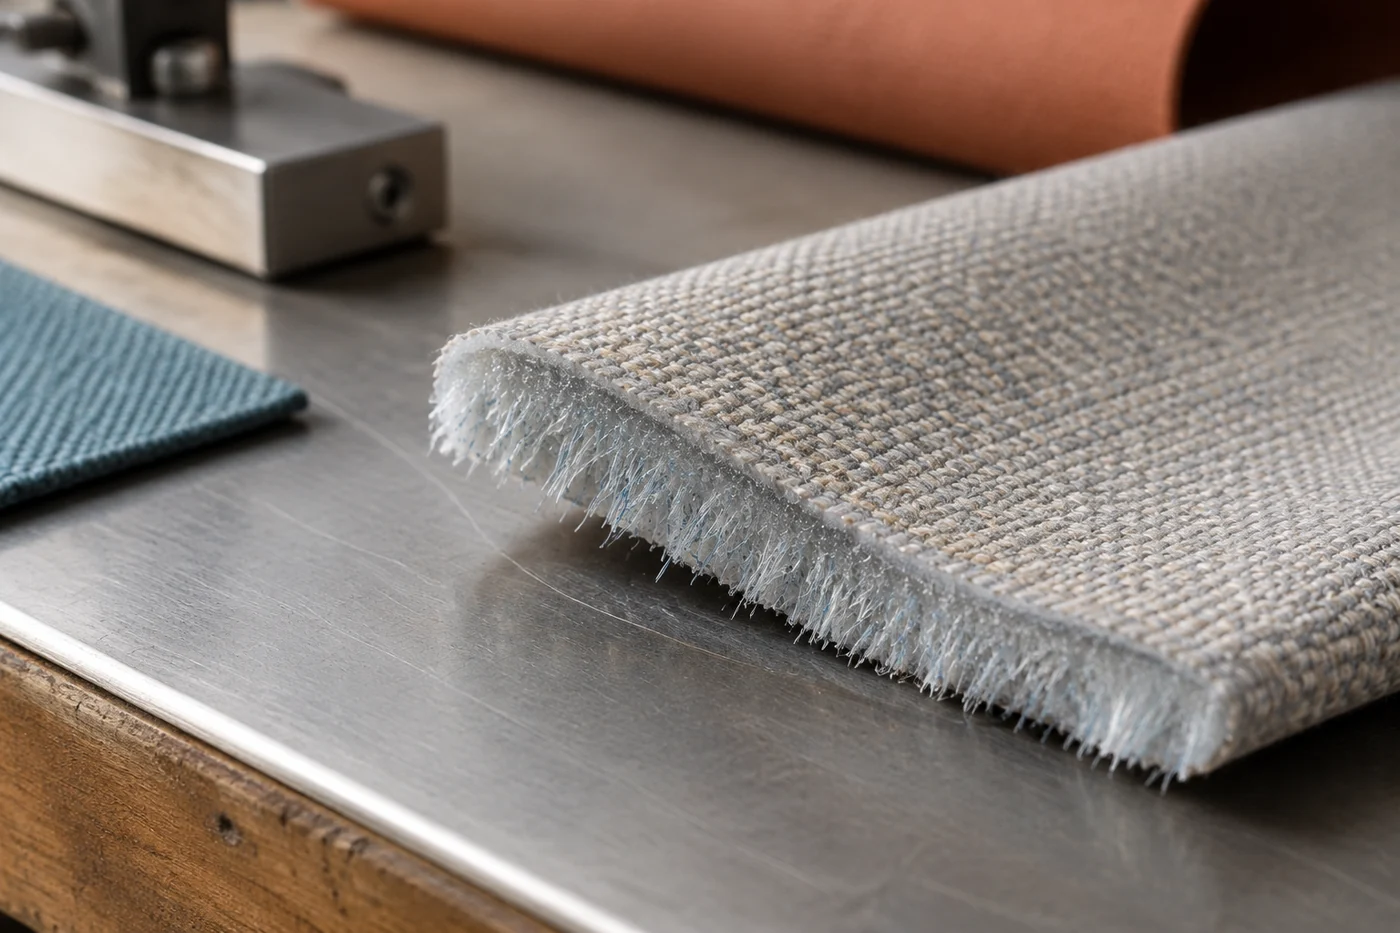
- оценить внешний вид края, его стабильность после перемещения и отсутствие нежелательных изменений;
- сверить рабочие параметры и требования обслуживания с документацией оборудования.
Такая проверка помогает отделить проблему технологии от проблемы материала. Если край нестабилен, причина может быть не в самом принципе обработки, а в несовместимости конкретного полотна с выбранным способом.
Как выбрать между терморезом и ультразвуком для задачи обработки
Терморез и ультразвуковой узел нельзя рассматривать как взаимозаменяемые инструменты. Первый метод строится вокруг контролируемого теплового контакта режущей части с материалом. Второй зависит от взаимодействия материала с ультразвуковой системой и правильной передачи энергии.
Для производства шторных изделий решение принимают по цепочке: материал — требуемый вид края — оборудование — проверка результата. Если нарушено первое звено, даже технически исправная машина не даст ожидаемого эффекта. Поэтому сравнение технологий полезно не как поиск универсального победителя, а как способ понять ограничения каждой конструкции.


