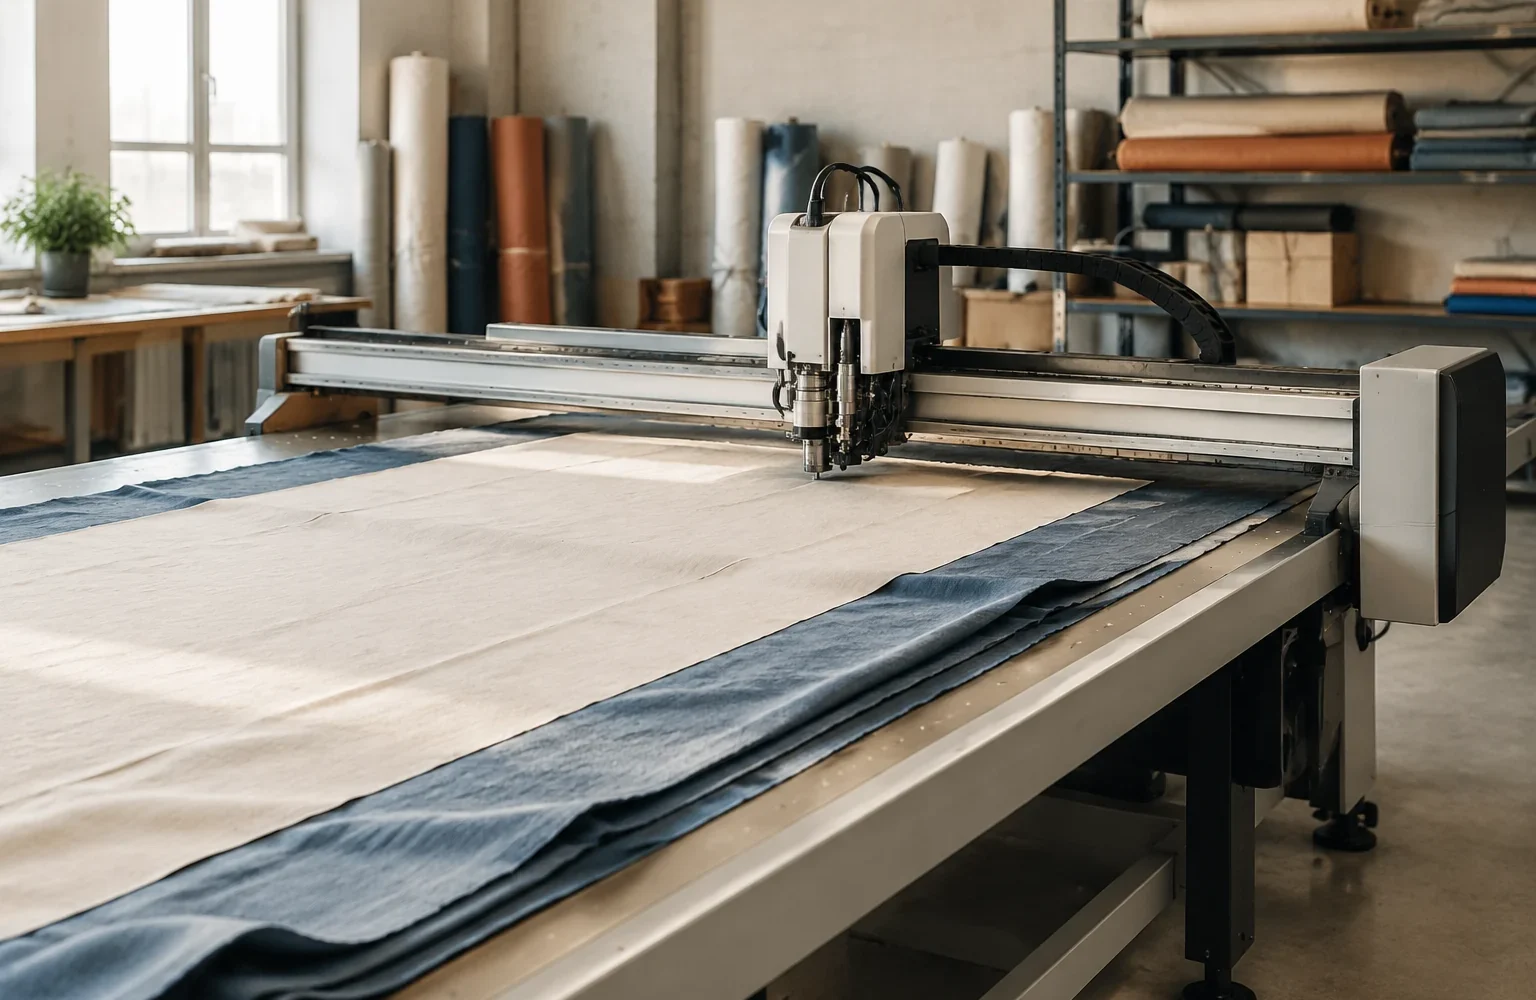
Режущий узел раскройной машины — это система, в которой инструмент, привод, направляющие и рабочая поверхность работают как единый механизм. Ошибка в понимании только одного элемента приводит к неправильной оценке возможностей оборудования: нож не работает отдельно от фиксации материала, а привод не определяет результат без подходящего инструмента.
В статическом раскройном оборудовании для шторных и оконных материалов задача узла резки состоит в том, чтобы перемещать режущий элемент по заданной траектории и сохранять стабильный контакт с материалом. Конструкция рассчитана на работу с гибкими полотнами, где важны не только усилие резания, но и отсутствие смещения слоёв при обработке.
Из каких элементов состоит режущая головка
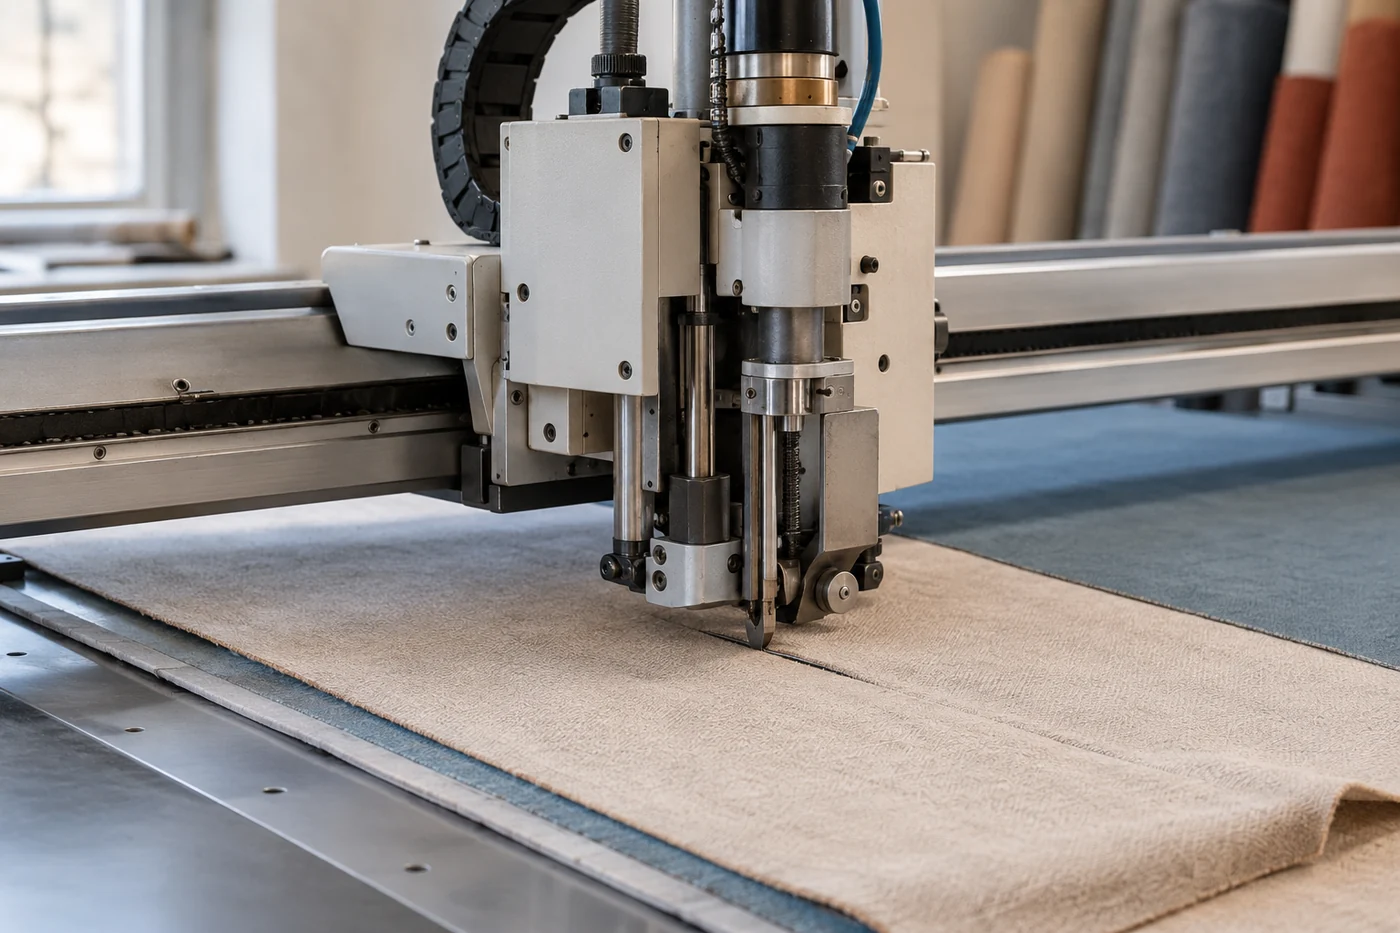
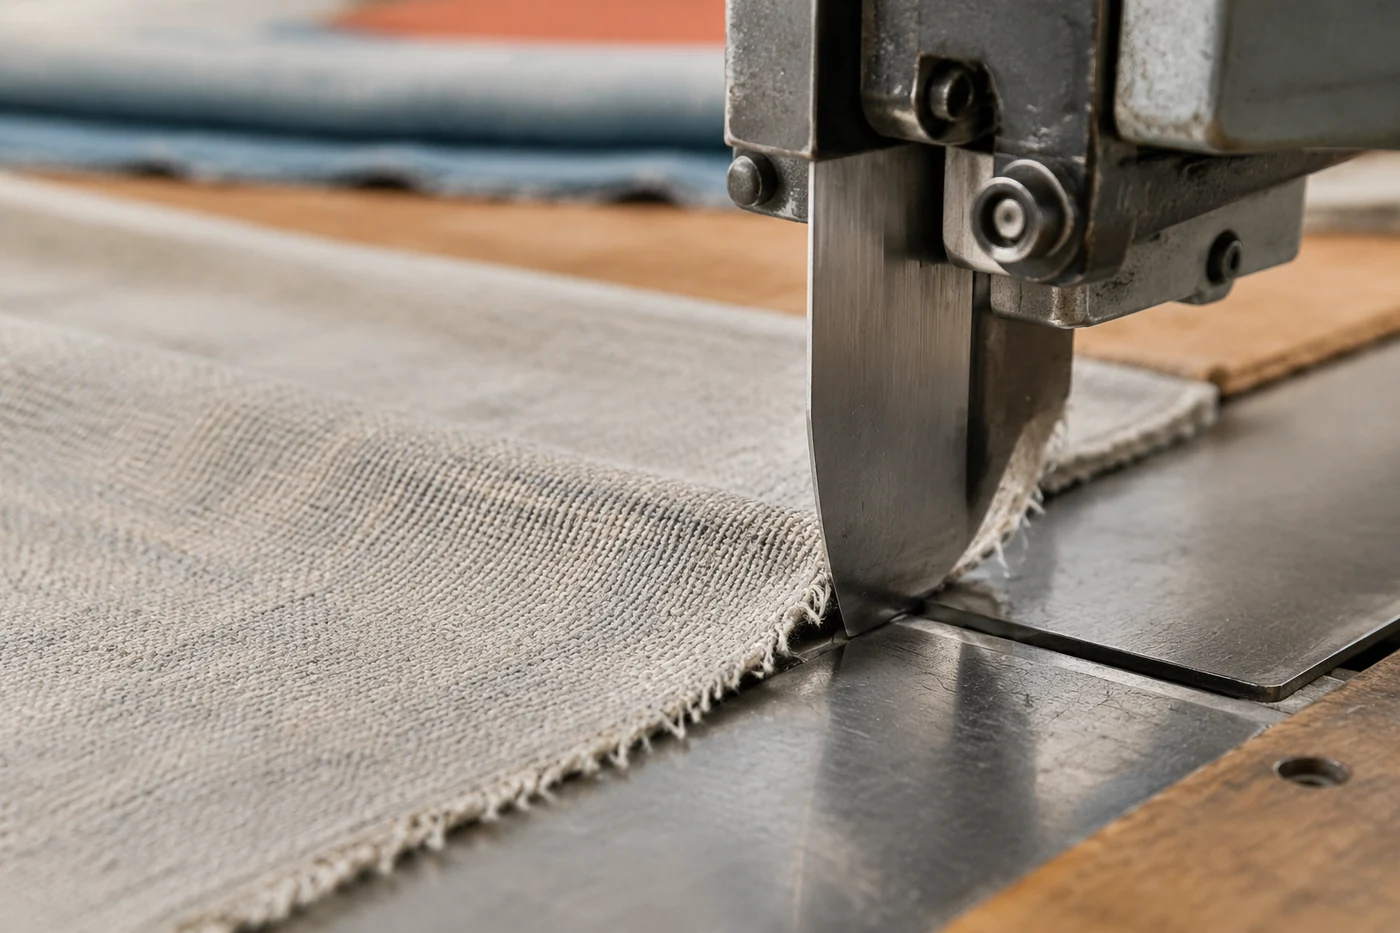
Режущая головка объединяет несколько функциональных частей. Главный рабочий элемент — нож, который непосредственно разделяет материал. В зависимости от конструкции оборудования это может быть дисковый или вертикальный нож. Они отличаются характером движения: один работает за счёт вращения режущей кромки, другой совершает возвратно-поступательное движение.
Кроме самого инструмента, в головку входят держатель ножа, элементы передачи движения, направляющие и механизмы, которые обеспечивают заданное положение относительно поверхности стола. Каждый компонент влияет на повторяемость операции: даже исправный нож не даст стабильного результата при нарушении геометрии перемещения.
Инженерная заметка. В раскрое гибких материалов качество реза зависит от сочетания трёх факторов: состояния режущего элемента, поведения материала под нагрузкой и стабильности движения головки. Поэтому параметры инструмента нельзя рассматривать отдельно от всей системы.
Как привод передаёт движение ножу
Привод режущего узла преобразует энергию двигателя в движение инструмента. В простом представлении двигатель создаёт вращение, а механическая передача изменяет его характер в зависимости от типа ножа. Для дискового инструмента сохраняется вращательное движение, а для вертикального ножа требуется преобразование в колебательное или возвратно-поступательное движение.
При этом усилие от привода должно не просто перемещать нож, а обеспечивать стабильное прохождение через материал. Если сопротивление изменяется из-за плотности, толщины или структуры полотна, нагрузка на узел также меняется. Поэтому производители привязывают выбор инструмента и рабочих параметров к конкретным материалам и конструкции машины.
Настройки скорости, высоты или других рабочих параметров нельзя переносить между разными моделями оборудования. Их проверяют по технической документации конкретного раскройного комплекса и по требованиям используемого материала.
Почему нож выбирают по свойствам материала
Материалы для изготовления штор и оконных систем отличаются не только толщиной. Органза, плотные портьерные ткани, многослойные технические полотна и материалы с покрытием по-разному реагируют на давление и движение режущего инструмента.
Мягкое полотно может смещаться при недостаточной фиксации, а плотный материал требует другого характера взаимодействия с кромкой ножа. Поэтому одинаковая конструкция режущего узла не означает одинаковый результат для всех задач.
| Фактор | Что влияет на выбор |
|---|---|
| Структура материала | Определяет требуемый тип инструмента и устойчивость к деформации. |
| Количество слоёв | Меняет сопротивление резанию и требования к фиксации. |
| Состояние поверхности | Влияет на чистоту кромки и стабильность движения ножа. |
| Жёсткость полотна | Определяет вероятность смещения во время прохода инструмента. |
Именно поэтому в промышленном раскрое сначала оценивают сочетание материала и оборудования, а уже затем выбирают рабочий инструмент. Нельзя определить эффективность ножа только по его внешнему виду или размеру.
Роль рабочей зоны и фиксации материала
Режущая головка работает только при стабильном положении материала относительно стола. В статических раскройных системах для этого может использоваться вакуумная фиксация через поверхность с проницаемым покрытием. Воздушный поток удерживает гибкий материал и уменьшает вероятность его перемещения во время резки.
Рабочая зона также включает поверхность стола, направляющие и элементы перемещения головки. Их задача — обеспечить равномерное движение инструмента по всей площади раскроя. Любые изменения состояния поверхности или направляющих могут отражаться на точности перемещения.
При оценке оборудования важно учитывать не только сам нож, но и всю кинематику: как головка перемещается, как удерживается материал и насколько стабильно система сохраняет заданную траекторию.
Какие ограничения задаёт конструкция режущего узла
Любой режущий узел имеет пределы применения. Они связаны с конструкцией привода, типом инструмента, способом фиксации и характеристиками обрабатываемых материалов. Даже технически исправная машина не предназначена для любых комбинаций толщины, структуры и количества слоёв.
Основные ограничения можно разделить на несколько групп:
- совместимость ножа с конкретным типом материала;
- возможности привода по передаче необходимого усилия;
- способность рабочей зоны удерживать полотно без смещения;
- точность перемещения головки и состояние механических элементов.
Если требуется изменить тип материала или технологическую задачу, сначала проверяют соответствие оборудования техническому описанию. Это позволяет избежать ситуации, когда проблема ошибочно воспринимается как неисправность ножа, хотя причина находится в ограничениях самой конструкции.
Как оценивать состояние режущего узла при эксплуатации
Диагностика режущего узла начинается не с замены деталей, а с анализа признаков. Неравномерная кромка, изменение поведения материала при проходе ножа или нестабильность движения могут указывать на разные причины.
Проверяют состояние режущего элемента, корректность установки инструмента, работу механизма перемещения и соответствие используемого режима материалу. Точные процедуры обслуживания и допустимые параметры определяются руководством конкретной машины.
Главная задача оператора или технолога — отделить проблему инструмента от проблемы системы. Нож является только одним звеном в цепочке, где результат формируется совместной работой привода, направляющих, фиксации и материала.


