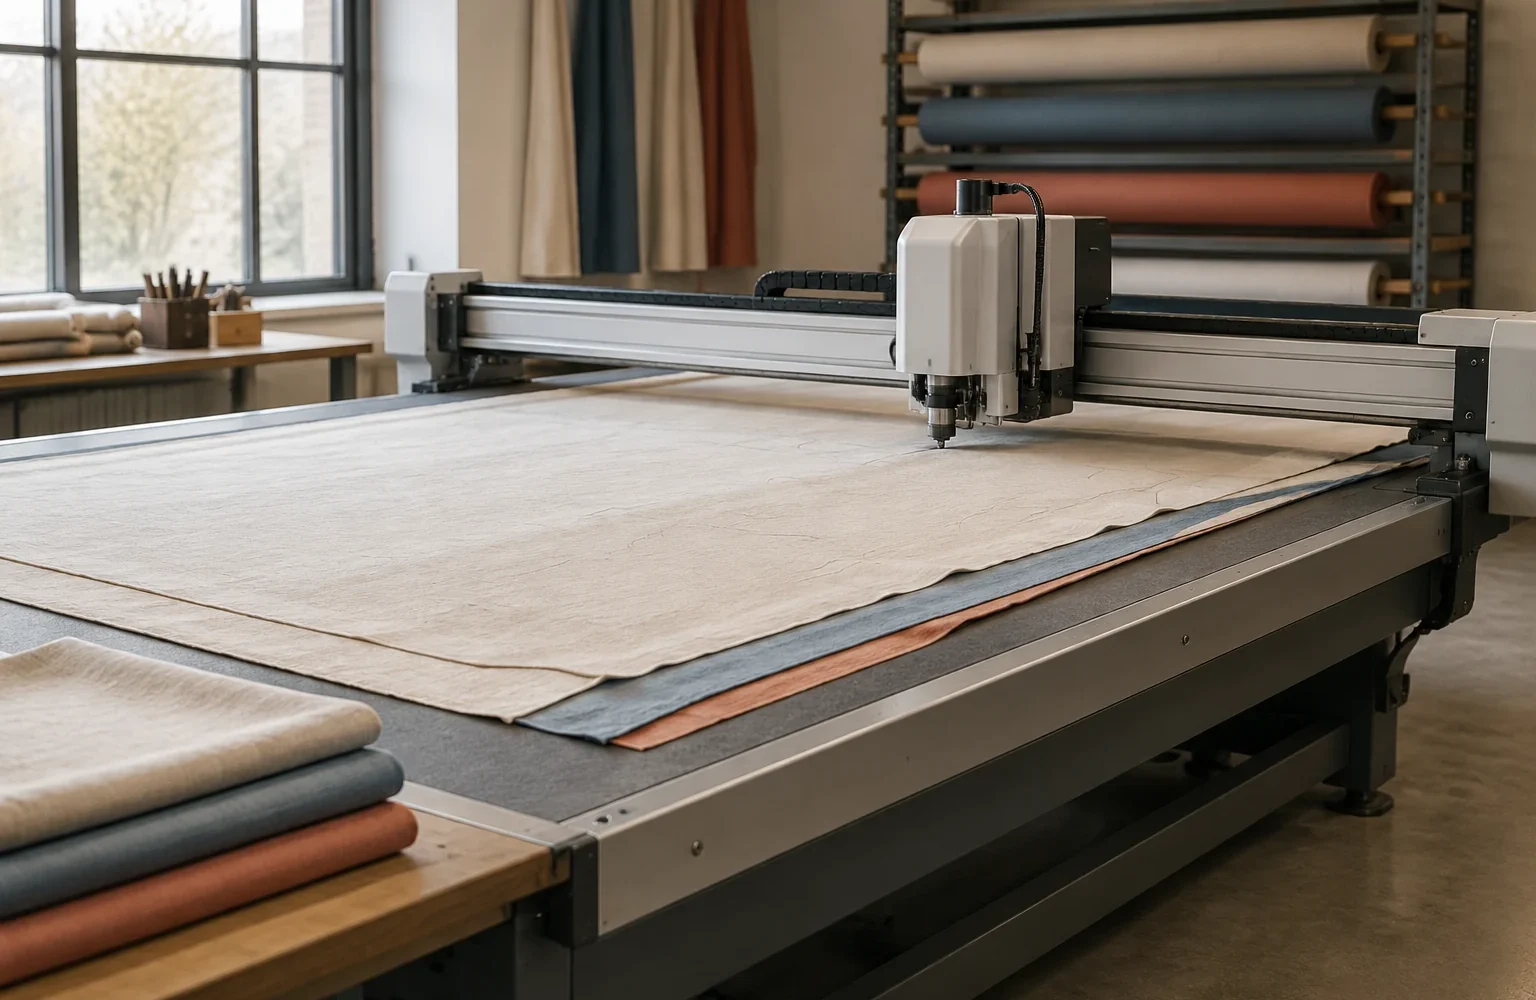
Режущий узел статического раскройного оборудования работает в связке с направлением движения, прижимом материала и состоянием поверхности раскроя. Поэтому перед сменой оценивают не только сам нож, но и условия, в которых он выполняет рез. Даже исправный режущий элемент может давать отклонения, если материал смещается, на столе есть загрязнения или нарушена фиксация.
Проверка перед работой не является ремонтом. Её задача — обнаружить внешние признаки износа, загрязнения или неправильной работы до начала раскроя партии ткани. Конкретные операции обслуживания, периодичность замены деталей и допустимые параметры необходимо брать из руководства конкретной модели оборудования.
Какие признаки состояния ножа требуют внимания
Первый этап контроля — внешний осмотр режущего элемента после остановки оборудования. Оператор оценивает доступные без разборки признаки: чистоту поверхности, наличие видимых повреждений, равномерность контакта с материалом и отсутствие посторонних включений.
На состояние ножа указывают несколько характерных признаков:
- ворс, остатки клеевых составов или частицы ткани на режущей зоне;
- заметные заусенцы, сколы или деформация кромки;
- изменение характера реза по сравнению с обычной работой — например, появление рваного края или необходимость повторного прохода;
- неравномерное движение узла, если это связано не с настройками или подачей материала.
Важно разделять наблюдение и вывод. Тупая кромка может быть одной из причин плохого реза, но похожий результат дают смещение слоёв, неправильная фиксация полотна или загрязнение рабочей зоны. Поэтому один признак не всегда означает одну неисправность.
Инженерная заметка. Качество раскроя определяется всей цепочкой передачи усилия: привод перемещает режущий узел, нож воздействует на материал, а стол и система фиксации удерживают слои в заданном положении. Контроль только кромки без проверки условий реза может привести к ошибочному поиску причины.
Осмотр перед запуском: последовательность проверки
Правильная проверка начинается с подготовки рабочего места. Перед включением оборудования оценивают чистоту зоны раскроя, положение материала и отсутствие предметов, которые могут повлиять на движение узлов. После этого переходят к доступным элементам режущей системы.
Логика осмотра обычно строится от общего к частному. Сначала проверяют, нет ли очевидных внешних проблем, затем рассматривают узлы, непосредственно влияющие на рез. Если оборудование использует вакуумную фиксацию материала, контролируют состояние поверхности стола и работу системы удержания в пределах указаний производителя.
Оператор не должен выполнять действия, которые относятся к разборке, изменению конструкции или вмешательству во внутренние механизмы без соответствующей процедуры. Замена ножа, настройка положения режущего элемента и другие сервисные операции выполняются по документации конкретного оборудования.
| Что проверяют | Что можно оценить при осмотре | Что требует обращения к руководству |
|---|---|---|
| Нож и режущая зона | Загрязнения, видимые повреждения, изменение качества реза | Порядок замены, допустимые операции обслуживания |
| Стол раскроя | Чистота поверхности, отсутствие препятствий для движения | Настройки фиксации и параметры системы |
| Материал перед резом | Ровность укладки и удержание слоёв | Особые требования для конкретных тканей |
Почему нож влияет на качество деталей штор
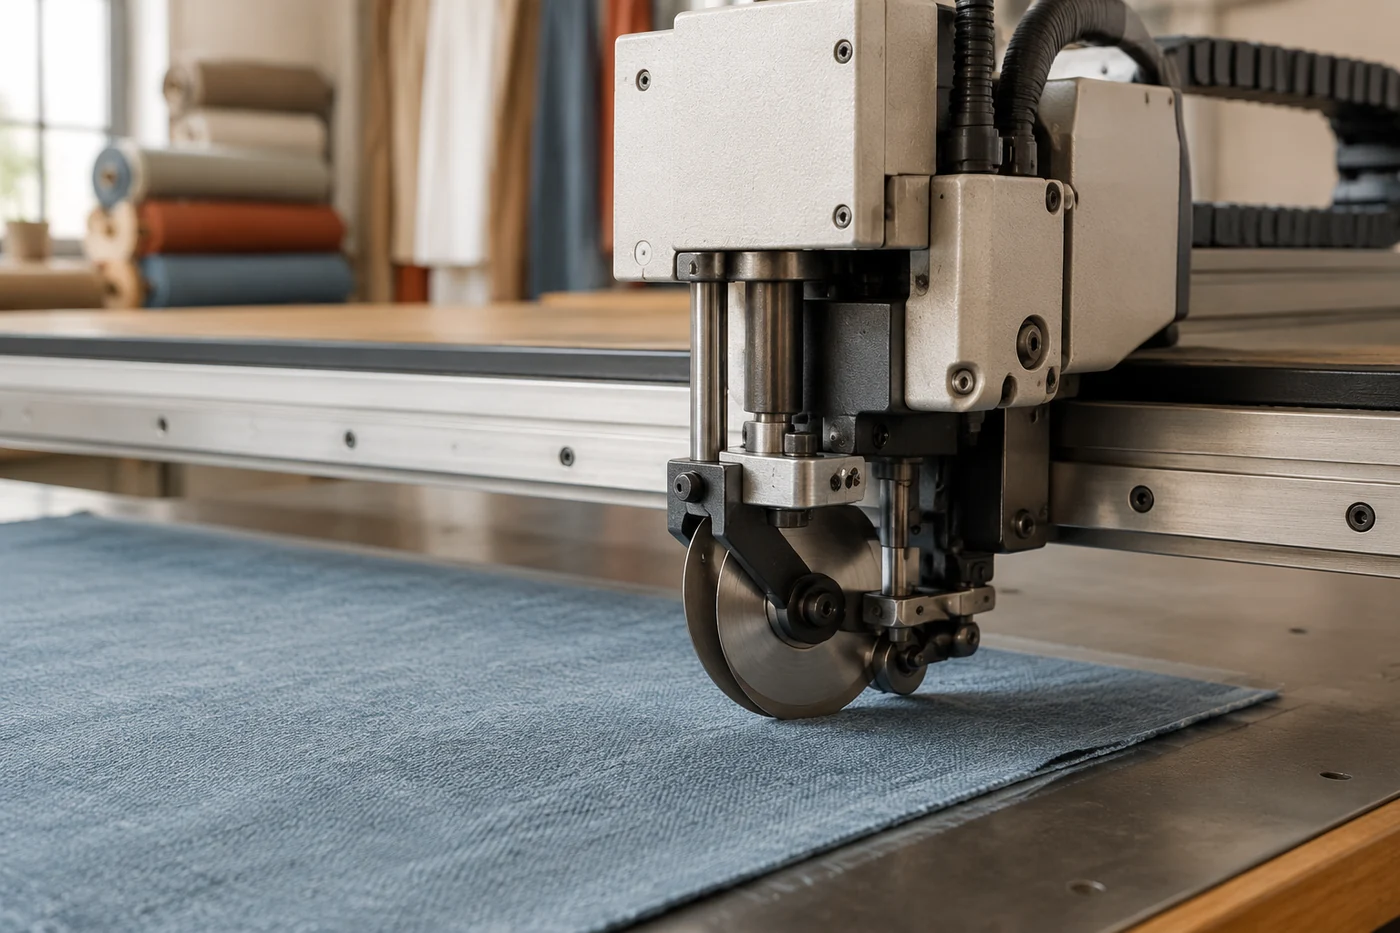
При раскрое нож должен разделять материал предсказуемым образом. Если режущая кромка повреждена или загрязнена, контакт с тканью меняется: вместо чистого разделения может появляться вытягивание волокон, смещение слоёв или неровный край.
Для производства штор это особенно важно, потому что последующие операции зависят от геометрии выкроенных деталей. Отклонение формы полотна влияет на совмещение элементов, обработку краёв и посадку изделия на следующих этапах. Причина проблемы может находиться не только в ноже, но состояние режущего элемента является одним из первых факторов проверки.
Материал также меняет требования к раскрою. Плотная ткань, многослойная укладка или материал с особенностями структуры могут создавать другую нагрузку на режущую систему по сравнению с лёгкими полотнами. Поэтому нельзя переносить один режим работы на все материалы без проверки по технологической документации.
Как отличить загрязнение от износа
Внешние признаки иногда похожи, поэтому проверку проводят по нескольким наблюдениям. Загрязнение чаще связано с наличием ворса или остатков материала на поверхности и может изменять качество реза без повреждения самой кромки. Износ проявляется устойчивыми изменениями работы после очистки и при нормальных условиях подачи материала.
Диагностика строится на подтверждении гипотезы. Если после удаления доступных загрязнений проблема исчезает, вероятной причиной было состояние рабочей зоны. Если изменение качества реза сохраняется, необходимо переходить к проверке других факторов согласно руководству оборудования.
Какие указания сверять с руководством оборудования
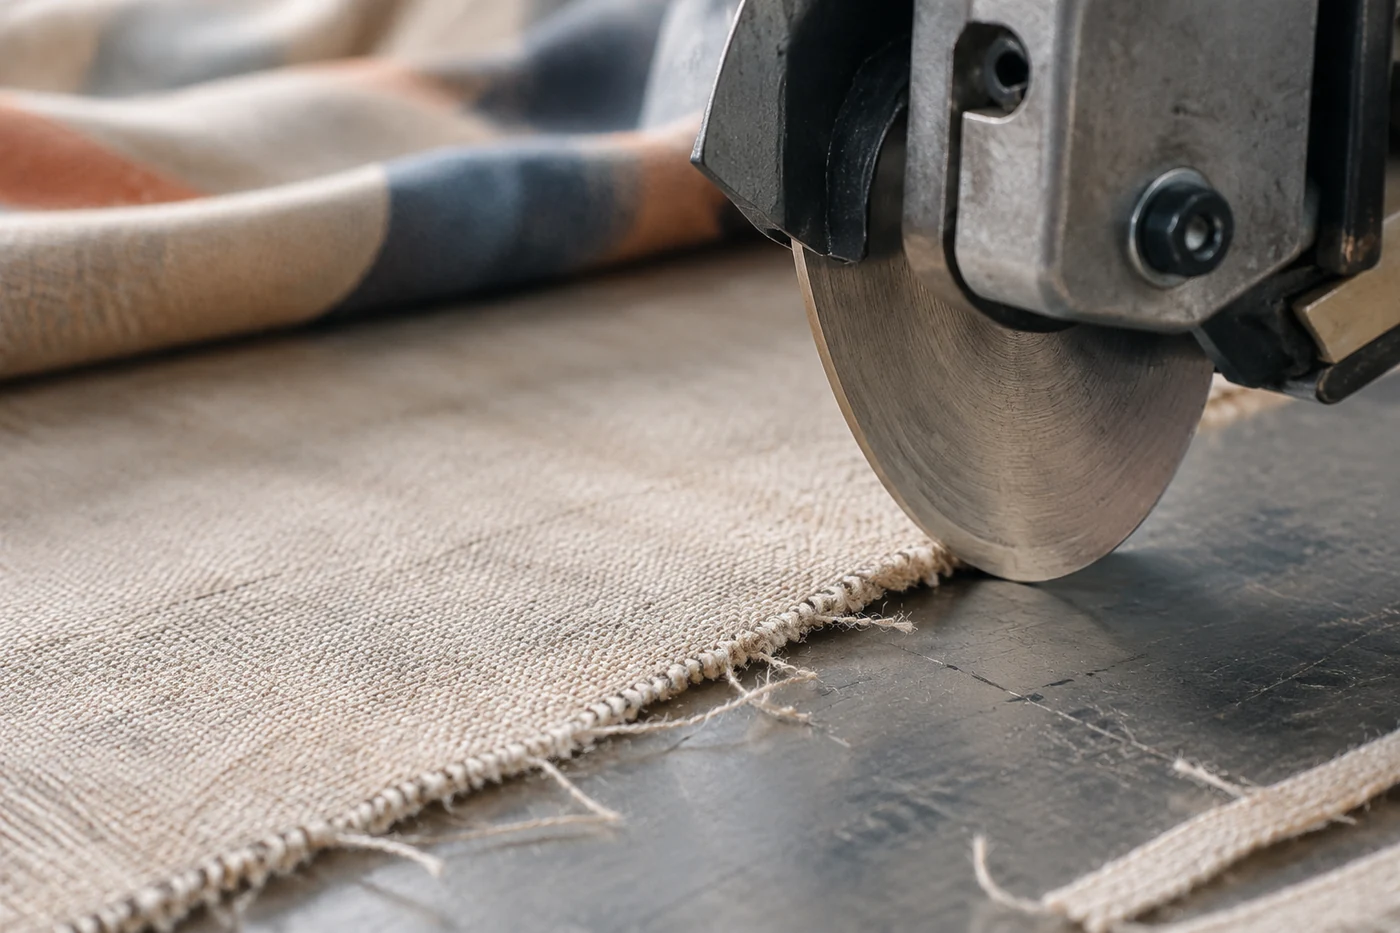
Для разных раскройных систем отличаются конструкция ножевого узла, способы фиксации материала и порядок обслуживания. Поэтому нельзя использовать универсальные интервалы замены или одинаковые настройки для всех машин.
В руководстве конкретной модели проверяют сведения о безопасной эксплуатации, порядке обслуживания, совместимых деталях и допустимых действиях оператора. Если в производственном процессе используются дополнительные узлы, например системы вакуумного удержания, их также рассматривают по собственной документации.
Регламентные записи помогают сохранить последовательность контроля. В журнале обслуживания обычно фиксируют выполненные проверки и замеченные отклонения в соответствии с внутренними правилами предприятия. Такая запись нужна не для формального отчёта, а для поиска повторяющихся причин снижения качества.
Когда работу следует остановить для обслуживания
Остановка оборудования требуется, если обнаружен признак, который невозможно оценить обычным осмотром или который может повлиять на безопасность и качество раскроя. К таким ситуациям относятся видимые повреждения режущего элемента, нестабильный результат реза после проверки очевидных причин или необходимость действий, описанных как сервисные.
Главная задача проверки перед сменой — не восстановить узел на месте, а вовремя выявить состояние, при котором дальнейшая работа требует дополнительной оценки. Такой подход снижает риск получения бракованных деталей и помогает сохранить предсказуемость процесса раскроя.


