
Статический раскройный комплекс работает не только за счёт режущего инструмента. Точность результата зависит от всей цепочки движения: положения направляющих, состояния приводных узлов, координат рабочих элементов и правильности привязки системы управления к механике машины. Калибровка осей позволяет сопоставить заданное положение с реальным перемещением компонентов комплекса.
Для оборудования, которое используется при раскрое тканей для шторных изделий и оконных систем, особенно важна повторяемость движения. Ошибка в положении инструмента может привести не только к изменению формы детали, но и к накоплению отклонений при последовательном раскрое нескольких элементов.
Что именно проверяет калибровка осей
Оси раскройного комплекса задают координаты перемещения рабочих элементов. В зависимости от конструкции это могут быть перемещения инструментальной головы, каретки или других подвижных узлов. Калибровка нужна для того, чтобы система управления правильно связывала цифровую координату с фактическим положением механики.
При проверке оценивают не саму программу раскроя, а соответствие движения оборудования его исходной геометрии. Если система получает команду переместиться в определённую точку, необходимо, чтобы исполнительные узлы достигали этой точки с допустимой для конкретной модели точностью.
Инженерная заметка. Калибровка не увеличивает механическую точность оборудования сама по себе. Она позволяет корректно учитывать взаимосвязь между системой управления и реальным положением узлов. Если есть износ направляющих, люфт или повреждение механических элементов, одной настройкой осей проблему не устраняют.
Какие элементы влияют на точность перемещения
Геометрия движения формируется несколькими группами узлов. Каждая из них может стать источником отклонения, поэтому проверку выполняют последовательно.
- Направляющие и каретки определяют траекторию перемещения. Загрязнение, износ или изменение состояния креплений могут влиять на плавность движения.
- Приводные механизмы передают движение от двигателя к рабочему узлу. Ошибки передачи могут проявляться как несоответствие между заданным и фактическим перемещением.
- Инструментальная голова определяет положение рабочего инструмента относительно материала. Её установка должна соответствовать геометрии комплекса.
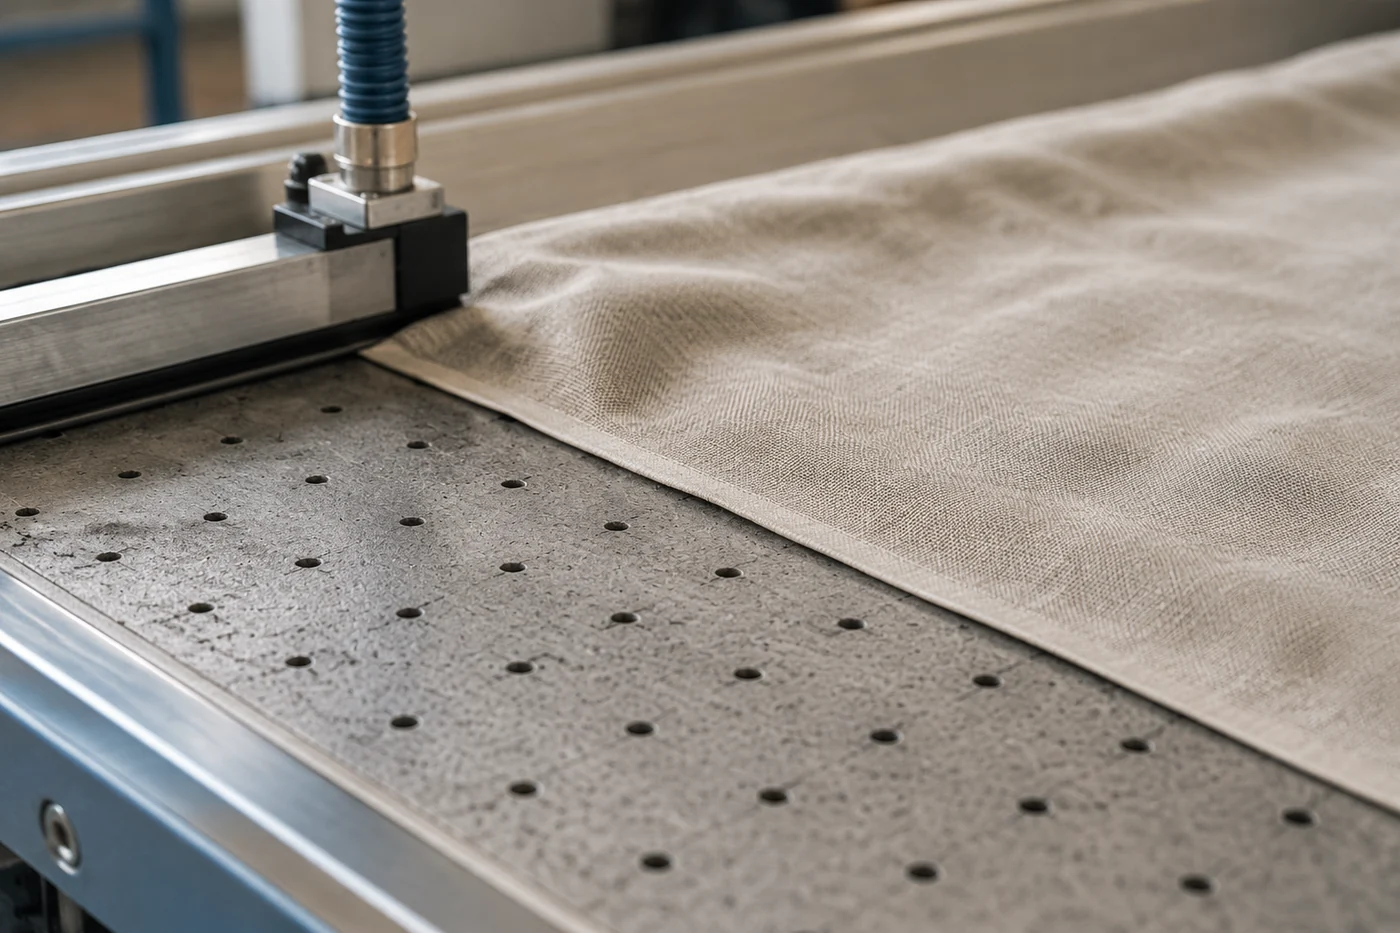
- Рабочий стол и система фиксации влияют на стабильность положения материала. В статических комплексах вакуумная фиксация удерживает гибкий материал на рабочей поверхности, но параметры работы зависят от конструкции конкретной машины и материала.
Проверка этих элементов помогает разделить ошибки позиционирования и проблемы, связанные с самим материалом или подготовкой раскроя.

Почему настройки проверяют по документации конкретной модели
Раскройные комплексы одного назначения могут иметь разные конструкции приводов, системы управления и способы контроля положения. Поэтому последовательность проверки, точки привязки и допустимые значения параметров определяются документацией конкретного оборудования.
Перенос настроек с другой машины может привести к неверной интерпретации положения осей. Даже одинаковая длина рабочего поля не означает одинаковую кинематику: отличаются механические узлы, датчики положения и алгоритмы управления.
При отсутствии точных данных по модели нельзя использовать универсальные интервалы, размеры или нагрузки. Проверку выполняют по паспорту оборудования, руководству производителя и внутренним регламентам предприятия.
| Проверяемый участок | Возможный признак отклонения | Что подтверждает причину |
|---|---|---|
| Положение подвижного узла | Несовпадение фактической и заданной точки | Проверка координат и процедуры калибровки по документации |
| Направляющие элементы | Неравномерное движение или изменение траектории | Осмотр состояния механических компонентов |
| Фиксация материала | Смещение деталей относительно ожидаемого положения | Проверка удержания материала и состояния рабочей поверхности |
Последовательность проверки геометрии движения
Правильная проверка начинается с определения симптома. Если оператор замечает смещение деталей, необходимо установить, связано ли оно с координатами оборудования, механическим состоянием или подготовкой материала.
Первым этапом является визуальная оценка состояния комплекса: проверяют чистоту рабочих зон, отсутствие очевидных механических изменений и корректность установки рабочих элементов. Далее обращаются к процедурам из документации модели, где описаны доступные операции контроля и настройки.
После выполнения предусмотренной производителем проверки оценивают результат работы оборудования на контрольной операции. Важно отделять проверку калибровки от изменения технологических параметров раскроя: скорость движения, режим инструмента и другие параметры подбираются отдельно с учётом материала.
Какие ошибки появляются при нарушении настроек
Неверная калибровка осей может проявляться как смещение положения режущего элемента, несоответствие границ деталей или повторяющаяся ошибка в одном направлении. Однако такой признак не всегда означает проблему именно в настройке координат.
Причиной могут быть механические изменения, неправильная фиксация материала или несоответствие параметров работы свойствам ткани. Например, гибкие материалы требуют стабильного удержания на поверхности стола, иначе перемещение материала будет восприниматься как ошибка геометрии оборудования.
Для поиска причины важно не менять несколько настроек одновременно. Иначе невозможно определить, какой фактор повлиял на результат.
Как отличить ошибку калибровки от других причин
Диагностика начинается с разделения гипотез. Если отклонение повторяется в одной координате при разных материалах, внимание уделяют системе движения и настройкам положения. Если проблема появляется только с определённым материалом, проверяют фиксацию и особенности поведения полотна.
Также учитывают характер ошибки. Постоянное смещение и случайное изменение положения имеют разные причины. Первое чаще связано с системной привязкой координат или механическим состоянием узла, второе может быть связано с внешними условиями процесса.
Калибровка как часть контроля оборудования
Калибровка осей не является отдельной разовой операцией, не связанной с эксплуатацией. Она входит в систему контроля состояния раскройного комплекса вместе с проверкой механических узлов, фиксации материала и корректности рабочих процедур.
Главный принцип такой проверки — сопоставлять фактическое движение оборудования с данными, предусмотренными для конкретной модели. Это позволяет находить причины отклонений без применения универсальных настроек, которые могут не соответствовать конструкции машины.


