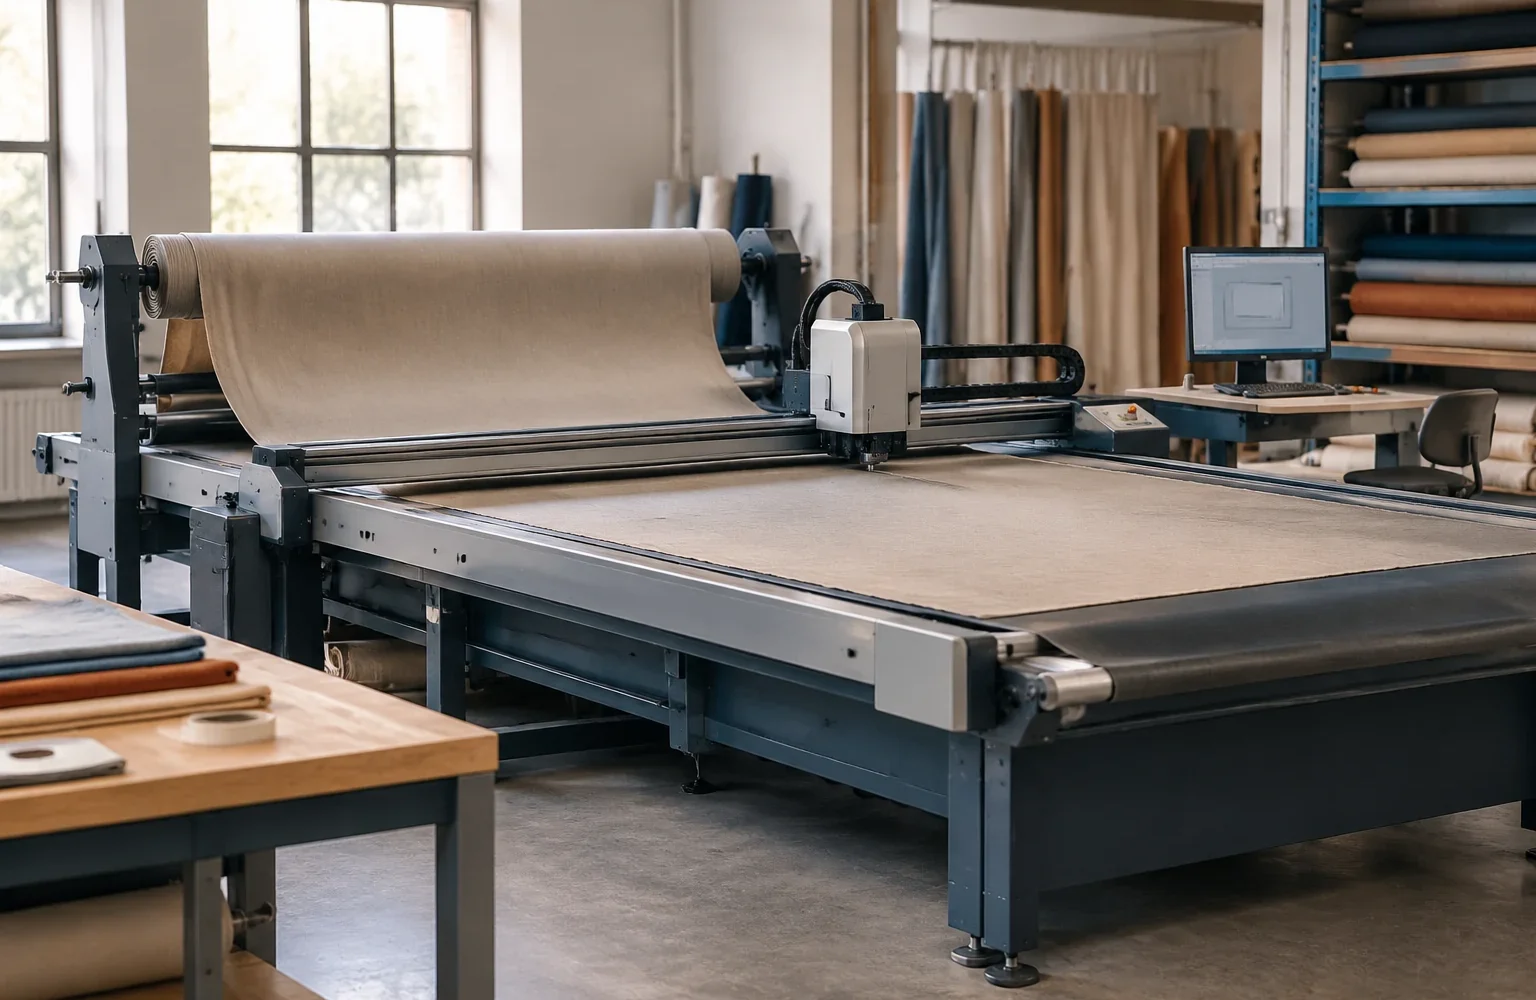
Автоматизация в цехе изготовления штор и оконных систем начинается не с программы и не с оборудования, а с понимания процесса. Любая операция оставляет следы: поступившее задание, параметры материала, этапы обработки, результаты проверки, факт отклонения от установленного порядка. Если эти данные собираются последовательно, они помогают видеть слабые места производства и проверять причины проблем.
При этом данные сами по себе не являются гарантией качества. Запись факта раскроя или сборки не объясняет причину ошибки без связи с технологией. Аналитика полезна тогда, когда она опирается на реальные операции, понятные правила фиксации и проверенные исходные данные.
Какие данные появляются в процессе изготовления штор
В производстве штор можно анализировать несколько групп сведений. Первая группа связана с заданием: размеры изделия, тип конструкции, выбранные материалы, количество деталей и последовательность операций. Эти данные формируют основу для подготовки производства и позволяют сопоставить план с фактическим выполнением.
Вторая группа относится к движению работы. Это отметки о прохождении этапов: подготовка материала, раскрой, обработка краёв, установка элементов, контроль сборки. В автоматизированных процессах такие сведения могут фиксироваться оборудованием или оператором через рабочие процедуры.
Третья группа касается качества. Сюда относятся обнаруженные несоответствия, повторные операции, причины остановки задания и результаты проверки. Важно различать сам факт отклонения и его источник: ошибка измерения, изменение материала, нарушение последовательности или недостаточная настройка операции требуют разных решений.
Инженерная заметка. Один и тот же показатель может иметь разные значения для разных процессов. Например, увеличение времени операции не всегда означает снижение эффективности: оно может быть связано с более сложным изделием, дополнительным контролем или особенностями материала. Данные нужно рассматривать вместе с контекстом операции.
Как фиксируются отклонения в технологическом процессе
Контроль начинается с определения того, что именно считается отклонением. В одном цехе это может быть несовпадение параметров раскроя с заданием, в другом — необходимость повторной обработки или остановка оборудования для проверки.
Надёжная фиксация строится по простой логике: сначала регистрируется событие, затем указывается место его возникновения и только после этого рассматривается причина. Если записать только итоговую проблему, например «изделие не прошло проверку», дальнейший анализ будет ограничен.
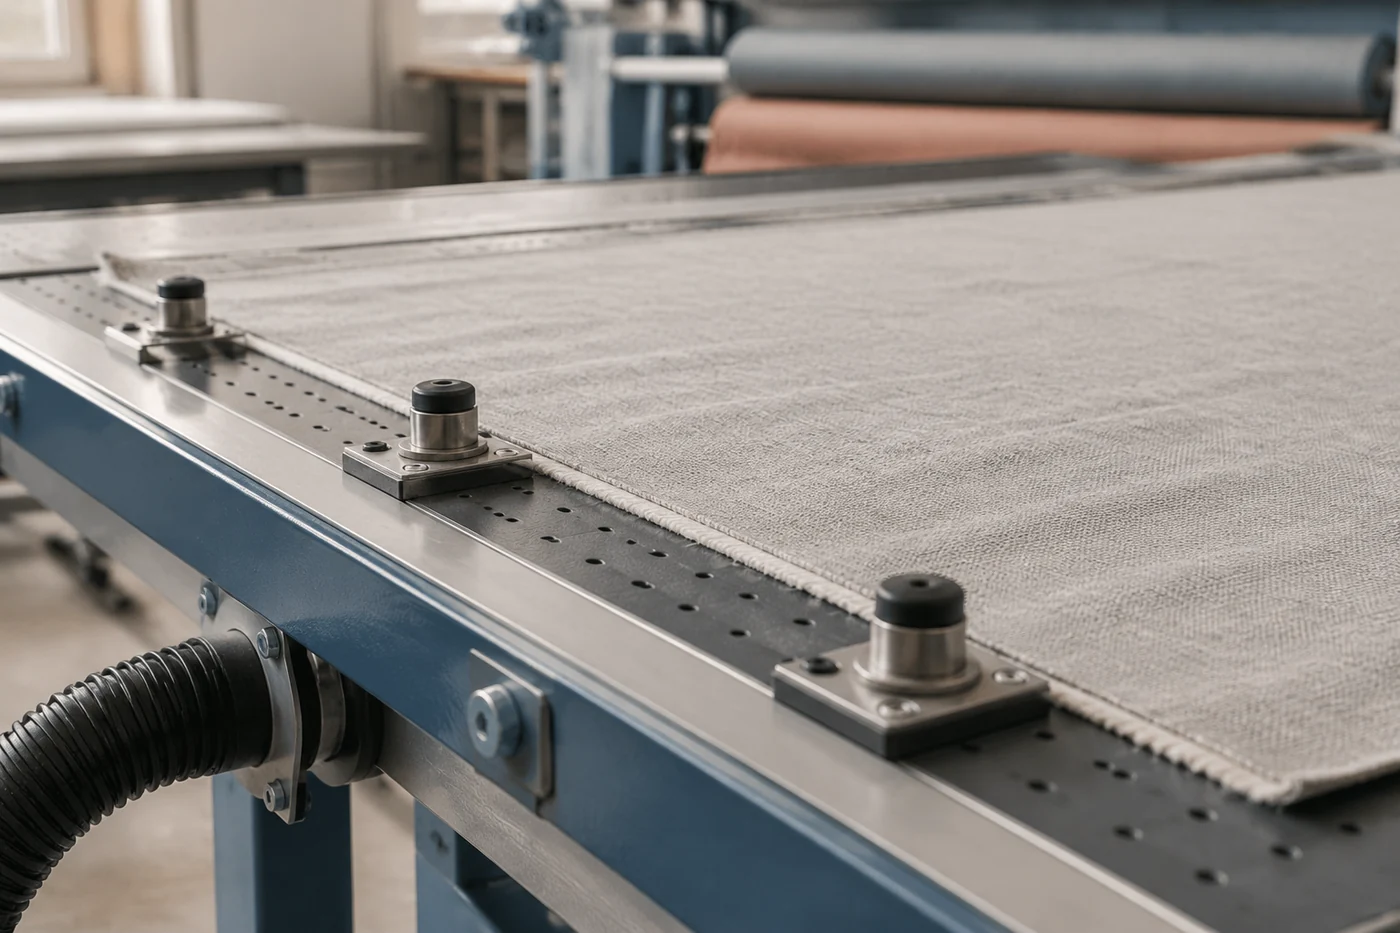
Для автоматизированного раскроя важны данные о самом задании и материале. Гибкие полотна требуют правильной фиксации перед обработкой, а параметры инструмента и режимы зависят от конкретного оборудования и материала. Поэтому показатели одной установки нельзя автоматически переносить на другую без проверки технической документации.
Почему производственные данные требуют правильной интерпретации
Главная ошибка при работе с данными — считать любой показатель прямым объяснением причины. Например, большое количество повторных операций может говорить о проблеме на этапе сборки, но также может быть следствием сложных заказов или изменений в конструкции изделия.
Анализ должен учитывать связи между событиями. Если отклонения появляются после изменения материала, стоит проверить технологические параметры и условия работы с новым полотном. Если проблема возникает только на определённом этапе, нужно изучать именно этот участок, а не весь процесс сразу.
Производственная аналитика помогает искать закономерности в простоях, качестве и потоке работ. Однако выводы зависят от полноты и точности исходных данных. Неполная регистрация операций создаёт ложную картину и может привести к неверным управленческим решениям.
| Задача контроля | Какие данные нужны | Что можно проверить |
|---|---|---|
| Контроль прохождения заказа | Этапы обработки и отметки выполнения | Где возникает задержка или повторная операция |
| Анализ качества | Типы отклонений и результаты проверки | Какие операции требуют дополнительного внимания |
| Проверка загрузки оборудования | Состояние заданий и события остановки | Причины изменения производственного потока |
Как данные связаны с автоматизированными операциями
В шторном производстве автоматизация часто объединяет несколько последовательных действий: подготовку цифрового задания, раскладку деталей, передачу информации на раскрой, маркировку элементов и дальнейшую сборку. Чем больше этапов связаны между собой, тем важнее сохранять понятную структуру данных.
Например, цифровое лекало может содержать информацию о геометрии детали, но само по себе не контролирует правильность исходных измерений. Система раскроя может выполнить заданную операцию, но качество результата зависит от материала, подготовки и корректности настроек.
Поэтому данные должны поддерживать контроль, а не создавать иллюзию полной автоматизации. Человек, отвечающий за технологию, остаётся необходимым участником процесса: именно он оценивает, соответствует ли наблюдаемая информация реальной ситуации в цехе.
Какие задачи контроля можно поддержать аналитикой
Аналитика полезна прежде всего там, где требуется сравнивать повторяющиеся операции. Например, можно выявлять участки, где чаще возникают отклонения, проверять стабильность выполнения однотипных заданий и оценивать влияние изменений в технологии.
При внедрении новых инструментов разумно начинать с ограниченного участка. Сначала проверяют, какие данные действительно доступны, кто их фиксирует, насколько они точны и какие решения на их основе можно принимать. Такой подход позволяет избежать ситуации, когда собирается большой объём информации, но он не используется в работе.
Отдельно оценивают качество самих данных. Если разные сотрудники по-разному описывают одну и ту же проблему, сравнение становится сложным. Для полезного анализа нужны понятные категории отклонений и единые правила их записи.
Ограничения цифрового контроля в производстве
Данные не заменяют технологическую дисциплину. Если неправильно задано измерение, выбран неподходящий материал или нарушена последовательность операций, система может только зафиксировать последствия, но не устранить первопричину.
Также нельзя переносить параметры одного оборудования на весь класс устройств. Конкретные режимы работы, допустимые нагрузки и последовательности настройки проверяются по технической документации производителя конкретной модели.
Главная ценность производственных данных заключается в возможности связать факт с причиной. Когда запись операции, состояние оборудования и результат проверки рассматриваются вместе, цех получает инструмент для более точного контроля процессов без подмены инженерного анализа автоматикой.