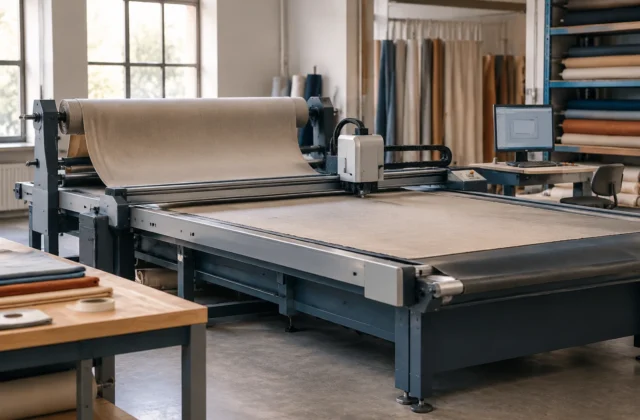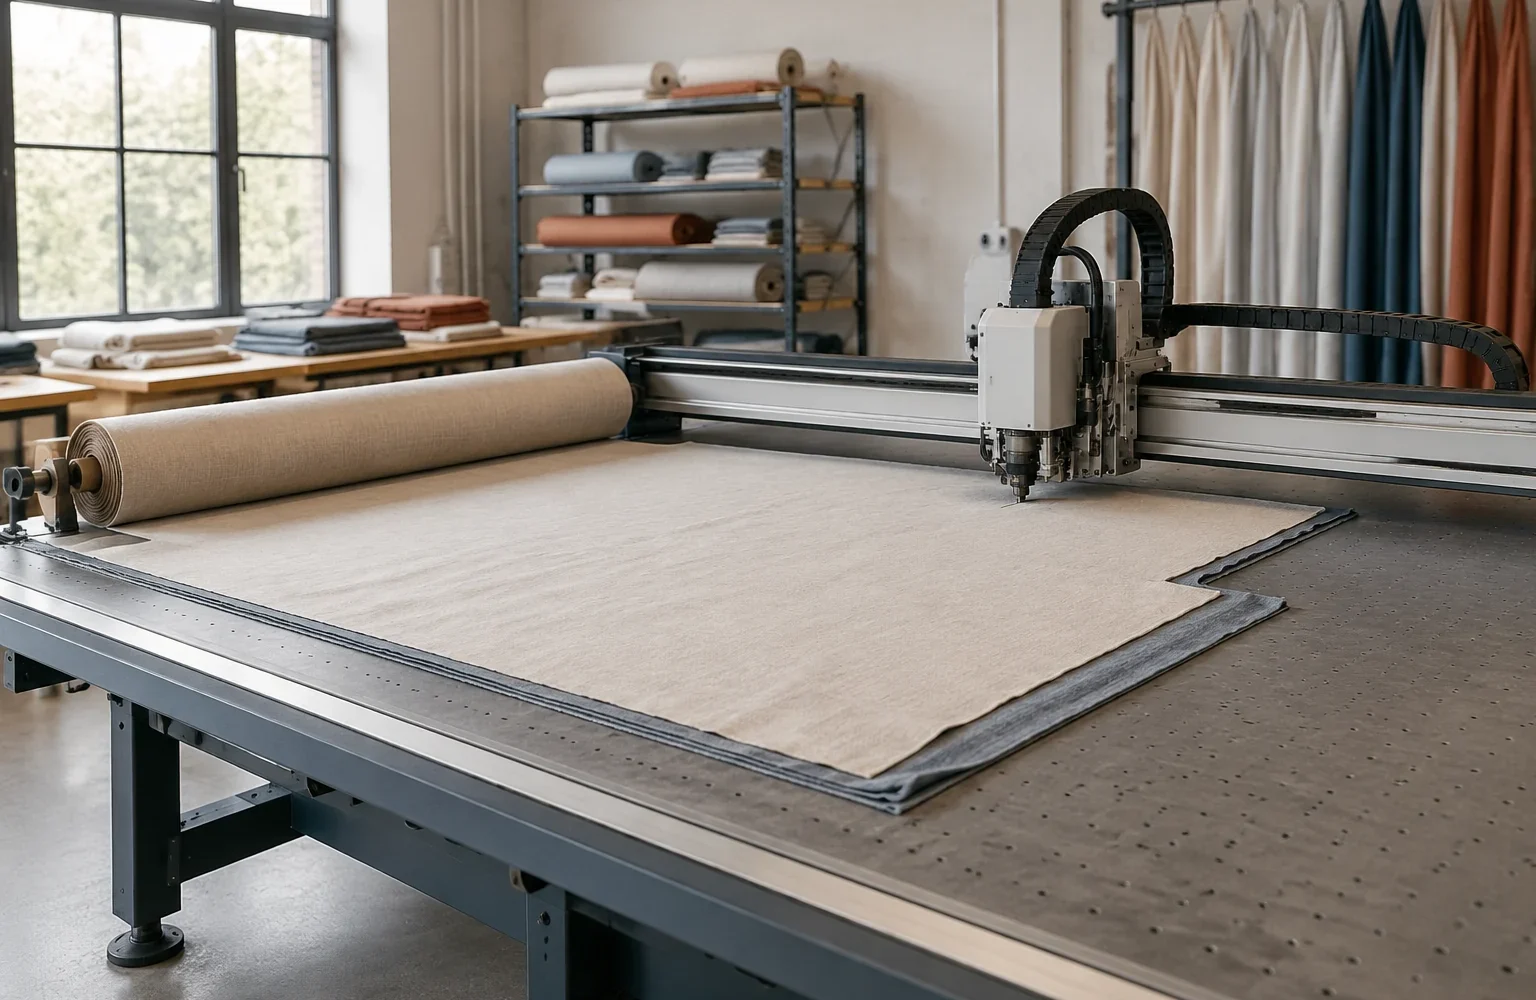
Автоматизация в шторном цехе редко начинается с полной перестройки производства. Практичнее сначала проверить ограниченный участок: одну операцию, группу изделий или отдельный поток данных. Такой пилот позволяет понять, где цифровое управление действительно уменьшает количество ручных действий, а где проблема связана не с оборудованием, а с организацией процесса.
Главная задача пилотного запуска — получить подтверждённые данные о применимости решения. Если изменить только один элемент, не учитывая качество исходных данных, особенности материалов и действия сотрудников, можно получить результат, который не отражает реальные условия работы.
С чего начинается проверка автоматизации в шторном производстве
Первый этап — описание текущего процесса без попытки сразу его улучшить. Нужно зафиксировать, как изделие проходит путь от задания до готовой операции: откуда поступают размеры, как формируются карты раскроя, каким образом передаются задания, где выполняется контроль и на каких этапах появляются задержки.
В качестве объекта пилота можно выбрать операции, где уже есть повторяемость и понятный результат проверки. Например, это подготовка цифровых лекал, передача заданий на раскрой, маркировка деталей или контроль последовательности сборки. Сложнее оценивать процессы, где каждый заказ требует большого количества ручных решений и индивидуальной настройки.
До запуска важно определить границы проверки. Пилот не показывает, как будет работать вся система после расширения. Он показывает поведение конкретного участка при конкретных условиях: с определёнными материалами, оборудованием, программами и подготовкой сотрудников.
Какие данные нужно собрать до изменения процесса
Автоматизация опирается на данные, поэтому до внедрения нужно проверить их качество. Для шторного производства это могут быть размеры изделий, версии лекал, параметры материалов, сведения о выполненных операциях и причины возврата деталей на доработку.
Особое внимание требуется уделить источникам ошибок. Например, если при раскрое регулярно возникают расхождения, причиной может быть не работа цифрового инструмента, а неточные исходные размеры, разные правила подготовки задания или отсутствие единого порядка проверки.
- описание последовательности операций и ответственных этапов;
- перечень используемых материалов и их особенностей при обработке;
- данные о повторяющихся отклонениях и причинах исправлений;
- информация о версиях файлов, шаблонов и технологических карт;
- условия, при которых проводилась проверка: оборудование, персонал и тип изделий.
Производственная аналитика помогает связывать такие данные с конкретными событиями: простоями, изменениями качества и нарушениями потока. Однако сами данные не заменяют технологический анализ: они только помогают точнее искать причины отклонений.
Инженерная заметка. При проверке автоматизации важно разделять два результата: техническую работоспособность инструмента и пригодность решения для конкретного процесса. Система может корректно выполнять заданную операцию, но не давать ожидаемого эффекта, если исходные данные неполные или последовательность производства не подготовлена.
Какие процессы чаще всего выбирают для пилота
Выбор участка зависит от структуры цеха. Обычно проще начинать с операций, где есть повторяемые действия и понятные критерии контроля. Например, цифровая подготовка лекал позволяет проверить корректность передачи размеров, а автоматизированная раскладка — порядок работы с материалом и заданиями.
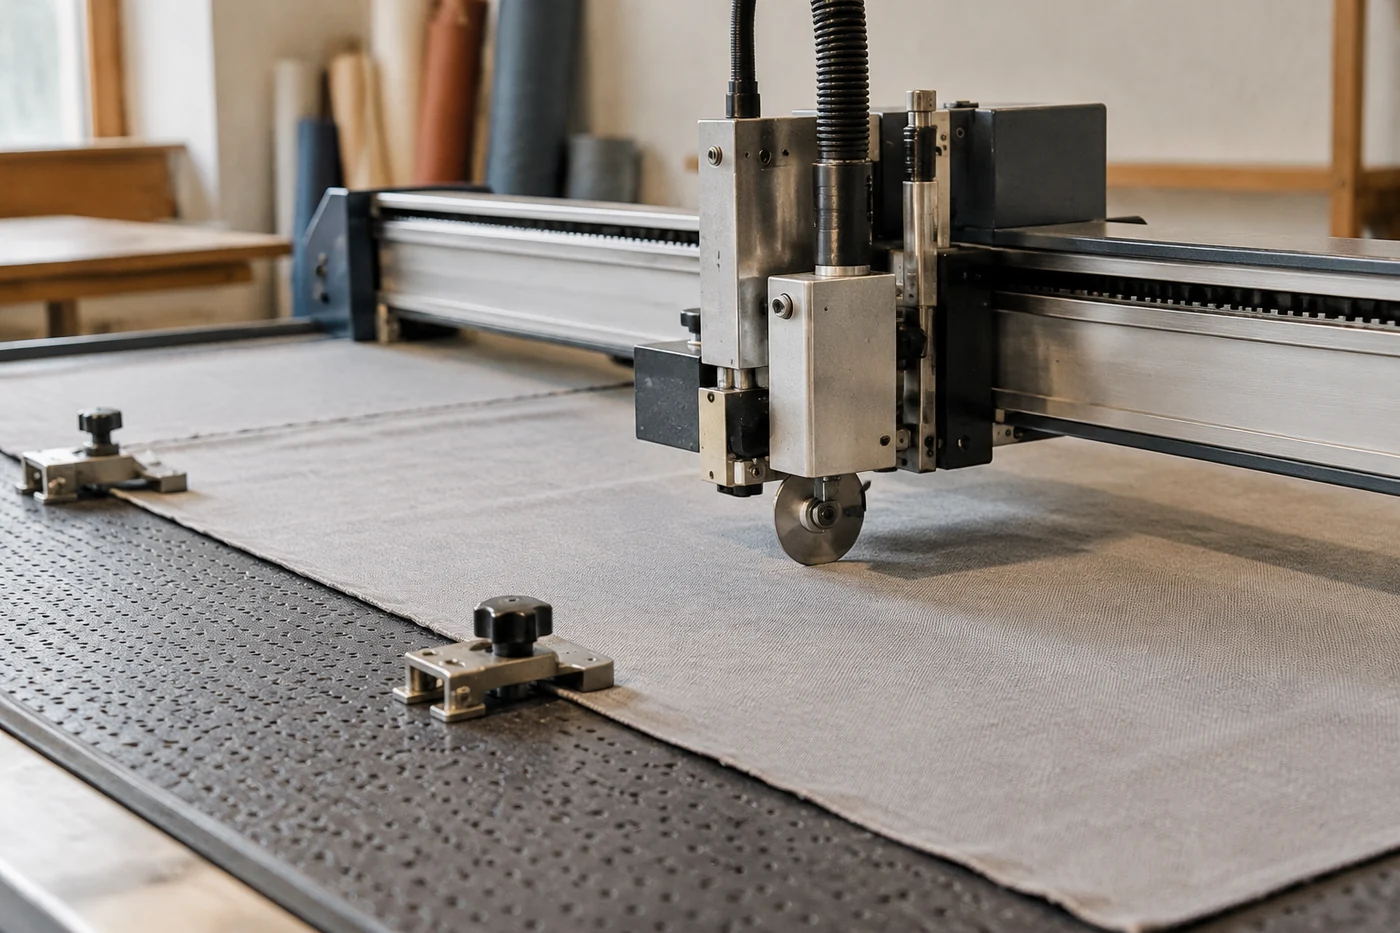
Раскрой является показательной зоной для проверки, потому что здесь одновременно важны данные изделия, свойства ткани и физическая фиксация материала. В раскройных комплексах с вакуумным удержанием гибкий материал фиксируется на рабочей поверхности, но конкретные режимы работы зависят от конструкции оборудования и характеристик ткани.
Не следует переносить результаты одного пилота на все материалы. Плотная портьерная ткань, лёгкий текстиль и материалы с изменяемой структурой могут по-разному реагировать на одинаковую организацию процесса.
Как определить критерии успешной проверки
Критерии пилота должны быть связаны с задачей внедрения. Если цель — уменьшить количество ручного переноса информации, нужно проверять именно передачу данных между этапами. Если задача связана с контролем качества, необходимо оценивать повторяемость результата и причины отклонений.
Нельзя использовать только один показатель. Например, сокращение времени операции само по себе не доказывает улучшение процесса, если одновременно увеличилось количество исправлений. Оценка должна учитывать несколько сторон работы участка.
| Зона проверки | Что оценивают | Ограничение |
|---|---|---|
| Данные и задания | Полноту и стабильность передачи информации | Результат зависит от качества исходных данных |
| Операция обработки | Повторяемость выполнения действий | Материалы могут требовать разных условий |
| Контроль качества | Причины отклонений и возвратов | Нельзя отделить технологию от организации процесса |
Почему результаты пилота нельзя переносить напрямую
Одна из главных ошибок при автоматизации — считать небольшой тест полной моделью будущего производства. Условия меняются при увеличении объёма заказов, расширении ассортимента тканей или подключении новых сотрудников.
Даже одинаковое оборудование может работать в разных условиях из-за различий в подготовке файлов, настройке рабочих процедур и контроле материалов. Поэтому после завершения пилота требуется отдельно проверить, какие выводы можно расширить, а какие относятся только к конкретному участку.
Также важно учитывать ограничения конкретных решений. Электроприводы, системы управления и оборудование с цифровыми функциями имеют собственные инструкции настройки и эксплуатации. Универсальные последовательности действий для разных моделей применять нельзя: параметры и процедуры проверяют по документации производителя.
Как оформить результаты пилотного запуска
Финальный отчёт пилота должен описывать не только положительные изменения, но и условия, при которых они получены. Полезно зафиксировать исходное состояние процесса, выполненные изменения, использованные данные, обнаруженные ограничения и вопросы для следующего этапа.
Такой подход позволяет принимать решения на основе наблюдений, а не ожиданий. В шторном производстве автоматизация становится эффективной тогда, когда цифровые инструменты встроены в понятную технологическую последовательность и учитывают реальные свойства материалов и операций.