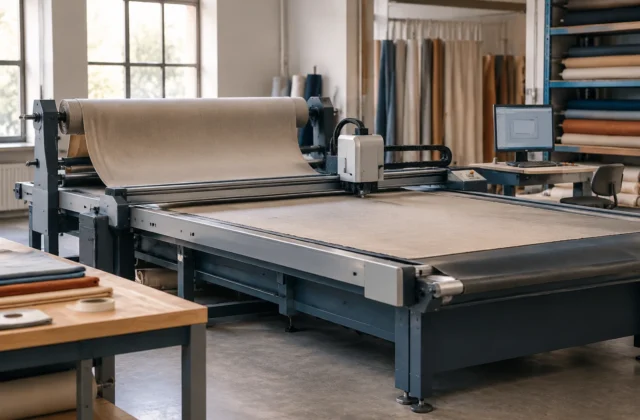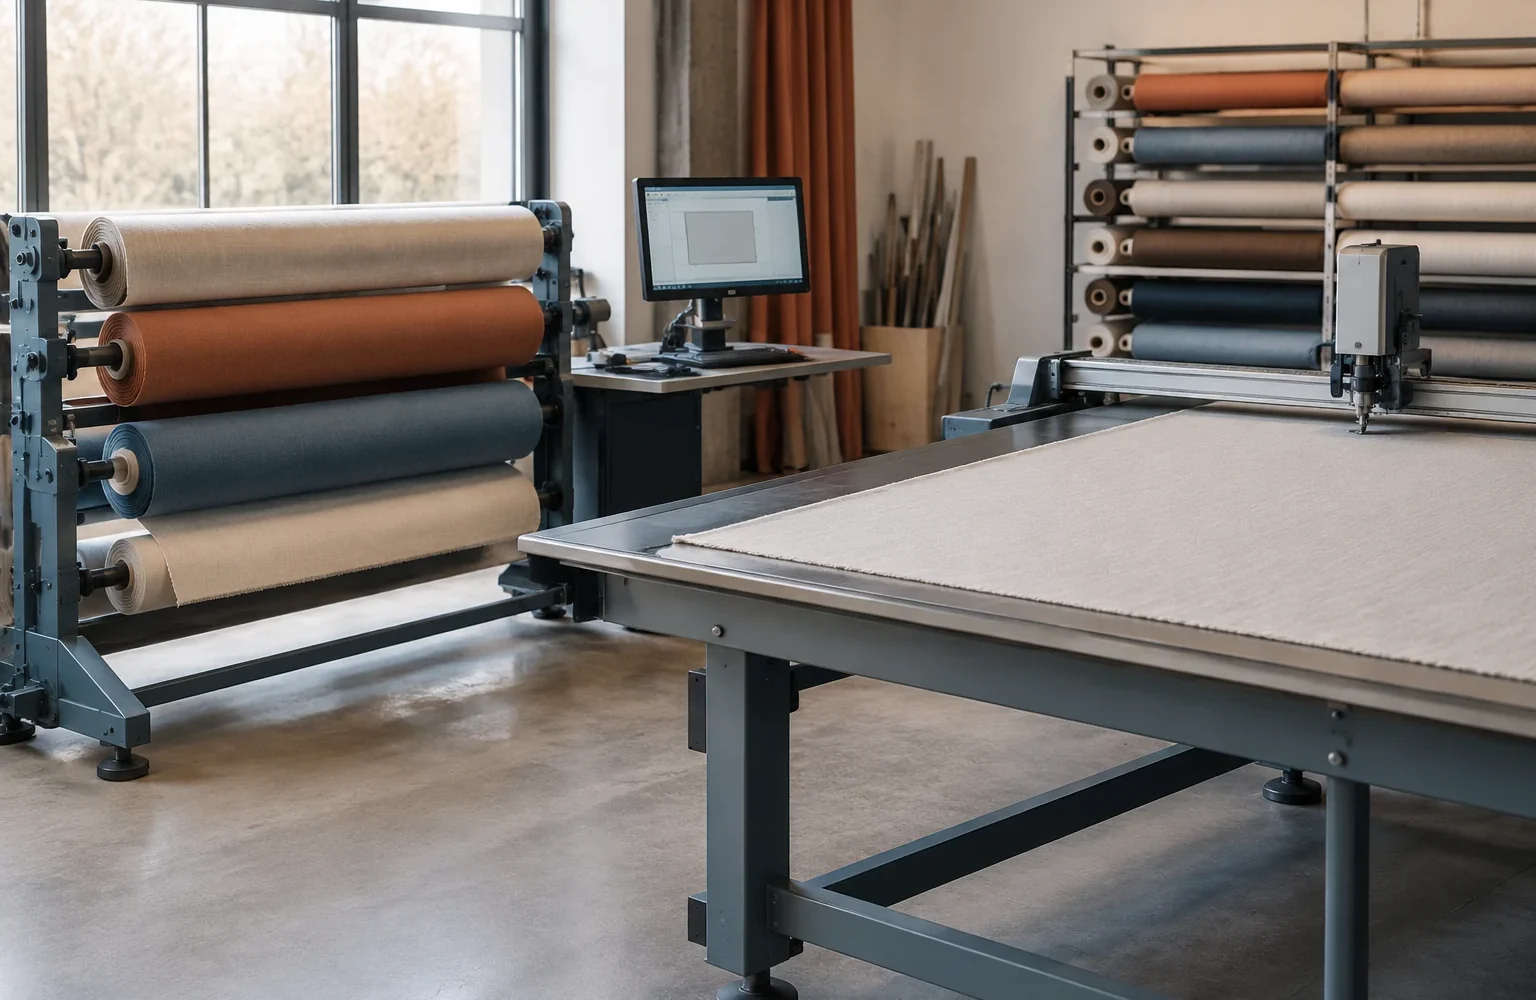
В шторном производстве измерение является исходным техническим заданием для нескольких операций сразу. Размеры проёма, параметры карниза, особенности ткани и требования к обработке превращаются в набор данных, по которым готовят раскрой, комплектуют детали и контролируют сборку. Ошибка появляется не только на этапе замера: она может возникнуть при записи, переносе в программу, подготовке задания или передаче информации между участками.
Автоматизация в этом случае не заменяет проверку специалиста. Её задача — сохранить связь между исходным измерением и производственной операцией, уменьшить количество повторного ввода и сделать отклонения заметными раньше, чем они попадут в готовое изделие.
Какие измерения могут участвовать в автоматизированном процессе
Не каждое число, полученное при замере, сразу становится командой для оборудования. Сначала данные проходят преобразование: из набора размеров их переводят в параметры будущего изделия. В зависимости от организации производства это могут быть ширина и высота готового полотна, положение креплений, размеры зон обработки, направление рисунка ткани и дополнительные признаки материала.
Для раскройного участка важны данные, которые определяют геометрию деталей. Для сборки нужны сведения о последовательности операций: например, какая обработка применяется к верхнему краю, какая фурнитура должна быть подготовлена и какие элементы должны совпасть при проверке.
| Группа данных | Использование в процессе | Что требует проверки |
|---|---|---|
| Размерные параметры | Подготовка лекала или задания на изготовление | Единицы измерения, связь с конкретным изделием |
| Свойства материала | Выбор способа обработки и раскладки | Тип ткани, направление рисунка, особенности поведения полотна |
| Производственные операции | Маршрут изготовления и контроль прохода | Полнота списка операций и соответствие технологии |
Ключевой принцип — данные должны описывать не только размер, но и контекст. Одна и та же ширина полотна для разных тканей или способов сборки может привести к разным производственным решениям.
Как измерительные данные превращаются в производственное задание
Передача информации обычно проходит несколько этапов. Сначала результат измерения фиксируют в исходной форме. Затем его проверяют на полноту и переводят в формат, понятный производственной системе или оператору оборудования. После этого формируется задание на конкретные операции.
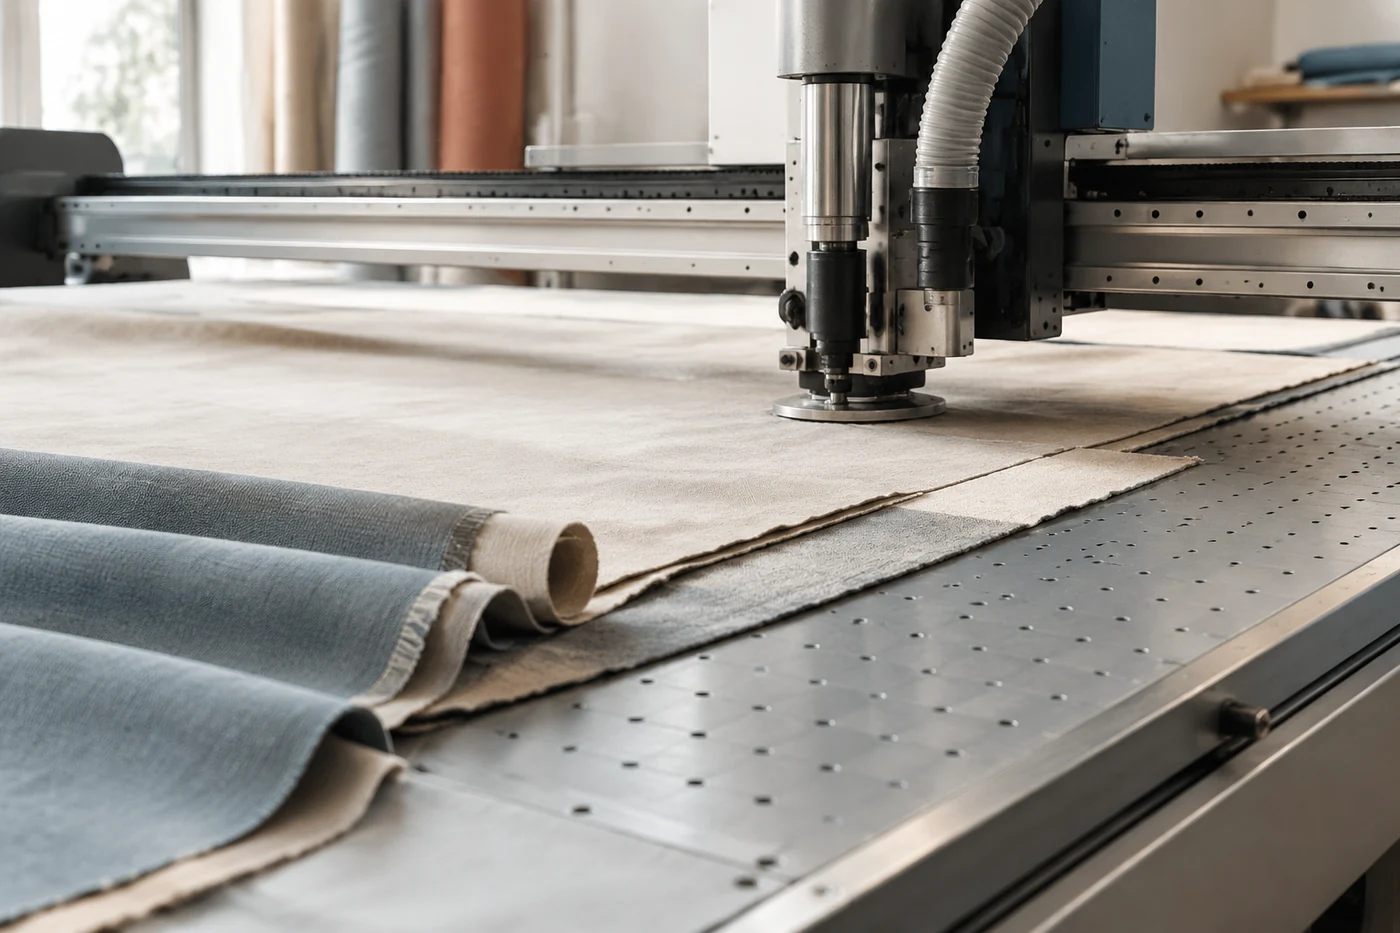
Например, при подготовке раскроя программа может использовать цифровое описание детали: размеры, расположение элементов и ограничения по материалу. Но окончательное выполнение зависит от настроек конкретного оборудования и технологии обработки. Для гибких материалов важны фиксация полотна, выбор инструмента и режим работы, поэтому параметры конкретной машины нельзя переносить на все раскройные комплексы.
Инженерная заметка. Любая автоматизированная цепочка сохраняет ошибку, если она появилась в исходных данных. Поэтому контроль должен находиться не только после изготовления, но и перед созданием задания: проверяется источник измерения, принадлежность данных конкретному изделию и соответствие выбранной технологии.
Какие ошибки возникают при ручном переносе информации
Ручной перенос создаёт несколько типов риска. Первый связан с потерей деталей: часть измерений может остаться в записи замерщика, но не попасть в производственную карту. Второй — с изменением значения при повторном вводе. Даже небольшая ошибка в числе может повлиять на последующие операции.
Отдельная проблема — разрыв между участками. Если специалист по раскрою видит только размеры, но не получает информацию о материале или способе обработки, он работает с неполной картиной. В результате появляется необходимость уточнений, переделок или дополнительной ручной проверки.
Типичные причины ошибок можно разделить так:
- разные форматы записи у сотрудников и отсутствие единого описания параметров;
- повторный ввод одних и тех же данных в несколько систем или документов;
- отсутствие проверки, что задание относится именно к нужному изделию;
- изменение исходных данных без фиксации версии задания.
Как проверять корректность переданных данных
Проверка должна идти до запуска операции, а не после получения готовой шторы. Последовательность зависит от конкретной организации производства, но логика остаётся общей.
Сначала проверяют идентификацию изделия: к какому заказу, помещению или комплекту относятся данные. Затем сравнивают обязательные параметры: заполнены ли размеры, указаны ли особенности материала, есть ли информация о необходимых операциях. После этого оценивают соответствие задания технологическому процессу.
Если используются автоматизированные системы контроля, они могут помогать находить отклонения в потоке данных и связывать проблемы качества с этапами процесса. Такие инструменты показывают причины отклонений, но не заменяют технологическую оценку и не устраняют ошибки без корректной организации данных.
Что учитывать при связи измерений с оборудованием
Связь измерительной информации с оборудованием требует учитывать границы автоматизации. Станок выполняет переданное задание в рамках своих возможностей, но не определяет, правильно ли был выбран материал, способ обработки или конструкция изделия.
Например, раскройный комплекс может работать с заданной геометрией деталей, однако параметры фиксации и обработки зависят от конкретного материала и оборудования. Аналогично системы управления приводами или механизмами требуют настроек по документации именно используемой модели, а не по общему описанию класса устройств.
Поэтому перед внедрением новой связи между измерением и производством проверяют несколько вопросов:
- какие данные действительно нужны каждой операции;
- где остаётся обязательная ручная проверка специалиста;
- какие параметры зависят от материала или конкретного оборудования;
- как фиксируется изменение задания после проверки.
Как организовать проверочный этап перед запуском процесса
Практичная схема начинается не с подключения оборудования, а с описания потока данных. Нужно определить, откуда поступает измерение, кто подтверждает его корректность, какие поля обязательны и на каком этапе создаётся производственное задание.
При тестировании нового процесса лучше проверять не только успешный результат, но и ситуации с ошибками: неполные данные, изменённые размеры, другой материал или необходимость повторной обработки. Такой подход позволяет увидеть слабые места передачи информации до того, как они станут частью регулярного производства.
Точные параметры оборудования, допустимые размеры заготовок, режимы обработки и ограничения конкретных систем всегда проверяют по технической документации производителя. Универсального набора настроек для всех материалов и производственных линий не существует.