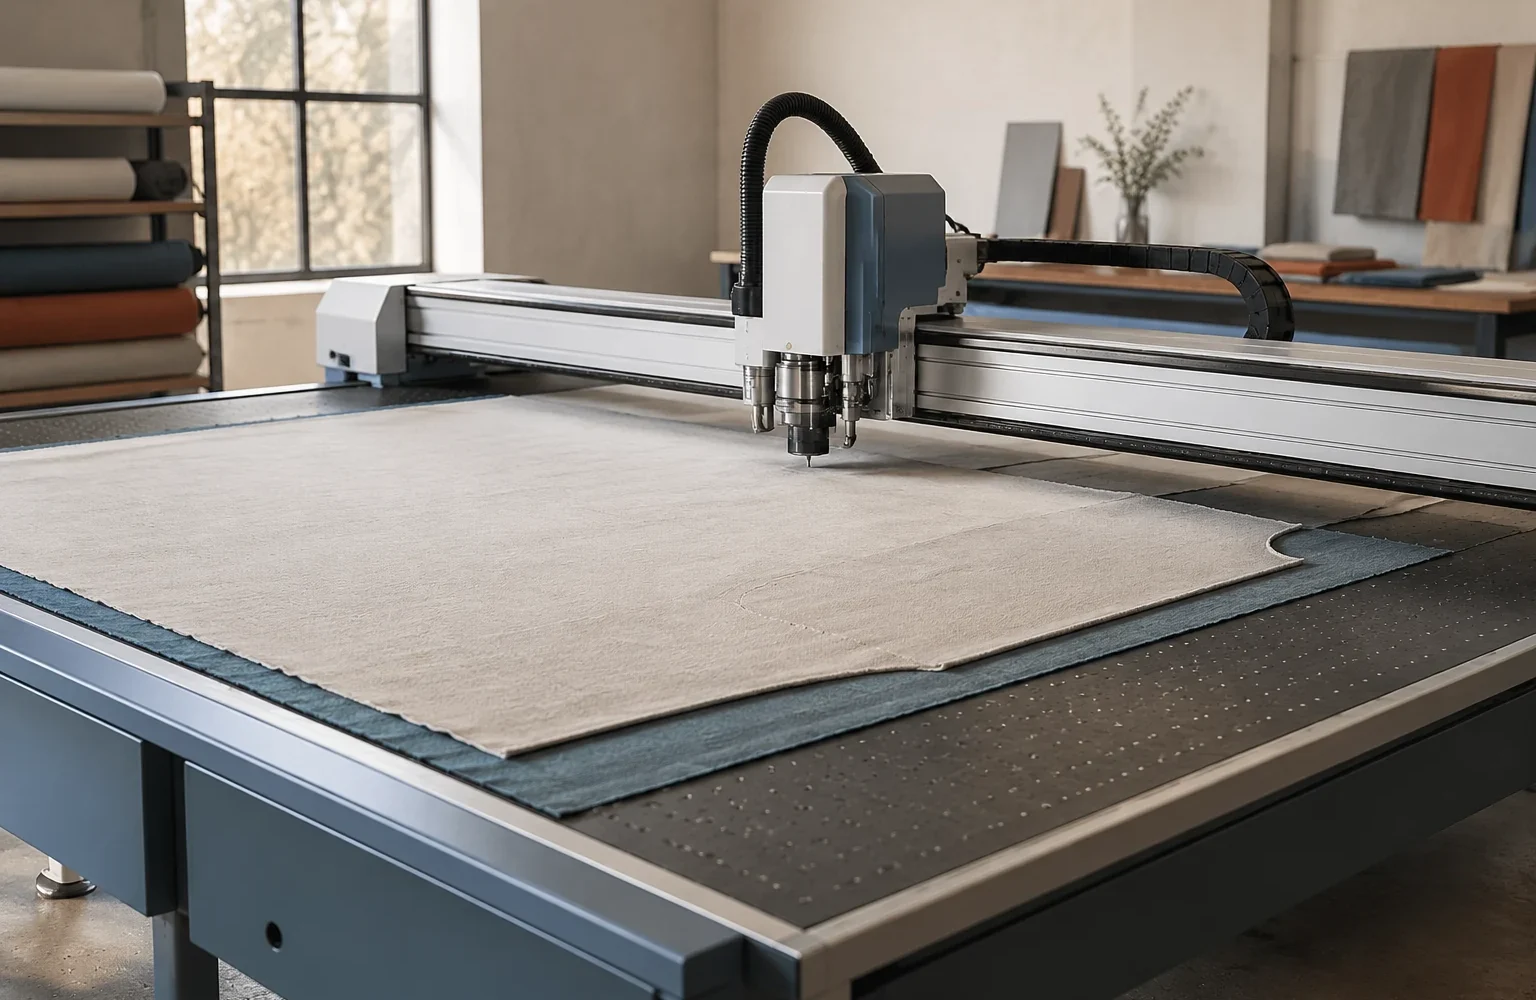
Отклонение раскройной головы от заданной траектории приводит не только к заметному смещению линии реза. На практике проблема проявляется постепенно: меняется совпадение деталей, увеличивается количество подрезок, возникают различия между одинаковыми заготовками. Причина часто находится не в самой программе управления, а в механической части системы перемещения.
Инструментальная голова статического раскройного комплекса работает как узел, который должен точно передавать движение от приводной системы к режущему инструменту. Поэтому диагностика начинается с понимания конструкции: какие элементы задают направление, какие воспринимают нагрузку, где возникает люфт и каким образом оборудование сохраняет координаты.
Какие элементы определяют движение раскройной головы
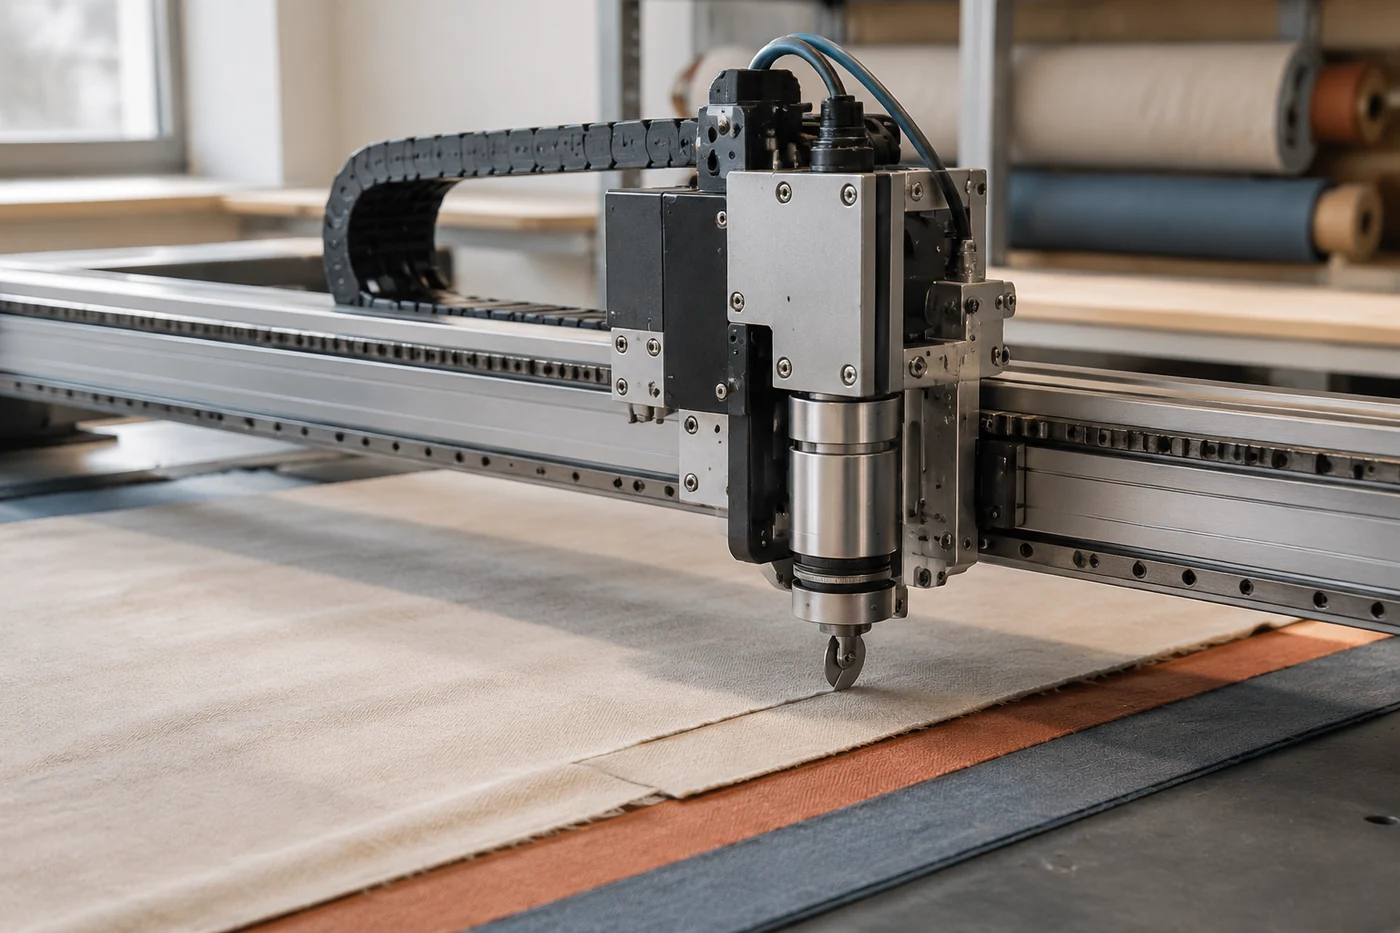
Перемещение головы формируется несколькими связанными узлами. Направляющие задают геометрию движения, приводная часть обеспечивает перемещение по координатам, а механические соединения передают усилие между ними. Любое изменение в одном элементе отражается на конечной точности.
Особое значение имеют линейные направляющие и элементы их крепления. Они должны сохранять стабильное положение головы при движении по столу. Если появляется износ поверхности качения, загрязнение рабочей зоны или ослабление крепежных соединений, движение может стать менее плавным.
Дополнительное влияние оказывает масса самой инструментальной головы и характер работы инструмента. При изменении направления движения возникают переменные нагрузки, которые должны восприниматься конструкцией без заметного смещения.
Инженерная заметка. Точность перемещения нельзя оценивать только по результату одного реза. Сначала проверяют состояние механических узлов, затем соответствие калибровки и только после этого анализируют программные параметры. Настройки конкретной машины всегда сверяют с технической документацией производителя.
Почему диагностика начинается с конструкции оборудования
Ошибка позиционирования может иметь несколько источников: механический люфт, нарушение геометрии перемещения, неправильная фиксация материала или несоответствие настроек фактическому состоянию машины. Если сразу менять программные параметры, можно скрыть симптом, но не устранить причину.
Конструкция раскройного комплекса предполагает последовательную передачу движения. Сначала привод формирует перемещение, затем оно передаётся направляющим и кареткам, после чего инструмент выполняет заданную операцию. На каждом этапе возможна потеря точности.
Например, если направляющая имеет загрязнение или локальное сопротивление движению, привод может выполнять команду, но фактическое положение головы будет отличаться. Система управления при этом не всегда получает информацию о механической причине отклонения.
Связь калибровки осей с точностью позиционирования
Калибровка связывает заданные координаты оборудования с реальным положением инструмента. Она необходима, чтобы система управления учитывала фактическую геометрию перемещения.
Однако калибровка не компенсирует механические неисправности. Если изменилось положение направляющей, появился люфт или нарушилась жёсткость соединения, сохранённые параметры перестают соответствовать реальному состоянию машины.
При диагностике важно разделять два разных явления: постоянное смещение координат и нестабильное отклонение. Первое может указывать на необходимость проверки калибровки. Второе чаще связано с изменением механического состояния узлов.
| Признак | Возможная группа причин | Что проверяют |
|---|---|---|
| Одинаковые детали имеют постоянное смещение | Координатная настройка или геометрия | Соответствие калибровки и положения узлов документации машины |
| Отклонение меняется в разных направлениях движения | Механика перемещения | Состояние направляющих, соединений и плавность хода |
| Появляются пропуски или нестабильный рез | Взаимодействие инструмента и материала | Фиксацию материала, состояние инструмента и настройки под конкретный материал |
Какие признаки указывают на отклонения движения
Первый сигнал — повторяемое несоответствие между заданной траекторией и фактическим положением реза. Важно наблюдать характер ошибки: она постоянная или меняется от операции к операции.
К признакам, требующим проверки механики, относятся:
- различие положения деталей при одинаковых условиях работы;
- неравномерное движение головы по отдельным участкам стола;
- появление задержек или рывков при перемещении;
- изменение точности после длительной эксплуатации оборудования.
Каждый из этих признаков сам по себе не является точным указанием на одну неисправность. Например, изменение результата может быть связано не только с перемещением головы, но и с поведением материала на столе.
Роль вакуумной фиксации и покрытия рабочего стола
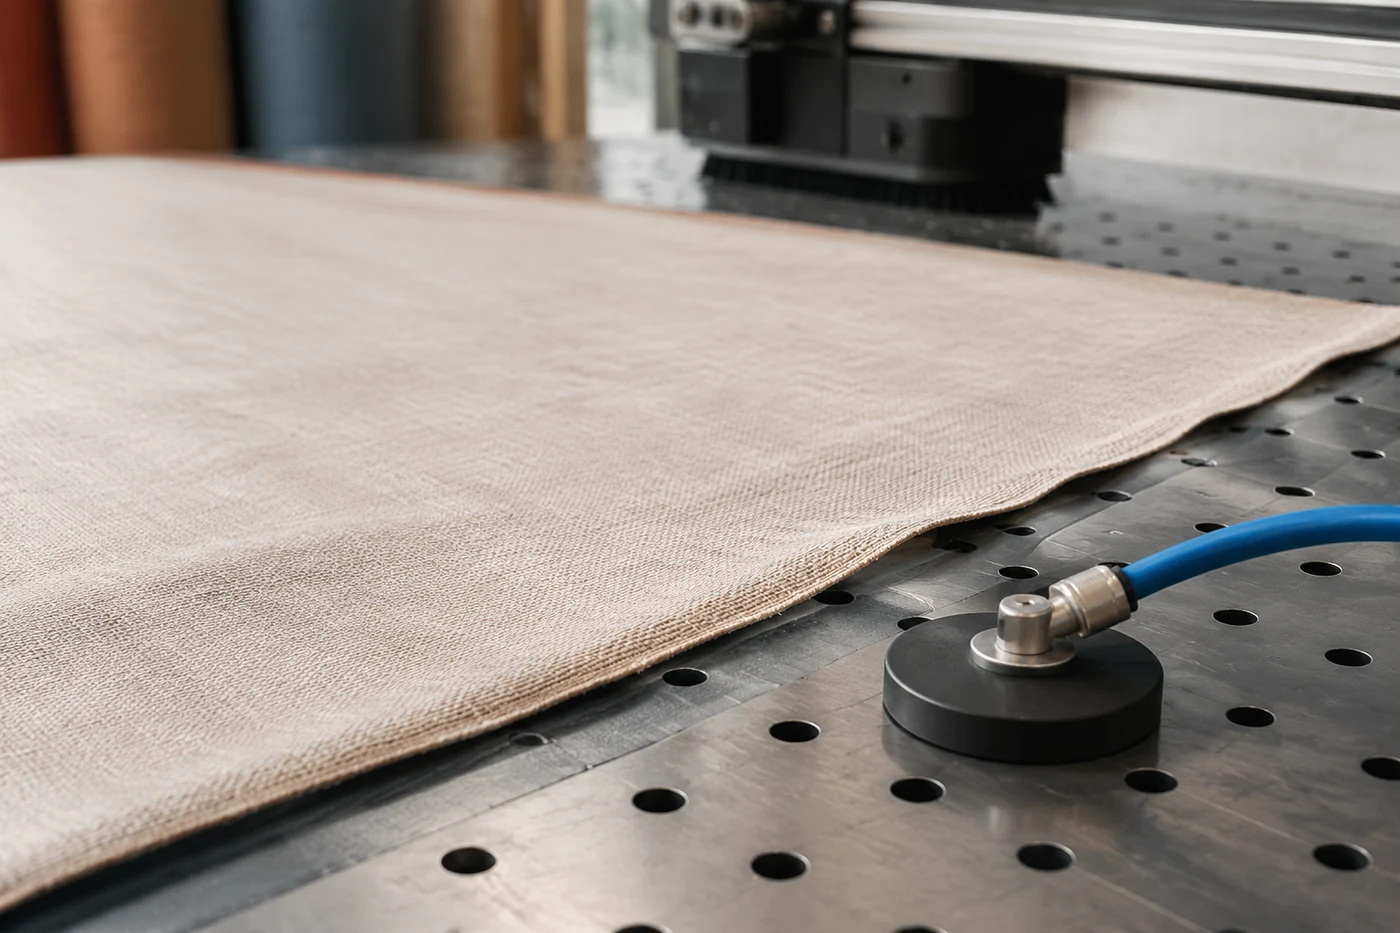
В статических раскройных системах материал удерживается вакуумом через рабочую поверхность стола. Такая фиксация необходима для сохранения положения гибкого материала во время работы инструмента.
Если материал перемещается относительно поверхности, ошибка может выглядеть как проблема позиционирования головы, хотя сама механика перемещения исправна. Поэтому проверка должна учитывать не только движение оборудования, но и стабильность заготовки.
Состояние покрытия стола, равномерность прижатия и корректная работа системы фиксации входят в общий процесс поиска причины. Параметры вакуумной системы и режимы работы проверяют по документации конкретного комплекса.
Последовательность инженерной проверки отклонений
Диагностику удобнее проводить от физических причин к настройкам. Такой порядок помогает не менять параметры оборудования без понимания причины изменения точности.
Базовая последовательность выглядит следующим образом:
- Оценить характер отклонения: постоянное оно или изменяется в процессе работы.
- Проверить механические элементы перемещения и отсутствие факторов, влияющих на свободный ход.
- Оценить фиксацию материала на рабочей поверхности.
- Сопоставить фактическое состояние оборудования с требованиями технической документации.
- После устранения механических причин выполнить проверку калибровки и настроек.
Такой подход позволяет отделить проблемы конструкции от ошибок настройки. Для разных моделей раскройных комплексов порядок отдельных операций может отличаться, поэтому используют руководство именно своей машины.
Почему точность движения зависит от всей системы
Раскройная голова не является отдельным источником точности. Она работает внутри комплекса, где механика перемещения, фиксация материала, состояние рабочего стола и настройки управления связаны между собой.
При поиске причин отклонений важно не искать один универсальный дефект. Один и тот же внешний симптом может возникать из разных причин: от изменения механического состояния до несоответствия условий работы материалу.
Поэтому грамотная диагностика начинается с конструкции оборудования. Понимание пути движения усилия и последовательности передачи координат позволяет быстрее определить, где именно возникла потеря точности и какие проверки имеют смысл.


