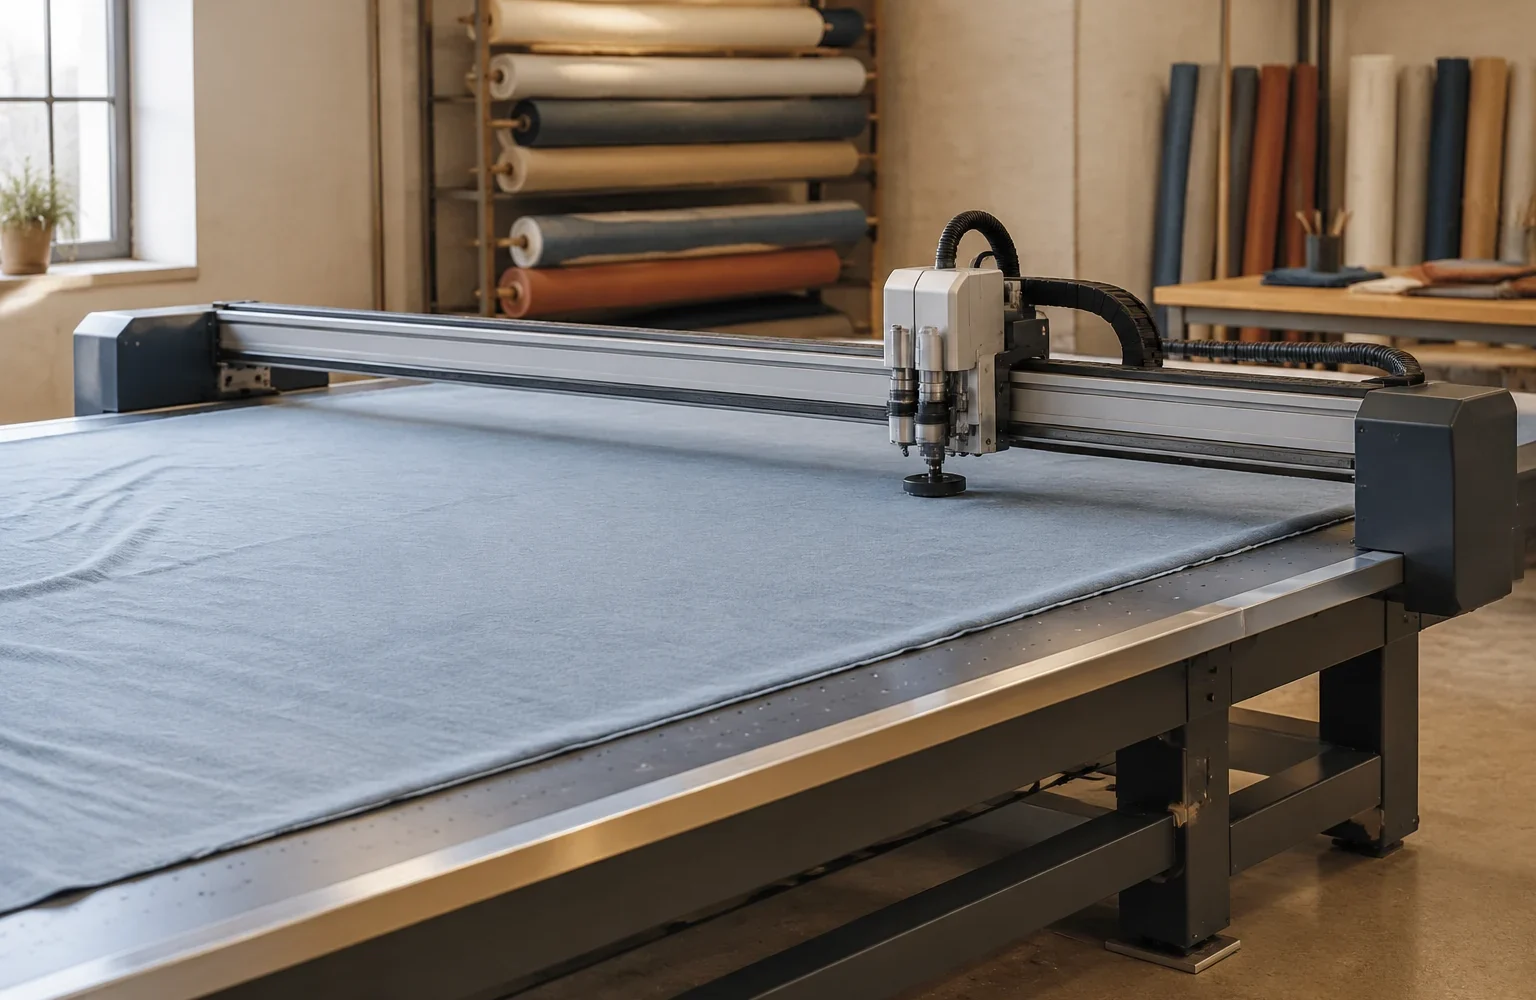
Статический раскройный комплекс работает с материалом, который должен оставаться неподвижным во время движения режущего инструмента. Поэтому подготовка машины начинается не с выбора режима резки, а с проверки того, насколько стабильно взаимодействуют стол, система фиксации, направляющие и режущий узел. Любое нарушение в одном из этих элементов меняет путь усилия: материал может сместиться, инструмент получить дополнительную нагрузку, а контур детали — отклониться от заданной формы.
Проверка конструкции стола и пути движения инструмента
Первый этап подготовки — внешний контроль основных частей комплекса. Статический стол состоит из рабочей поверхности, несущей конструкции, направляющих элементов и узла перемещения инструмента. На этом этапе оценивают не отдельные детали сами по себе, а их совместную работу.
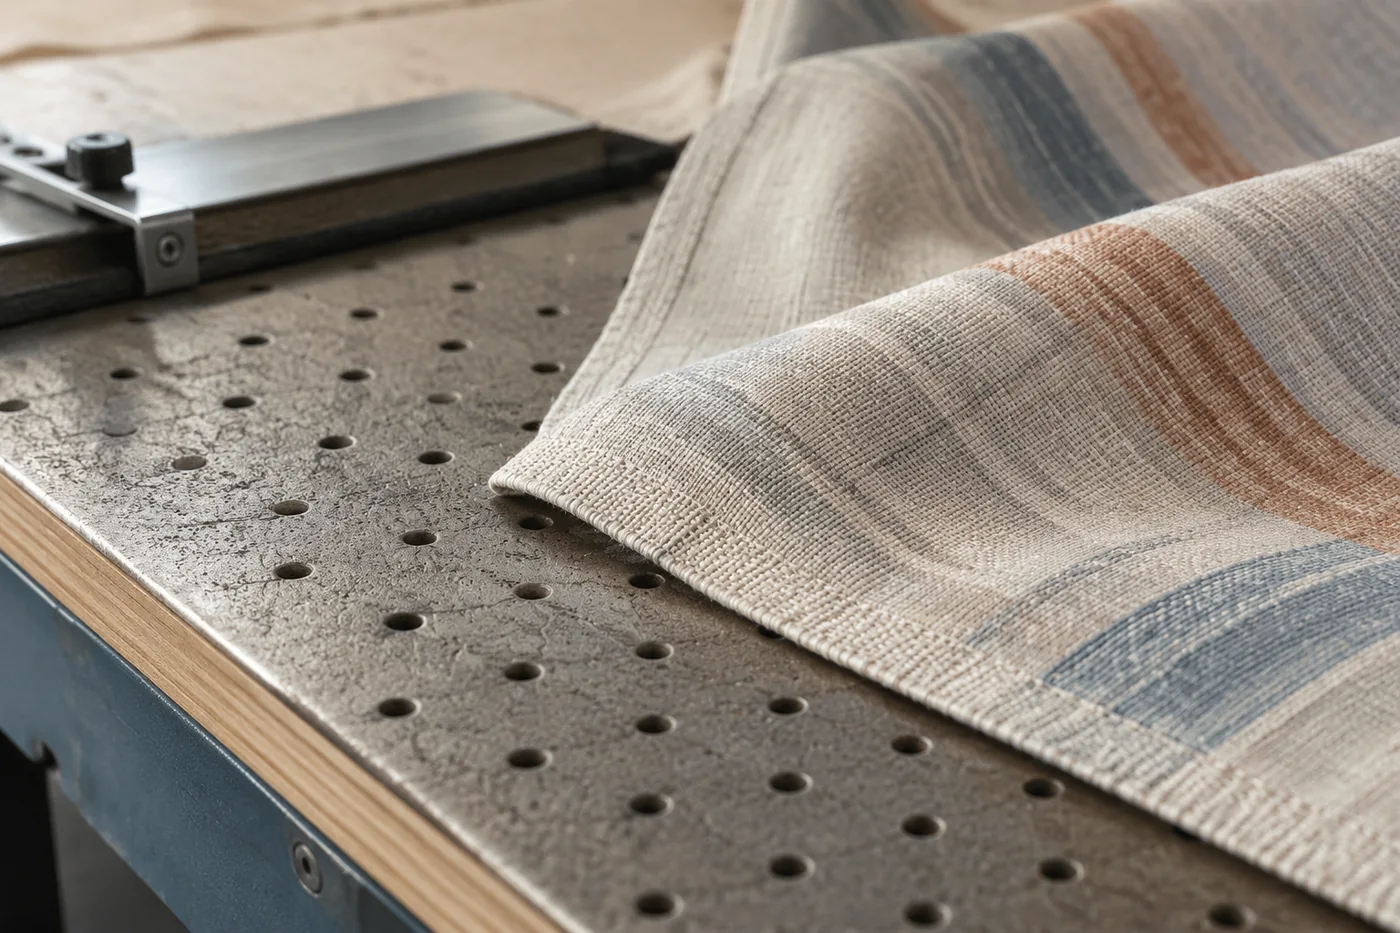
Рабочая поверхность должна обеспечивать ровное положение материала и предсказуемое движение режущего узла. Для раскроя шторных тканей, нетканых материалов и технических полотен важна не только плоскость стола, но и состояние покрытия, через которое работает система фиксации. Повреждения поверхности могут влиять на распределение воздуха и изменять удержание материала.
Направляющие проверяют по признакам свободного и равномерного перемещения. Необычные заедания, рывки или изменение усилия при движении требуют выяснения причины до начала производственного цикла. Конкретные требования к состоянию узлов зависят от конструкции комплекса и должны сверяться с технической документацией конкретной модели.
Инженерная заметка. В раскройном комплексе точность результата определяется не только режущим элементом. Сначала материал удерживается относительно стола, затем усилие передаётся через инструмент к зоне реза. Если один участок этой цепочки работает нестабильно, регулировка только ножа не устранит причину отклонений.
Контроль системы фиксации материала перед запуском
Для статических комплексов одним из ключевых узлов является вакуумная фиксация. Она создаёт разницу давления между материалом и рабочей поверхностью, благодаря чему гибкое полотно удерживается во время движения инструмента. Проверка этой системы должна быть последовательной: сначала оценивают целостность рабочей зоны, затем работу самого удержания.
Важно проверить, равномерно ли материал прижимается к поверхности. Если часть полотна остаётся менее зафиксированной, во время резки возникают дополнительные перемещения. Причина может быть связана не только с вакуумным контуром, но и с состоянием покрытия стола или неправильным размещением материала.
При подготовке необходимо учитывать свойства конкретного материала. Плотная ткань, тонкое полотно, многослойный настил или материал с гладкой поверхностью по-разному реагируют на фиксацию. Универсальной настройки для всех задач не существует, поэтому параметры проверяют по документации оборудования и условиям конкретной операции.
Осмотр режущего узла и рабочего инструмента
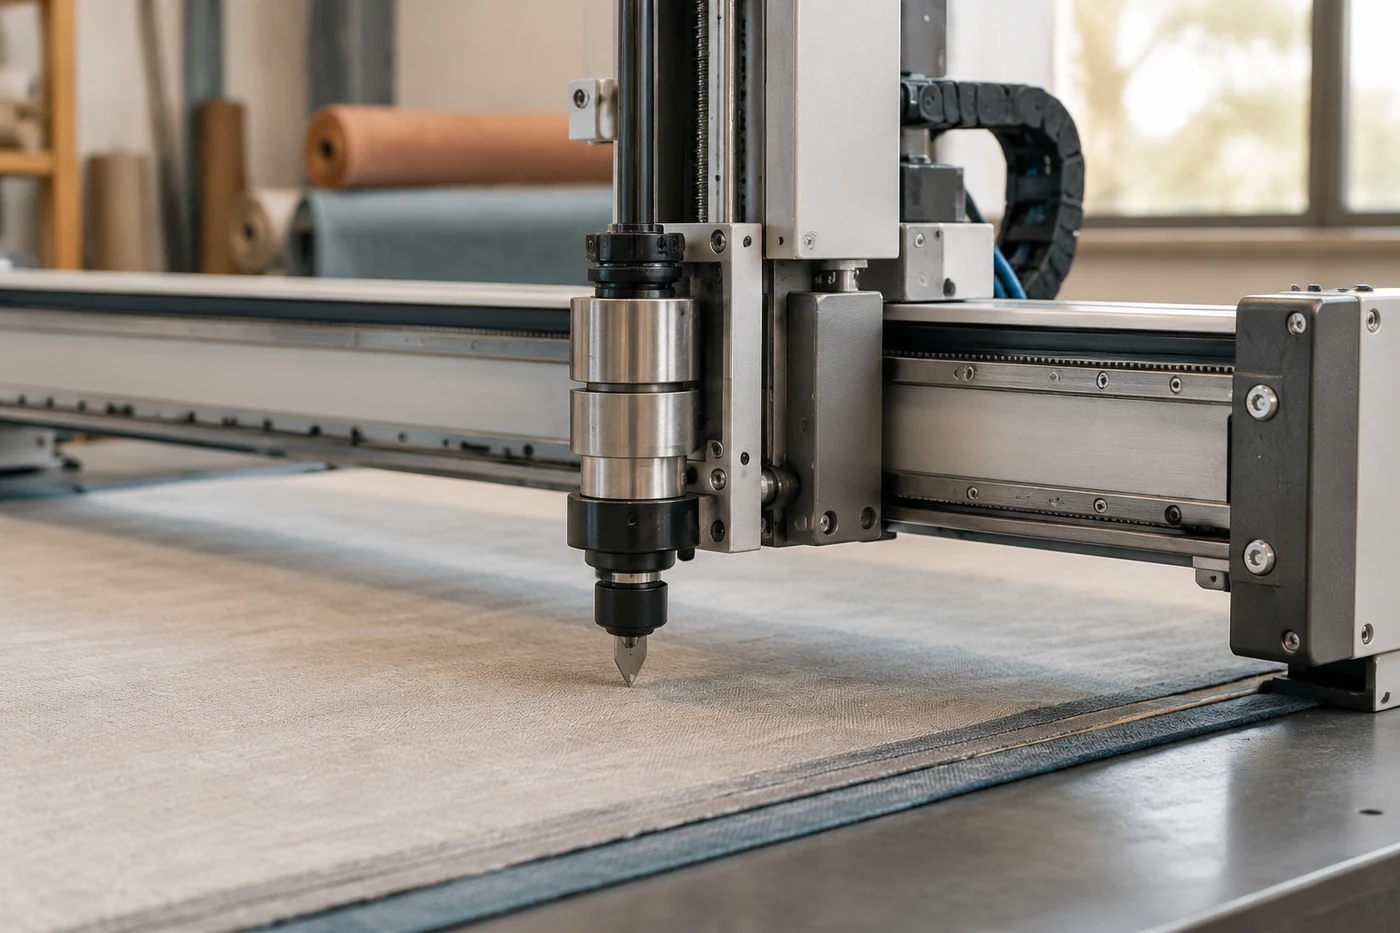
Режущий узел воспринимает основную механическую нагрузку во время операции. Перед работой проверяют состояние установленного инструмента, его крепление и отсутствие признаков повреждения. Задача такой проверки — убедиться, что усилие передаётся на материал через исправный элемент.
Износ режущей части может проявляться не только ухудшением качества края. Повышенная нагрузка на инструмент способна изменить характер движения узла и повлиять на стабильность процесса. Однако причина дефекта не всегда находится в ноже: похожие признаки могут появляться из-за фиксации материала или ошибок подготовки поверхности.
При выборе инструмента учитывают состав, толщину и структуру материала. Настройки скорости, глубины или других параметров не переносят между разными комплексами автоматически. Их проверяют по паспорту оборудования и рекомендациям для конкретного материала.
Последовательность проверки перед первой операцией
Подготовка эффективнее, когда выполняется в одном порядке. Это уменьшает вероятность того, что оператор будет искать причину уже после получения неправильной детали.
- Осмотреть рабочий стол, покрытие и зоны перемещения инструмента на наличие повреждений или препятствий.
- Проверить, как работает фиксация материала и равномерно ли удерживается рабочая зона.
- Оценить состояние режущего узла, крепление инструмента и отсутствие видимых дефектов.
- Проверить движение рабочих элементов комплекса в предусмотренном производителем режиме.
- Сопоставить выбранные настройки с техническим листом оборудования и характеристиками материала.
Такой порядок связан с причинно-следственной цепочкой процесса. Сначала обеспечивается стабильное положение материала, затем проверяется путь движения инструмента и только после этого оценивается готовность к раскрою.
Как отличить проблему узла от проблемы материала
При подготовке комплекса важно не смешивать признаки разных причин. Один и тот же результат, например смещение контура или неровный край, может возникать из-за разных факторов.
| Признак | Возможная группа причин | Что проверяют первым |
|---|---|---|
| Материал изменяет положение во время работы | Фиксация, поверхность стола, размещение полотна | Равномерность удержания и состояние рабочей зоны |
| Движение инструмента становится неравномерным | Направляющие, механика перемещения, настройки | Свободный ход узлов и соответствие параметров документации |
| Край детали получается нестабильным | Инструмент, материал, выбранный режим | Состояние режущего элемента и соответствие режима материалу |
Диагностика начинается с простых проверок, которые не требуют вмешательства в конструкцию машины. Если внешний контроль не выявляет причину, дальнейшие действия выполняют только в рамках регламента производителя.
Почему порядок подготовки влияет на результат раскроя
Раскройный комплекс является системой связанных узлов. Стол обеспечивает опору, фиксация удерживает материал, привод перемещает инструмент, а режущий элемент формирует контур. Ошибка в одном звене меняет условия работы остальных.
Поэтому подготовка перед запуском нужна не только для защиты оборудования. Она позволяет сохранить повторяемость операций: одинаковое размещение материала, стабильное движение узлов и предсказуемое качество деталей. При изменении материала или задачи контроль повторяют с учётом новых условий, а не используют прежние параметры автоматически.
Техническая проверка статического раскройного комплекса строится вокруг понимания пути усилия и движения. Когда каждый узел оценивается в своей роли, проще определить источник отклонений и избежать ситуаций, когда корректируется один элемент, хотя причина находится в другом.


