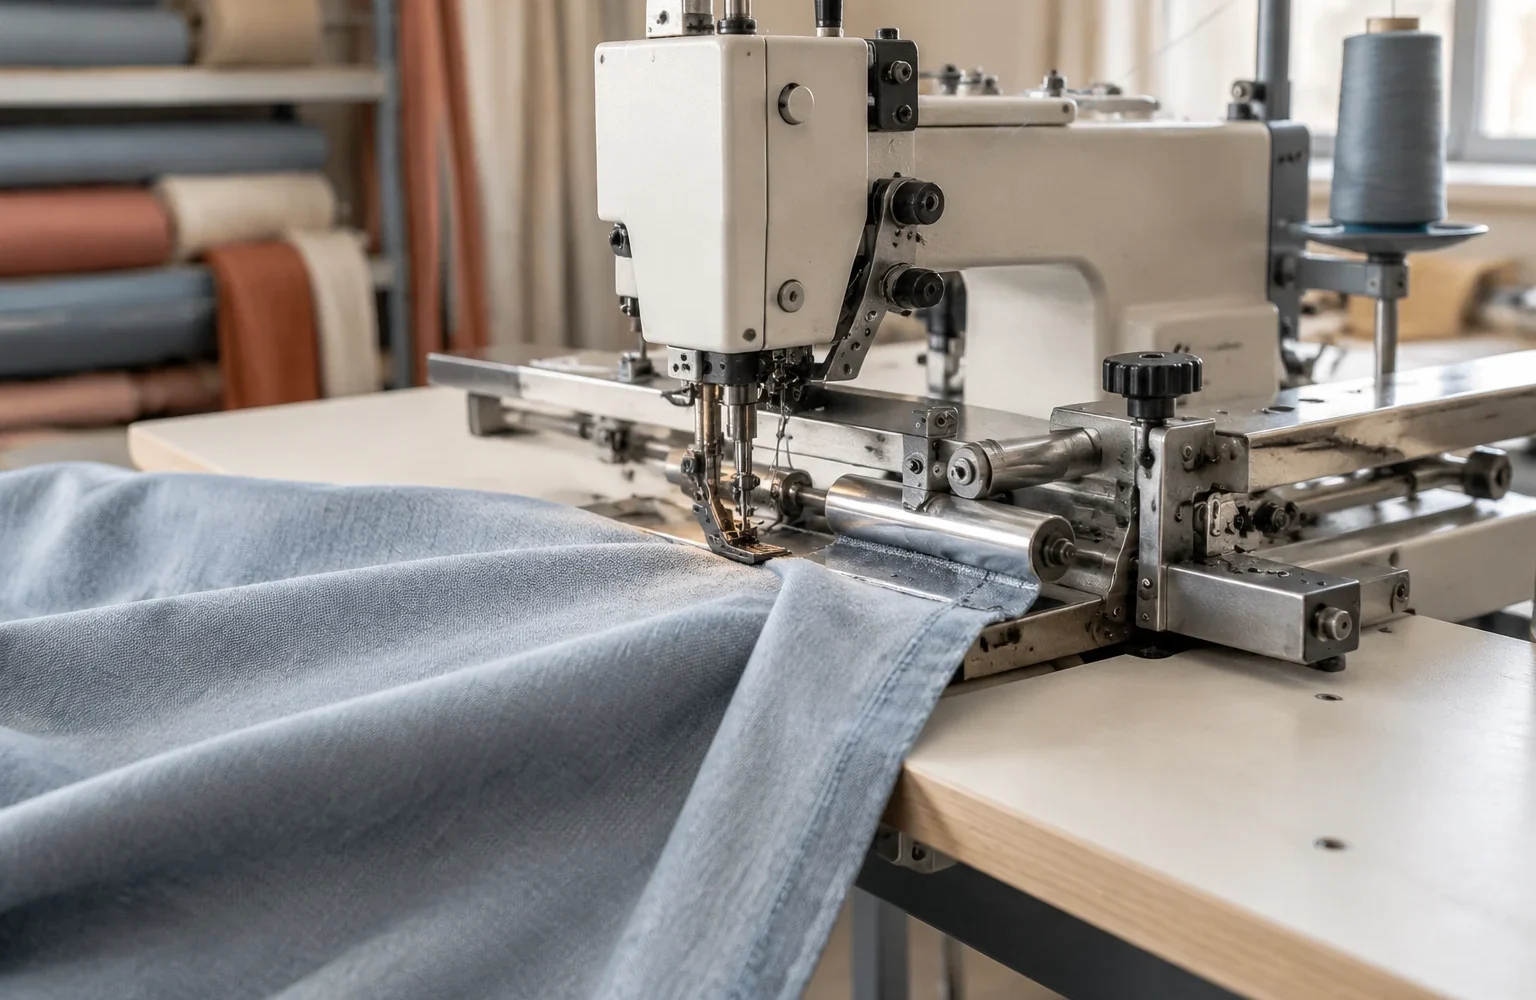
При обработке полотна для штор край должен двигаться по заданной линии относительно иглы, ножа, направляющей или другого рабочего элемента. Если ткань уходит в сторону, причина обычно находится не в одном узле, а в изменении равновесия сил: материал тянут, удерживают, сгибают и срезают одновременно. Даже небольшое различие в трении или давлении контакта меняет фактическую траекторию.
Какие силы действуют на ткань во время обработки
Полотно в машине не перемещается само по себе. Движение создаёт система подачи, а рабочие элементы задают направление. На участок ткани действуют несколько сил: тяговое усилие от транспортирующих элементов, сопротивление от прижимов и направляющих, сопротивление деформации самого материала и боковые усилия от инструмента.
Например, при подрубке край проходит между прижимной лапкой и зоной подачи. Если одна сторона контакта имеет большее трение, ткань начинает смещаться относительно прямой линии. На лёгкой ткани такой эффект заметнее, потому что материал проще деформировать. На плотном полотне отклонение может проявляться позже — после накопления небольшого перекоса на длинном участке.
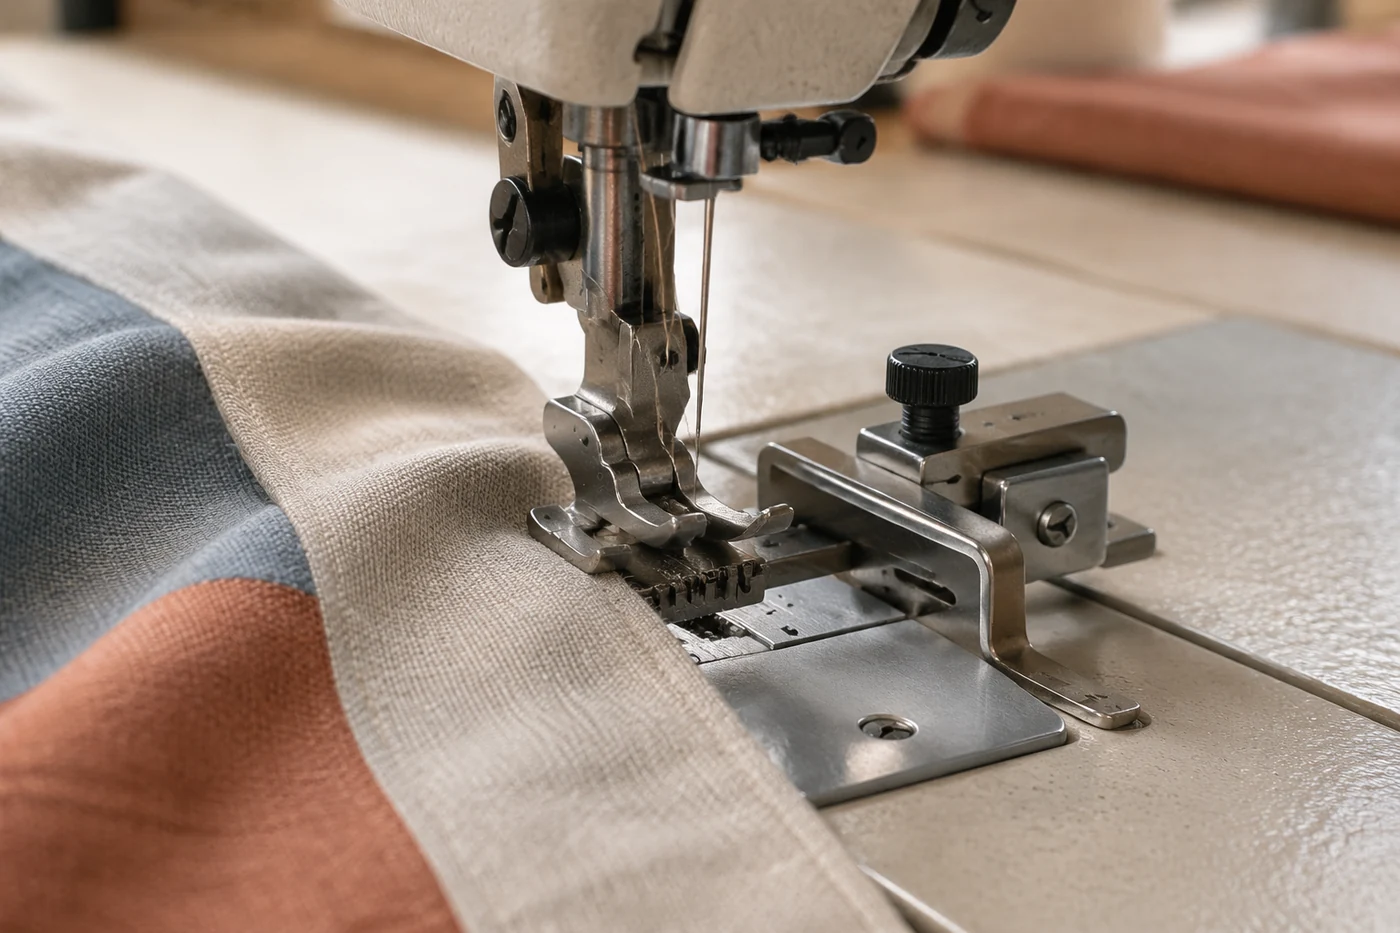
При работе с окантовкой или направляющими важна не только сила прижима, но и её направление. Усилие, направленное строго сверху вниз, удерживает слой. Усилие с боковой составляющей может постепенно уводить край к одной стороне.
Инженерная заметка. Край смещается тогда, когда боковая составляющая сил становится больше способности системы удерживать заданную траекторию. Поэтому проверяют не только давление прижима, но и состояние поверхности контакта, симметрию подачи и соответствие инструмента материалу.
Роль прижима в удержании положения края
Прижим нужен не для максимального давления на ткань, а для стабильного контакта. Слишком слабая фиксация позволяет материалу двигаться рывками: слой может задерживаться в одном месте и резко перемещаться при следующем цикле подачи. Слишком сильный прижим также создаёт проблему — увеличивается сопротивление движению, появляются следы давления и возрастает риск растяжения полотна.
В промышленном оборудовании параметры прижима и обслуживания зависят от конкретной конструкции. Рабочие значения проверяют по техническому листу и руководству соответствующей модели. Универсальной настройки для всех тканей и узлов не существует.
На положение края влияет и состояние контактных поверхностей. Загрязнение, износ покрытия, повреждение рабочей зоны лапки или направляющей меняют коэффициент трения. В результате оператор может пытаться исправить смещение регулировкой, хотя причина находится в механическом контакте.
Почему траектория края начинает уходить в сторону
Отклонение края можно разделить на несколько типовых сценариев. Первый — постоянный уход в одну сторону. Он часто связан с устойчивой асимметрией: смещённой направляющей, неравномерным контактом или особенностями укладки материала перед подачей.
Второй сценарий — периодическое смещение. Край то совпадает с линией обработки, то уходит. В таком случае проверяют повторяемость движения: равномерность захвата материала, отсутствие проскальзывания и стабильность положения слоёв.
Третий вариант — отклонение появляется только на определённых тканях. Это указывает на ограничение сочетания материала и инструмента. Гладкие синтетические ткани, рыхлые полотна, многослойные детали и материалы с покрытием по-разному реагируют на один и тот же механизм подачи.
| Признак | Возможная причина | Что проверяют |
|---|---|---|
| Край постоянно уходит в одну сторону | Неравномерное направление усилия | Положение направляющих, контакт прижимов, путь подачи |
| Смещение появляется через некоторое расстояние | Накопление перекоса слоя | Фиксацию материала и равномерность перемещения |
| Проблема только на одной группе тканей | Несоответствие свойств материала процессу | Допустимость обработки данным узлом |
Как проверить узлы при нестабильной подаче
Проверка начинается не с изменения большого количества настроек, а с определения момента возникновения ошибки. Нужно понять, где именно край теряет положение: до зоны обработки, при контакте с прижимом или в момент воздействия инструмента.
Сначала оценивают путь материала. Проверяют, свободно ли проходит полотно, не возникает ли случайного бокового натяжения и одинаково ли лежат слои. Затем переходят к узлам контакта: прижимным элементам, направляющим, транспортирующим деталям и рабочей оснастке.
Следующий этап — сравнение поведения на небольшом контрольном участке материала. Такой подход помогает отделить проблему оборудования от особенностей ткани. Если один и тот же узел стабильно работает на одном материале и нестабильно на другом, причина может быть в ограничениях технологии, а не в неисправности.
Ограничения разных способов обработки края
Механическая обработка, терморезка и ультразвуковое воздействие решают разные задачи. Швейные узлы формируют соединение нитями и зависят от точности подачи и взаимодействия иглы, лапки и транспортирующих элементов. Терморезка может одновременно разделять и запечатывать край только у материалов, которые подходят для такого воздействия. Ультразвуковая обработка также требует совместимости материала с процессом.
Поэтому одинаковый внешний дефект — например, неровный край — может иметь разные причины. На синтетическом полотне проблема может быть связана с температурным воздействием или особенностями плавления, а на натуральной ткани чаще относится к механике удержания и перемещения.
Документация производителей оборудования указывает, что обслуживание, заправка, регулировки и безопасная эксплуатация выполняются по руководству конкретной машины. Перенос параметров между разными типами оборудования без проверки может привести к неверной диагностике.
Как связать причину смещения с конкретным узлом
Логика поиска строится вокруг изменения одного фактора за раз. Если после проверки материала и пути подачи проблема остаётся, анализируют узел, который первым влияет на направление движения. Для оверлока это может быть зона взаимодействия лапки, ножей и подачи. Для подрубочной операции — положение сгиба и направляющих. Для окантовки — стабильность прохода ленты и полотна через направляющий элемент.
Главный ориентир — не сам факт смещения, а изменение поведения системы. Если край меняет траекторию после замены материала, это один тип причины. Если изменение происходит после обслуживания или смены оснастки, это другой сценарий проверки. Такой подход позволяет находить источник отклонения без случайной перенастройки всех параметров.


