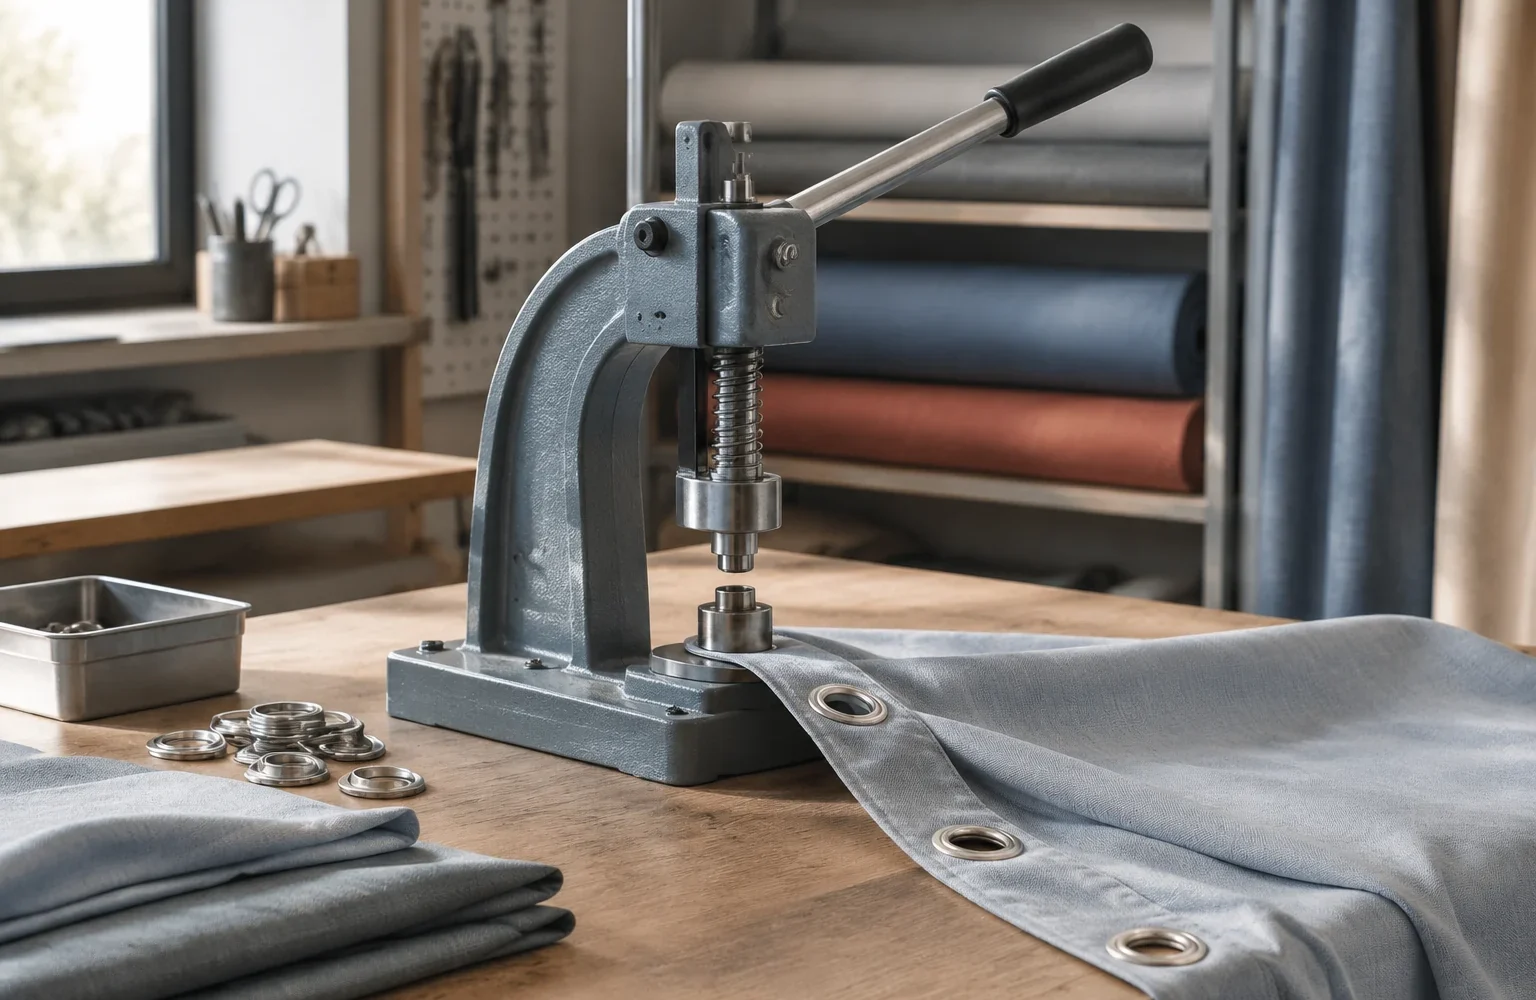
Прессовая оснастка определяет не только возможность установить фурнитуру на шторное изделие, но и повторяемость результата. В момент рабочего хода пресса усилие проходит через верхний инструмент, фурнитуру и материал к нижнему инструменту. Если одна из частей этой цепочки не соответствует другой, нагрузка распределяется неправильно: элемент может деформироваться, смещаться или повреждать ткань.
Поэтому оснастку рассматривают не как отдельную насадку, а как рабочую пару деталей, рассчитанную на конкретный тип фурнитуры и способ установки. Обслуживание в этом случае направлено не на «настройку под всё», а на сохранение точности контакта и чистоты рабочих поверхностей.
Из чего состоит рабочая оснастка пресса
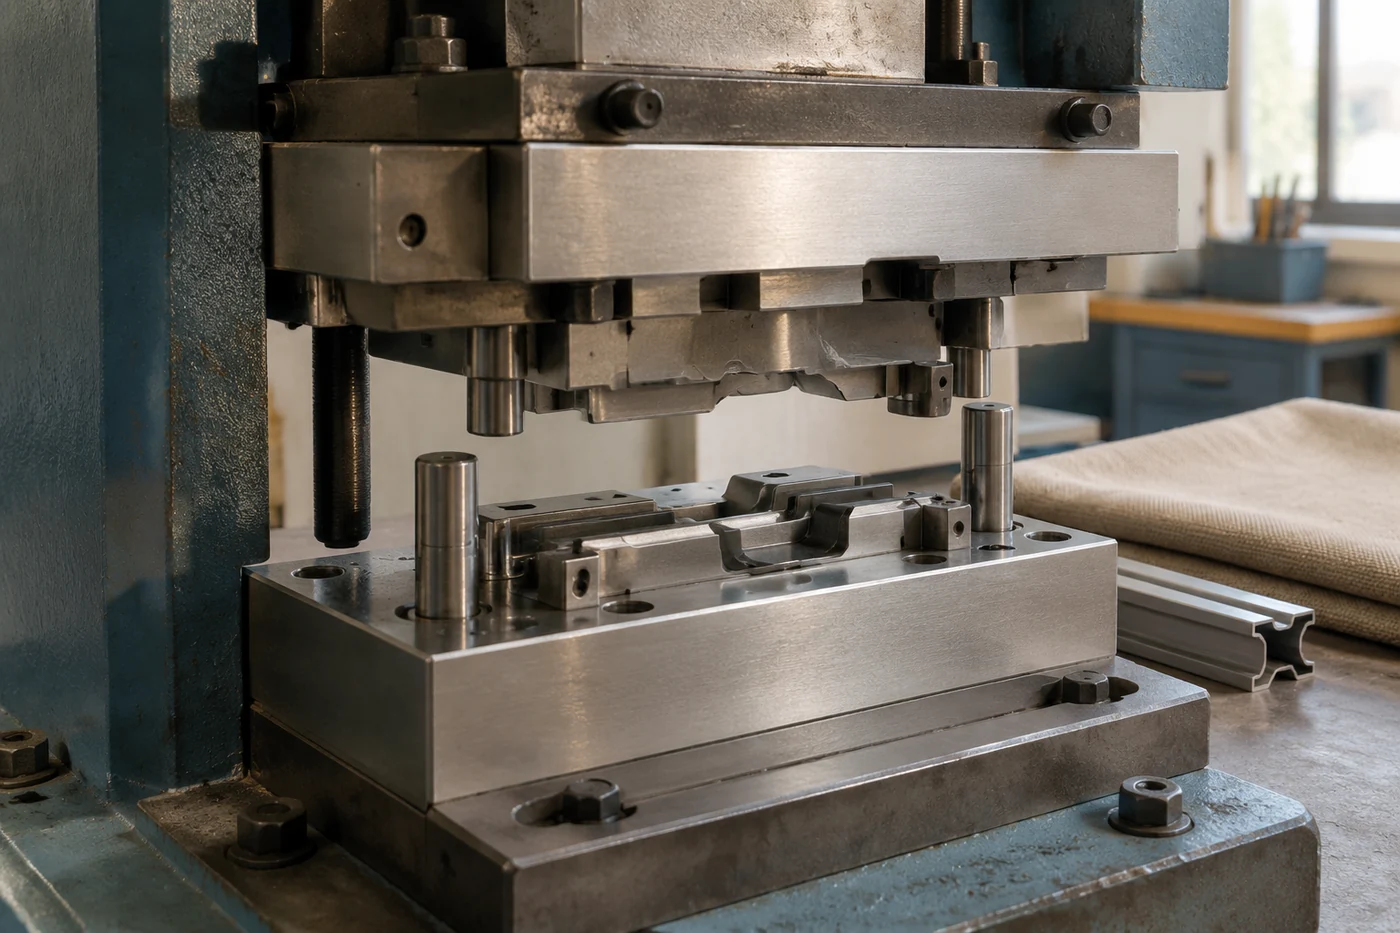
Базовая конструкция прессовой оснастки включает верхний и нижний инструмент. Верхняя часть устанавливается в подвижный узел пресса и передаёт движение вниз. Нижняя часть закрепляется в основании и служит опорой, которая принимает усилие с обратной стороны детали.
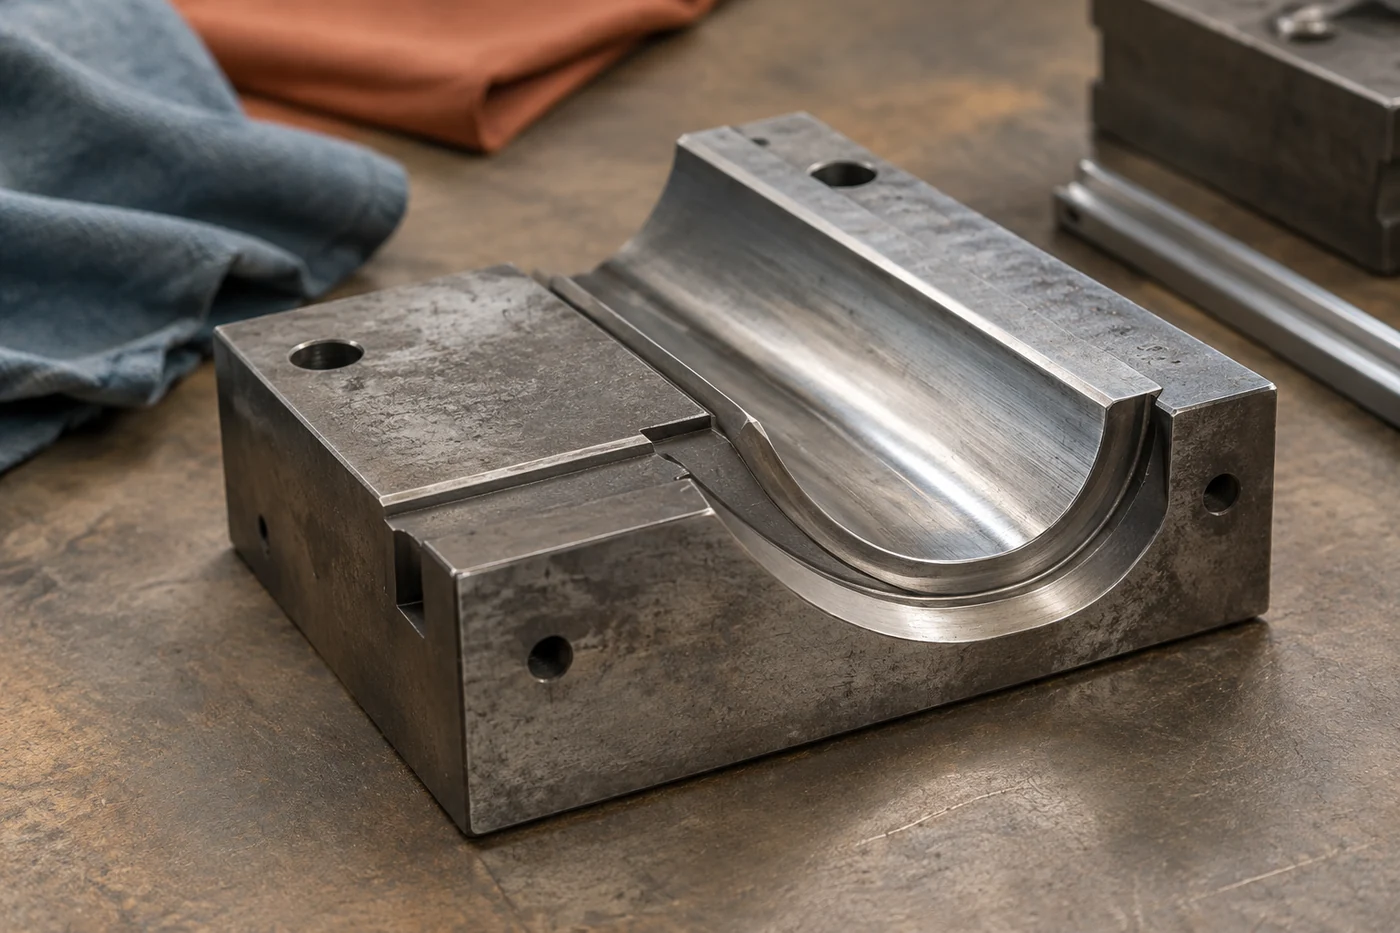
Форма рабочих поверхностей зависит от устанавливаемой фурнитуры. Один инструмент может формировать контакт с внутренней частью кольца, другой — с ответной частью люверса, кнопки или другого элемента. Геометрия должна совпадать с задачей: поверхность контакта удерживает деталь в нужном положении и не должна создавать лишних точечных нагрузок.
Кроме самой пары инструментов, в рабочем узле важны элементы фиксации и посадки. Они удерживают оснастку в положении, при котором движение пресса повторяется от цикла к циклу. Люфт или загрязнение в зоне установки способны изменить положение инструмента даже при внешне нормальной работе оборудования.
Инженерная заметка. При оценке оснастки важно разделять две причины отклонений: изменение геометрии инструмента и изменение положения инструмента в прессе. Первая связана с износом рабочих поверхностей, вторая может быть связана с состоянием крепления или посадочных мест. Проверка начинается с осмотра, а точные действия определяются документацией конкретного оборудования.
Почему верхний и нижний инструмент работают только парой
Принцип работы оснастки основан на согласованном движении двух частей. Верхний инструмент задаёт направление воздействия, а нижний принимает усилие и поддерживает элемент с противоположной стороны. Если заменить одну часть на неподходящую, контактные зоны могут перестать совпадать.
Несовместимость проявляется по-разному. При недостаточной поддержке нижнего инструмента нагрузка может уйти на край детали. При неправильной форме верхнего инструмента усилие распределяется не по предусмотренной зоне. В обоих случаях оператор получает нестабильный результат: часть изделий выходит нормально, а часть требует дополнительной проверки.
При замене оснастки ориентируются на данные производителя пресса и фурнитуры. Универсальных размеров и сочетаний для всех вариантов установки нет: даже внешне похожие элементы могут иметь разные требования к рабочей форме инструмента.
Как проверить состояние оснастки перед работой
Проверка начинается с визуального осмотра без попытки компенсировать проблему изменением режима работы. Сначала оценивают чистоту деталей, состояние рабочих кромок и отсутствие заметных повреждений.
- Осматривают поверхности верхнего и нижнего инструмента на наличие вмятин, сколов, задиров и следов деформации.
- Проверяют, нет ли загрязнений от ткани, пыли или остатков материала в зоне контакта.
- Сравнивают установленную пару с обозначением или документацией на применяемую фурнитуру.
- Оценивают повторяемость установки пробной детали по внутренним правилам цеха и карте процесса.
Следы износа не всегда выглядят как явная поломка. Небольшое изменение формы рабочей поверхности может сначала проявляться только увеличением разброса качества. Поэтому важно связывать внешний осмотр с наблюдением за результатом обработки.
Признаки износа и логика подтверждения причины
Один и тот же дефект готового изделия может иметь несколько источников. Например, неполное формирование соединения может быть связано не только с оснасткой, но и с неправильным подбором фурнитуры, положением материала или состоянием других узлов пресса.
| Наблюдение | Возможная гипотеза | Что проверяют |
|---|---|---|
| Следы повреждения вокруг установленной детали | Нарушение формы контакта инструмента | Состояние рабочих поверхностей и соответствие пары |
| Разный результат на одинаковом материале | Изменение положения или фиксации узла | Посадку оснастки и чистоту соединений |
| Видимые задиры или сколы | Механический износ детали | Необходимость замены по документации производителя |
Подтверждение причины строится от простого к сложному: сначала исключают загрязнение и очевидные повреждения, затем проверяют соответствие установленной оснастки применяемой операции. Пытаться компенсировать износ изменением усилия или другими параметрами без указаний производителя не является надёжным способом восстановления процесса.
Операции обслуживания прессовой оснастки
Обслуживание оснастки обычно состоит из регулярных действий, которые сохраняют рабочее состояние деталей. Конкретная периодичность зависит от модели оборудования, интенсивности использования и требований производителя, поэтому интервалы берут из технической документации, а не задают одинаковыми для всех прессов.
К базовым операциям относятся очистка рабочих поверхностей, удаление загрязнений в зоне установки, проверка крепления и контроль состояния деталей перед сменой. При снятии или замене оснастки важно использовать порядок, предусмотренный для конкретной модели пресса.
Если в цехе ведётся журнал обслуживания, в нём фиксируют факт проверки, замену оснастки и замеченные отклонения. Такая запись помогает отличить разовый дефект материала от постепенного изменения состояния оборудования.
Связь оснастки с общим процессом изготовления штор
Прессовая операция является одной частью технологической цепочки. До неё материал может пройти раскрой, швейную обработку и подготовку места установки фурнитуры. Ошибка на предыдущем этапе способна создавать нагрузку, которую прессовая оснастка не должна компенсировать.
Поэтому контроль оснастки работает вместе с контролем других рабочих зон: состояния швейного оборудования, чистоты рабочих столов, точности подачи материала и соблюдения операций, указанных в технологической карте. Хорошее состояние инструмента снижает вероятность случайных отклонений, но не заменяет проверку всего процесса.
Правильная организация ухода за оснасткой строится на понимании её механики: верхний и нижний инструменты должны передавать усилие в предусмотренной зоне, сохранять форму контакта и оставаться совместимыми с установленной фурнитурой. Именно эта причинная связь определяет, какие проверки действительно имеют смысл.


