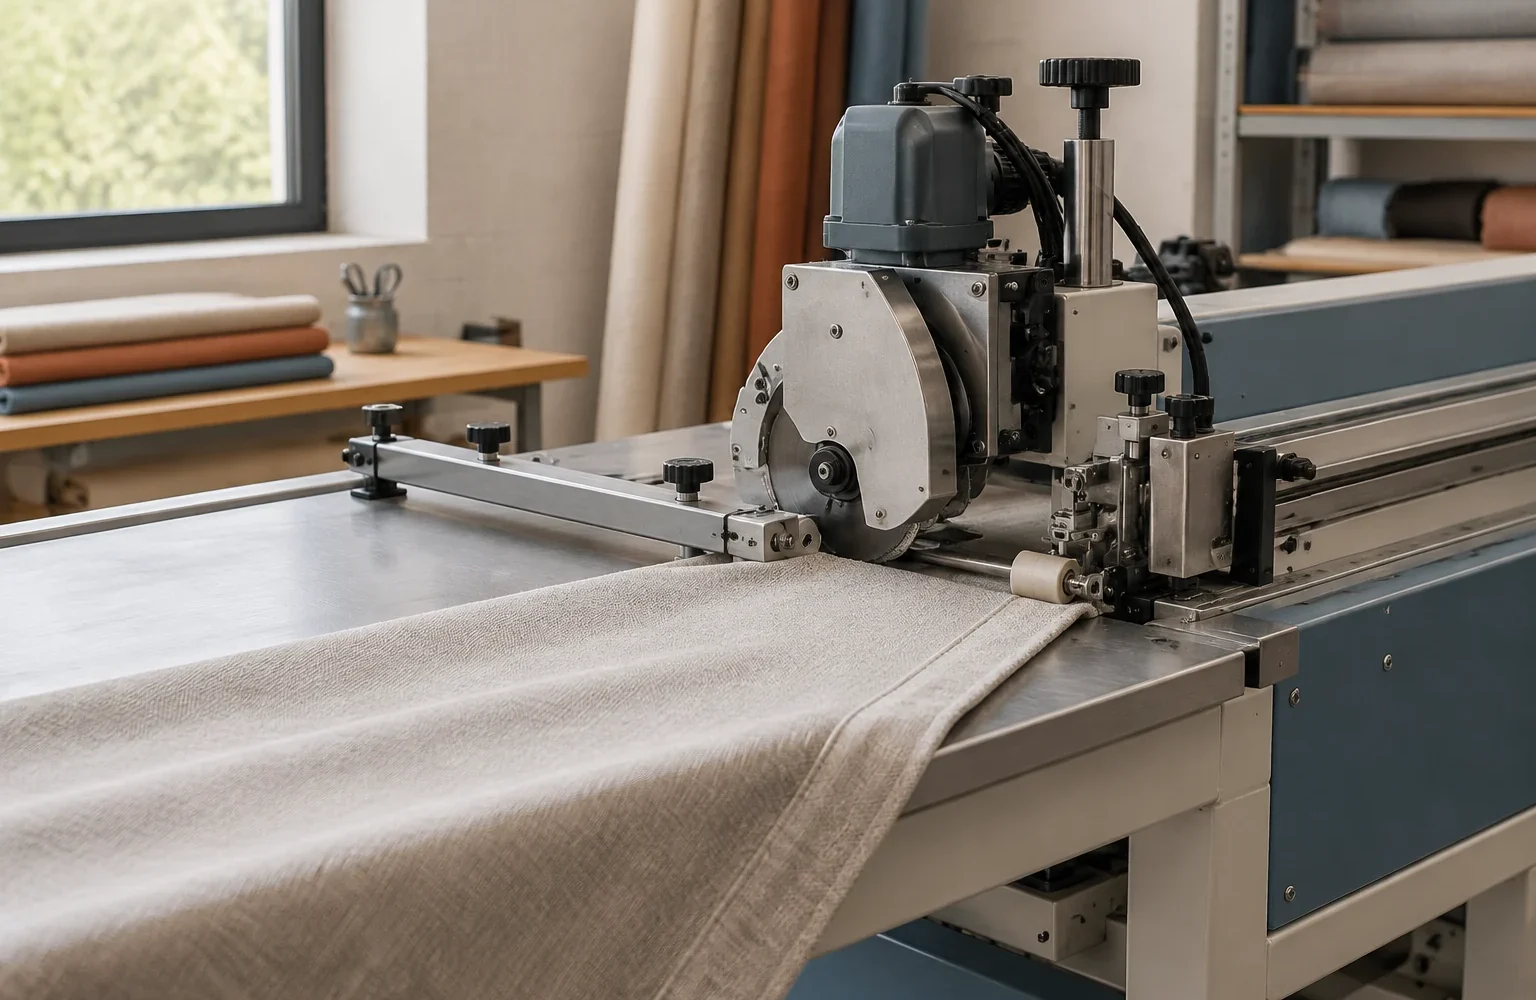
Какие элементы режущей оснастки требуют контроля
В машинах для обработки края шторных материалов режущий узел работает не отдельно, а как часть общей системы: материал подаётся, фиксируется направляющими, проходит через рабочую зону и получает заданную форму края. Поэтому при обслуживании проверяют не только сам нож, но и все элементы, которые влияют на его контакт с полотном.
К контролируемым элементам относятся режущие кромки, крепления ножей, прижимные детали, направляющие, элементы подачи и зоны, где может накапливаться пыль от ткани или остатки материала. В оверлоках важны состояние ножей и взаимодействие с игольной системой, в устройствах с подрубкой — точность положения рабочих деталей относительно линии обработки, в узлах окантовки — стабильность направления материала.
Для терморежущего оборудования дополнительно оценивают состояние рабочего элемента и его посадку в узле. Для ультразвуковых систем проверяют не только режущую часть, если она предусмотрена конструкцией, но и состояние сопряжённых элементов, обеспечивающих передачу энергии на материал. Конкретный перечень операций зависит от модели оборудования и берётся из технического руководства.
Инженерная заметка. Качество края формируется цепочкой взаимодействий: положение инструмента → контакт с материалом → движение полотна → состояние кромки после прохода. Замена или регулировка одного элемента без проверки всей цепочки может не устранить причину дефекта.
Почему состояние ножа меняет качество края
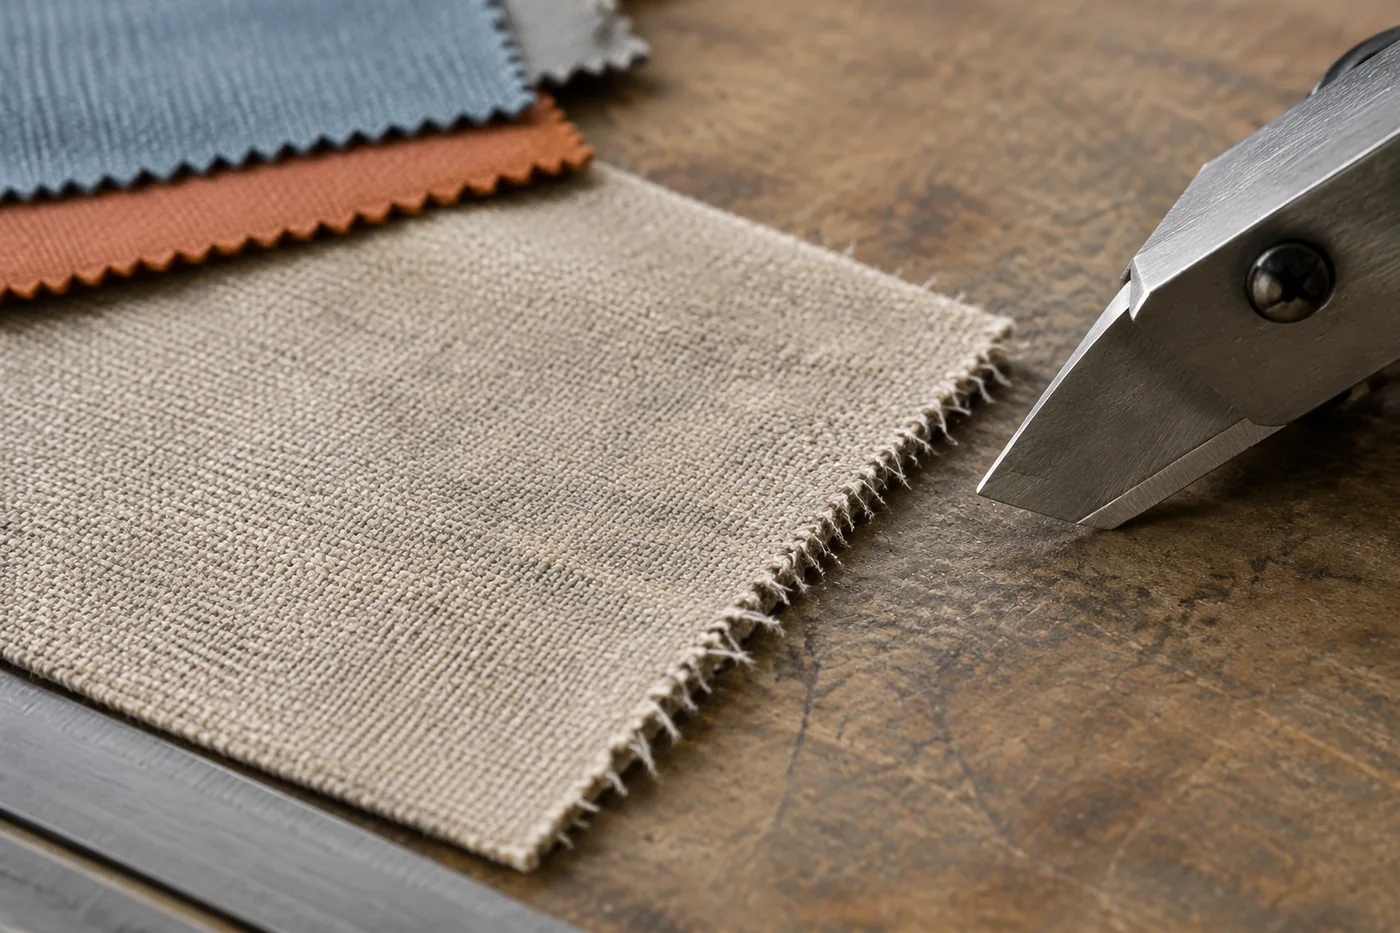
Режущий элемент работает за счёт контролируемого разделения волокон или структуры материала. Когда кромка инструмента теряет исходное состояние, контакт становится менее предсказуемым: материал может получать дополнительное усилие вместо чистого разделения.
На тканях это проявляется по-разному. На плотных полотнах возможно увеличение сопротивления при проходе инструмента, на рыхлых структурах — изменение характера осыпания края. У синтетических материалов проблема может быть связана не только с остротой, но и с особенностями взаимодействия с нагревом или ультразвуковой обработкой.
Неровный край не всегда означает, что причина находится именно в ноже. Похожие признаки могут появляться при неправильной фиксации материала, загрязнении зоны подачи, смещении направляющих или несоответствии технологии конкретному виду полотна. Поэтому проверка должна начинаться с нескольких возможных причин, а не с немедленной замены детали.

Последовательность проверки перед обслуживанием
Регламентная проверка начинается с безопасной остановки оборудования и внешнего осмотра рабочей зоны. Специалист оценивает, нет ли видимых повреждений, загрязнений или смещения деталей, после чего переходит к проверке состояния режущего узла в соответствии с инструкцией производителя.
Практическая логика проверки выглядит так:
- осмотреть рабочую зону и убедиться в отсутствии посторонних остатков материала;
- проверить целостность и фиксацию доступных элементов оснастки;
- оценить равномерность подачи материала и характер получаемого края на разрешённом для проверки образце;
- сопоставить обнаруженные признаки с рекомендациями технической документации конкретной машины.
Такая последовательность помогает отделить износ инструмента от проблем подачи или установки материала. Регламентные операции, связанные со смазкой, заменой деталей и настройками, выполняют только в объёме, предусмотренном документацией оборудования.
Различия между механической, термической и ультразвуковой обработкой
| Тип узла | Что влияет на край | Главные ограничения |
|---|---|---|
| Механический нож | Состояние кромки, положение инструмента, стабильность подачи | Результат зависит от конструкции машины и свойств ткани |
| Горячий нож | Состояние нагревательного элемента и контакт с подходящим материалом | Метод рассчитан не на все виды тканей и покрытий |
| Ультразвуковой узел | Согласование инструмента, материала и режима работы системы | Требуется совместимость с обрабатываемым материалом |
Механическое резание разделяет материал физическим воздействием инструмента. Терморезка дополнительно использует тепло и поэтому применяется с учётом поведения конкретного материала. Ультразвуковая обработка основана на другом принципе взаимодействия и также требует подходящего материала и правильно подобранной оснастки.
Нельзя переносить рекомендации одного типа оборудования на другой. Даже похожие внешне края могут получаться разными из-за состава ткани, структуры полотна и конструкции рабочего узла.
Какие действия относятся к безопасному обслуживанию
Безопасное обслуживание начинается не с регулировки, а с подготовки оборудования к работе с оснасткой. Рабочая зона должна быть приведена в состояние, при котором исключены случайное движение механизмов и контакт с рабочими элементами.
К безопасным операциям относятся внешний осмотр, очистка доступных зон от производственных загрязнений, проверка креплений и контроль состояния деталей в рамках инструкции. Работы, требующие демонтажа закрытых узлов, изменения положения элементов или вмешательства в электрические части оборудования, выполняют по регламенту производителя и с соблюдением требований безопасности.
Особенно важно учитывать различия между бытовым и промышленным оборудованием. Промышленные машины рассчитаны на длительную нагрузку, поэтому их обслуживание строится вокруг конкретной конструкции, а не вокруг универсальных действий для всех моделей.
Почему указания нужно брать из технической документации
Производители оборудования описывают обслуживание с учётом конструкции конкретного узла. Даже одинаковое название операции может означать разные действия для разных машин: у одной модели доступен внешний контроль ножа, у другой требуется специальная процедура замены или проверки.
Руководства промышленных швейных машин JUKI содержат требования по обслуживанию, заправке, безопасности и другим операциям для конкретных моделей. Поэтому интервалы обслуживания, допустимые нагрузки, порядок замены деталей и настройки необходимо брать из соответствующего технического документа, а не переносить между оборудованием.
Для терморежущих устройств также учитывают назначение технологии: такие решения предназначены для определённых синтетических материалов, способных корректно взаимодействовать с нагревом. Ультразвуковая обработка требует совместимости материала и рабочего инструмента, поэтому её возможности нельзя считать универсальным способом обработки любого края.
Как подтвердить причину дефекта края
Если после обработки появляется неровность, бахромление или изменение формы края, проверка должна идти от простых причин к более специфическим. Сначала оценивают состояние зоны обработки и движение материала, затем переходят к состоянию режущей оснастки и соответствию технологии материалу.
Подтверждением причины служит не один внешний признак, а совпадение нескольких факторов: состояние детали, результат осмотра, поведение материала при обработке и соответствие требованиям документации. Такой подход позволяет избежать необоснованной замены оснастки и сохранить стабильность производственного процесса.


