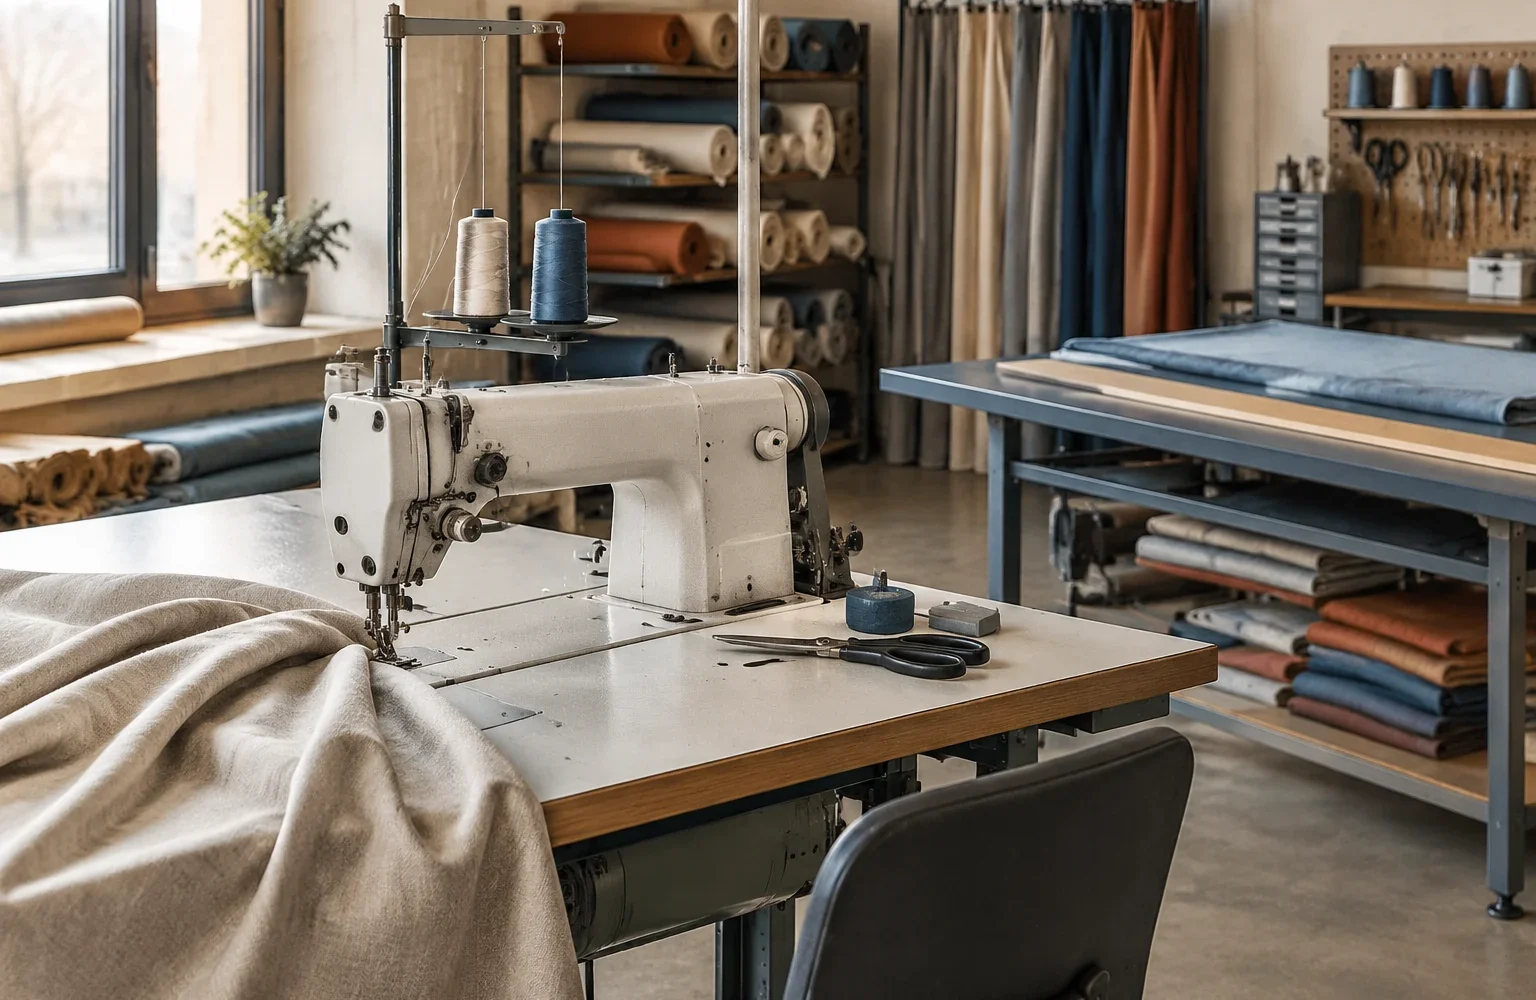
Оборудование шторного цеха работает с материалами, которые быстро создают мелкие загрязнения: ворс, нити, пыль от тканей, остатки клеевых и отделочных составов. Эти частицы попадают в зоны движения деталей и постепенно меняют условия работы механизмов. Поэтому обслуживание нужно рассматривать как систему контроля состояния, а не как набор действий «по необходимости» после появления дефекта.
Главная задача регламента — сохранить исходную логику работы оборудования: материал должен перемещаться с заданной точностью, режущий инструмент должен сохранять рабочую геометрию, а узлы фиксации и подачи не должны создавать лишних нагрузок. Конкретные интервалы очистки, смазки и проверки определяются паспортом конкретной машины, потому что конструкция и требования разных моделей отличаются.
Что входит в регулярное обслуживание оборудования
Базовое обслуживание начинается с внешнего осмотра и очистки рабочих зон. Оператор проверяет состояние поверхности стола, доступных направляющих, мест контакта материала с оборудованием и элементов, которые участвуют в подаче. Важно не только убрать загрязнение, но и понять его источник: постоянное накопление ворса в одной зоне может указывать на особенности процесса или неправильное положение материала.
В состав регулярных работ обычно входят:
- очистка рабочих поверхностей и зон накопления ворса после завершения операций;
- визуальная проверка подвижных узлов, креплений и доступной оснастки;
- контроль состояния игл, ножей, прижимных элементов и деталей контакта с материалом;
- проверка правильности установки сменной оснастки там, где она предусмотрена конструкцией;
- фиксация замечаний в журнале обслуживания для отслеживания повторяющихся проблем.
Такие операции не изменяют конструкцию машины. Их цель — сохранить рабочее состояние и вовремя обнаружить признаки износа.
Контроль швейных машин: движение, подача и рабочая зона
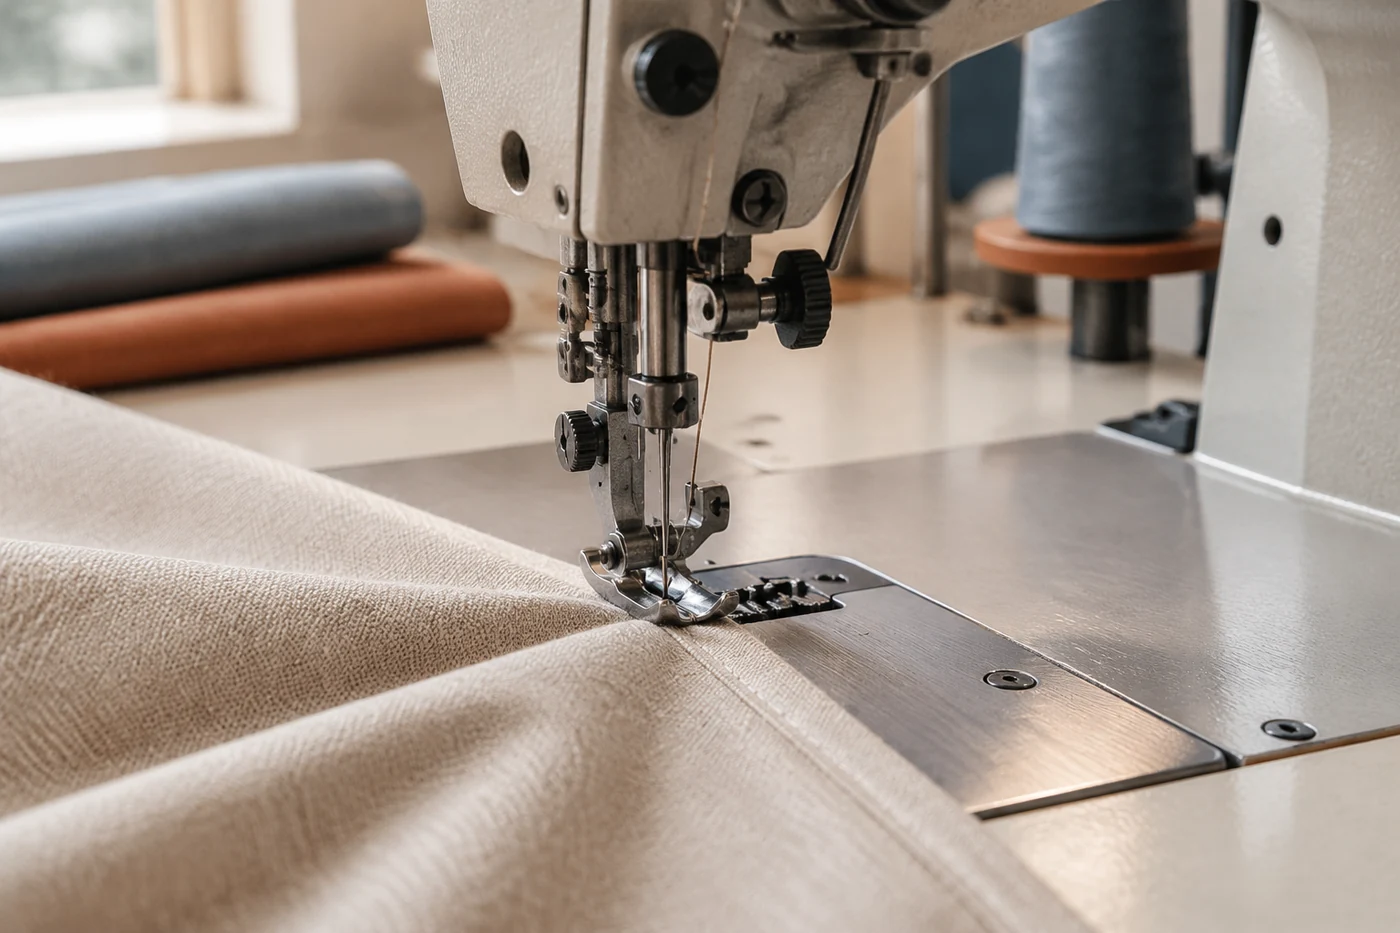
В швейном оборудовании качество строчки зависит от согласованной работы нескольких механизмов. Игла, шпульный узел, элементы подачи ткани и прижимные детали работают как единая система. Если один из элементов загрязнён или имеет износ, это проявляется не только в самом узле, но и в результате обработки: меняется натяжение нити, появляются пропуски или нарушается стабильность перемещения материала.
При обслуживании оператор контролирует доступные зоны: состояние шпульного узла, чистоту вокруг механизма подачи, отсутствие повреждений на игольной пластине и корректность установки расходных элементов. Для промышленных машин порядок смазки, перечень точек обслуживания и требования безопасности берут из руководства конкретной модели. Универсальные схемы здесь неприменимы, так как разные механизмы имеют различную конструкцию.
Важно разделять наблюдение и ремонт. Если при осмотре обнаружен люфт, необычный шум или нарушение работы механизма, задача обслуживания заканчивается фиксацией признака и передачей информации ответственному специалисту.
Раскройное оборудование: контроль ножа, стола и фиксации материала
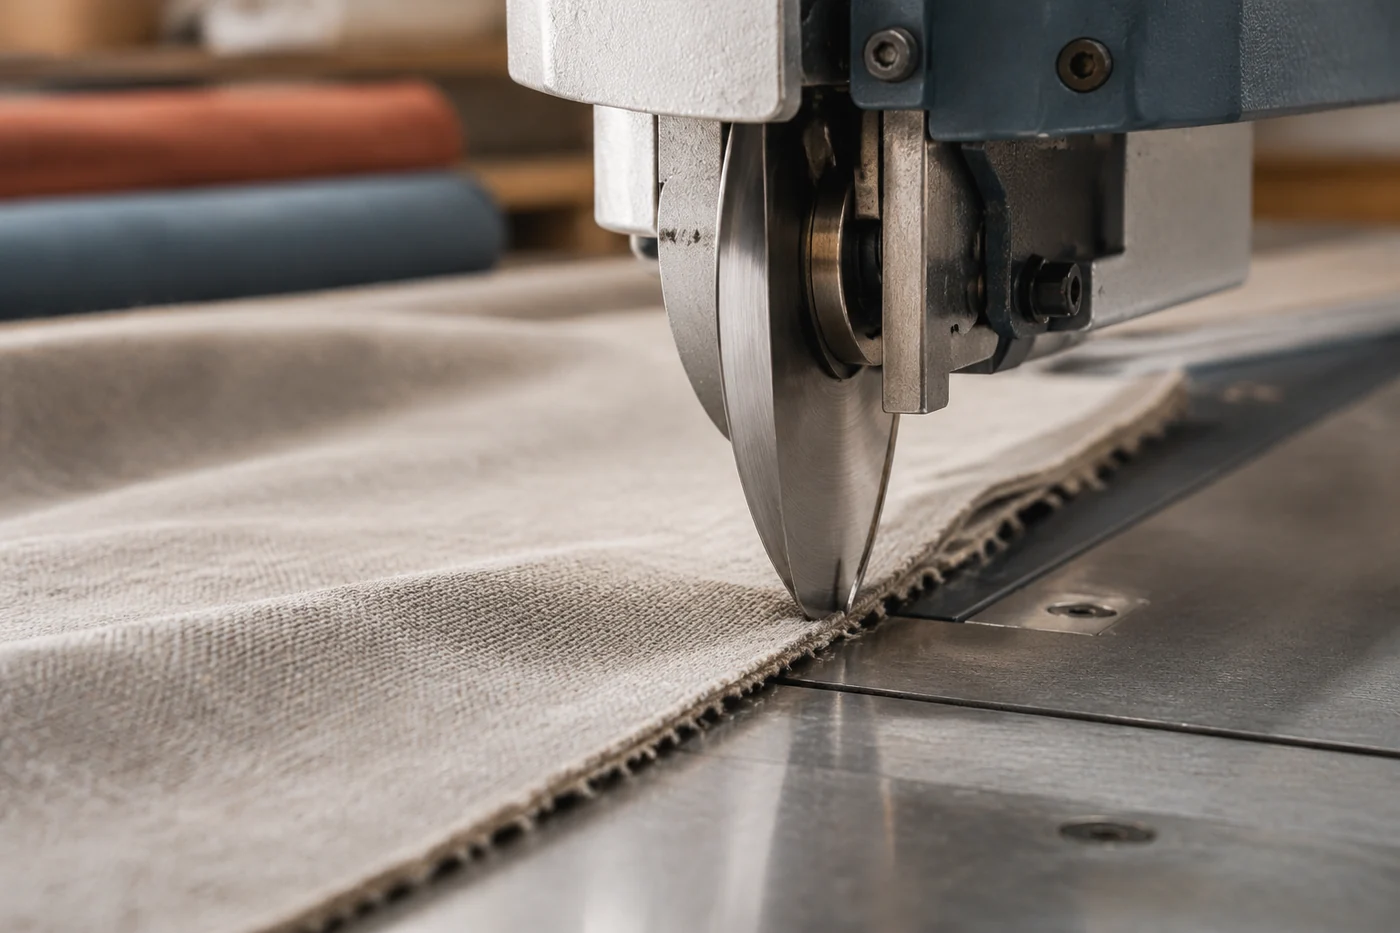
В раскройном процессе стабильность зависит от состояния режущего инструмента и от того, насколько точно материал удерживается во время работы. Даже небольшое изменение состояния ножа или поверхности контакта может повлиять на чистоту края и повторяемость деталей.
При обслуживании раскройных комплексов проверяют отсутствие видимых повреждений режущего элемента, чистоту рабочей зоны и состояние системы удержания материала. На оборудовании со столом и вакуумной фиксацией контролируют рабочую поверхность и отсутствие загрязнений, мешающих нормальному прилеганию материала. Параметры работы вакуумной системы и порядок обслуживания определяются документацией конкретного комплекса.
Инженерная заметка. Любой механизм передачи движения имеет свою цепочку усилий: привод создаёт движение, направляющие задают его направление, а рабочий инструмент передаёт воздействие на материал. При обслуживании полезно проверять не только сам рабочий элемент, но и соседние участки этой цепочки. Загрязнение или износ в одном месте часто проявляется изменением результата в другом.
Узлы ВТО и прессы: контроль оснастки и рабочих поверхностей
Оборудование влажно-тепловой обработки работает с другой группой факторов: температурой, влагой, давлением и состоянием поверхности контакта. При обслуживании проверяют чистоту рабочего места, состояние покрытия стола, исправность доступных элементов оснастки и отсутствие загрязнений, которые могут переноситься на ткань.
Для столов с вакуумом или поддувом режим зависит от материала, его состава и конструкции изделия. Поэтому нельзя задавать единые значения температуры или времени обработки для всех тканей. Настройки и порядок контроля берут из документации оборудования и технологической карты конкретного процесса.
У прессового оборудования отдельное внимание уделяют оснастке. Верхняя и нижняя части должны соответствовать друг другу и применяемой фурнитуре. Несовместимая пара деталей может привести к нестабильному результату и ускоренному износу рабочих элементов.
Как отличить обслуживание от ремонта
Граница между двумя процессами определяется целью действия. Обслуживание поддерживает штатное состояние: очистить, осмотреть, проверить, заменить предусмотренный расходный элемент по регламенту. Ремонт направлен на восстановление неисправного механизма и обычно требует специальных знаний, инструмента или вмешательства в конструкцию.
| Ситуация | Относится к обслуживанию | Требует оценки специалиста |
|---|---|---|
| Рабочая зона загрязнена | Удаление загрязнений по правилам оборудования | — |
| Изменилось качество обработки | Осмотр и фиксация признака | Поиск причины неисправности |
| Есть повреждение механизма | Остановка и запись проблемы | Ремонт или замена узла |
Такое разделение помогает избежать ситуации, когда оператор пытается устранить причину без понимания конструкции. Особенно это важно для электрических систем, нагревательных узлов и оборудования с пневматикой: вмешательство в них не относится к обычному обслуживанию рабочего места.
Почему регламент привязывают к паспорту машины
Одинаковое назначение оборудования не означает одинаковое устройство. Две швейные машины могут выполнять похожие операции, но иметь разные системы смазки, разные требования к очистке и различные ограничения по использованию оснастки. Аналогично раскройные комплексы и оборудование ВТО отличаются конструкцией рабочих узлов.
Поэтому грамотный регламент строится в два уровня. Первый — общие правила цеха: порядок уборки, визуальный контроль, ведение записей, ответственность за осмотр. Второй — требования производителя конкретной машины: точки обслуживания, допустимые материалы, порядок замены элементов и ограничения эксплуатации.
Журнал обслуживания нужен не для формальности. По нему можно увидеть повторяющиеся признаки: например, постоянное загрязнение одной зоны, частую замену определённого расходного элемента или изменение качества обработки. Эти данные помогают корректировать процесс до появления серьёзного простоя.
Организация контроля без остановки производства
Обслуживание эффективнее, когда оно встроено в производственный цикл. Небольшие проверки перед началом работы, очистка после операции и плановые осмотры позволяют отделить нормальный износ от внезапной неисправности.
При составлении графика учитывают фактическую загрузку оборудования, типы материалов и требования документации. Если точные интервалы или допустимые значения не указаны в доступных данных, их нельзя заменять универсальными числами — необходимо обращаться к техническому паспорту конкретной машины.
Такой подход сохраняет главное свойство оборудования шторного цеха: повторяемость результата. Регламент обслуживания становится инструментом контроля процесса, а не только способом реагировать на уже возникшие проблемы.


