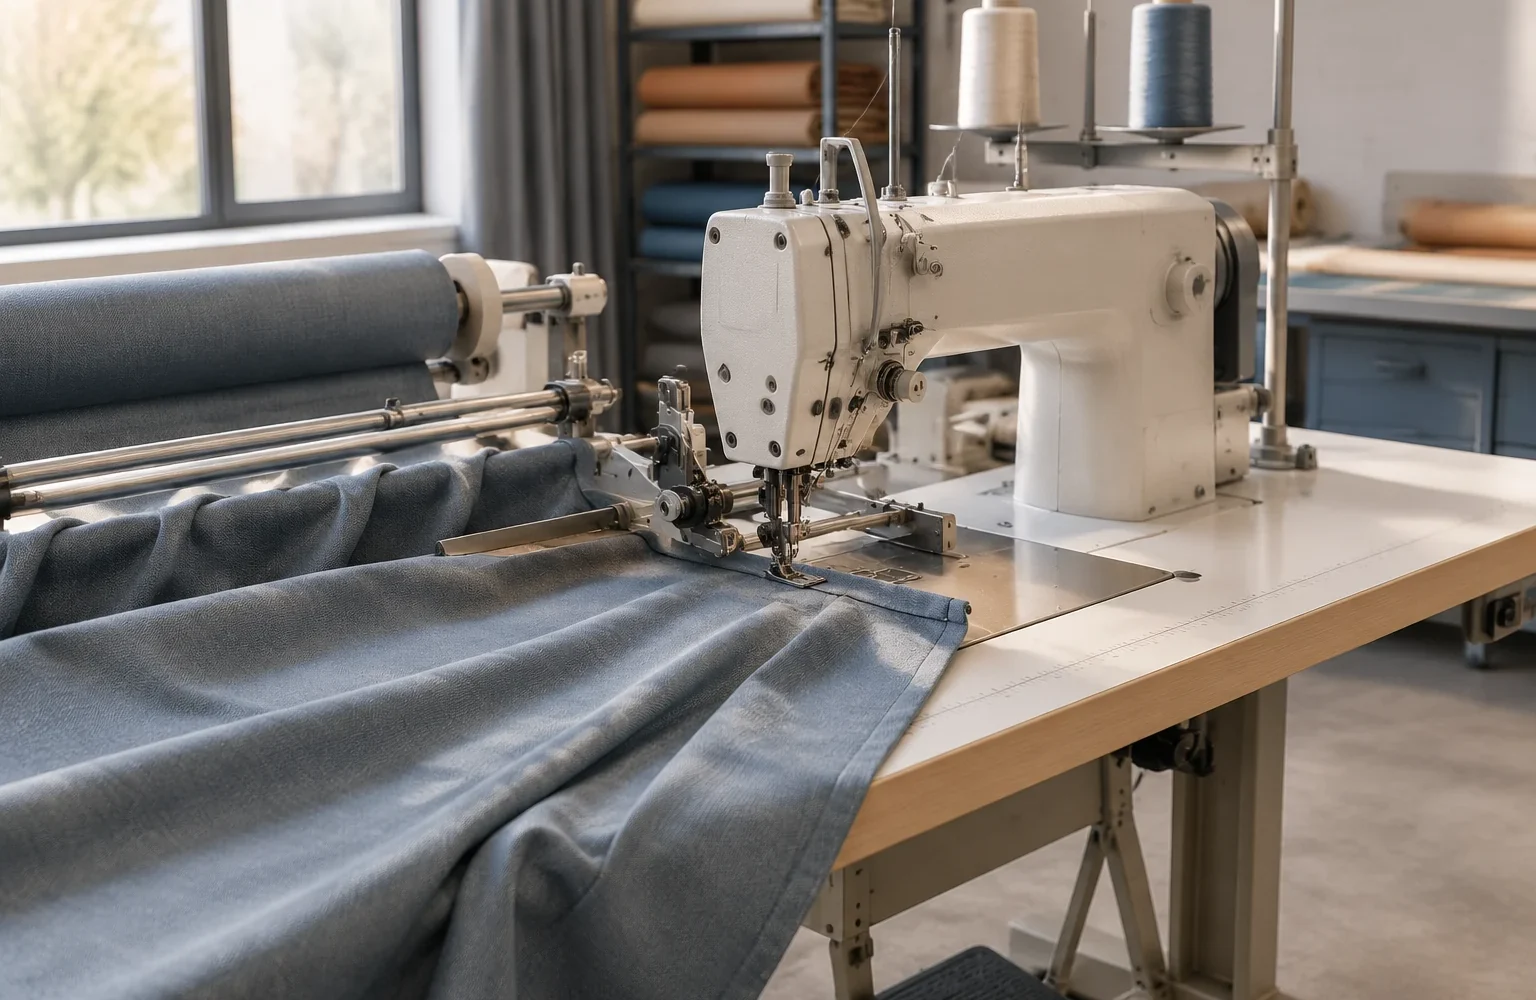
Кромка изделия как результат работы нескольких узлов
Оборудование для обработки края шторных материалов объединяет несколько принципиально разных задач: удаление лишнего материала, формирование загиба, фиксацию среза или соединение слоёв. Поэтому качество края зависит не только от инструмента, который касается ткани, но и от того, как материал удерживается и перемещается во время операции.
В типовой производственной цепочке можно встретить швейные узлы для обработки среза, подрубочные приспособления, направляющие элементы для окантовки, режущую оснастку и оборудование, использующее нагрев или ультразвуковое воздействие. Каждый из этих вариантов работает с собственной механикой контакта. У режущего инструмента главная задача — разделить волокна или расплавить край подходящего синтетического материала, у швейного узла — стабильно провести иглу, нити и ткань по заданной траектории.
Такой подход важен при настройке процесса: дефект готового края не всегда означает проблему самого инструмента. Причина может находиться в подаче, фиксации полотна или несовместимости способа обработки с составом материала.
Путь усилия: от привода к кромке ткани
Механика обработки начинается с передачи движения. В швейном оборудовании движение рабочих органов формирует цикл прокола, захвата нити и продвижения материала. Контакт с кромкой создаётся через иглы, петлители, лапки и зубчатую рейку подачи. Важно, чтобы каждый элемент выполнял свою функцию без лишнего смещения полотна.
В узлах подрубки и окантовки значительную роль играет направляющая оснастка. Она задаёт положение края относительно рабочего инструмента. Если материал уходит в сторону, даже правильно подобранная строчка или лента могут лечь неравномерно. Поэтому проверяют не только качество шва, но и стабильность прохождения полотна через зону обработки.
Режущие системы работают иначе. Здесь усилие направляется непосредственно в зону разделения материала. Для механического резания важны состояние режущей кромки и давление контакта. Для терморезки дополнительно имеет значение способность материала переносить локальный нагрев. Использование термореза для тканей, которые не подходят по составу, может привести не к аккуратному краю, а к деформации или повреждению структуры.
Инженерная заметка: результат обработки края определяется парой «инструмент — материал». Один и тот же узел может работать по-разному при изменении плотности полотна, структуры переплетения, наличия покрытия или количества слоёв. Перед серийной обработкой проверяют именно сочетание материала и оснастки, а не только исправность оборудования.
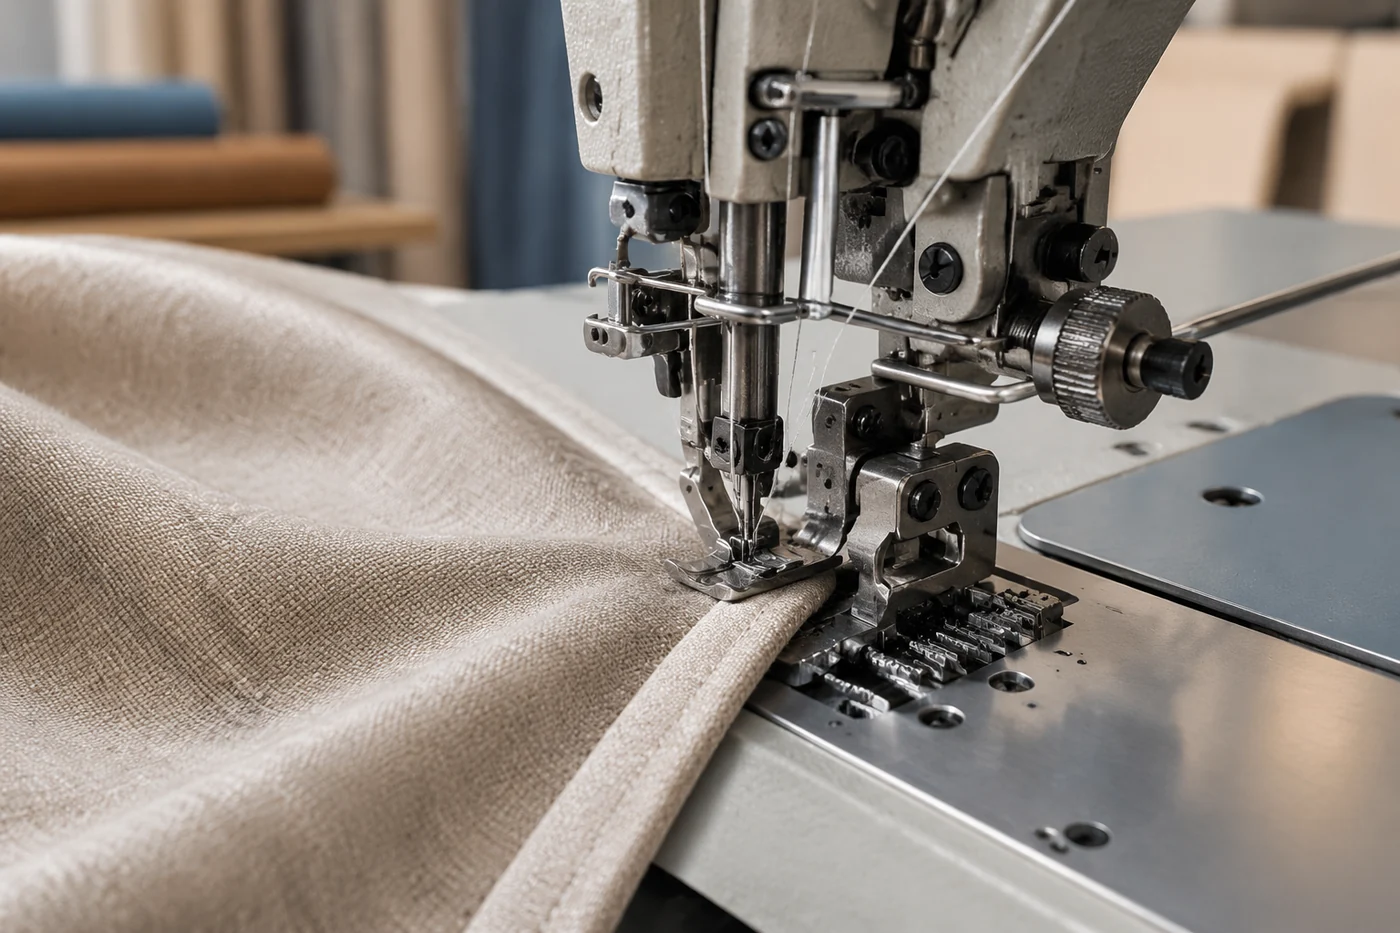
Швейные узлы и приспособления для формирования края
Оверлочные и подобные швейные узлы формируют обработанный край за счёт взаимодействия нескольких деталей. Лапка удерживает материал, иглы и петлители создают переплетение нитей, а механизм подачи перемещает полотно. Изменение положения любого элемента влияет на результат: край может растягиваться, собираться или получать неравномерную ширину обработки.
Подрубочные лапки и направляющие приспособления решают другую задачу — помогают сформировать стабильный изгиб материала. Они не заменяют подготовку ткани и не компенсируют любые свойства полотна. Тонкие скользкие материалы, плотные декоративные ткани и многослойные конструкции требуют разного подхода к фиксации.
В промышленных руководствах для конкретного оборудования обычно отдельно описываются заправка, обслуживание и порядок работы. Эти данные нельзя переносить между всеми машинами автоматически: конструкция узлов и допустимые параметры зависят от конкретного исполнения оборудования.
Режущие и бесконтактные способы обработки среза
Режущая оснастка используется там, где необходимо получить ровный раздел материала. Механические ножи работают за счёт физического контакта, поэтому состояние режущей части непосредственно влияет на чистоту линии. Затупление или неподходящая геометрия инструмента меняют характер воздействия на край.
Терморежущие устройства применяются для некоторых синтетических материалов, где нагрев позволяет одновременно выполнить рез и запечатать край. Однако такой способ ограничен составом ткани: натуральные волокна и материалы с особыми покрытиями могут вести себя иначе. Возможность применения проверяют по технической документации оборудования и характеристикам конкретного материала.
Ультразвуковая обработка основана на другом принципе. Колебания рабочего инструмента используются для соединения или обработки подходящих термопластичных материалов. Такой процесс не является универсальной заменой шитья и не подходит для любой ткани. Совместимость определяется свойствами материала и используемым инструментом.
Подача материала как причина большинства отклонений
Даже качественный режущий или швейный узел не сможет компенсировать нестабильную подачу. Материал должен двигаться с предсказуемой скоростью и сохранять положение относительно рабочей зоны. Если полотно проскальзывает, натягивается или собирается перед инструментом, край меняет форму.
При проверке процесса полезно разделять признаки и причины:
| Признак на краю | Возможные направления проверки |
|---|---|
| Неравномерная ширина обработки | Положение направляющих, фиксация полотна, стабильность подачи |
| Волнистый или растянутый край | Соотношение движения материала и работы швейного узла |
| Следы перегрева или деформации | Пригодность материала для выбранного способа обработки |
Такая диагностика помогает не менять сразу весь узел, а определить, где возникает отклонение. Сначала проверяют контакт материала с оснасткой, затем движение и только после этого оценивают состояние инструмента.
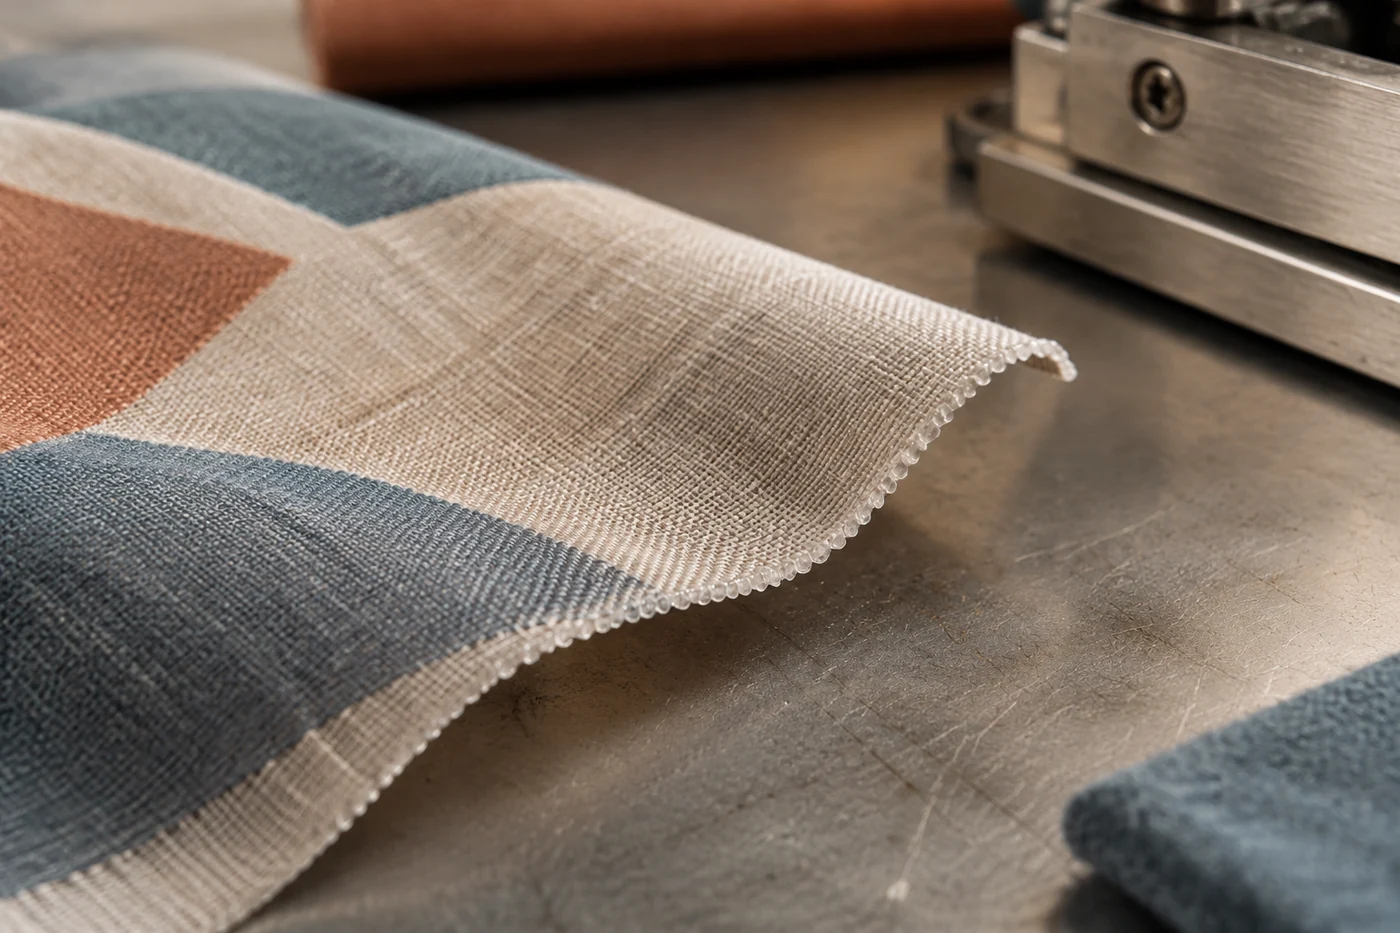
Ограничения материалов при обработке края
Материал определяет границы применения оборудования. Хлопковые, льняные и смесовые ткани обычно требуют сохранения структуры волокон без лишнего теплового воздействия. Синтетические полотна могут допускать другие способы обработки, но это зависит от конкретного состава и конструкции материала.
На результат влияют плотность, толщина, количество слоёв, наличие пропитки и декоративных элементов. Например, край лёгкой ткани и край многослойной шторы создают разную нагрузку на подающие и удерживающие элементы. Поэтому универсальные режимы для всех изделий не применяются.
Если точные рабочие параметры не указаны, их определяют по техническому листу оборудования, документации производителя материала и пробной проверке на образце. Это позволяет отделить особенности технологии от случайного результата отдельного изделия.
Последовательность проверки перед обработкой партии
Перед запуском серии оценивают несколько связанных элементов. Сначала проверяют соответствие выбранного способа обработки материалу. Затем осматривают состояние контактных частей: направляющих, прижимов, режущих элементов или швейной оснастки. После этого выполняют пробный проход и оценивают не только внешний вид края, но и стабильность процесса.
При изменении ткани, толщины или конструкции изделия повторяют проверку, поскольку механика контакта меняется. Оборудование для обработки края работает предсказуемо только тогда, когда инструмент, движение и свойства материала рассматриваются как единая система.


