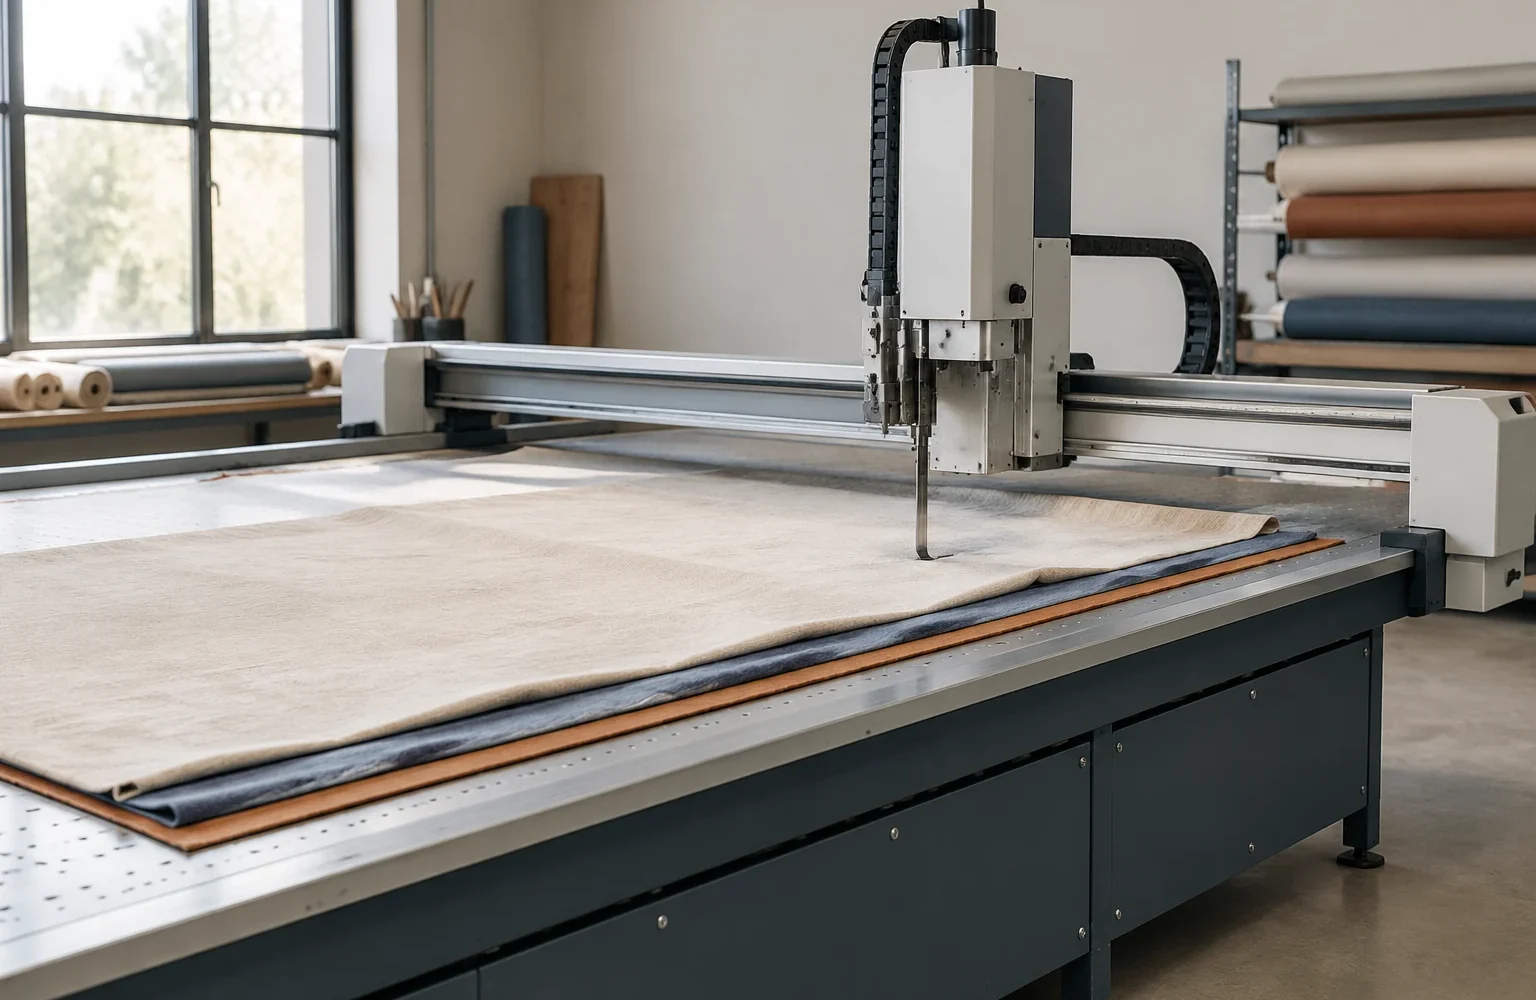
Ровный рез на раскройной машине формируется не одним элементом. Нож выполняет непосредственное разделение материала, но результат зависит от всей цепочки: состояния инструмента, крепления режущего узла, перемещения механизма, фиксации полотна и соответствия настроек конкретной модели оборудования. Если край детали получается волнистым, появляются зацепы или линия постепенно уходит от заданной траектории, искать причину только в ноже недостаточно.
Как формируется качество реза в раскройном узле
Во время работы усилие от привода передаётся к режущему элементу через механические соединения инструментальной головы. Нож должен двигаться по заданной траектории с устойчивым положением относительно материала. Любое изменение положения узла влияет на то, как кромка инструмента входит в слои ткани.
В статических раскройных комплексах материал обычно удерживается на рабочей поверхности с помощью вакуумной фиксации через пористое покрытие стола. Такая система уменьшает смещение гибкого материала во время обработки, но сама по себе не исправляет проблемы механики резака. Если перемещение ножа нестабильно или инструмент установлен неправильно, фиксация не устранит дефект.
Важно разделять два источника отклонений: ошибку формирования движения и ошибку непосредственного контакта инструмента с материалом. Первый случай связан с направляющими, приводом, креплениями и перемещением головы. Второй — с состоянием ножа, его установкой и соответствием материалу.
Признаки дефекта и возможные причины
Одинаковый внешний результат может появляться из-за разных неисправностей. Поэтому диагностику начинают не с замены деталей, а с наблюдения за характером дефекта.
| Признак после реза | Возможные группы причин | Что проверить в первую очередь |
|---|---|---|
| Кромка получается рваной или появляются зацепы | Состояние ножа, загрязнение зоны реза, несоответствие инструмента материалу | Чистоту узла, состояние режущей части и рекомендации руководства по инструменту |
| Линия реза отклоняется по длине детали | Механика перемещения, люфты, направляющие элементы | Свободный ход узлов и корректность перемещения по инструкции производителя |
| Качество меняется на разных участках стола | Фиксация материала, особенности настила, состояние рабочей поверхности | Равномерность удержания полотна и состояние покрытия стола |
Такая таблица не заменяет диагностику конкретной машины. Конструкция раскройного оборудования различается, поэтому порядок проверок и допустимые значения берут из технической документации соответствующей модели.
Состояние ножа как фактор стабильности
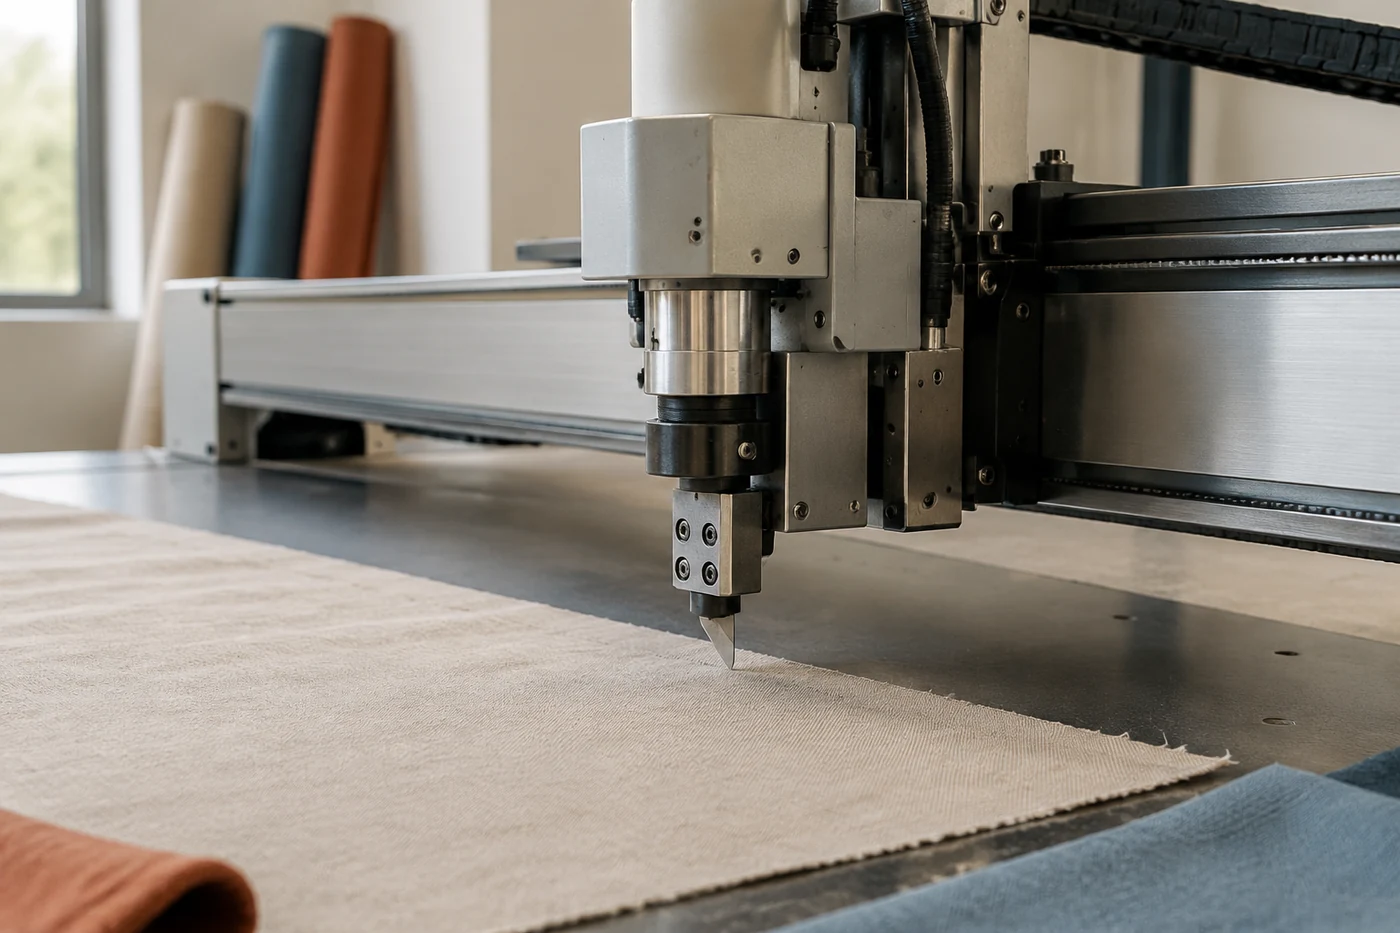
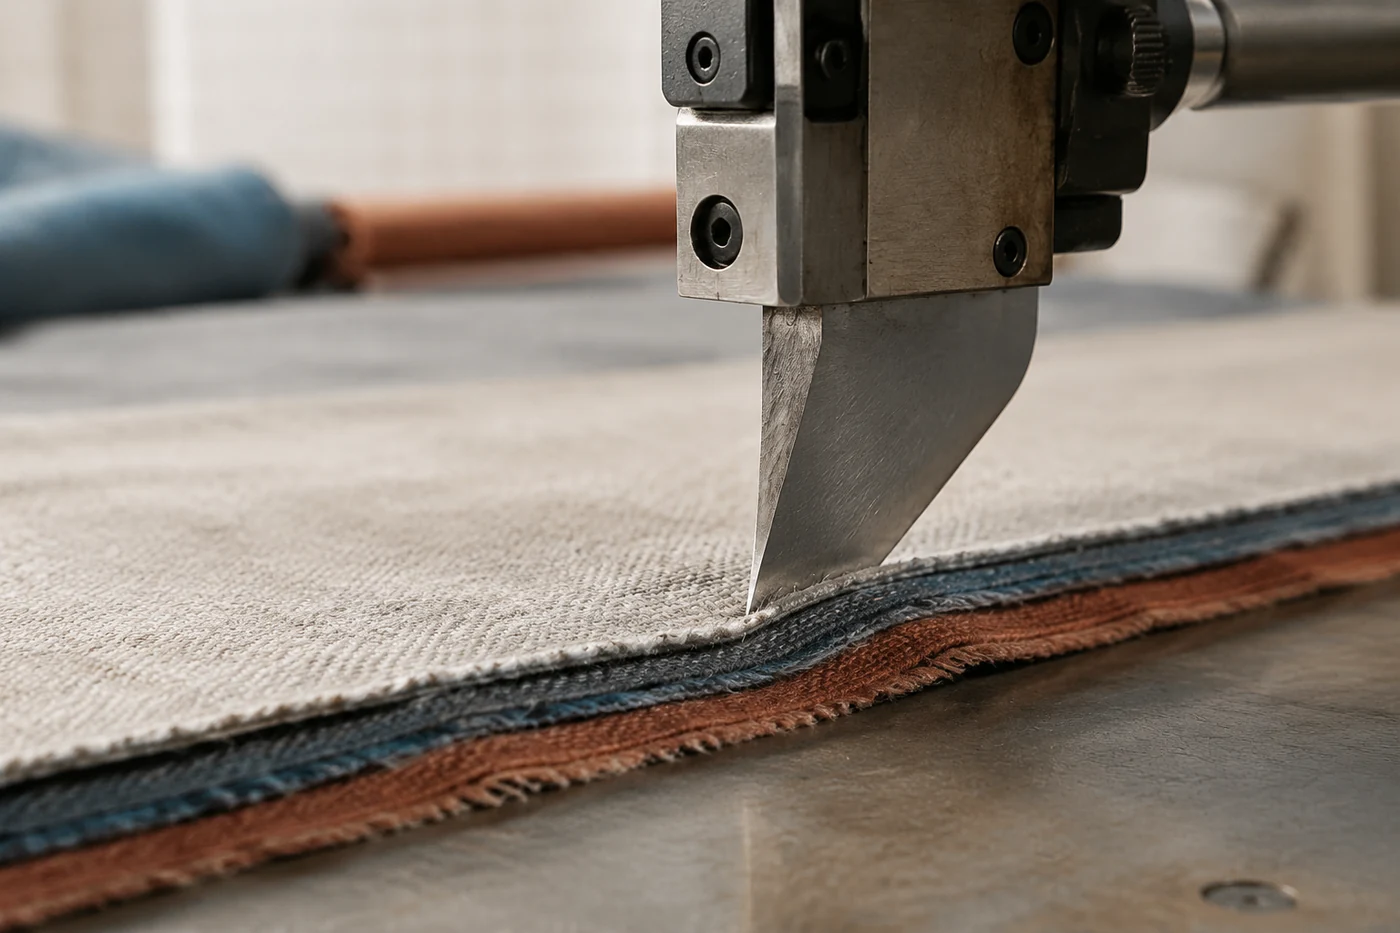
Режущий инструмент непосредственно контактирует с материалом, поэтому его состояние быстро отражается на качестве кромки. Даже небольшое изменение формы режущей части может изменить характер входа ножа в слой ткани.
При оценке инструмента учитывают не только визуальный износ. Важны правильная установка, отсутствие повреждений крепления и соответствие ножа задаче. Разные материалы по-разному реагируют на движение режущего элемента: плотные полотна, тонкие ткани и многослойные настилы требуют различных условий обработки.
Если после проверки инструмента проблема сохраняется, продолжать искать причину только в ноже неэффективно. Следующим этапом становится анализ узлов, которые обеспечивают его положение в пространстве.
Инженерная заметка: при диагностике полезно отделять «точку возникновения» дефекта от места, где он проявляется. Неровный край виден на детали из материала, но источник отклонения может находиться в механизме перемещения режущей головы, креплении инструмента или системе фиксации.
Почему необходимо проверять механику перемещения
Режущий узел движется по направляющим и связан с приводными элементами, которые задают направление и скорость перемещения. Если в механической цепи появляется нестабильность, нож может сохранять работоспособность, но его положение относительно заданной линии будет изменяться.
Проверка механики включает оценку состояния подвижных соединений, креплений и элементов перемещения согласно руководству оборудования. Особое внимание уделяют признакам, которые возникают именно во время движения: неравномерности хода, изменению траектории, посторонним механическим проявлениям.
Нельзя переносить настройки одной машины на другую. Даже оборудование одного назначения может отличаться конструкцией привода, типом инструментальной головы и требованиями к обслуживанию. Рабочие параметры, интервалы проверки и допустимые значения должны определяться по документации конкретной модели.
Роль фиксации материала при поиске причины
Материал во время реза должен оставаться в стабильном положении. В раскройных системах с вакуумным удержанием воздух проходит через рабочую поверхность, прижимая гибкое полотно к столу. Если фиксация недостаточна, материал может смещаться, что создаёт впечатление неправильного движения ножа.
Однако проблемы фиксации имеют свои признаки. Например, отклонение может быть связано с перемещением самого полотна относительно поверхности, а не с изменением траектории инструмента. Поэтому при диагностике сравнивают характер дефекта: повторяется ли он в одной зоне движения ножа или зависит от положения материала.
Какие данные учитывать по руководству машины
Руководство оборудования является основным источником информации по эксплуатации конкретного комплекса. В нём учитываются особенности конструкции, порядок обслуживания, требования к установке компонентов и ограничения, связанные с применением машины.
При проверке неровного реза полезно собрать исходные данные: модель оборудования, тип установленного инструмента, обрабатываемый материал, количество слоёв, характер дефекта и условия его появления. Такой подход позволяет сопоставить наблюдение с рекомендациями производителя, а не применять случайные настройки.
Особенно важно учитывать, что параметры реза зависят от материала и толщины. Универсальных значений для всех тканей и всех раскройных систем не существует. Любые настройки проверяют по техническим данным конкретной машины и применяемого инструмента.
Последовательность поиска причины нестабильного реза
Рациональная диагностика начинается с простых факторов, которые непосредственно влияют на контакт ножа с материалом, и постепенно переходит к механическим узлам движения.
- Зафиксировать характер дефекта: неровная кромка, смещение линии, повторяемость проблемы.
- Проверить состояние и установку режущего инструмента по документации оборудования.
- Оценить работу системы удержания материала и состояние рабочей поверхности.
- Проверить механические элементы перемещения в рамках процедур, предусмотренных производителем.
- Сопоставить полученные данные с техническим руководством конкретной модели.
Такой порядок помогает избежать необоснованной замены исправных узлов. Неровный рез является не отдельной неисправностью, а результатом нарушения одной из частей общей системы: инструмента, движения или фиксации материала.


