
Ножевой механизм оверлока отвечает не только за удаление припуска по краю ткани. Его задача — обеспечить согласованную работу режущих частей, игольной зоны, прижимной лапки и подачи материала. Если положение ножей выбрано неправильно, машина может оставлять неровную кромку, повреждать полотно или создавать нестабильную ширину обработки.
Настройка начинается не с изменения положения ножа, а с проверки всей зоны контакта. В промышленном оборудовании режущий узел работает как часть общей кинематической системы: движение ножей связано с ходом механизма, положением игл и способом продвижения материала. Поэтому любые регулировки выполняют с учётом руководства конкретной модели машины.
Какие элементы ножевого механизма проверяют перед работой
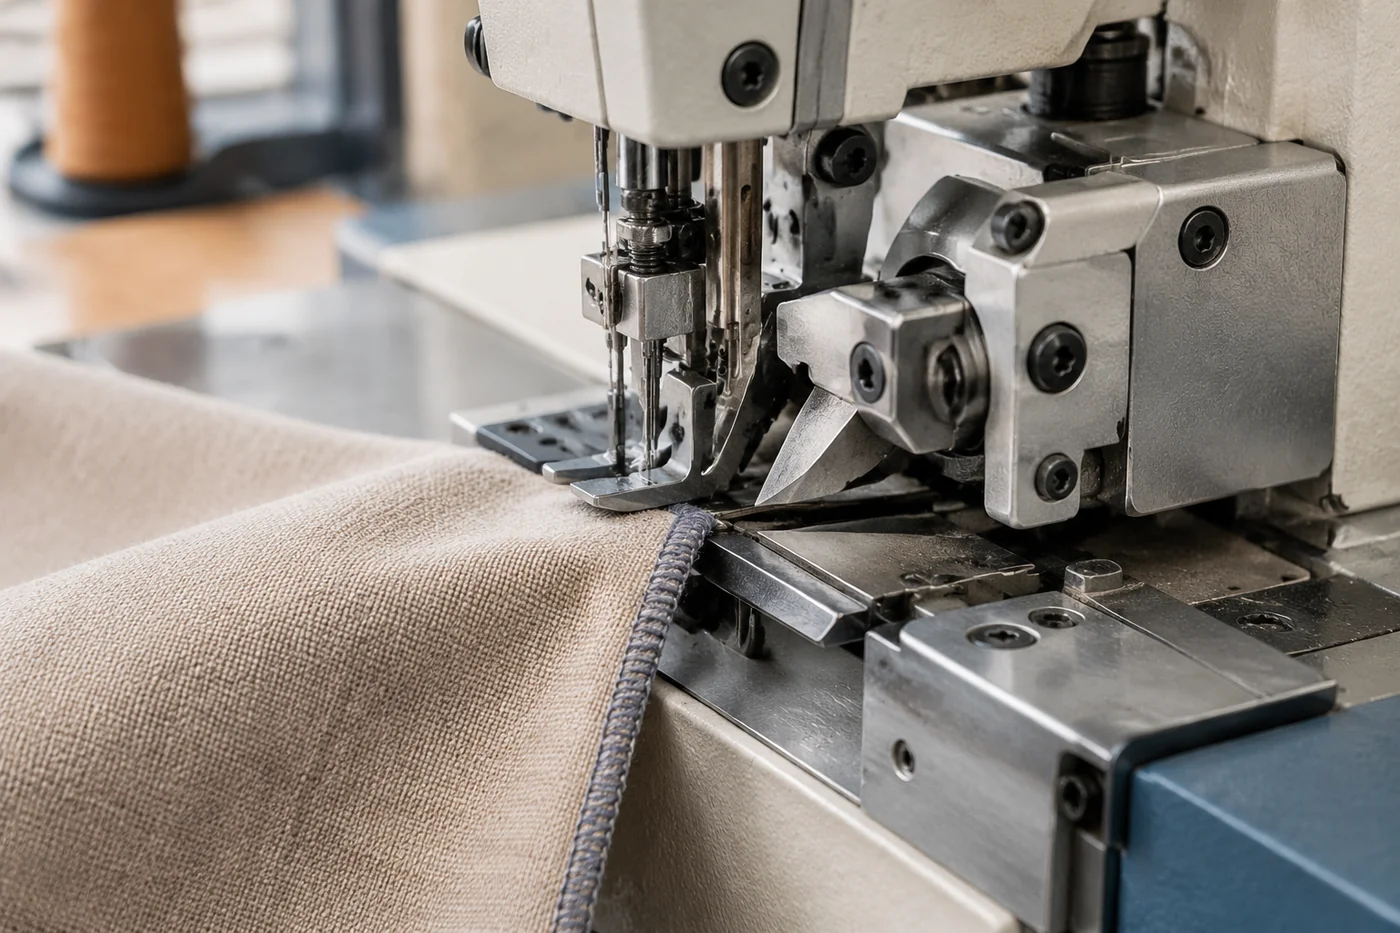
Перед запуском оверлока оценивают состояние верхнего и нижнего ножей, их крепление, отсутствие повреждений режущей кромки и правильность установки относительно рабочей зоны. Даже небольшой дефект поверхности ножа способен изменить характер среза: край становится рваным, появляются пропуски или требуется дополнительное натяжение ткани.
Кроме самих ножей проверяют элементы, которые удерживают материал в заданном положении:
- прижимную лапку и равномерность её контакта с материалом;
- направляющие, которые задают траекторию движения края;
- положение игольной зоны относительно линии обработки;
- свободный ход подвижных деталей механизма.
Важно разделять износ и неправильную настройку. Тупая режущая кромка не компенсируется изменением положения ножа. В таком случае оператор может получить временное улучшение, но нагрузка на механизм и качество края будут оставаться нестабильными.
Инженерная заметка. Ножевой узел работает в условиях постоянного повторяющегося движения. Поэтому оценивают не только положение деталей в неподвижном состоянии, но и то, как они взаимодействуют во время рабочего цикла. Точные зазоры, порядок регулировки и допустимые параметры определяются технической документацией конкретного оборудования.
Как определяется положение режущих частей
Правильное положение ножей определяется не визуальным совпадением кромок, а соответствием рабочей геометрии механизма. Верхний и нижний ножи должны взаимодействовать так, чтобы материал уверенно разделялся в момент встречи режущих поверхностей.
При проверке обращают внимание на несколько признаков. Линия среза должна оставаться стабильной по всей длине образца, без периодических участков недореза или чрезмерного снятия ткани. Край после обработки должен соответствовать назначению операции: например, подготовке под дальнейшую строчку или декоративную окантовку.
У разных материалов реакция на положение ножей отличается. Плотные ткани требуют устойчивого контакта режущих элементов, а тонкие и скользкие полотна сильнее зависят от фиксации и подачи. Эластичные материалы могут деформироваться до момента резания, поэтому ошибка в положении ножа проявляется не только как плохой срез, но и как изменение формы края.
Последовательность проверки перед обработкой партии
Рабочая проверка должна идти от простых причин к более сложным. Сначала оценивают чистоту зоны резания и состояние оснастки, затем проверяют установку деталей и только после этого анализируют качество получаемого края.
Практическая последовательность выглядит так:
- Остановить машину и осмотреть ножи, крепления и прилегающие детали.
- Убедиться, что используемый материал соответствует назначению операции и не требует другой технологии обработки.
- Проверить заправку машины, положение лапки и движение материала по направляющим.
- Выполнить пробный проход на небольшом отрезке того же типа ткани.
- Сравнить результат с требуемым видом края и при необходимости выполнить настройку по руководству оборудования.
Пробный образец важен потому, что один и тот же ножевой узел может показывать разный результат на разных тканях. Проверка только на холостом ходу не показывает поведение материала под нагрузкой.
Какие ошибки возникают при неправильной настройке
Одна из распространённых ошибок — попытка исправить качество шва изменением положения ножей, когда причина находится в подаче или натяжении нитей. Нож отвечает за формирование края, но не заменяет настройку всей швейной системы.
При неправильном положении режущих частей могут появляться следующие признаки:
| Признак | Возможная причина | Что проверить |
|---|---|---|
| Край получается неровным | Нестабильный контакт ножей или движение материала | Состояние ножей, фиксацию ткани, направляющие |
| Материал повреждается рядом со срезом | Чрезмерное воздействие режущей зоны | Положение ножей и соответствие операции ткани |
| Остаются участки недореза | Износ кромки или нарушение взаимодействия деталей | Остроту ножей и установку механизма |
Нельзя переносить настройки одного материала на другой без проверки. Например, синтетические полотна могут дополнительно обрабатываться термическими способами, где край запаивается за счёт свойств волокна. Натуральные ткани ведут себя иначе и обычно требуют механического формирования края.

Ограничения разных способов обработки края
Оверлочный ножевой механизм подходит для операций, где требуется механический срез излишка материала одновременно с обработкой края. Однако существуют материалы и задачи, для которых применяют другие технологии.
Терморезка используется преимущественно для подходящих синтетических материалов, где нагрев позволяет одновременно выполнить рез и запечатывание края. Для хлопка, льна и многих смешанных тканей такой принцип не является универсальным решением.
Ультразвуковая обработка также зависит от состава материала и конструкции рабочего инструмента. Она применяется для материалов с подходящими термопластичными свойствами и требует согласования оборудования с конкретной задачей. Поэтому выбор способа обработки начинается с анализа ткани, а не только с возможностей машины.
Что относится к обслуживанию по руководству
Регулярное обслуживание ножевого механизма включает действия, предусмотренные документацией производителя конкретной машины. К ним относятся очистка рабочей зоны, контроль состояния деталей, правильная заправка и выполнение операций обслуживания в установленном порядке.
Периодичность обслуживания и допустимые параметры нельзя задавать одинаковыми для всех оверлоков. Они зависят от конструкции, интенсивности работы и требований производителя. Если в техническом руководстве указаны специальные процедуры, используют именно их.
Главный принцип проверки ножевого механизма — рассматривать его как часть всей системы формирования края. Качество обработки зависит не от одного положения ножа, а от согласованной работы режущих деталей, фиксации ткани и условий конкретного материала.


