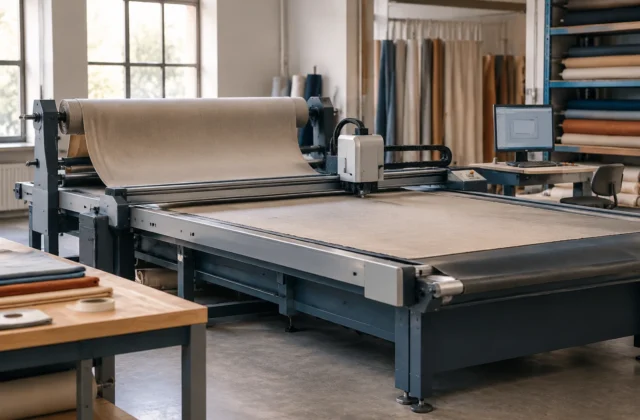
Зачем детали после раскроя получают идентификатор
Раскрой отделяет исходный материал от будущего изделия, но сам по себе не создаёт управляемый производственный поток. После того как полотно разделено на детали, появляется задача сохранить информацию о каждой части: к какому заказу она относится, какое лекало использовалось, какой материал был выбран и какие операции должны последовать дальше.
В ручном производстве эту связь часто пытаются удерживать за счёт памяти сотрудников, бирок на столах или записей в журналах. Пока одновременно выполняется несколько небольших заказов, такой подход может работать. При увеличении количества операций возникает другая проблема: ошибка появляется не в момент раскроя, а позже, когда деталь уже перемещается между участками пошива, установки фурнитуры или контроля.
Автоматизированный учёт не заменяет технолога и оператора, а фиксирует переход детали между этапами. Анализ производственных данных помогает находить причины простоев и отклонений, если информация собирается последовательно и связана с реальными операциями.
Какие данные должны сопровождать деталь
Маркировка полезна только тогда, когда за ней стоит понятная структура данных. Сам идентификатор может быть коротким, но система учёта должна хранить расширенную информацию, доступную производству.
- идентификатор заказа или производственного задания;
- номер детали в комплекте и её назначение: полотно, элемент подхвата, декоративная часть или другая операция;
- сведения о материале и партии, если это требуется для контроля повторяемости;
- использованное цифровое лекало или версия шаблона раскроя;
- текущий этап обработки и отметки о прохождении контроля.
Набор данных зависит от организации производства. Для небольшой мастерской достаточно связать деталь с заданием и технологической картой. Для потока с несколькими рабочими местами важнее видеть историю движения: где деталь была создана, куда передана и какая операция ожидается следующей.
Инженерная заметка. Маркировка не является самостоятельной системой контроля. Она работает только вместе с правилами передачи деталей: кто присваивает номер, где он наносится, когда информация обновляется и кто подтверждает завершение операции.
Как выстраивается связь между раскроем и следующими операциями
Последовательность начинается до запуска оборудования. Сначала формируется производственное задание: набор деталей, материал, параметры изделия и требования к обработке. После раскладки и раскроя каждая деталь получает обозначение, которое связывает физический объект с цифровой записью.
На этапе перемещения важно не только нанести маркировку, но и встроить её в маршрут. Например, после раскроя оператор может подтвердить передачу комплекта на участок шитья, а сотрудник следующего участка — принять его перед началом работы. Так система понимает, что деталь не просто была создана, а действительно дошла до следующего шага.
Связь с оборудованием зависит от конкретной конфигурации производства. Раскройные комплексы могут работать с цифровыми заданиями, а учётная система — хранить информацию о выполненных операциях. Однако наличие автоматизированного станка само по себе не гарантирует корректного учёта: необходимо заранее определить, какие данные передаются между этапами.
Проверка маркировки перед запуском потока
Перед внедрением автоматизированного учёта полезно проверять не только программу или оборудование, но и сам процесс. Ошибки чаще возникают из-за неоговорённых правил работы, а не из-за отсутствия технической возможности.
Первый этап проверки — определить критические точки потери информации. Нужно проследить путь одной детали: от файла раскроя до готовой операции. Если в каком-то месте сотрудник вынужден переписывать данные вручную или искать деталь по внешнему виду, это потенциальная зона риска.
Второй этап — проверить соответствие физической маркировки условиям производства. Материал штор может иметь разные свойства поверхности, структуру и требования к обработке. Способ нанесения обозначения должен сохранять читаемость без повреждения детали и не мешать дальнейшим операциям.
Третий этап — проверить логику записей. В системе не должно быть ситуаций, когда деталь отмечена как готовая к следующему этапу, хотя предыдущая операция фактически не выполнена. Такие несоответствия выявляются сравнением данных учёта с реальным движением комплектов.
Ограничения ручного учёта и причины ошибок
Ручной учёт не является неправильным сам по себе. Он может быть оправдан при небольшом количестве операций и стабильном ассортименте. Проблемы появляются, когда объём информации превышает возможности человека удерживать все связи без дополнительной фиксации.
Основные ограничения связаны с повторным вводом данных, зависимостью от опыта конкретного сотрудника и отсутствием единой истории движения. Если номер детали записан на одном участке, а информация о выполненной операции хранится отдельно, восстановить полную картину становится сложно.
Особенно заметны такие трудности при работе с комплектами. Одна штора может состоять из нескольких деталей, которые проходят разные операции. Потеря одной части или ошибка в принадлежности к заказу приводит к дополнительной проверке всего комплекта.

Различия между маркировкой разных материалов
Метод идентификации нельзя выбирать отдельно от материала. Гибкие текстильные полотна, декоративные элементы и вспомогательные детали отличаются поверхностью, плотностью и условиями дальнейшей обработки.
Для автоматизированного раскроя гибких материалов применяется фиксация полотна на рабочей поверхности, например с помощью вакуумного удержания в отдельных системах раскроя. При этом параметры работы инструмента и режимы зависят от конкретного материала, поэтому данные одного оборудования нельзя автоматически переносить на другой тип ткани.
При выборе способа маркировки учитывают несколько факторов: останется ли обозначение читаемым после перемещения, не повлияет ли оно на внешний вид готового изделия, не будет ли мешать швейной операции. В одних процессах достаточно временной идентификации комплекта, в других требуется сохранять информацию до финального контроля.
Как запускать систему учёта без перестройки всего производства
Практичнее начинать с одного участка или ограниченного набора изделий. Пилот позволяет проверить, где возникают задержки, какие данные действительно нужны сотрудникам и какие действия остаются лишними.
Перед расширением процесса проверяют несколько условий: сотрудники понимают правила передачи деталей, идентификаторы не дублируются, информация о статусах обновляется в нужные моменты, а физическая деталь всегда соответствует записи в системе.
Важный критерий работоспособности — не количество собранных данных, а их полезность. Если запись не помогает принять решение о следующей операции или найти причину отклонения, её ведение становится дополнительной нагрузкой.