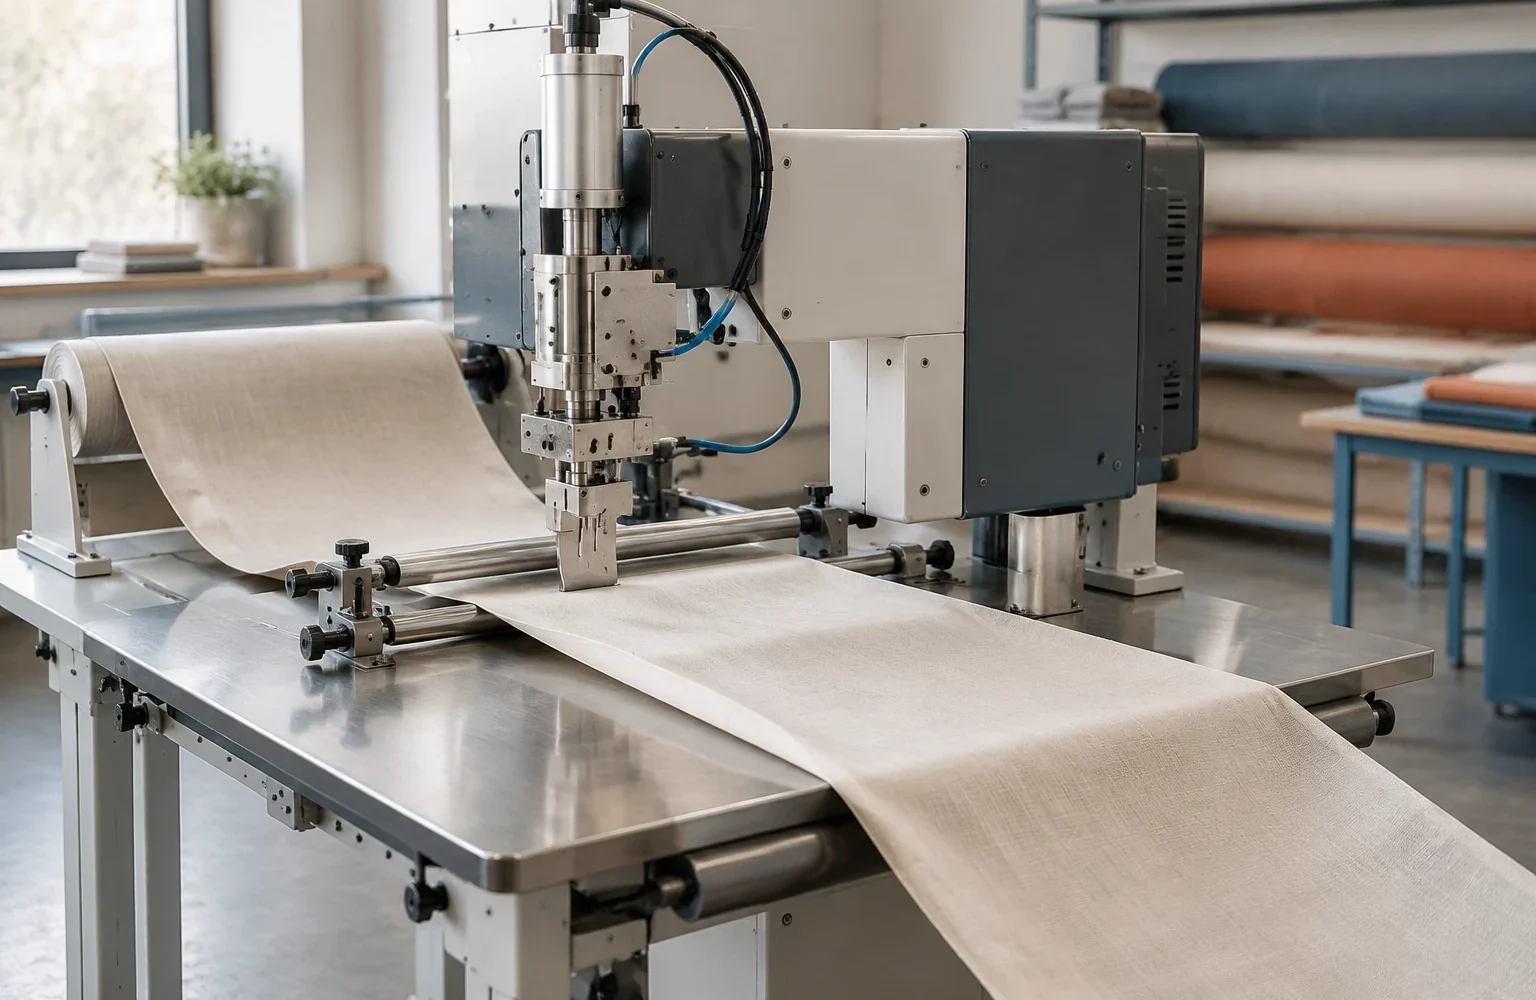
Из чего состоит колебательный узел ультразвуковой обработки
Ультразвуковой узел обработки края представляет собой цепочку элементов, где каждый отвечает за передачу движения. Источник колебаний формирует высокочастотное механическое движение, а затем оно проходит через преобразующий и передающий элементы к рабочему инструменту. В зоне контакта с материалом энергия колебаний преобразуется в локальное воздействие на структуру полотна.
В типовой конструкции участвуют преобразователь, передающий элемент и рабочая оснастка. Преобразователь получает электрический сигнал и создаёт механические колебания. Передающий элемент сохраняет их направление и амплитуду, а рабочий инструмент переносит движение в небольшую область контакта с краем материала. Важен не только сам факт колебаний, но и согласование всех частей системы.
Если один элемент цепочки работает вне расчётных условий, энергия распределяется иначе. Часть движения может теряться на соединениях, а зона обработки станет менее стабильной. Поэтому ультразвуковой узел рассматривают как единый механизм, а не как отдельный нож или прижим.
Как энергия проходит от узла к краю материала
Передача энергии происходит через непосредственный контакт рабочего инструмента с материалом. В отличие от обычного механического резания, где основную роль играет давление острой кромки, здесь значительную роль играет быстрое перемещение рабочей поверхности. Материал в зоне воздействия испытывает повторяющиеся нагрузки, которые могут приводить к разделению, уплотнению или запечатыванию края при подходящих свойствах полотна.
Для обработки шторных тканей и элементов оконных систем это особенно важно при работе с синтетическими материалами и неткаными структурами. Некоторые термопластичные волокна способны изменять состояние под действием локального нагрева и колебаний. Натуральные ткани и материалы со сложными покрытиями могут вести себя иначе, поэтому возможность применения определяется не названием операции, а составом и структурой материала.
Инженерная заметка. Ультразвуковой процесс не создаёт универсального способа обработки любого края. Совместимость зависит от материала, конструкции инструмента, параметров оборудования и условий контакта. Значения рабочих настроек проверяют по технической документации конкретного узла.
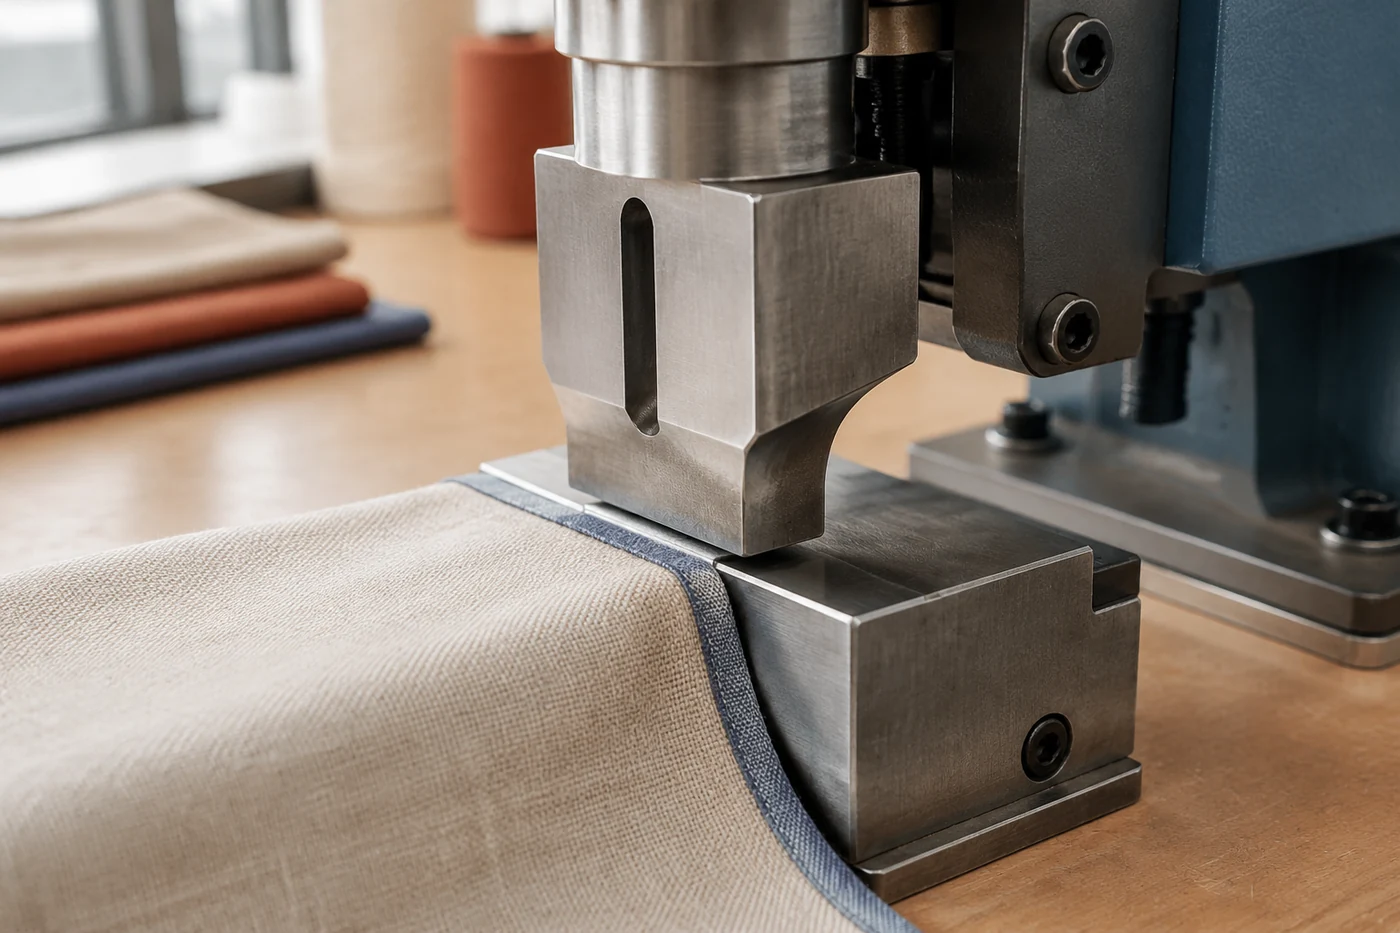
Почему контакт инструмента определяет стабильность результата
Контакт между рабочим инструментом и материалом является одной из главных зон контроля. Для передачи энергии требуется, чтобы узлы находились в согласованном положении относительно друг друга. Слишком слабое взаимодействие уменьшает передачу воздействия, а чрезмерное давление может изменить поведение материала или ускорить износ контактных поверхностей.
При обработке края важна не только сила прижима, но и равномерность движения. Если материал подаётся с изменением скорости или смещается относительно инструмента, нагрузка распределяется неравномерно. В результате один участок края может обработаться иначе, чем соседний.
Проверка контакта начинается не с изменения параметров, а с оценки механики: правильно ли установлен инструмент, нет ли люфта, сохраняется ли направление подачи и соответствует ли оснастка используемому материалу. Такие причины часто влияют сильнее, чем небольшие изменения настроек.
Какие факторы влияют на нагрузку рабочего узла
Нагрузка на ультразвуковой узел формируется несколькими факторами одновременно. Первый из них — сопротивление материала. Плотная структура, несколько слоёв или наличие покрытия меняют условия передачи энергии. Второй фактор — геометрия рабочего инструмента: форма контактной поверхности определяет, как распределяется воздействие.
Третий фактор — состояние механических соединений. Ослабление креплений или загрязнение контактных поверхностей способны изменить передачу колебаний. Поэтому стабильность процесса зависит не только от генератора колебаний, но и от состояния всей рабочей зоны.
| Фактор | Что изменяется в процессе | Как проверяют причину |
|---|---|---|
| Состав материала | Способность края реагировать на воздействие | Сверяют тип полотна и рекомендации производителя оборудования |
| Контакт инструмента | Количество передаваемой энергии | Проверяют положение, фиксацию и состояние рабочих поверхностей |
| Подача материала | Равномерность обработки по длине края | Оценивают движение полотна и работу направляющих |
Различия ультразвуковой обработки и других способов края
Ультразвуковой узел работает по другому принципу, чем швейная игла, горячий нож или обычная режущая оснастка. Игольная операция создаёт соединение за счёт нити и проколов материала. Горячий нож использует тепловое воздействие и подходит только для материалов, которые допускают такую обработку. Ультразвуковая технология использует механические колебания и может сочетаться с процессами резки или запечатывания при подходящих условиях.
Выбор метода определяется задачей. Если требуется сохранить структуру натуральной ткани, важны одни ограничения. Если необходимо обработать синтетический край с возможностью локального уплотнения, рассматривают другие решения. Нельзя переносить свойства одного метода на все виды тканей без проверки состава материала.
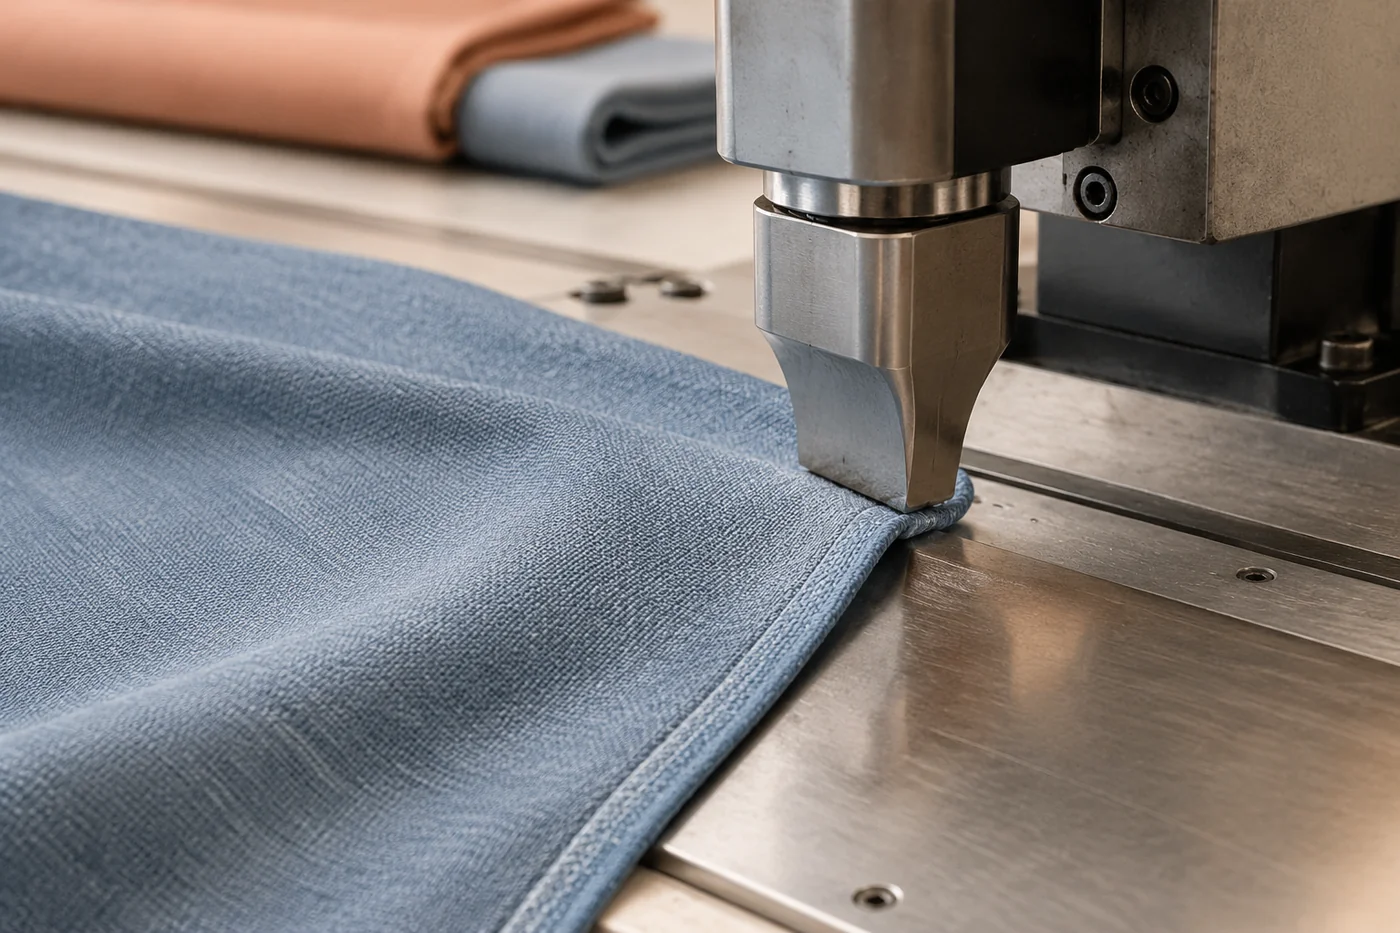
Как диагностируют нестабильную работу узла
При появлении неодинакового качества края сначала определяют признак, а затем проверяют гипотезы. Например, различия по длине обработки могут быть связаны с подачей материала, контактом инструмента или состоянием оснастки. Не следует сразу связывать проблему только с источником колебаний.
Логика проверки строится по пути передачи энергии: материал, контактная зона, крепление инструмента, состояние механических элементов. Каждый этап исключают последовательно. Если конкретная причина не подтверждена, изменение настроек может только скрыть проблему и усложнить дальнейшую диагностику.
Точные значения нагрузки, размеров рабочих элементов и допустимых режимов зависят от конкретного оборудования. Их проверяют по техническому листу или руководству соответствующей модели, а не переносят между разными станками.
Ограничения применения и роль технической настройки
Ультразвуковая обработка требует согласования материала и оборудования. Производственный процесс нельзя описывать одним универсальным режимом, потому что одинаковая внешне ткань может иметь разный состав, плотность и структуру. Даже изменение партии материала способно повлиять на результат.
Настройка рабочего узла включает проверку совместимости оснастки, состояния контактных поверхностей и условий подачи. Регламент обслуживания и порядок действий определяются документацией конкретного оборудования. Особенно важно не заменять технические требования предположениями о похожих механизмах.
Понимание пути энергии помогает правильно оценивать работу такого оборудования. Колебания создаются не одним элементом, а всей системой передачи движения. Поэтому качество обработки края зависит от согласованной работы источника, передающих деталей, инструмента и материала.


