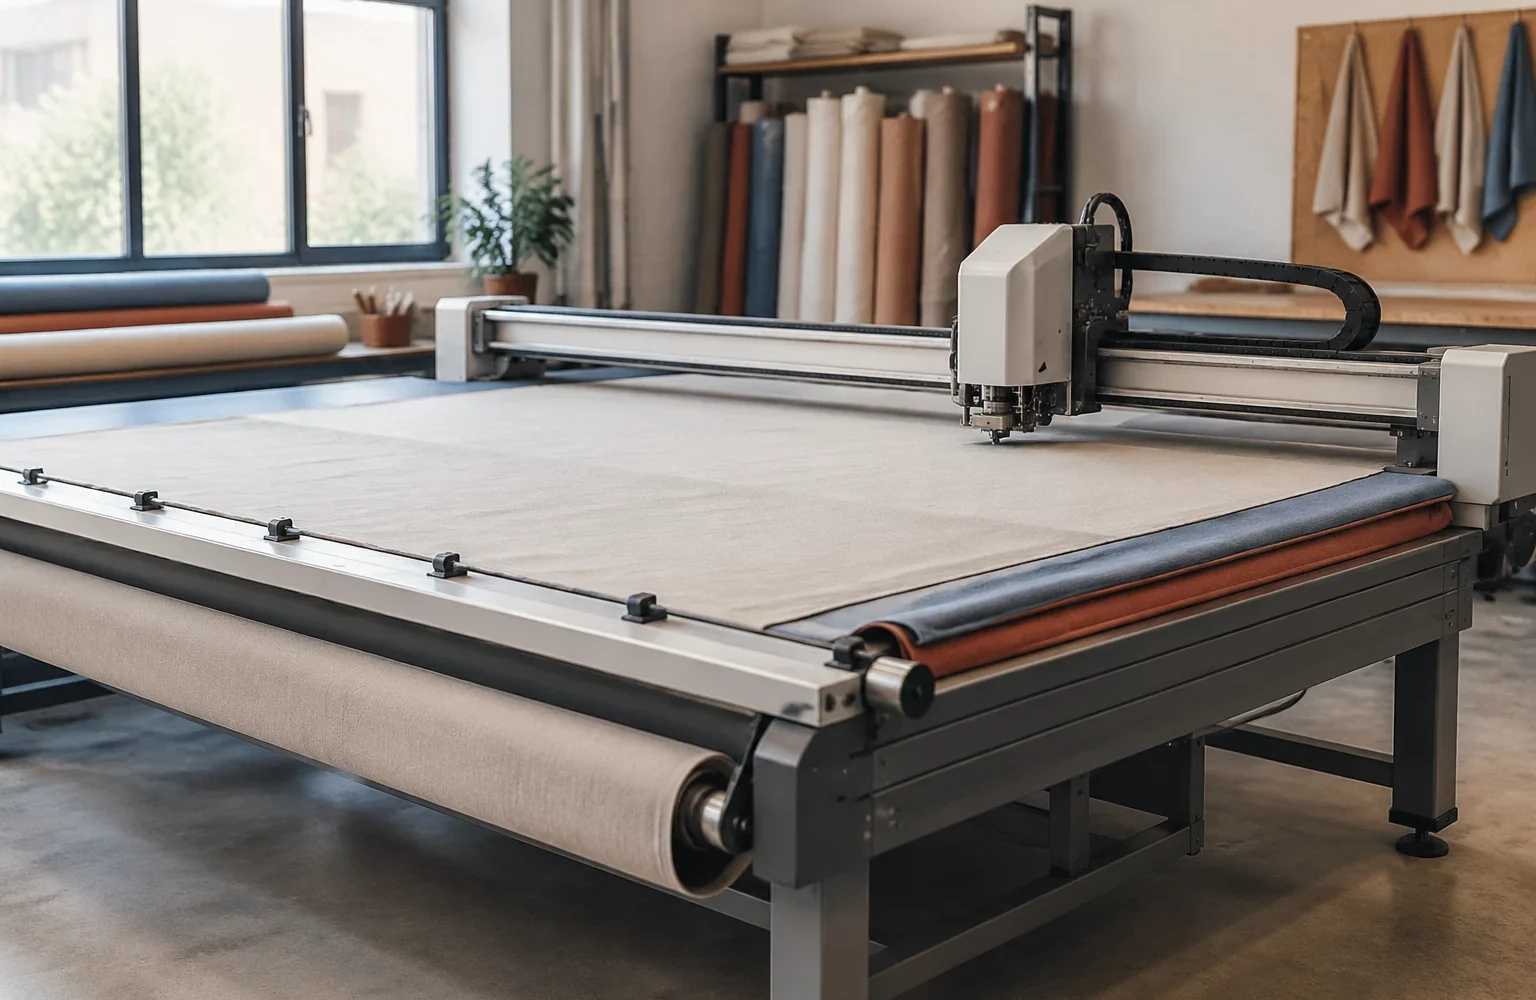
Раскрой шторных материалов зависит не только от остроты ножа. Результат формируется всей системой: режущий узел создаёт усилие разделения, подача удерживает направление движения, поверхность стола поддерживает материал, а фиксация не позволяет слоям смещаться. Если один элемент работает нестабильно, дефект может появиться в другом месте и ошибочно восприниматься как проблема только ножа.
Диагностика начинается с анализа признаков. Важно определить, где именно появляется отклонение: на линии реза, по всей длине полотна, только на отдельных участках или после изменения партии материала. Такой подход помогает отделить загрязнение и неправильную подготовку от механического износа узлов.
Как взаимодействуют нож и механизм подачи при раскрое
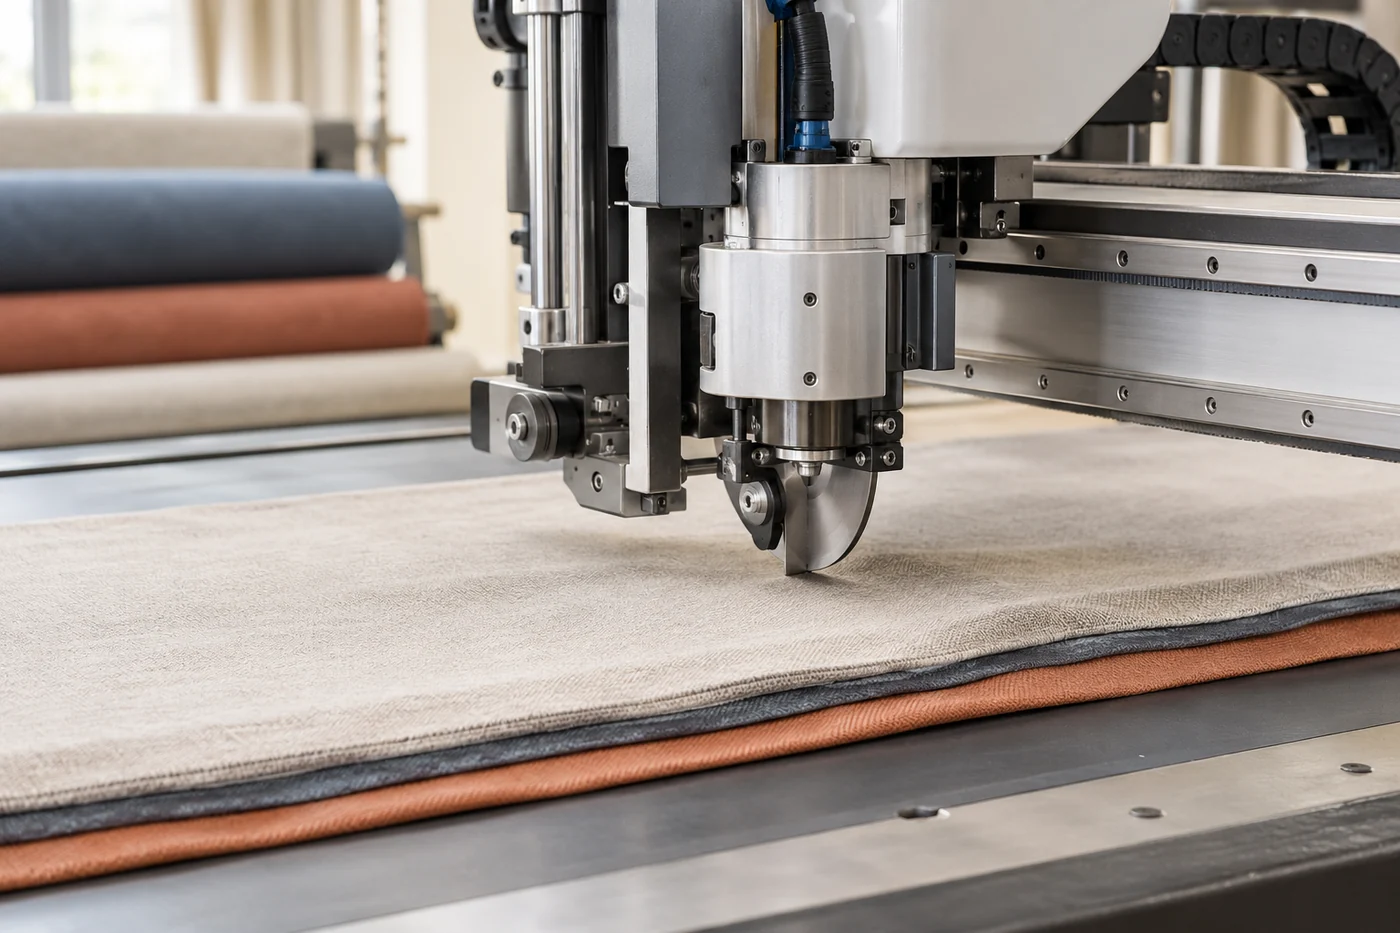
Во время раскроя нож должен проходить через материал с заданной траекторией, а система перемещения должна сохранять положение полотна относительно режущей зоны. Нож воспринимает сопротивление ткани, плёнки, подкладки или многослойного пакета, а подача компенсирует силы, возникающие при движении.
Если режущая кромка теряет рабочее состояние, возрастает сопротивление резу. В результате оборудование может сильнее нагружать привод перемещения или оставлять признаки неполного разделения слоёв. При этом похожие симптомы возникают, если материал недостаточно стабильно удерживается на столе или изменились условия его перемещения.
В статических раскройных комплексах фиксация материала может выполняться с помощью вакуумного удержания. Конструкция и обслуживание таких систем зависят от конкретной модели оборудования, поэтому состояние фиксации проверяют по документации производителя и фактическому поведению материала во время работы.
Инженерная заметка. Неровный край после раскроя не доказывает износ ножа. Один и тот же дефект могут вызвать затупление кромки, загрязнение рабочей зоны, нарушение удержания полотна или изменение свойств материала. Причину подтверждают последовательной проверкой нескольких узлов.
Признаки, которые указывают на нарушение работы пары «нож — подача»
Первый этап диагностики — фиксация наблюдаемых симптомов без предположений о причине. Оператору важно описать результат процесса, а не только отметить, что «нож режет хуже».
- край детали получается неровным или требует повторного прохода;
- слои материала смещаются относительно друг друга после перемещения;
- дефект появляется только на определённых участках полотна;
- изменяется характер реза после накопления ворса или загрязнений в рабочей зоне;
- качество раскроя ухудшается после смены материала или толщины пакета.
Каждый из этих признаков требует проверки нескольких гипотез. Например, смещение слоёв может быть связано не с подачей как таковой, а с недостаточной фиксацией материала на столе или изменением поверхности контакта.
Как отличить загрязнение от механического износа
Загрязнение обычно связано с накоплением ворса, пыли, остатков волокон или частиц отделочных материалов. Такой фактор может изменять контакт деталей и мешать нормальному движению. После очистки рабочей зоны состояние оборудования часто меняется, что помогает подтвердить или исключить эту причину.
Механический износ проявляется иначе. Он связан с изменением формы или состояния рабочих поверхностей: режущая кромка теряет исходные свойства, появляются повреждения контактирующих элементов, меняется точность взаимодействия деталей. Такие изменения не исчезают после простой очистки.
| Наблюдение | Возможные причины | Что проверяют |
|---|---|---|
| Край реза становится неоднородным | Состояние ножа, загрязнение зоны реза, нестабильное удержание материала | Чистоту узла, состояние режущего элемента, фиксацию полотна |
| Слои расходятся после перемещения | Проблемы подачи или удержания материала | Работу механизмов перемещения и условия фиксации |
| Дефект появляется после смены ткани | Изменение свойств материала | Соответствие настроек и оснастки конкретной задаче |
Последовательность проверок до остановки оборудования
До плановой остановки можно собрать данные, которые помогут техническому специалисту быстрее определить причину. Начинают с внешних признаков, не разбирая узлы и не изменяя настройки, которые должны соответствовать паспорту оборудования.
Сначала оценивают результат раскроя: расположение дефекта, повторяемость и зависимость от материала. Затем проверяют чистоту рабочей зоны, наличие видимых загрязнений и состояние поверхности, на которой находится материал.
Следующий этап — наблюдение за движением полотна. Нужно определить, возникает ли смещение во время перемещения или уже в момент резания. Если материал меняет положение относительно траектории ножа, причина может быть связана с фиксацией или подачей.
Все параметры, связанные с регулировками, нагрузками и заменой расходных элементов, проверяют по технической документации конкретной модели. Универсальные значения для разных станков применять нельзя.
Какие сведения нужны для анализа состояния оборудования
Для технического разбора недостаточно сообщения о плохом качестве реза. Нужен набор исходных данных: модель оборудования, тип режущего узла, используемый материал, количество слоёв, характер дефекта и условия его появления.
Полезны записи из журнала обслуживания. В них могут быть указаны предыдущие работы по очистке, замене расходных элементов или обслуживанию связанных узлов. Такие записи позволяют увидеть не отдельный случай, а изменение состояния оборудования во времени.
Для раскройных систем с вакуумным удержанием учитывают состояние поверхности стола и элементов фиксации. Для швейного оборудования и других машин применяют отдельные руководства производителя, так как конструкция и требования обслуживания различаются между моделями.
Почему замена ножа не всегда устраняет проблему
Режущий элемент является только частью технологической цепочки. Новый нож не компенсирует нарушение подачи, загрязнение контактных поверхностей или нестабильное удержание материала. Поэтому замена детали без поиска причины может временно изменить результат, но не устранить источник дефекта.
Грамотная диагностика связывает наблюдение с механизмом возникновения ошибки. Если проблема появляется из-за взаимодействия нескольких узлов, проверяют систему целиком: путь усилия от ножа к материалу, движение подачи и условия, в которых находится раскраиваемое полотно.


