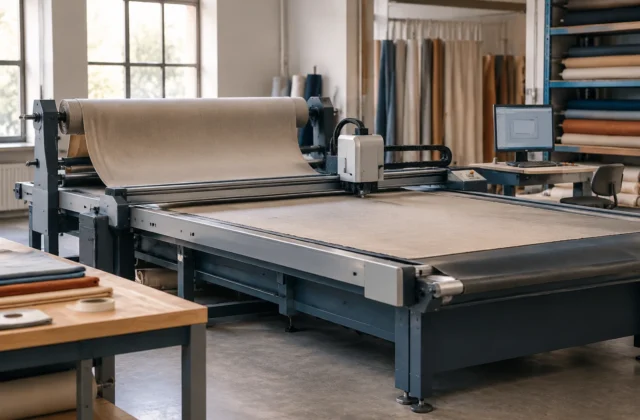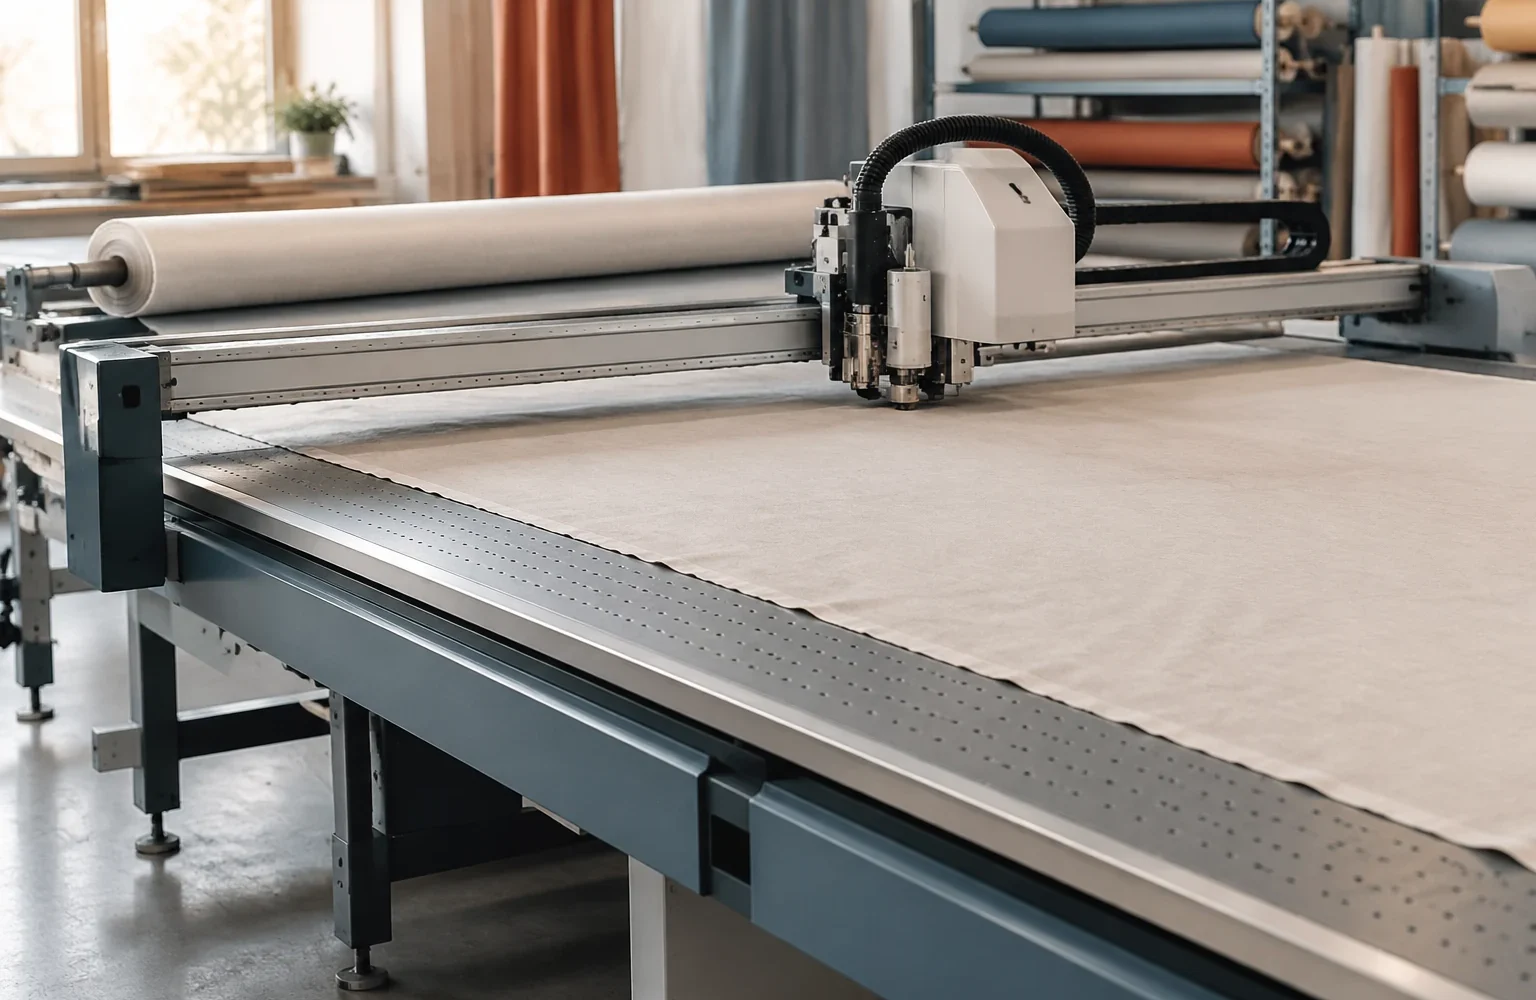
Раскрой ткани в современном производстве штор — это не отдельное действие оператора у стола, а последовательность связанных этапов. Между исходным заданием и движением режущего инструмента проходит несколько преобразований: размеры изделия становятся цифровым лекалом, лекало превращается в карту раскладки, а затем в набор команд для оборудования.
Главная задача автоматизации — не просто ускорить перемещение инструмента, а уменьшить количество ручных передач информации. Чем меньше раз приходится заново вводить размеры, переносить отметки или интерпретировать схемы, тем проще контролировать стабильность процесса. При этом оборудование не отменяет технологической проверки: ткань остаётся гибким материалом, который реагирует на плотность, структуру, направление нити и особенности покрытия.
От производственного задания к цифровому лекалу
Первым этапом является формирование производственного задания. В нём должны быть определены параметры будущего изделия: тип шторы, размеры деталей, количество элементов, особенности обработки и требования к сборке. Эти данные становятся основой для создания цифрового лекала.
Цифровое лекало отличается от простой схемы раскроя тем, что содержит геометрию детали и информацию, необходимую для дальнейших операций. В зависимости от организации производства в нём могут учитываться припуски, линии сгиба, зоны соединения и другие технологические признаки.
Ошибка на этом этапе часто проявляется уже после раскроя. Например, неверно заданное направление детали невозможно исправить точностью движения станка. Поэтому проверка начинается не с оборудования, а с соответствия цифровой модели реальному изделию.
Как данные превращаются в команды для раскройного комплекса
После подготовки лекал выполняется раскладка — размещение деталей на полотне материала. Здесь учитываются ширина ткани, направление рисунка, повторяемость элементов и необходимость экономного использования полотна.
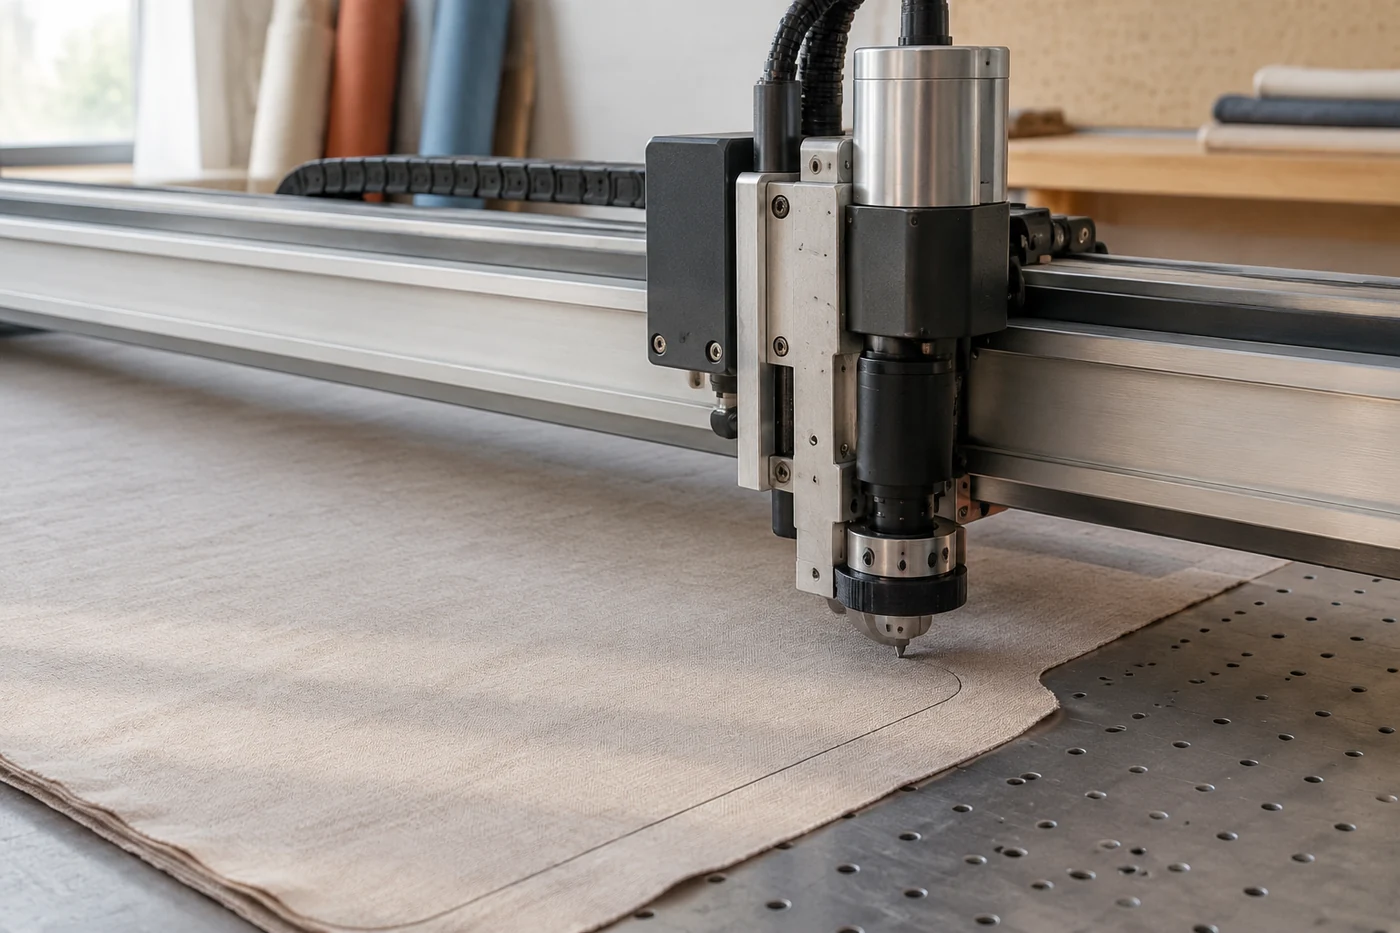
Затем информация передаётся на раскройный комплекс. Оборудование получает не описание изделия, а последовательность действий: где начать обработку, по какой траектории перемещаться и какие участки пройти в определённом порядке.
В статических раскройных системах гибкий материал может фиксироваться на рабочей поверхности с помощью вакуумного удержания через пористый стол. Это помогает уменьшить смещение ткани во время движения инструмента, но эффективность фиксации зависит от характеристик самого материала и условий работы оборудования.
Инженерная заметка: команда раскроя не является универсальным набором параметров. Скорость движения инструмента, способ резки и условия фиксации проверяют для конкретной ткани, её толщины, структуры и требований к качеству края. Параметры одной операции нельзя автоматически переносить на другой материал.
Какие этапы связывают данные и физическое движение
Между файлом лекала и фактическим резом существует несколько контрольных точек. Каждая из них отвечает за свою часть качества.
- Проверка задания. Сопоставляются размеры, количество деталей и требования к изделию.
- Проверка раскладки. Оценивается расположение элементов относительно полотна и направления материала.
- Подготовка операции. Уточняется, какой инструмент используется и как он взаимодействует с тканью.
- Контроль результата. После раскроя проверяются форма деталей, соответствие лекалу и возможность дальнейшей сборки.
Такой подход позволяет искать причину отклонения в конкретном звене. Если деталь имеет неправильную форму, проблема может быть в лекале. Если размер соответствует файлу, но край деформирован, необходимо анализировать взаимодействие инструмента и материала.
Почему режимы раскроя зависят от материала
Ткани для штор отличаются не только внешним видом. Разная плотность волокон, наличие плетения, ворса или покрытия меняют поведение полотна при обработке.
Тонкие и скользкие материалы могут требовать особенно точной фиксации, потому что небольшое перемещение полотна влияет на геометрию детали. Плотные ткани создают другую нагрузку на инструмент и могут иначе формировать край реза. Материалы с выраженной структурой дополнительно требуют контроля направления элементов рисунка.
| Фактор | Что изменяется в процессе | Что проверяют |
|---|---|---|
| Толщина ткани | Взаимодействие инструмента с полотном | Качество края и стабильность прохода |
| Структура волокон | Поведение материала при перемещении | Фиксацию и отсутствие смещения |
| Рисунок или направление | Требования к расположению деталей | Соответствие раскладки изделию |
Поэтому технологические параметры не определяются только названием ткани. Даже материалы одного типа могут отличаться по составу и обработке. Перед серийной работой параметры проверяют по документации оборудования и результатам пробной операции.
Роль контроля данных в стабильности производства
Автоматизация создаёт ценность не только за счёт движения станка, но и за счёт прозрачности информации. Когда данные о заданиях, операциях и результатах фиксируются последовательно, легче определить источник отклонений.
Производственная аналитика может использоваться для поиска причин простоев, ошибок качества и нарушений последовательности операций. Однако сама по себе система учёта не исправляет технологические ошибки: она только помогает увидеть связи между этапами процесса.
На практике важно разделять две задачи. Первая — корректно подготовить цифровые данные для производства. Вторая — обеспечить правильное выполнение физической операции с учётом свойств материала и возможностей конкретного оборудования.
Ограничения автоматизированного раскроя
Даже хорошо настроенный процесс имеет границы применения. Автоматизация не заменяет технолога, когда требуется оценить нестандартный материал, сложную конструкцию изделия или влияние новых условий обработки.
Одна из распространённых ошибок — считать, что после создания цифрового лекала любой следующий материал можно раскраивать по тем же параметрам. На практике изменение ткани может потребовать новой проверки фиксации, инструмента и траектории движения.
Также нельзя переносить настройки одной модели оборудования на другой комплекс без проверки. Конструкция стола, особенности привода инструмента и программная логика управления могут отличаться.
Как выстроить проверяемую последовательность перед серийным раскроем
Перед запуском регулярного производства полезно рассматривать раскрой как цепочку с контрольными точками. Сначала проверяют корректность исходных данных, затем соответствие цифровой раскладки материалу, после этого — результат физической операции.
Такой порядок помогает не искать одну универсальную настройку, а понимать причинно-следственную связь: задание определяет данные, данные управляют движением, движение зависит от материала, а качество оценивается по готовой детали.
Автоматизированный раскрой становится устойчивым тогда, когда программная часть и технологическая часть работают вместе. Точная передача информации снижает количество ошибок, но окончательное качество зависит от правильного выбора процесса для конкретного полотна и конкретной операции.