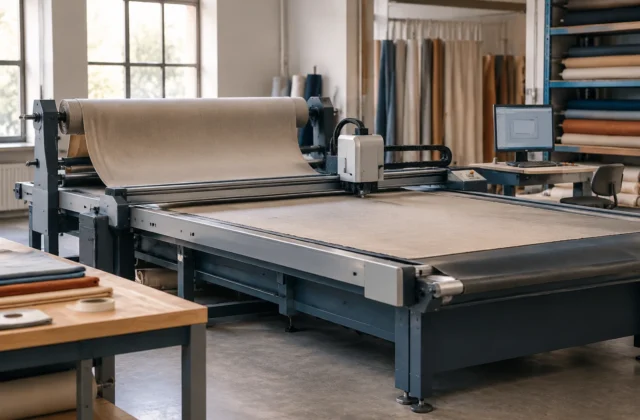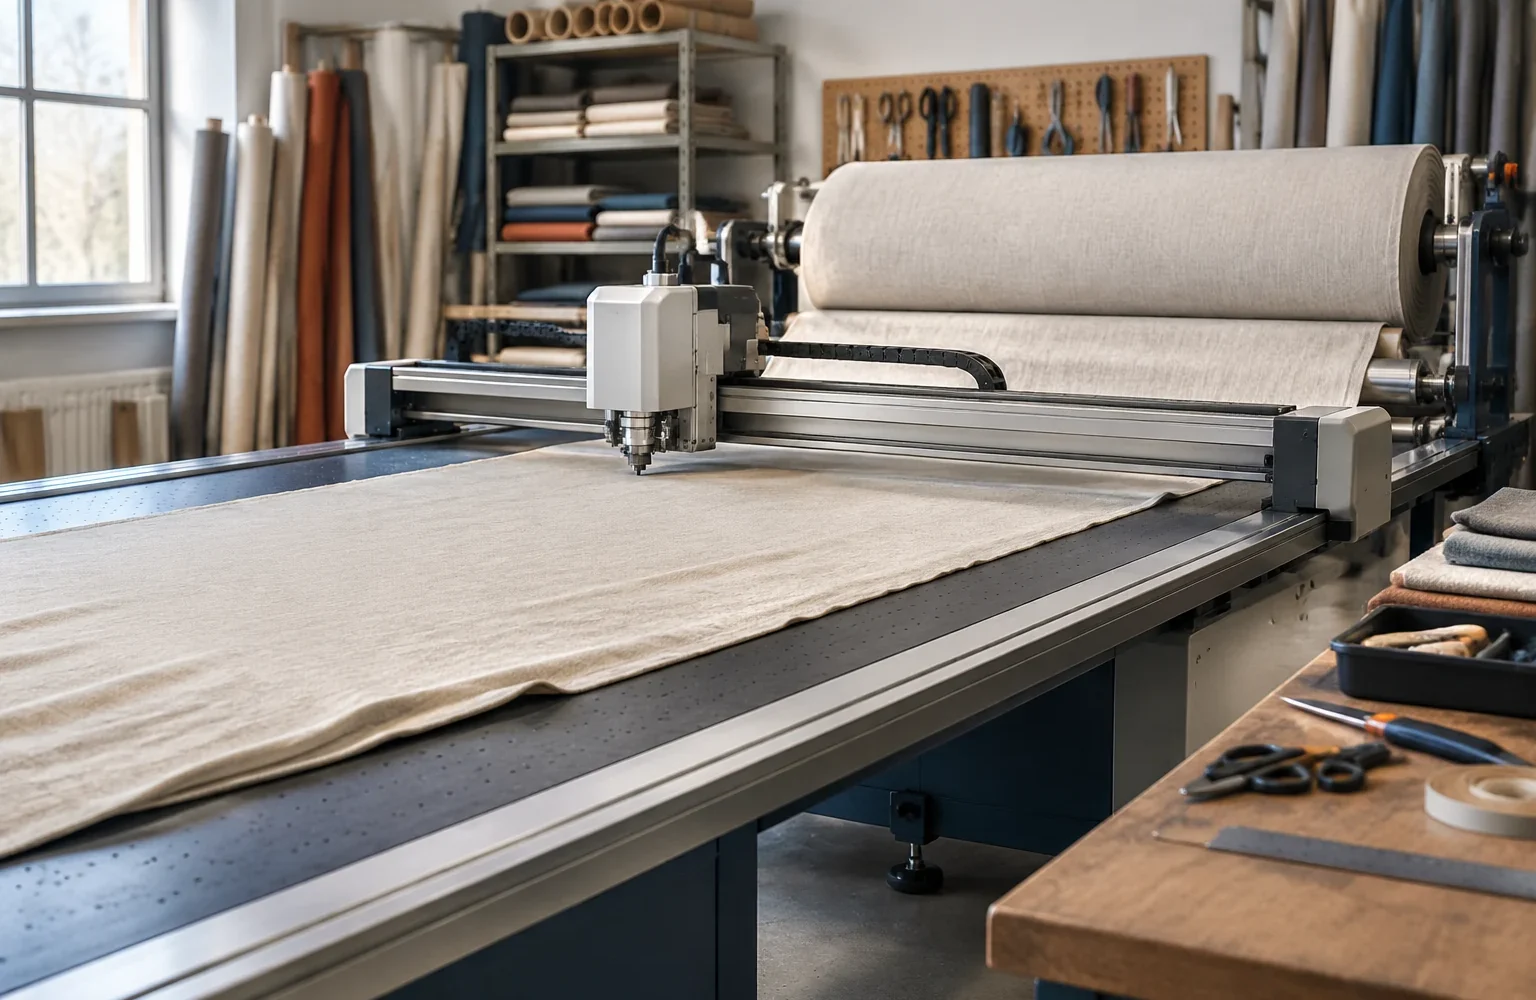
Автоматизация в шторном производстве часто воспринимается как установка отдельного станка, который выполняет часть работы вместо человека. На практике производственная система строится иначе: оборудование, программные задания, измерения и контроль качества должны работать как единая цепочка. Если один участок получает неполные или неточные данные, автоматизация не устраняет проблему, а только быстрее воспроизводит ошибку.
Базовая логика такой системы проста: изделие описывается данными, данные превращаются в производственные задания, операции выполняются с контролем отклонений, а результат фиксируется для дальнейшей проверки. При этом разные виды штор, тканей и оконных систем имеют собственные ограничения, поэтому полностью универсальной схемы не существует.
Какие операции в шторном производстве относятся к автоматизации
К автоматизируемым относятся повторяющиеся действия, где можно заранее описать последовательность, параметры и критерии результата. В шторном производстве это прежде всего работа с информацией и перемещением заготовок между этапами.
- создание и хранение цифровых лекал изделий с указанием размеров, припусков и особенностей обработки;
- подготовка заданий на раскрой с учётом выбранного материала и расположения деталей;
- передача производственных заданий между участками без повторного ручного ввода данных;
- маркировка деталей для последующей сборки и контроля комплектации;
- фиксация результатов измерений и прохождения контрольных точек.
Например, автоматизированный раскройный участок получает не просто команду «отрезать ткань», а набор данных: тип материала, размеры деталей, порядок операций и требования к расположению элементов. Само оборудование при этом остаётся частью системы: оно выполняет физическое действие, но работает по заданному сценарию.
Данные как основа повторяемого производства
Главный ресурс автоматизации — не только механизм, но и корректная информация. Для повторяющихся операций нужны данные, которые описывают изделие и состояние процесса.
К таким данным относятся размеры готового изделия, параметры лекал, выбранные способы обработки, последовательность сборки, информация о материале и результаты промежуточных проверок. Если эти сведения хранятся только в памяти отдельных сотрудников или передаются устно, автоматизация ограничивается отдельными участками.
Цифровое описание изделия позволяет связать разные операции. Например, после подготовки раскроя следующие участки могут получать сведения о количестве деталей, порядке сборки и необходимости дополнительных действий. Это снижает зависимость от повторного ввода информации, но не отменяет необходимость проверки исходных данных.
Инженерная заметка. Автоматизированная система не делает материал предсказуемым сама по себе. Ткань остаётся гибким объектом: её поведение зависит от состава, структуры, направления рисунка и особенностей обработки. Поэтому корректные данные о процессе важны не меньше, чем точность механики.
Где проходит граница между механизацией и автоматизацией
Механизация и автоматизация связаны, но решают разные задачи. Механизация помогает выполнять физическую работу быстрее или с меньшими усилиями. Автоматизация добавляет управление процессом: система получает данные, принимает заданную последовательность действий и контролирует выполнение.
| Подход | Что происходит | Ограничение |
|---|---|---|
| Механизация | Оборудование помогает выполнять операцию физически | Решение часто зависит от оператора и ручной настройки |
| Автоматизация | Операция выполняется по заранее заданным данным и правилам | Качество зависит от полноты данных и корректности процесса |
Примером механизации может быть оборудование для перемещения, фиксации или обработки материала. Если же система получает цифровое задание, управляет последовательностью операций и сохраняет результаты контроля, речь идёт уже об автоматизированном процессе.
Контрольные точки в автоматизированной цепочке
Даже хорошо настроенная система требует мест проверки. Контроль нужен не только в конце производства, когда ошибка уже стала заметной, но и на этапах, где её можно обнаружить раньше.
В шторном производстве контрольными точками могут быть проверка исходных размеров, соответствие раскроенных деталей заданию, правильность комплектации элементов и итоговые измерения готового изделия. Данные о качестве помогают находить причины отклонений: например, определить, связано ли изменение результата с материалом, настройкой операции или ошибкой исходного задания.
Производственная аналитика используется именно для поиска таких связей. Она помогает сопоставлять информацию о простоях, качестве и движении изделий по процессу, но не заменяет технологический анализ специалиста.
Ограничения при внедрении автоматизации
Автоматизация не устраняет технологические особенности материалов. Разные ткани могут отличаться по плотности, растяжимости, скольжению и реакции на обработку. Поэтому параметры оборудования и допустимые режимы всегда проверяют по технической документации конкретной системы и характеристикам материала.
Есть и организационные ограничения. Перед внедрением необходимо определить, какие операции действительно повторяются, где возникают ошибки и какие данные уже доступны. Попытка автоматизировать хаотичный процесс без предварительного описания операций обычно приводит к появлению большого количества исключений.
Также важно учитывать масштаб производства. На небольшом участке автоматизация одной операции может быть эффективнее, чем построение сложной связанной системы. На крупных производствах большее значение имеет согласованность данных между участками.
Как оценивать готовность производства к автоматизации
Перед запуском проекта полезно пройти несколько этапов проверки. Сначала описывают текущий процесс: какие операции выполняются, какие данные используются и где появляются повторные действия. Затем выбирают участок, где результат можно измерять.
Практическая последовательность оценки выглядит так:
- определить повторяющиеся операции и их входные данные;
- проверить качество существующих измерений и записей;
- выбрать одну производственную задачу для пилотной проверки;
- сравнить полученные результаты с исходным процессом;
- расширять систему только после подтверждения её пригодности.
Пилотный подход позволяет увидеть реальные ограничения: недостаток данных, необходимость изменения рабочих инструкций или особенности конкретного материала. Автоматизация становится частью технологии только тогда, когда она учитывает эти факторы.
Система вместо отдельного оборудования
Автоматизированное шторное производство строится не вокруг одной машины, а вокруг связанной последовательности операций. Оборудование выполняет физические действия, данные обеспечивают управление, а контрольные точки позволяют оценивать стабильность результата.
Граница возможностей определяется не только уровнем техники. На неё влияют качество исходной информации, подготовленность процессов и свойства материалов. Поэтому грамотная автоматизация начинается с описания производства и понимания причин отклонений, а не с выбора отдельного оборудования.