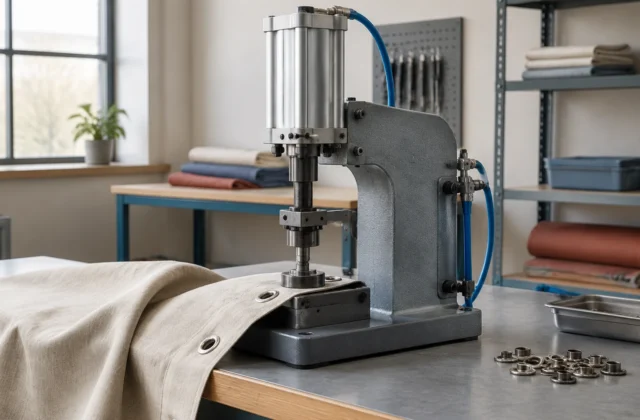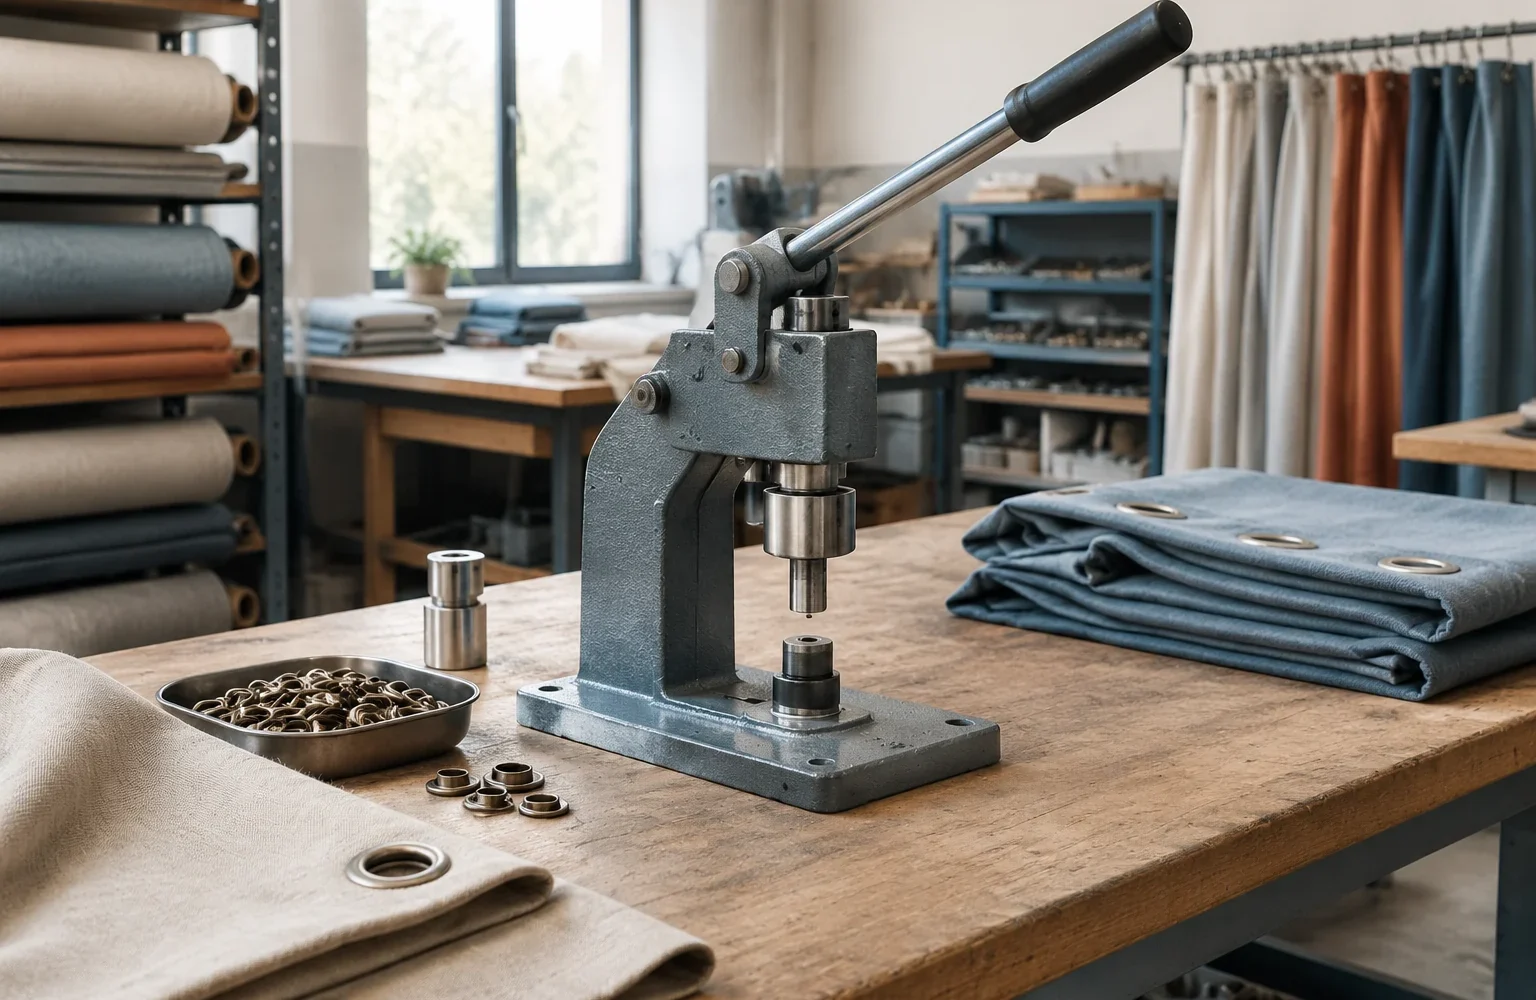
Оснастка пресса определяет, каким образом усилие передаётся на фурнитуру и материал. При переходе на другой тип люверсов, кнопок или других элементов крепежа меняется не только внешний размер детали, но и геометрия рабочих частей инструмента. Поэтому смена оснастки рассматривается как настройка рабочей системы, а не как простая замена одной детали.
В конструкции пресса обычно участвуют приводной механизм, шток, держатель верхнего инструмента, основание с нижним инструментом и элементы фиксации. Через эту цепочку передаётся усилие от оператора или привода к месту установки фурнитуры. Если рабочая пара подобрана неправильно или установлена с отклонением, нагрузка распределяется не так, как предусмотрено конструкцией.
Какие элементы меняются при переходе на другую фурнитуру
Основными сменными элементами являются верхняя и нижняя части оснастки — пуансон и матрица либо другие рабочие элементы, предусмотренные конкретной системой. Верхняя часть входит в контакт с устанавливаемой деталью и передаёт давление. Нижняя часть формирует опору и участвует в создании необходимой формы соединения, поэтому её геометрия должна соответствовать верхнему элементу.
При смене фурнитуры учитывают не только диаметр детали. Важны форма рабочего профиля, конструкция соединяемых частей, толщина и свойства материала, а также тип самого пресса. Для одной системы инструмент может подходить только к определённой серии элементов. Универсальную совместимость между разными комплектами нельзя предполагать без проверки технической документации.
Инженерная заметка: оснастка работает как единая пара. Даже если размеры верхнего и нижнего элементов внешне совпадают, различие в рабочем профиле может изменить характер деформации фурнитуры и привести к неполному формированию соединения.
Почему верхняя и нижняя части меняются как комплект
Рабочие элементы пресса взаимодействуют друг с другом в одной точке приложения усилия. Пуансон задаёт направление воздействия, а матрица принимает нагрузку и обеспечивает ответную форму контакта. Их профиль рассчитывается совместно, поэтому замена только одной части может нарушить геометрию рабочего цикла.
Например, новый верхний инструмент может точно входить в деталь, но нижний элемент от другого комплекта способен изменить положение фурнитуры или распределение давления. В результате появляются следы неправильной деформации, перекос или неполное соединение слоёв материала.
При этом нельзя считать, что для любого пресса всегда требуется менять абсолютно все элементы. Некоторые конструкции предусматривают отдельные сменные детали или дополнительные адаптеры. Правильный вариант определяется устройством конкретного оборудования и рекомендациями производителя оснастки.
Последовательность смены инструмента на прессе
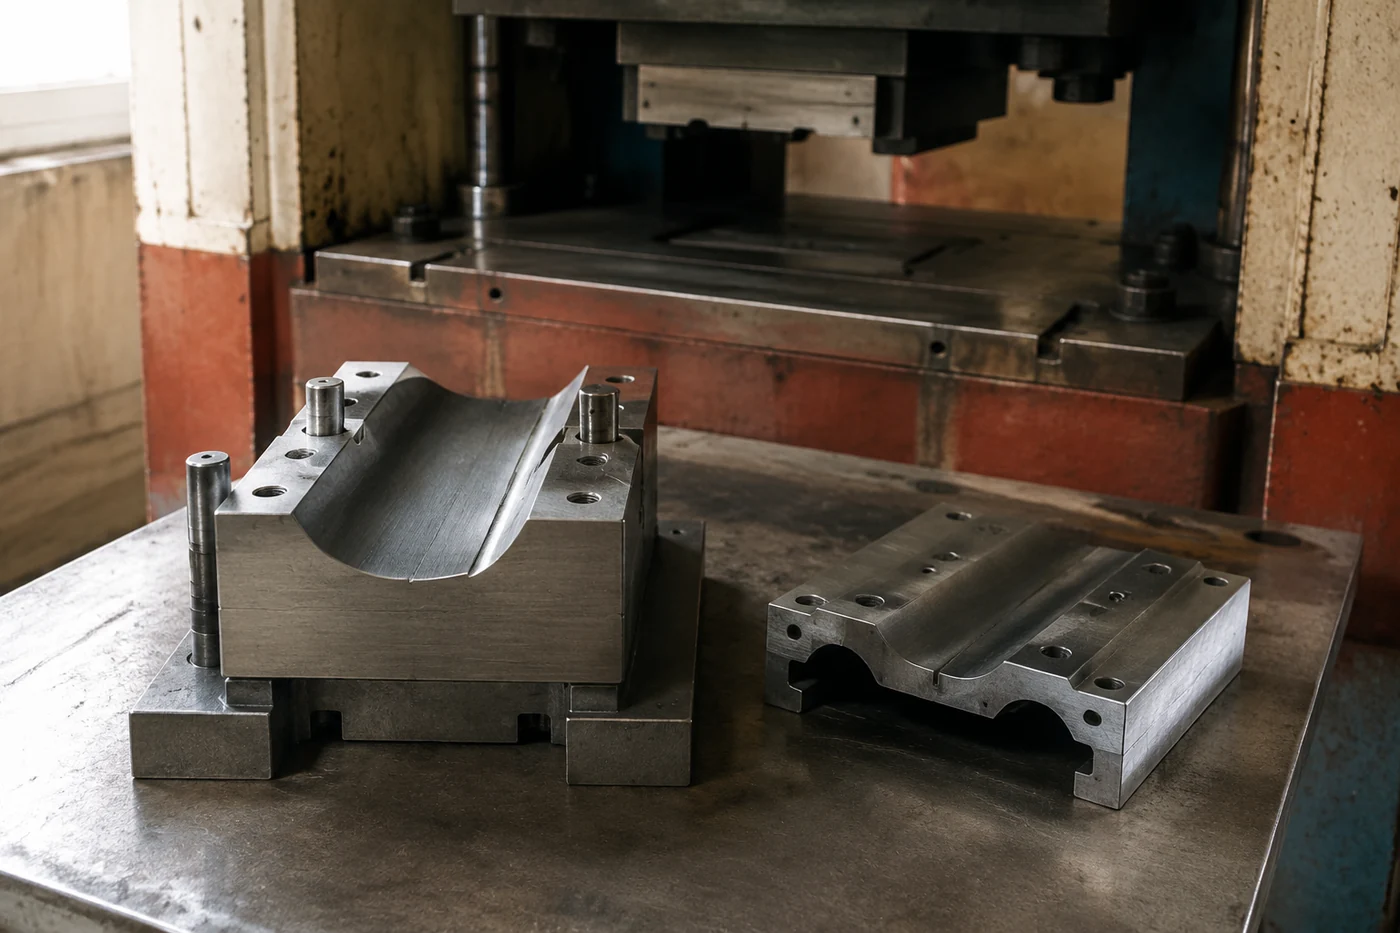
Перед заменой оснастки оценивают установленный комплект и определяют, какие элементы должны быть заменены для новой операции. На этом этапе важно сопоставить тип фурнитуры, рабочую пару инструмента и конструкцию пресса.
Общая последовательность выглядит следующим образом:
- остановить рабочий цикл пресса и подготовить рабочую зону к замене инструмента;
- снять установленный верхний и нижний элементы согласно конструкции конкретного оборудования;
- установить новый комплект оснастки, проверяя правильность посадки и фиксации;
- убедиться, что рабочие части расположены соосно относительно друг друга;
- выполнить проверочную установку на подходящем образце материала и оценить результат.
Для ручных прессов основное внимание уделяют точности положения инструмента относительно рабочего основания. В пневматических моделях дополнительно учитываются особенности привода, системы управления рабочим ходом и настройки, предусмотренные конструкцией машины. Регулировки выполняют только в пределах, указанных производителем оборудования.
Что проверить после установки новой оснастки
После замены инструмента необходимо убедиться, что пресс работает с новой парой элементов корректно. Проверка начинается не с оценки внешнего вида готовой детали, а с контроля самой установки: инструмент должен находиться в правильном положении, без заметного смещения относительно ответной части.
Затем проверяют результат работы на образце материала, который соответствует реальной производственной задаче. Оценивают форму установленной фурнитуры, равномерность соединения и отсутствие признаков неправильного контакта элементов. Конкретные параметры контроля зависят от типа фурнитуры и должны определяться по техническим данным оборудования.
| Проверяемый элемент | Возможная причина отклонения |
|---|---|
| Положение верхней и нижней оснастки | Неправильная установка или несовпадение рабочего комплекта |
| Форма установленной фурнитуры | Несоответствие профиля инструмента выбранному элементу |
| Качество соединения материала | Ошибочный подбор оснастки под толщину или свойства ткани |
Различия смены оснастки на ручных и пневматических прессах
Ручные прессы передают усилие через механический рычаг. Оператор непосредственно ощущает сопротивление материала и выполняет рабочий цикл вручную. При такой конструкции особенно важны правильная установка инструмента и отсутствие перекоса, поскольку положение деталей напрямую влияет на результат.
Пневматические прессы используют привод от сжатого воздуха и могут иметь другие особенности управления рабочим ходом. В них важна не только совместимость оснастки, но и соответствие инструмента конкретной системе машины. Один и тот же внешний размер фурнитуры не означает автоматической совместимости между разными моделями оборудования.
При переходе между операциями также учитывают, выполняет ли пресс только установку элемента или связан с дополнительными функциями, например подготовкой отверстия. Эти процессы могут требовать разных рабочих комплектов и не должны смешиваться при выборе инструмента.
Ошибки при неправильной установке оснастки
Большинство проблем после замены инструмента связано не с самим прессом, а с нарушением соответствия между деталями рабочей пары. Если верхний и нижний элементы не рассчитаны на совместную работу, усилие распределяется неправильно.
К типичным признакам ошибки относятся смещение установленной фурнитуры, изменение формы соединения, повреждение материала вокруг рабочей зоны или нестабильный результат от одной операции к другой. Такие признаки требуют проверки подбора оснастки, её посадки и соответствия техническим данным оборудования.
Замена оснастки на прессе — это операция настройки, в которой важна последовательность: определить совместимый комплект, правильно установить рабочие элементы, проверить их положение и только после этого возвращать оборудование в производственный цикл. Такой подход позволяет сохранить повторяемость операций и избежать дефектов, возникающих из-за несогласованной работы инструмента.