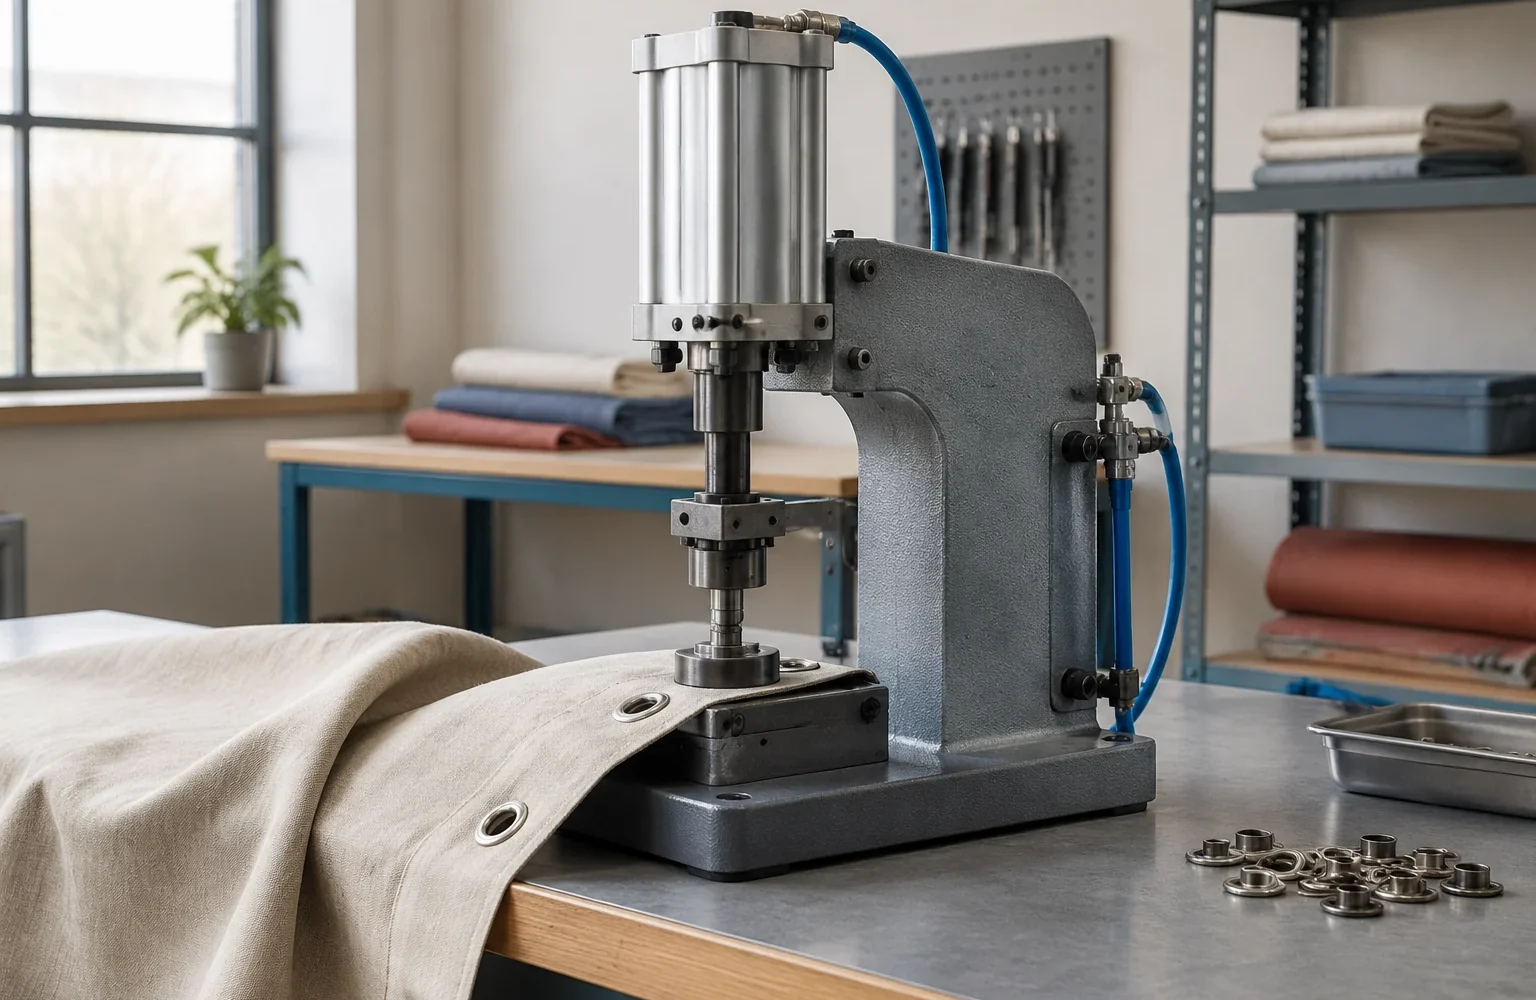
Пневматический пресс для установки фурнитуры в текстильном производстве часто воспринимают как единый механизм: оператор нажимает кнопку или педаль, рабочий узел опускается, а люверс или другой элемент закрепляется в материале. Однако внутри оборудования есть две разные части с разными задачами. Первая создаёт и передаёт усилие, вторая непосредственно взаимодействует с конкретной фурнитурой.
Такое разделение важно при эксплуатации. Базовая машина может оставаться той же, а рабочая оснастка меняется при переходе на другой тип, размер или конструкцию фурнитуры. Если смешивать понятия привода и инструмента, возникают ошибки при подборе оборудования: например, попытка установить неподходящую пару матрицы и пуансона вместо проверки совместимости всей рабочей системы.
Какие узлы относятся к пневматическому приводу
Пневматический привод — это группа деталей, которая преобразует энергию сжатого воздуха в рабочее движение. Его задача не установить конкретный люверс или другой элемент, а обеспечить управляемое перемещение рабочего органа с необходимым усилием и повторяемостью.
К основным элементам такого привода относятся пневматический цилиндр, шток, соединительные элементы, система управления подачей воздуха и механизм запуска. В зависимости от конструкции пресса в эту цепочку могут входить педаль управления, распределительный клапан и элементы регулировки работы привода.
Шток выполняет роль передающего звена: он перемещается под действием давления воздуха и передаёт движение на верхнюю часть рабочего узла. При этом сам шток не определяет форму будущего соединения. Он лишь обеспечивает движение инструмента по заданной траектории.
Инженерная заметка. Рабочее усилие пресса и результат установки зависят не только от пневматического механизма. Даже исправный привод не компенсирует неподходящую оснастку: геометрия инструмента должна соответствовать конкретной фурнитуре и материалу.
Рабочая оснастка: матрица и пуансон как отдельная система
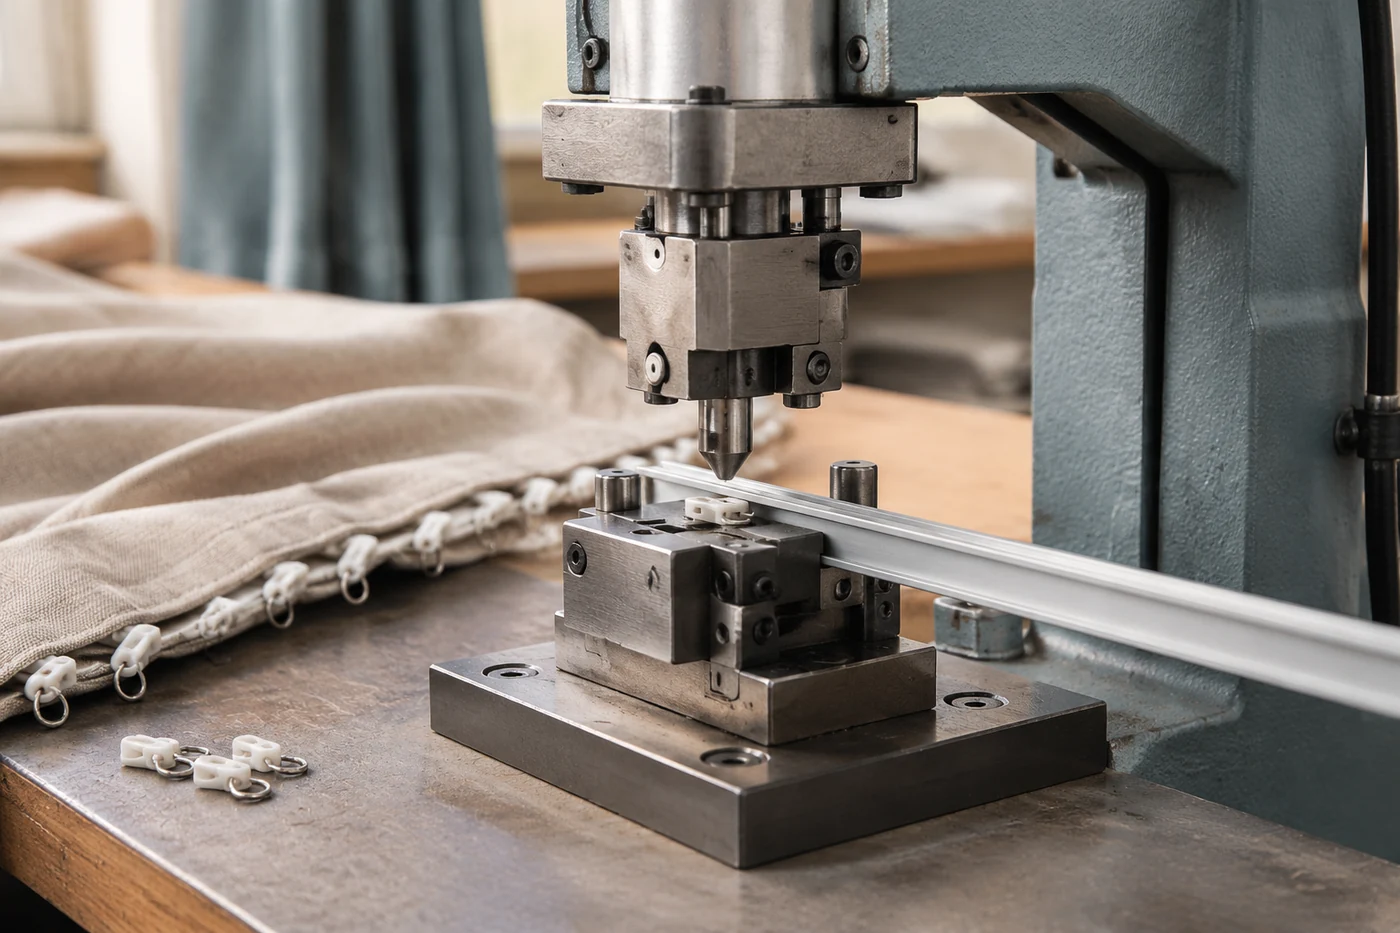
Оснастка — это элементы, которые непосредственно контактируют с устанавливаемой фурнитурой и материалом. Обычно к ней относят верхний и нижний рабочие инструменты: пуансон и матрицу. Их форма определяет, каким образом деталь будет деформироваться и фиксироваться.
Пуансон действует с верхней стороны и передаёт давление на устанавливаемый элемент. Матрица располагается снизу и служит опорной частью, которая задаёт положение нижней стороны соединения. Эти детали работают не по отдельности, а как согласованная пара.
При смене фурнитуры меняется не только внешний диаметр детали. Отличаться могут внутренняя геометрия, высота элементов, способ развальцовки и требования к контакту с тканью или другим материалом. Поэтому новая фурнитура может потребовать другой комплект рабочих инструментов даже при использовании того же пресса.
Почему базовая машина и оснастка рассматриваются отдельно
Разделение конструкции на приводную часть и оснастку связано с принципом универсальности производственного оборудования. Базовый пресс создаёт движение и удерживает рабочую зону, а сменные инструменты адаптируют его под конкретную операцию.
Такой подход позволяет не менять весь станок при выпуске изделий с разной фурнитурой. Вместо этого заменяется рабочая пара инструментов, которая соответствует новой задаче. В документации производителей обычно отдельно рассматриваются характеристики машины и совместимость инструментов, поскольку это разные технические параметры.
У пневмопресса можно выделить несколько уровней совместимости:
- совместимость самой машины с определённым типом рабочей оснастки;
- соответствие верхнего и нижнего инструмента друг другу;
- соответствие оснастки размеру и конструкции фурнитуры;
- соответствие рабочей зоны толщине и свойствам обрабатываемого материала.
Что меняется при переходе на другую фурнитуру
При использовании другой фурнитуры чаще всего меняется именно инструментальная часть. Приводной механизм может сохраняться, если его характеристики и конструкция допускают такую работу. Но рабочие детали должны обеспечивать правильное положение элемента во время установки.
Например, при переходе между разными типами люверсов нельзя оценивать только внешний размер детали. Важны форма посадочных поверхностей, глубина рабочего воздействия и способ формирования соединения. Даже похожие внешне элементы могут требовать различной оснастки.
| Элемент | Основная функция | Что проверяют при замене |
|---|---|---|
| Пневматический привод | Создаёт и передаёт движение | Совместимость машины с операцией и параметры по технической документации |
| Пуансон | Воздействует на верхнюю часть фурнитуры | Соответствие форме и размеру элемента |
| Матрица | Поддерживает нижнюю часть соединения | Совпадение с пуансоном и конкретной фурнитурой |
Как проверяют совместимость оборудования
Проверка начинается не с установки деталей, а с сопоставления технических данных. Необходимо определить, для какой фурнитуры предназначена машина, какие комплекты оснастки допускаются производителем и какие ограничения относятся к материалам.
Следующий этап — проверка самой рабочей пары. Верхний и нижний инструменты должны быть рассчитаны на совместную работу. Нельзя оценивать только один элемент, потому что качество соединения формируется всей системой контакта.
После этого учитывают особенности материала. Тонкая ткань, многослойный текстиль или материалы с различной плотностью по-разному реагируют на давление. Поэтому параметры работы не переносят автоматически от одной задачи к другой: их сверяют с технической документацией оборудования и оснастки.

Причины ошибок при выборе оснастки
Одна из распространённых причин проблем — попытка подобрать инструмент только по внешнему сходству фурнитуры. Одинаковый диаметр ещё не означает одинаковый процесс установки. Различия в конструкции могут привести к неправильной деформации детали или нестабильному результату.
Другая причина — смешение понятий мощности и совместимости. Более сильный привод не делает неподходящую оснастку правильной. Усилие должно передаваться через инструмент, который рассчитан на конкретную операцию.
Также важно учитывать, что размеры и рабочие параметры являются характеристиками конкретных моделей оборудования. Если в техническом листе нет подтверждённых данных, их нельзя считать универсальными для всех пневмопрессов.
Значение разделения конструкции для производства штор
Разделение пресса на привод и оснастку упрощает организацию производства. Оборудование становится понятнее для обслуживания, а выбор рабочих инструментов можно проводить отдельно от оценки базовой машины.
Для производства штор это особенно важно, поскольку ассортимент фурнитуры может меняться, а требования к обработке разных материалов отличаются. Грамотное понимание конструкции позволяет правильно оценивать возможности пресса и избегать несовместимых сочетаний деталей.


