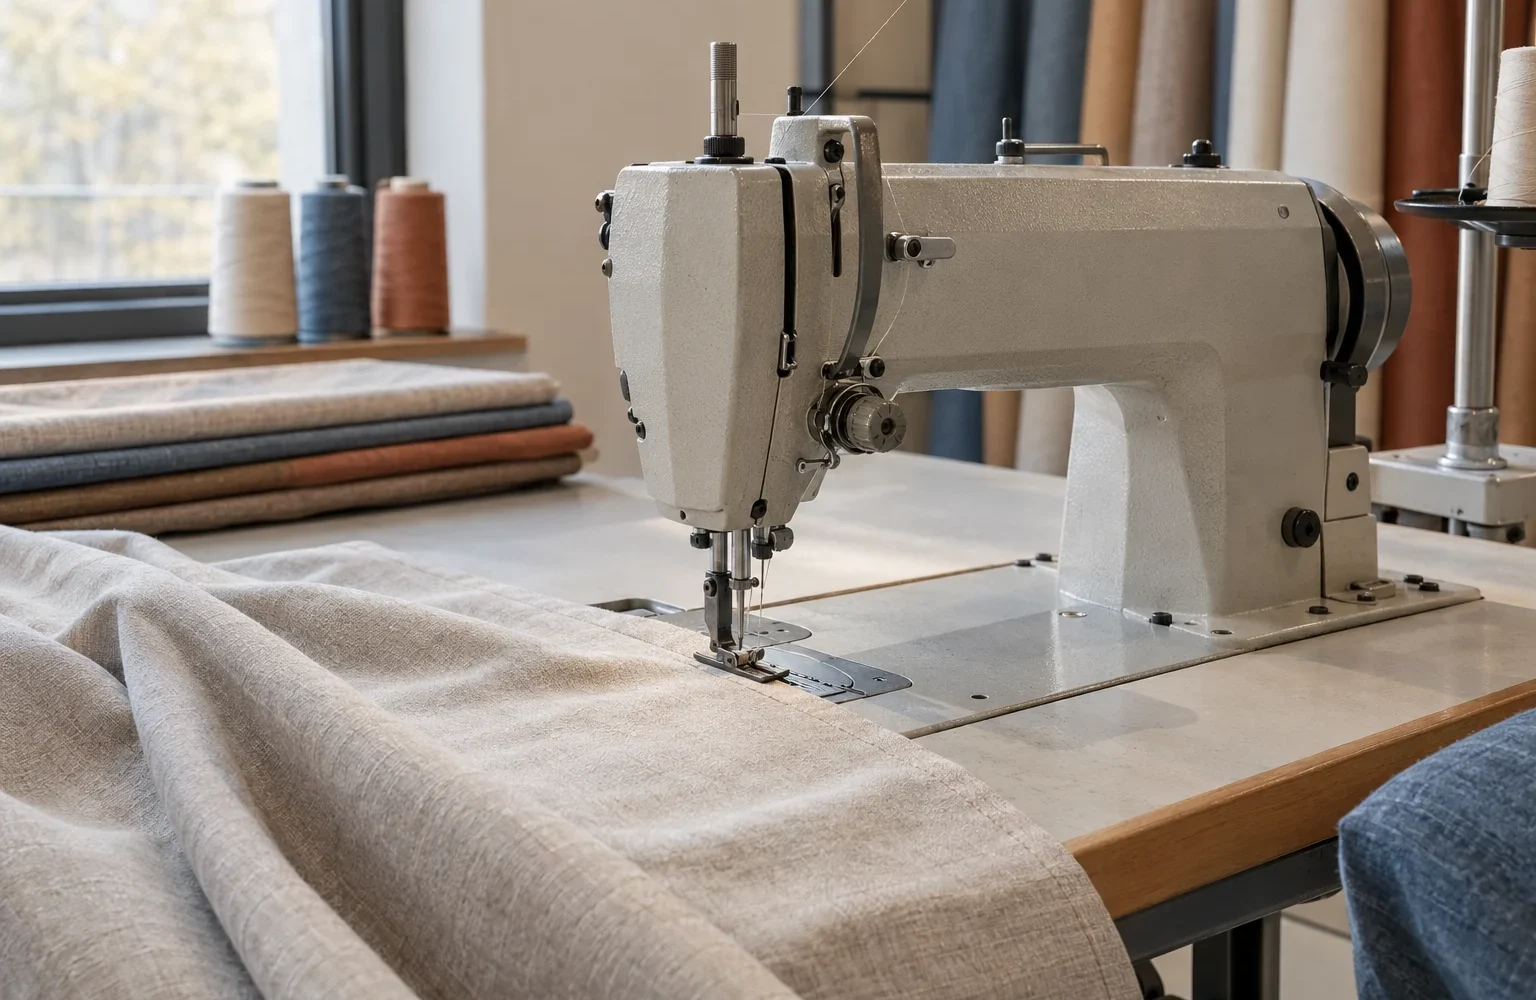
Зачем промышленной машине нужен отдельный механизм подачи
В прямострочной промышленной машине игла выполняет только часть цикла образования стежка. Она прокалывает материал, проводит нить и участвует во взаимодействии с челночным механизмом, но сама по себе не обеспечивает равномерное перемещение полотна. За движение ткани отвечает система подачи: она задаёт направление, величину перемещения между проколами и характер контакта с материалом.
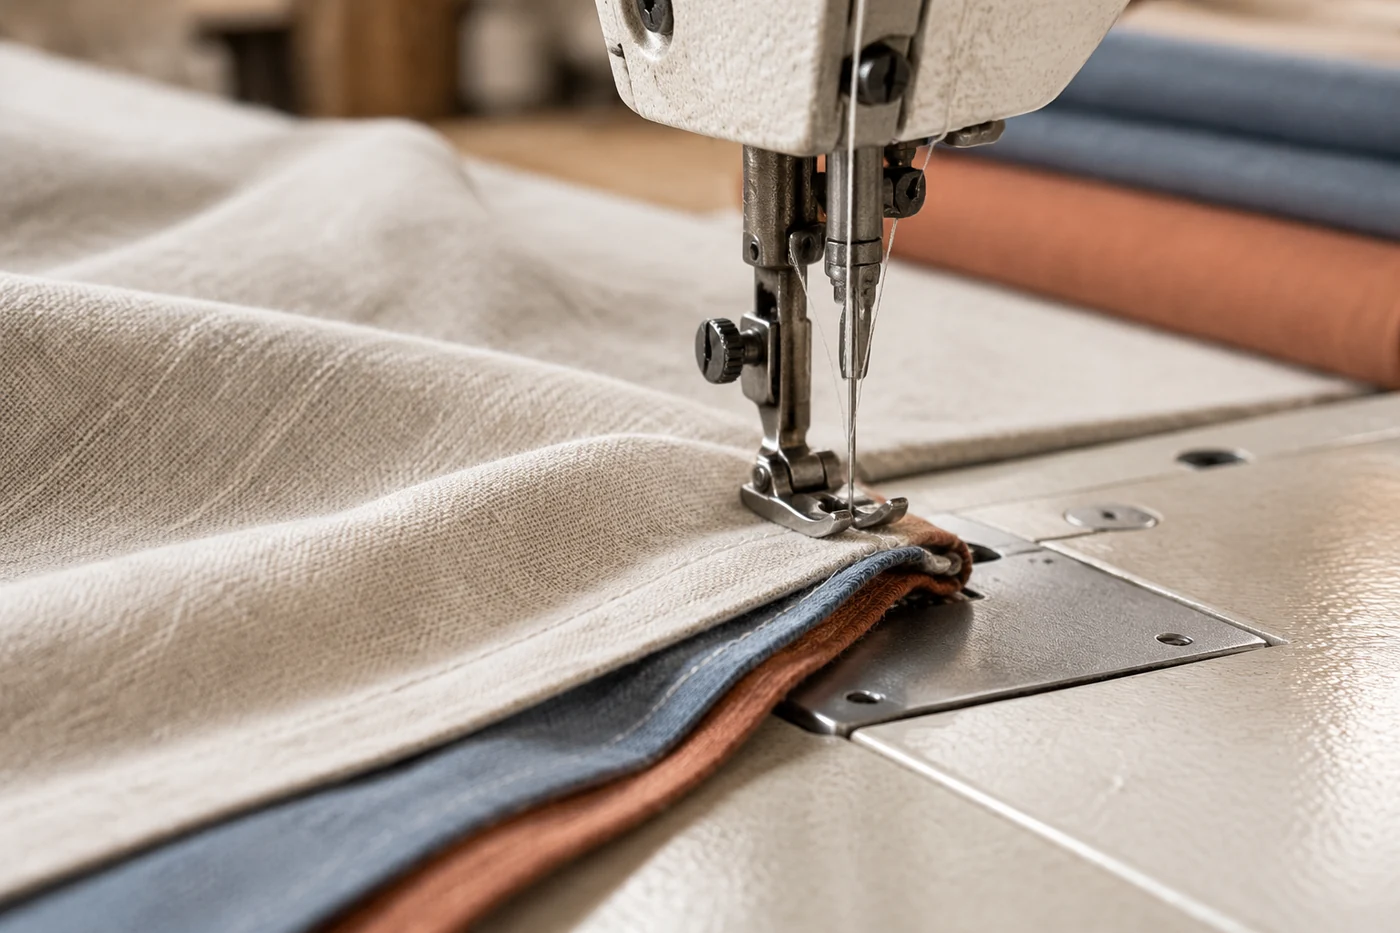
Для производства штор это особенно важно из-за размеров полотен и различий между материалами. Тонкие декоративные ткани, плотные портьерные материалы, подкладки и многослойные сборки по-разному реагируют на давление лапки и усилие транспортировки. Если слои смещаются во время движения, строчка может получить неравномерный шаг, волнистость или перекос относительно края.
Механика подачи строится не вокруг одного элемента, а вокруг согласованной работы нескольких узлов: зубчатой рейки, лапки, игловодителя, игольной пластины и привода. Поэтому сравнивать способы подачи нужно не по названию механизма, а по тому, как именно формируется путь движения материала.
Нижняя подача: движение за счёт зубчатой рейки
Нижняя подача является одной из распространённых схем в промышленном швейном оборудовании. Основное перемещение выполняет зубчатая рейка, расположенная под материалом. Во время рабочего цикла она поднимается через прорези игольной пластины, захватывает нижний слой и перемещает его на заданное расстояние.
Преимущество такой схемы связано с простотой передачи усилия. Материал получает движение снизу, а верхняя часть прижимается лапкой. Такая конструкция хорошо подходит для стабильных по толщине материалов, когда риск смещения слоёв невысок.
Ограничение нижней подачи проявляется при работе с несколькими слоями. Верхний слой может испытывать большее сопротивление из-за контакта с лапкой, поэтому разные слои способны двигаться с немного разной скоростью. Для некоторых тканей это становится причиной накопления излишка материала или образования волн.

Верхняя и комбинированная подача: как распределяется усилие
При верхней подаче дополнительное перемещение создаётся элементом, который воздействует на материал сверху. Это позволяет уменьшить разницу между скоростью движения верхнего и нижнего слоёв. Верхний механизм работает совместно с нижним или заменяет часть его функции в зависимости от конструкции машины.
Комбинированные варианты используют несколько точек контакта. Например, движение может передаваться одновременно через нижнюю рейку и верхний транспортирующий элемент. В результате усилие распределяется между сторонами материала, а вероятность относительного смещения слоёв уменьшается.
| Схема подачи | Как передаётся движение | Основное ограничение |
|---|---|---|
| Нижняя | Зубчатая рейка перемещает материал снизу | Возможное смещение верхних слоёв при сложной сборке |
| Верхняя с нижней | Движение создаётся с двух сторон материала | Более сложная механика требует согласованной работы узлов |
| Игольная | Материал перемещается вместе с движением иглы | Не подходит для всех типов материалов и операций |
Инженерная заметка. Реальная эффективность подачи зависит не только от схемы механизма. На результат влияют давление прижимной лапки, состояние контактных поверхностей, тип иглы, свойства ткани и выбранные параметры конкретной машины. Настройки и допустимые режимы проверяют по технической документации оборудования.
Игольная подача и совместное перемещение слоёв
При игольной подаче движение материала связано с перемещением иглы. Игла входит в ткань, после чего участвует в переносе слоя во время части цикла. Такой принцип помогает удерживать положение нескольких слоёв относительно друг друга, потому что прокол становится точкой механического взаимодействия.
Однако этот способ имеет ограничения. Материал должен подходить для такого характера движения, а сама система требует точной синхронизации между игловодителем и остальными механизмами. При неправильном сочетании условий можно получить нежелательное повреждение ткани или нестабильность строчки.
Отдельно учитывается конструкция иглы. Её форма, размер и назначение должны соответствовать машине и материалу. Геометрия иглы влияет на формирование петли нити и взаимодействие с тканью, поэтому подбор выполняется не отдельно от всей системы шитья.
Как подача влияет на стабильность шва
Стабильность строчки определяется не только тем, насколько ровно машина перемещает ткань. В процессе участвуют натяжение нитей, положение иглы, работа челнока и равномерность давления на материал. Подача создаёт механическую основу для повторяемого шага стежка.
Если механизм перемещения работает согласованно, каждый цикл получает одинаковое расстояние между проколами. При нарушении взаимодействия деталей возможны признаки, которые указывают не на один конкретный узел, а на необходимость проверки всей цепочки: изменение длины стежка, смещение слоёв или появление волн на полотне.
Для шторных материалов важна не максимальная сила перемещения, а соответствие усилия структуре ткани. Слишком активное воздействие может деформировать поверхность, а недостаточное — привести к нестабильному продвижению.
Ограничения механизмов при разных материалах
Универсальной схемы подачи для всех текстильных задач не существует. Лёгкие ткани чувствительны к избыточному прижиму и растяжению, а плотные материалы требуют достаточного контроля движения нескольких слоёв. Поэтому выбор принципа подачи связан с задачей оборудования, а не только с типом машины.
При изготовлении штор часто встречаются длинные полотна, соединение декоративных и функциональных слоёв, обработка краёв и установка элементов отделки. В каждом случае меняется требование к стабильности перемещения. Машина, хорошо работающая с одним материалом, может показывать другой результат на ткани с иной структурой.
Также учитывается состояние механических узлов. Износ зубчатой рейки, направляющих или элементов прижима меняет фактическую работу подачи даже при неизменной схеме конструкции. Проверка проводится по технической документации конкретного оборудования и по признакам работы машины.
Как сравнивать системы подачи при выборе оборудования
При сравнении промышленных швейных машин важно смотреть не только на наличие определённого механизма. Сначала определяют, какие материалы и операции будут выполняться, затем оценивают, как система подачи решает задачу перемещения.
Ключевые вопросы связаны с количеством слоёв, требуемой стабильностью шва, возможностью работы с разной толщиной материалов и удобством обслуживания. Чем сложнее путь материала через машину, тем важнее точная синхронизация всех элементов.
Механизм подачи является частью общей кинематики машины. Его нельзя рассматривать отдельно от игольного узла, челнока, прижима и привода. Только совместная работа этих элементов определяет, насколько предсказуемым будет процесс формирования шва.


