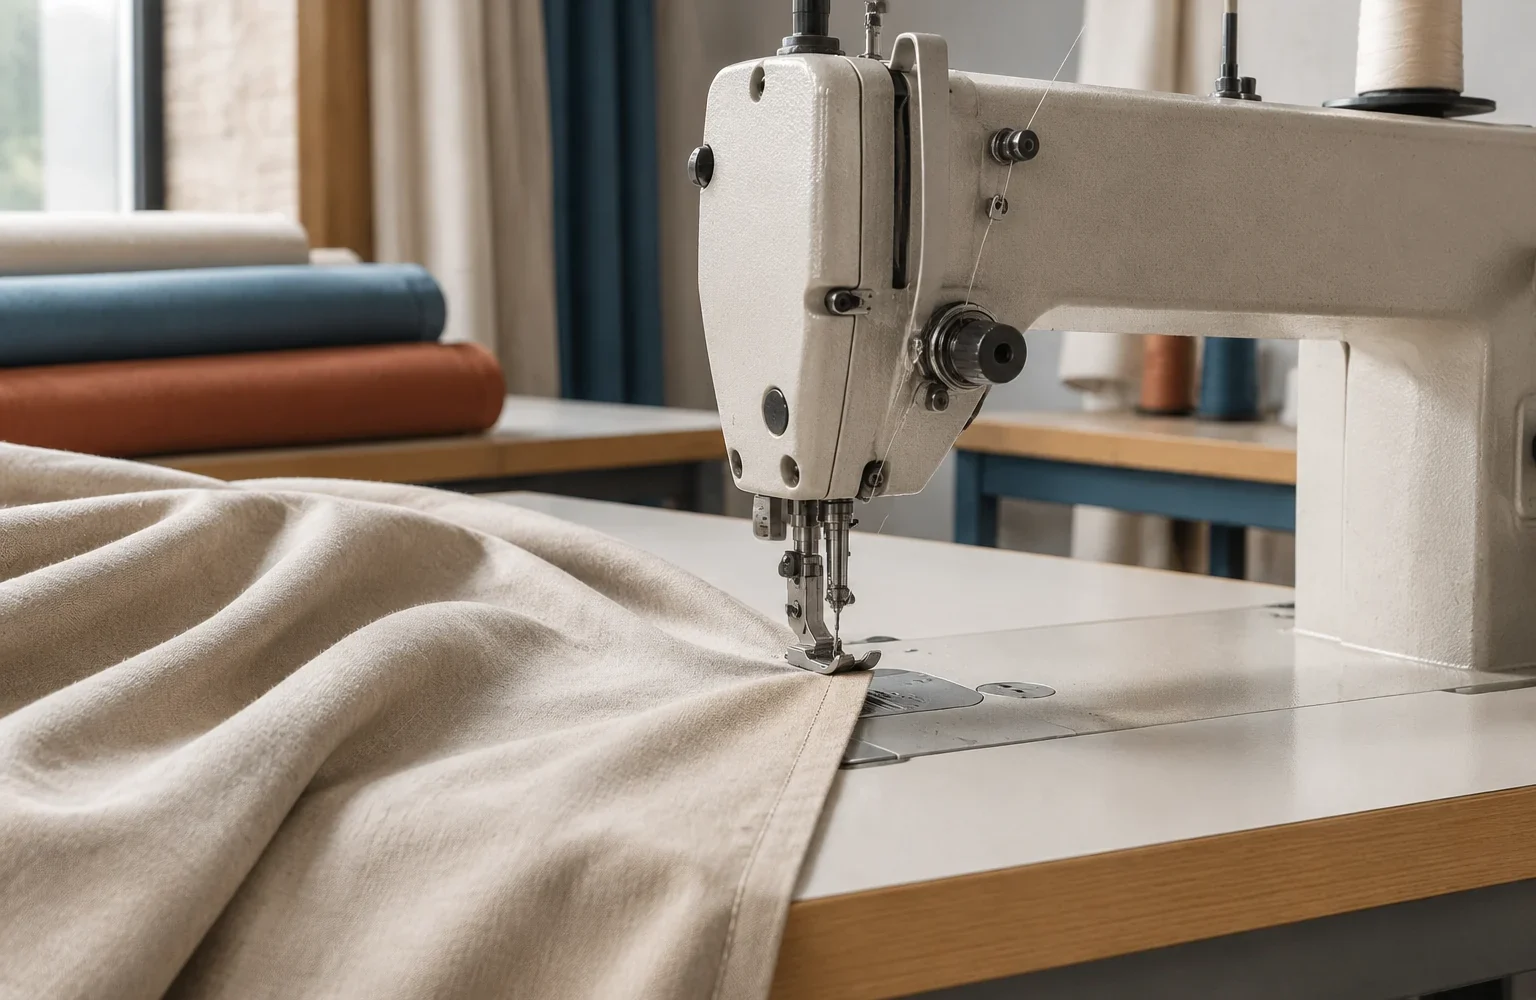
Прижимная система швейной машины отвечает за один из самых важных процессов при изготовлении штор — стабильное перемещение материала во время образования строчки. Ткань проходит между игольной пластиной, механизмом подачи и прижимной лапкой, а качество результата зависит не только от движения зубчатой рейки, но и от того, насколько правильно создано давление на верхний слой.
Если прижим работает неправильно, слои ткани могут смещаться, строчка начинает менять длину, появляются волны или неравномерное натяжение. При этом сама причина часто находится не в игле или нитке, а в нарушении взаимодействия нескольких узлов: лапки, подачи, поверхности материала и настроек конкретной машины.
Как лапка удерживает материал во время шитья
Прижимная лапка создаёт контролируемое усилие, которое удерживает материал у рабочей поверхности машины. Когда игла проходит через ткань и образует петлю для захвата челноком, слои должны оставаться неподвижными относительно друг друга. Лапка не блокирует движение полностью: её задача — прижать материал настолько, чтобы механизм подачи мог перемещать его равномерно.
Путь усилия начинается от пружины или другого элемента создания давления, затем передаётся через стержень лапки к подошве. Подошва контактирует с верхним слоем ткани, распределяя нагрузку на небольшой участок вокруг линии шва. Форма подошвы, состояние её поверхности и соответствие материалу влияют на то, как легко проходит ткань.
В промышленных машинах конструкция прижимной системы зависит от назначения оборудования. Для лёгких декоративных тканей важна аккуратная работа без лишнего воздействия на поверхность, а для плотных материалов требуется другой баланс удержания и подачи. Конкретные значения давления и совместимые детали определяются документацией конкретной модели.
Задачи механизма давления в процессе образования шва
Механизм давления выполняет несколько связанных функций. Первая — стабилизация материала в момент прокола иглой. При проникновении иглы ткань испытывает локальное усилие, и без достаточного удержания верхний слой может двигаться вместе с иглой.
Вторая задача — согласование работы лапки и механизма подачи. Нижний транспортер перемещает материал по шагам, а лапка обеспечивает сопротивление, необходимое для сохранения траектории. Слишком слабое удержание может привести к проскальзыванию, а чрезмерное давление способно увеличить деформацию ткани.
Третья функция связана с повторяемостью процесса. При серийном изготовлении одинаковые детали штор требуют стабильного движения материала от одной операции к другой. Поэтому состояние прижимных поверхностей становится частью контроля качества оборудования.
Инженерная заметка. Прижимная система работает как элемент передачи усилия между машиной и материалом. Условно её можно представить как баланс трёх факторов: удержание слоя, способность подачи перемещать материал и сохранение структуры ткани. Изменение одного фактора влияет на остальные, поэтому регулировки проверяют по руководству конкретной машины, а не по универсальной схеме.
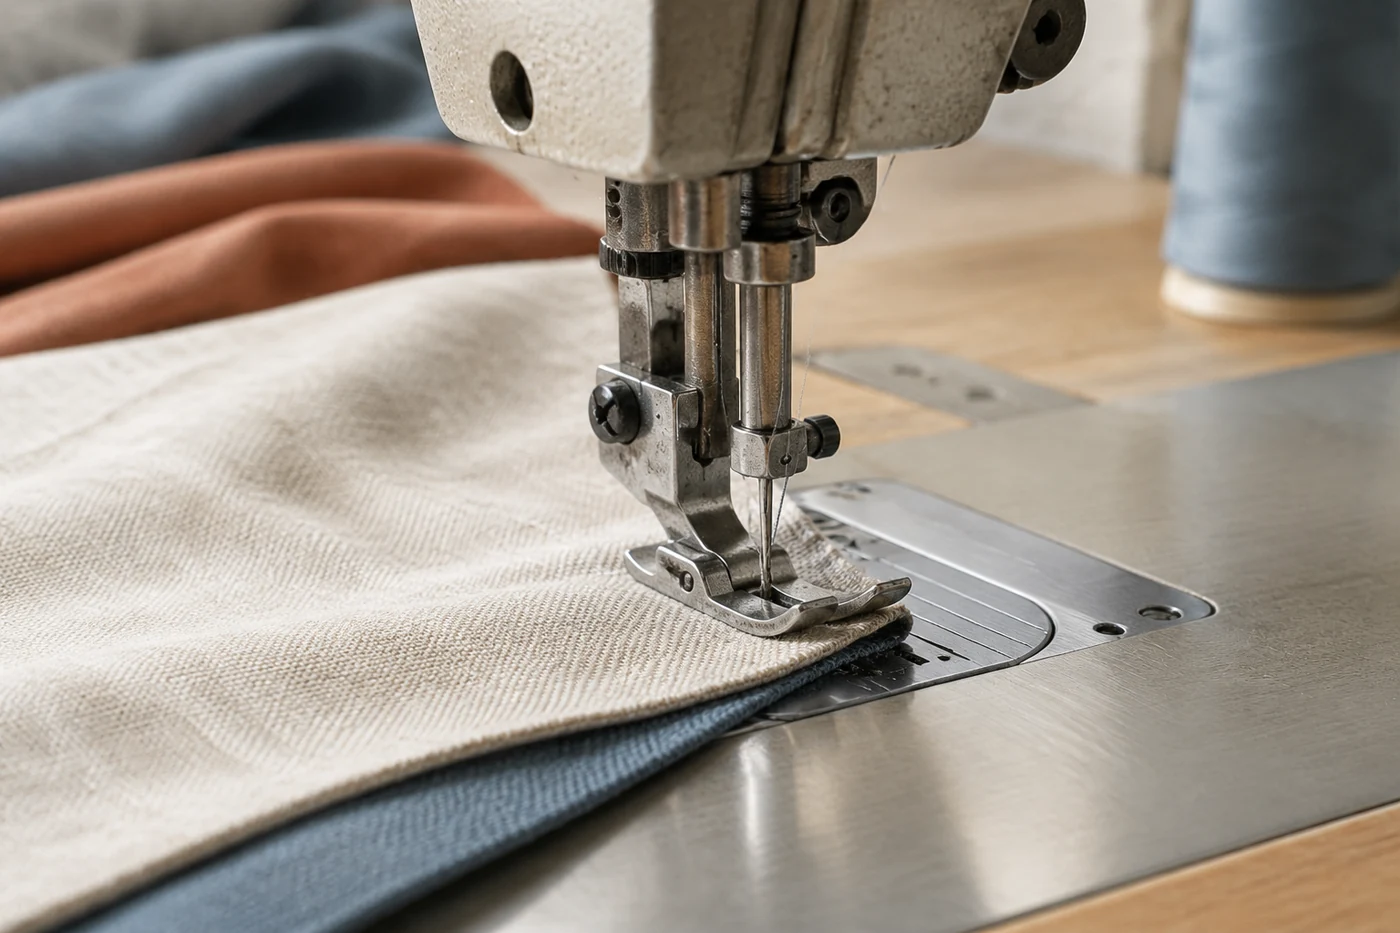
Как изменение прижима влияет на подачу слоёв
Изменение давления меняет условия контакта между лапкой и материалом. Если усилие недостаточно, верхний слой может двигаться отдельно от нижнего, особенно при работе с несколькими слоями или скользкими тканями. В результате длина стежка может отличаться от ожидаемой, а линия шва — смещаться.
При слишком большом давлении увеличивается сопротивление движению. Материал сильнее прижимается к поверхности машины, поэтому требуется больше усилий для перемещения. Для некоторых тканей это может проявляться как следы от лапки, изменение фактуры или образование волн возле строчки.
Важно учитывать, что проблема подачи не всегда связана только с давлением. На результат одновременно влияют состояние зубчатой рейки, чистота рабочей зоны, выбранная игла, нитка и свойства ткани. Промышленная швейная машина работает как согласованный механизм, где отдельный узел нельзя оценивать изолированно.
Проверка прижимной системы перед поиском других причин
Диагностику начинают с наблюдения за процессом, а не с изменения настроек. Сначала проверяют, равномерно ли опускается лапка, нет ли заметного люфта, повреждений рабочей поверхности или загрязнений в зоне контакта. Затем оценивают движение материала во время обычного цикла шитья.
- Посмотреть, удерживаются ли слои ткани вместе в момент прокола иглой.
- Проверить, нет ли следов смещения верхнего слоя относительно нижнего.
- Сравнить поведение машины на аналогичном материале с корректно подобранными расходными деталями.
- Сверить допустимые регулировки и порядок обслуживания по документации конкретной модели.
Такая последовательность помогает отделить механическую причину от проблем, связанных с материалом или расходными элементами. Например, неподходящая игла может менять образование петли, хотя сама прижимная система работает нормально. Конструкция иглы, форма острия и размеры подбираются с учётом машины и материала.
Почему состояние прижимных деталей важно для производства штор
В производстве штор часто используются ткани с разной плотностью, структурой и поверхностью. Даже небольшое изменение условий перемещения может быть заметно на длинных полотнах, где отклонение линии шва накапливается по всей длине изделия.
Изношенная подошва лапки, повреждённая контактная поверхность или загрязнение могут изменить характер трения. Материал начинает двигаться иначе, чем при нормальном состоянии узла. Поэтому контроль прижимных деталей относится не только к ремонту, но и к профилактике стабильности процесса.
При оценке состояния машины важно учитывать весь путь движения: от момента захвата ткани до выхода готовой строчки. Давление лапки является только одним участником этого процесса, но его влияние становится заметным именно в сочетании с работой подачи и формированием стежка.
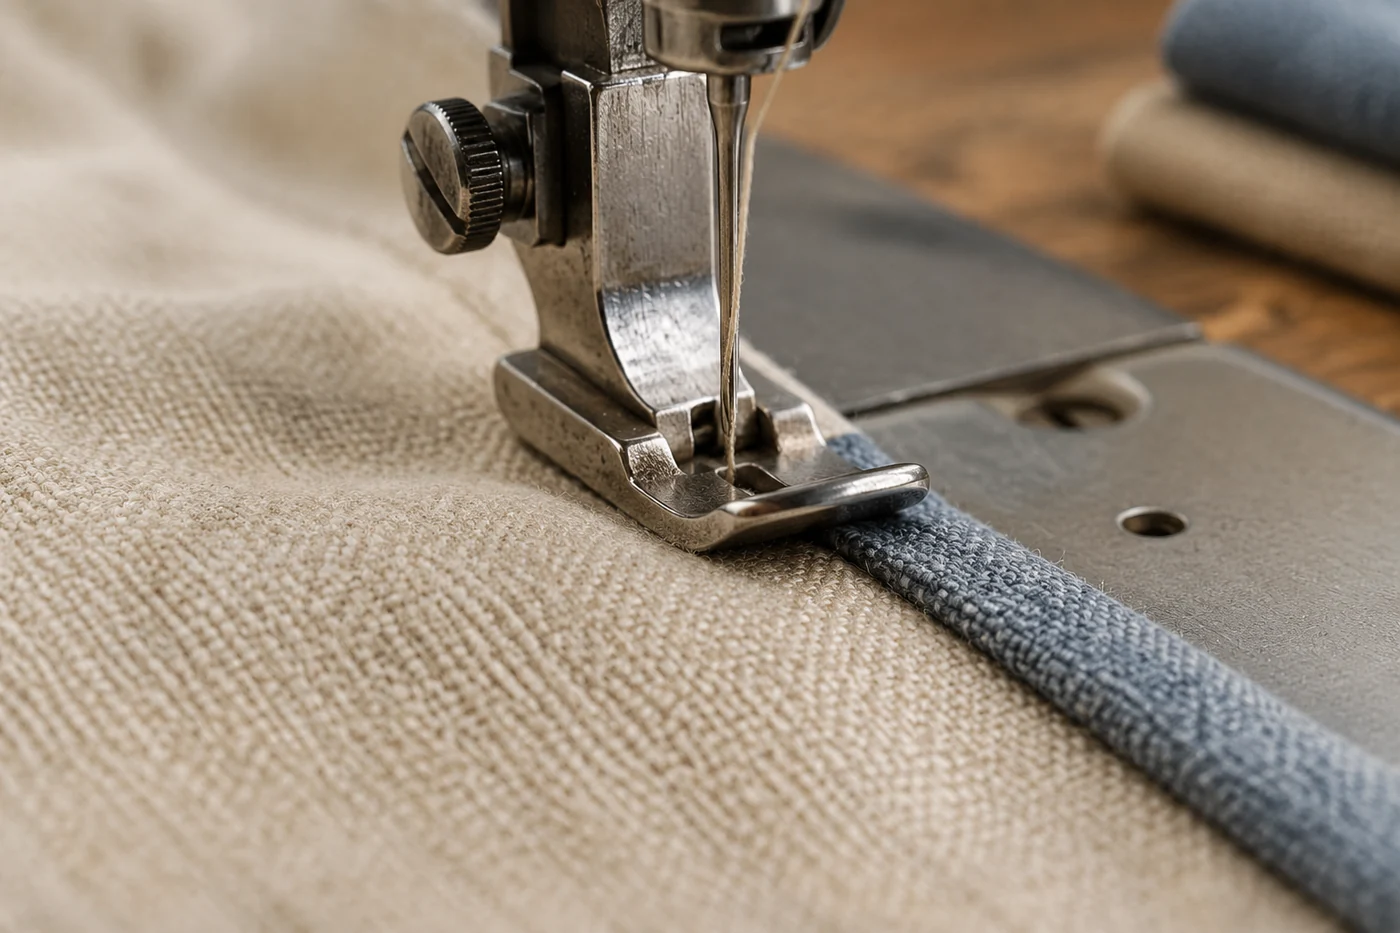
Различия материалов и ограничение универсальных настроек
Одинаковое давление не даёт одинаковый результат на всех тканях. Лёгкие материалы могут требовать осторожного обращения, чтобы не создавать лишнее воздействие на поверхность. Более плотные или многослойные материалы требуют другой организации движения, но конкретная настройка зависит от конструкции машины и рекомендаций производителя.
Поэтому нельзя переносить параметры одной модели оборудования на другую без проверки. Даже машины одного назначения могут иметь различия в механизме лапки, системе подачи и допустимом диапазоне регулировок. Рабочие значения давления, размеры деталей и интервалы обслуживания необходимо брать из технической документации конкретного оборудования.
| Наблюдение | Возможная причина | Что проверяют |
|---|---|---|
| Слои ткани смещаются | Недостаточное удержание или проблема подачи | Контакт лапки, работу транспортера, соответствие материала |
| Появляются следы давления | Чрезмерное воздействие на поверхность | Состояние лапки и настройки по документации |
| Строчка становится нестабильной | Нарушение взаимодействия узлов | Иглу, нитку, подачу и прижимную систему |
Логика поиска неисправности в прижимном узле
Правильная проверка строится от простого к сложному. Сначала исключают видимые причины: загрязнение, повреждение деталей, неправильную установку сменных элементов. Затем анализируют поведение материала в работе и сравнивают его с ожидаемым результатом для конкретного оборудования.
Если проблема сохраняется, обращаются к технической документации машины. В ней указаны особенности конструкции, порядок обслуживания и допустимые параметры, которые нельзя заменять универсальными значениями. Такой подход позволяет сохранить точность работы механизма и избежать регулировок, не соответствующих конструкции оборудования.
Прижимная лапка и механизм давления являются частью общей системы подачи материала. Их задача не просто прижать ткань, а обеспечить предсказуемое движение слоёв в момент образования каждого стежка. Понимание этого принципа помогает точнее оценивать качество шва и находить причины отклонений в процессе изготовления штор.


