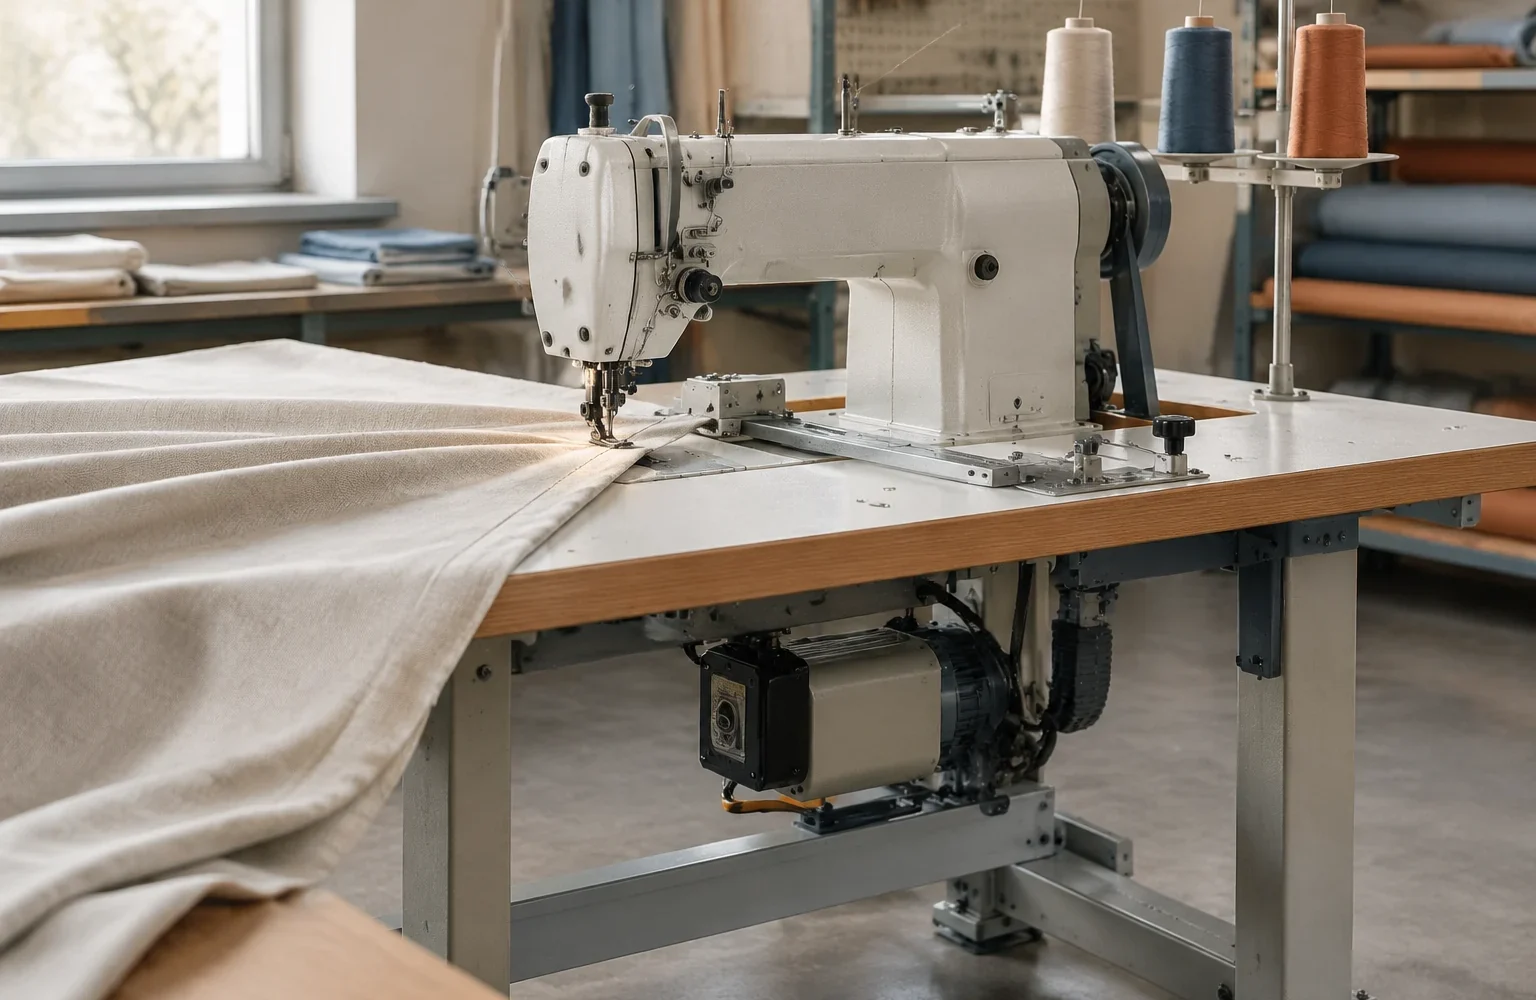
Как сервопривод меняет принцип управления машиной
В промышленной швейной машине двигатель является источником движения, но качество работы определяется тем, насколько точно это движение передаётся рабочим узлам. У старых приводных схем скорость часто зависела от постоянного вращения двигателя и механического управления педалью. Сервопривод строится иначе: он получает команду управления и изменяет режим вращения вала в соответствии с заданным воздействием оператора или системы управления.
Главное отличие сервопривода — возможность контролировать движение, а не просто обеспечивать постоянное вращение. Электронная часть отслеживает положение и скорость вращения, после чего корректирует работу двигателя. Для швейного оборудования это важно, потому что игла, челнок и механизм подачи должны работать согласованно. Резкое изменение скорости без контроля может привести к смещению материала, нарушению образования стежка или дополнительной нагрузке на кинематику.
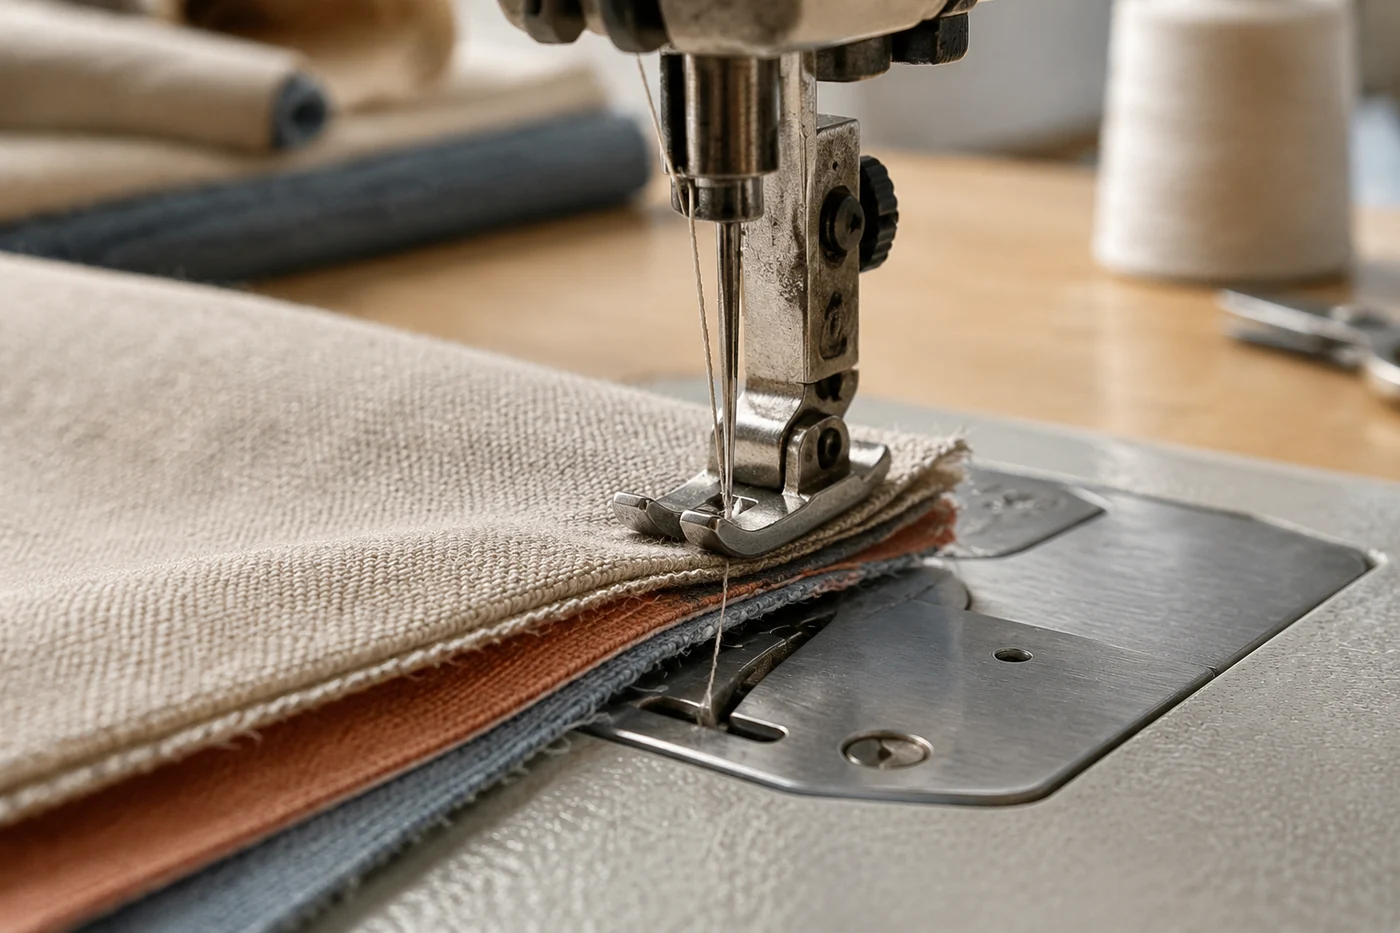
При изготовлении штор это особенно заметно на длинных полотнах и материалах с разной плотностью. Машина должна одинаково предсказуемо проходить участки с несколькими слоями ткани, декоративными элементами или изменением направления строчки.
Путь усилия: от двигателя к игле и транспортёру
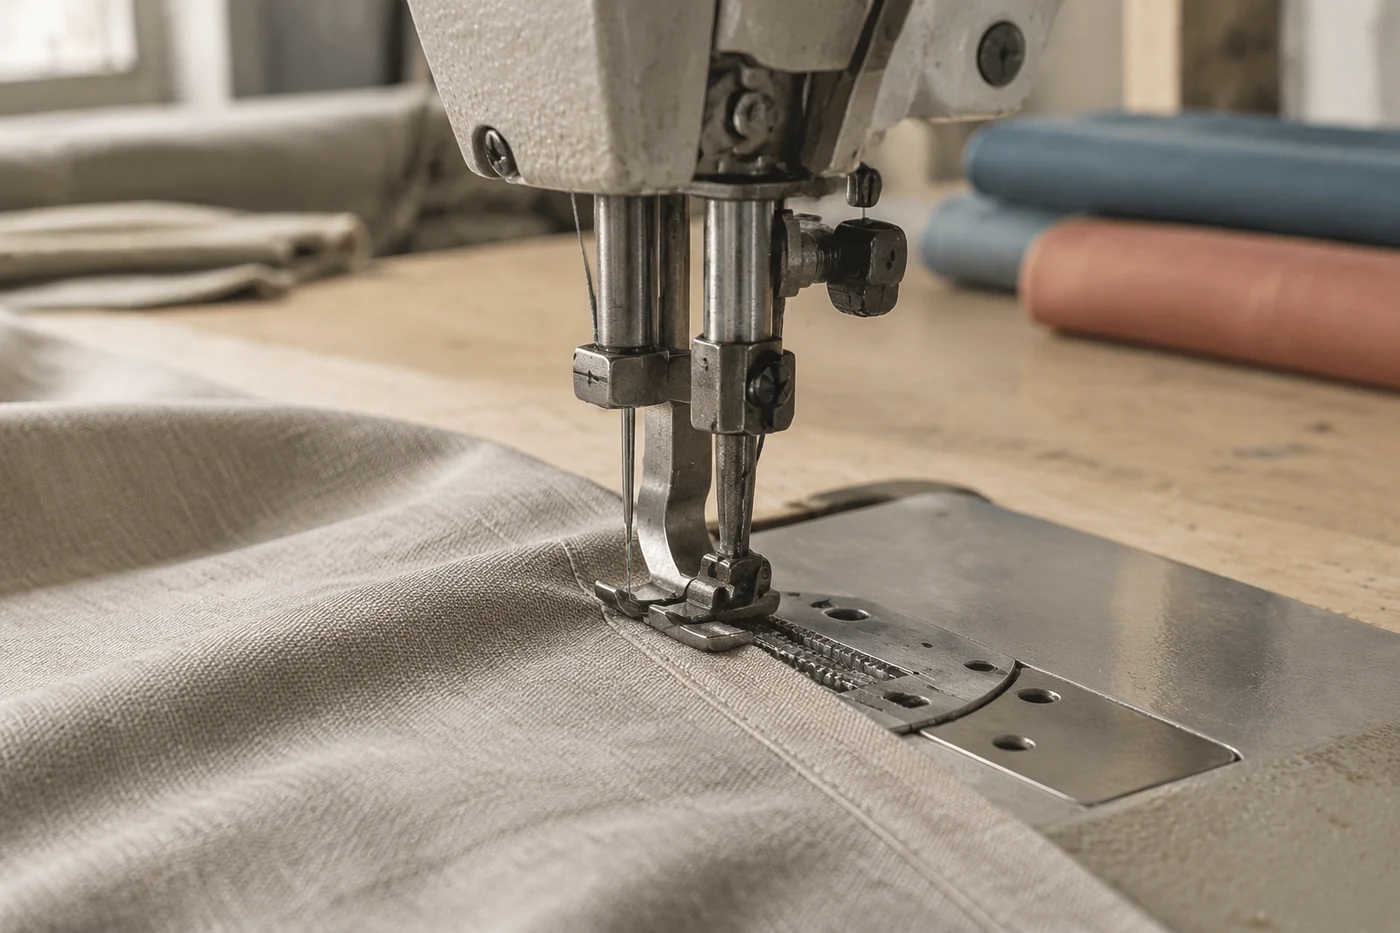
Движение от сервопривода проходит через главный вал машины. Вал преобразует вращение в последовательность рабочих движений: перемещение игловодителя, работу челночного механизма, подъём и опускание прижимной лапки в предусмотренных конструкцией режимах, а также движение механизма подачи материала.
Каждый узел имеет свою задачу. Игла формирует прокол и создаёт петлю нити, которую должен захватить челнок. Шпульный узел обеспечивает подачу нижней нити. Механизм подачи перемещает материал на заданный шаг. Если один элемент изменяет движение относительно других, нарушается синхронность и качество строчки.
Инженерная заметка. Скорость швейного цикла сама по себе не является показателем производительности. Для промышленной машины важен согласованный комплекс: жёсткость механики, состояние направляющих, тип иглы, характеристики нити, материал и способность системы подачи перемещать ткань без деформации.
Сервопривод не заменяет точную механику машины. Он управляет источником движения, но не исправляет износ деталей, неправильную установку элементов или несовместимость расходных материалов.
Последовательность проверки перед настройкой хода
Перед изменением параметров управления сначала проверяют, как машина ведёт себя в рабочем состоянии. Такой порядок позволяет отделить проблему управления от механической причины.
- Сначала оценивают соответствие привода конкретной машине и проверяют документацию производителя оборудования.
- Затем проверяют свободное движение основных механизмов без признаков заедания, лишнего шума или нестабильного хода.
- После этого оценивают образование строчки на используемом материале, обращая внимание на подачу ткани, равномерность натяжения и работу челнока.
- Только после проверки механической части рассматривают параметры управления, предусмотренные руководством для данной модели.
Такой подход важен потому, что похожие симптомы могут иметь разные причины. Например, пропуски стежков связаны не только со скоростью вращения, но и с состоянием иглы, её соответствием машине или нарушением работы узлов формирования стежка.
Какие параметры описывает производственная документация
Руководства промышленных машин обычно содержат сведения не только о самом приводе, но и о допустимых условиях эксплуатации оборудования. Набор параметров зависит от конструкции конкретной машины и не может автоматически переноситься на другое оборудование.
| Параметр | Что показывает | Почему зависит от модели |
|---|---|---|
| Скорость вращения | Темп работы главного вала | Ограничивается конструкцией механизма, типом машины и задачей обработки |
| Режим управления остановкой | Как система завершает цикл движения | Связан с конструкцией позиционирования и приводной системы |
| Параметры обслуживания | Условия поддержания работоспособности | Определяются руководством конкретного оборудования |
Если точные значения отсутствуют, их необходимо проверять по техническому листу или руководству производителя. Универсальных настроек для всех промышленных швейных машин не существует.
Влияние управления скоростью на качество шва
Скорость движения влияет на время, за которое механизмы выполняют полный цикл. При изменении скорости меняется характер взаимодействия иглы, нити, челнока и материала. На плотной ткани недостаточная согласованность подачи и прокола может привести к смещению слоёв. На лёгких тканях избыточная скорость может усложнить контроль оператором процесса.
Важно различать причину и следствие. Уменьшение скорости иногда делает дефект менее заметным, но не устраняет источник проблемы, если нарушена подача, выбрана неподходящая игла или есть механический люфт.
Игла также является частью общей системы. Её конструкция включает элементы, необходимые для образования петли и правильного прохождения нити. Размер и форма острия выбираются с учётом материала и совместимости с машиной, а не только по внешнему виду ткани.
Почему настройки нельзя переносить между разными машинами
Промышленные машины для штор могут отличаться назначением: одни рассчитаны на прямую строчку, другие имеют дополнительные механизмы или рассчитаны на иные условия подачи материала. Даже при одинаковом типе стежка различия в кинематике влияют на работу привода.
При сравнении оборудования нужно учитывать не только двигатель, но и весь рабочий узел. Одинаковый сервопривод не делает разные машины одинаковыми, поскольку передаточные механизмы, масса подвижных деталей и конструкция подачи отличаются.
Перед изменением параметров необходимо определить модель машины, тип установленного привода и требования из технической документации. Это снижает риск получить нестабильную работу из-за применения чужих настроек.
Диагностика работы привода через признаки процесса
Оценивать состояние системы удобнее не по одному признаку, а по цепочке наблюдений. Если машина работает нестабильно, сначала фиксируют проявление: изменение звука, неравномерность движения, качество строчки или поведение материала. Затем проверяют наиболее вероятные группы причин.
Например, нарушение строчки может быть связано с взаимодействием иглы и челнока, натяжением нитей, смещением слоёв ткани или особенностями подачи. Если эти элементы исправны, рассматривают параметры управления движением, которые предусмотрены документацией.
Такой порядок проверки помогает сохранить логику обслуживания: сначала подтверждается механическая причина или её отсутствие, затем анализируется управление. Сервопривод является частью системы движения, а не отдельным устройством, работающим независимо от всей машины.


