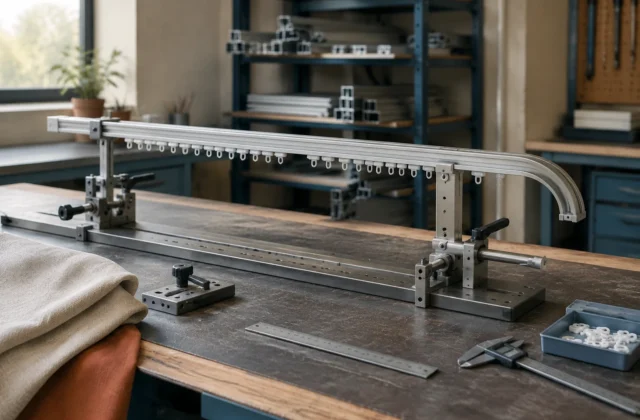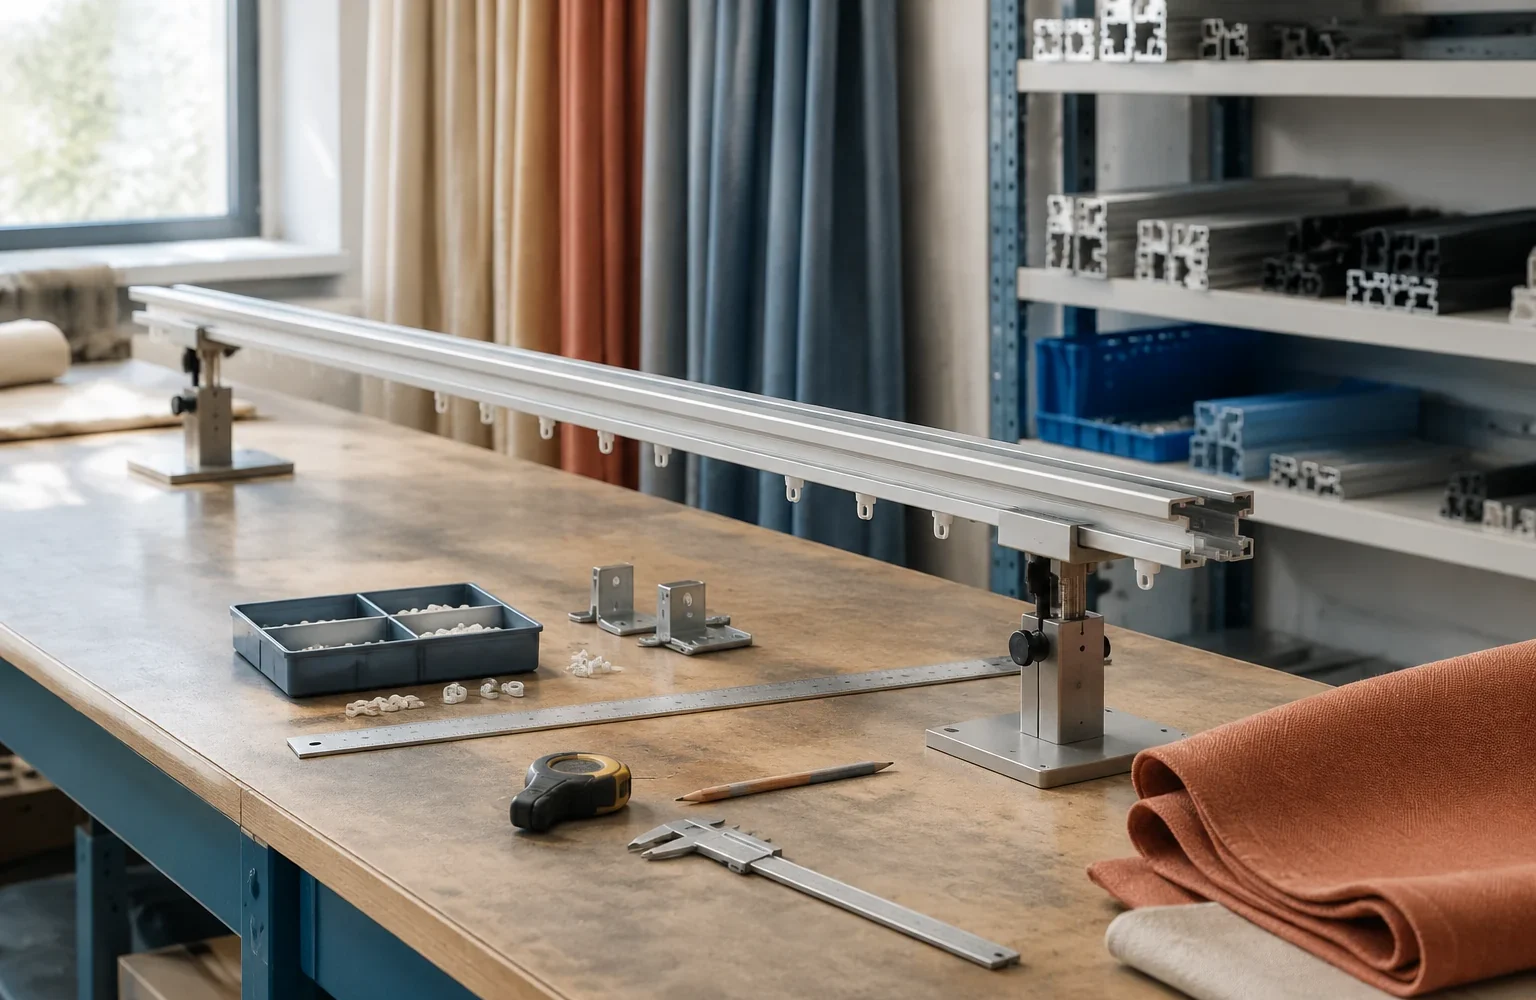
Точная сборка карнизных и рулонных систем начинается не с установки механизма, а с определения того, относительно чего измеряются и позиционируются все элементы. Эту роль выполняет мерительная база — фиксированная поверхность, упор или набор ориентиров, связанных с рабочей оснасткой. Она позволяет сравнивать детали между собой и переносить размеры в повторяемый процесс.
Без такой базы мастер может получить несколько деталей с формально правильными размерами, но с разным положением относительно общей оси. Для шторных систем это приводит к перекосу профиля, неравномерному движению бегунков, смещению ткани в рулонном механизме или неправильному положению крепёжных элементов. Ошибка возникает не только при измерении, но и при отсутствии единой логики размещения деталей.
Что такое мерительная база в сборочном процессе
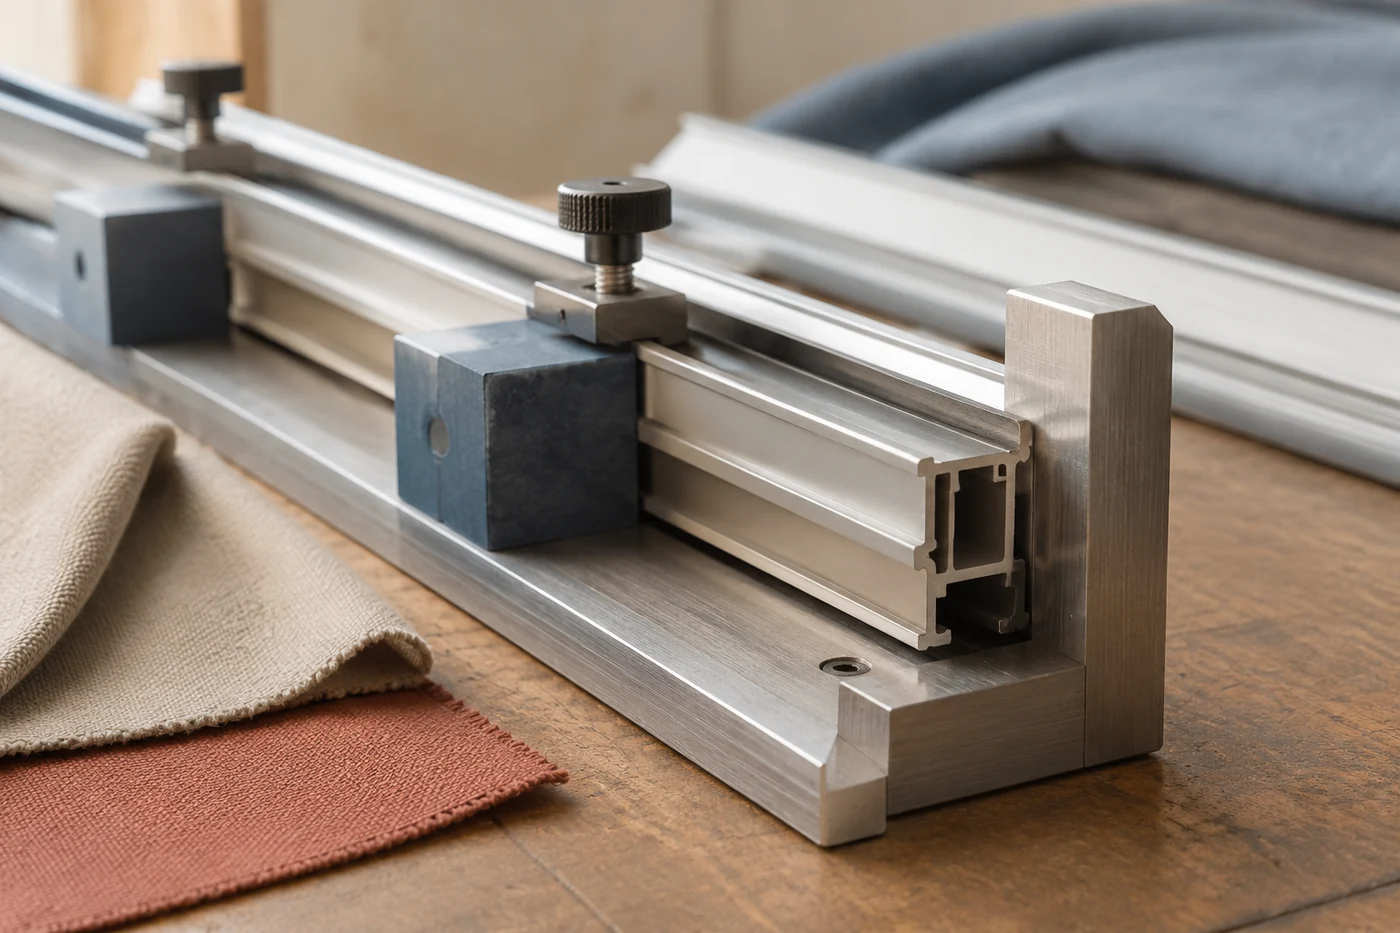
Мерительная база — это выбранная неизменная точка или плоскость, от которой выполняются контрольные измерения и позиционирование компонентов. В рабочем процессе она может быть реализована как упор на столе, направляющая на стенде, посадочное место для профиля или фиксированная линия на приспособлении.
Главное свойство базы — повторяемость. Если профиль карниза каждый раз устанавливается к одному и тому же упору, оператор получает одинаковое начало отсчёта. Если же деталь каждый раз измеряется от случайного края или по видимому положению, небольшие расхождения переходят в следующие операции.
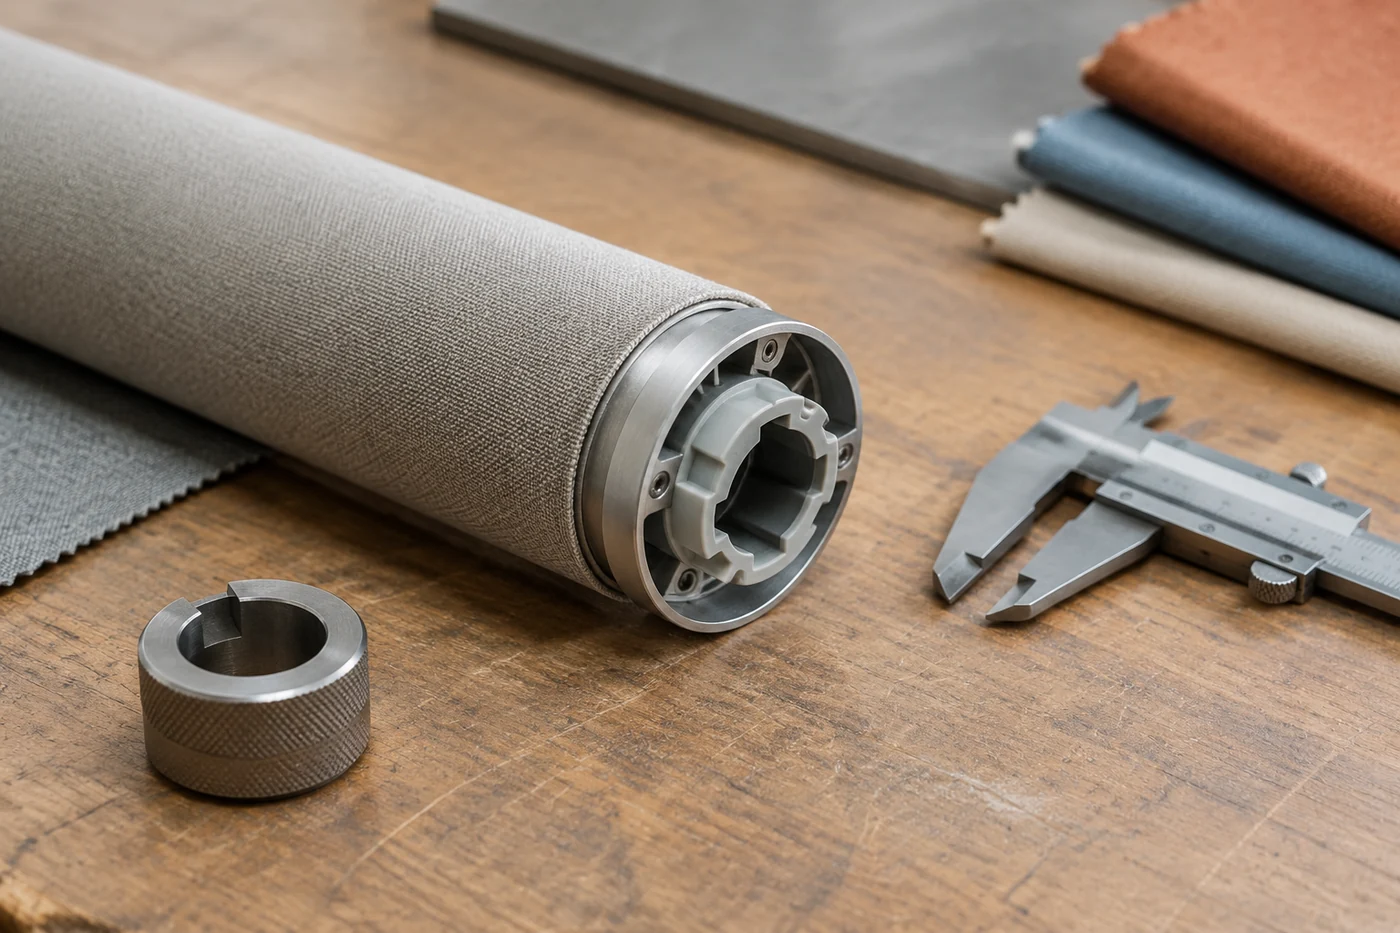
Для карнизных систем база помогает контролировать положение профиля, соединителей, кронштейнов и элементов движения. В рулонных системах она важна при проверке соотношения между трубой, адаптерами, опорами и полотном. Совместимость компонентов при этом определяется документацией конкретной системы, а не только совпадением внешних размеров.
Почему измерение детали отличается от позиционирования
Измерить деталь означает определить расстояние между двумя выбранными точками. Позиционировать деталь — значит установить её в пространстве относительно других элементов. Эти операции связаны, но не являются одинаковыми.
Например, профиль может иметь нужную длину, однако при установке на рабочий стенд его положение зависит от того, где расположен упор и насколько точно он прилегает к базе. Аналогично труба рулонной системы может соответствовать требуемому размеру, но положение адаптера и опоры влияет на ось вращения и работу готового узла.
В производственной оснастке поэтому используют не только измерительные инструменты, но и фиксаторы, направляющие и опоры. Они уменьшают количество свободных перемещений детали во время проверки или подготовки.
Инженерная заметка. Условная модель контроля: если несколько операций используют одну и ту же базовую плоскость, ошибка положения ограничивается ошибкой самой базы и инструмента. Если каждая операция начинается от новой точки отсчёта, появляется риск накопления небольших смещений. В реальном производстве допустимые отклонения и способы проверки определяются технической документацией конкретной системы.
Какие ошибки появляются без фиксированной точки отсчёта
Отсутствие общей базы чаще всего проявляется не одной большой ошибкой, а последовательностью небольших расхождений. Каждая операция может выглядеть корректной отдельно, но итоговое положение элементов меняется.
- Смещение отверстий или крепёжных мест относительно проектного положения из-за разных начал измерения.
- Нарушение симметрии при установке опор и соединителей, когда левая и правая стороны проверяются по разным ориентирам.
- Изменение положения ткани или профиля после соединения деталей, хотя размеры отдельных компонентов были проверены.
- Повторяемость партии снижается, потому что следующий комплект собирается уже по другой системе отсчёта.
Особенно заметны такие проблемы в длинных профилях. При работе с ними важны не только длина и наличие крепежа, но и сохранение прямолинейности, положения соединений и расстояний между элементами. Для конкретных карнизных систем производитель отдельно задаёт требования к совместимым деталям, нагрузкам и расположению креплений.
Элементы оснастки, которые помогают сохранять геометрию
Рабочее место для подготовки шторных систем обычно сочетает несколько типов приспособлений. Их задача не заменить измерение, а сделать положение детали однозначным.
Опоры длинных профилей уменьшают прогиб во время разметки и обработки. Направляющие удерживают элемент в заданной плоскости. Упоры задают начало отсчёта. Фиксаторы временно удерживают компонент, чтобы оператор мог проверить положение без постоянного ручного удержания детали.
В рулонных системах важна согласованность между трубой, приводным или ручным узлом, адаптерами и тканью. Если один элемент установлен с небольшим смещением относительно оси, это может повлиять на равномерность намотки. Поэтому проверяют не только отдельные размеры, но и взаимное расположение деталей.
Какие зоны системы требуют контроля геометрии
| Зона контроля | Что проверяют | Почему это важно |
|---|---|---|
| Профиль карниза | Положение относительно базы, прямолинейность, расположение соединений | Влияет на движение бегунков и согласованность компонентов |
| Опоры и крепёжные элементы | Относительное положение и соответствие схеме конкретной системы | Определяют устойчивость и положение профиля |
| Рулонный вал и адаптеры | Совмещение осей и посадку совместимых деталей | Влияет на вращение и работу полотна |
| Тканевое полотно | Положение относительно механизма и направляющих элементов | Помогает избежать смещения при эксплуатации |
Контроль геометрии не означает применение одного универсального шаблона для всех изделий. Разные системы имеют собственные конструктивные ограничения, поэтому размеры, нагрузки и положения элементов проверяют по техническим материалам конкретного производителя.
Как выбрать правильную логику проверки на рабочем месте
Надёжная проверка строится вокруг одной последовательной цепочки: база — положение детали — контроль размера — проверка взаимодействия компонентов. Если сначала измерять отдельные элементы, а затем пытаться совместить их без общей опоры, часть ошибок становится заметной только на финальном этапе.
При подготовке карнизной системы сначала оценивают положение основного профиля относительно оснастки, затем контролируют места установки связанных элементов. Для рулонной системы проверяют согласованность механических частей и материала, учитывая требования конкретной конструкции.
Рабочие приспособления не делают сборку автоматически точной. Их задача — уменьшить число переменных и создать повторяемые условия. Именно поэтому одна и та же мерительная база ценна не только для отдельного изделия, но и для стабильности всего процесса.
Ограничения применения мерительных баз
Мерительная база не исправляет неточность исходных компонентов и не заменяет проверку совместимости. Если профиль, соединитель, привод или ткань не рассчитаны на совместную работу, точное позиционирование не устранит конструктивное несоответствие.
Также важно учитывать состояние самой оснастки. Износ упоров, повреждение направляющих или изменение положения фиксаторов могут постепенно изменить результат. Поэтому контроль рабочего оборудования должен быть частью организации процесса, а не только проверкой готового изделия.
Точная сборка шторных и рулонных систем зависит от сочетания измерения и позиционирования. Мерительная база создаёт общий язык для всех операций: она показывает, откуда начинается отсчёт, где находится деталь и относительно чего оценивается результат.