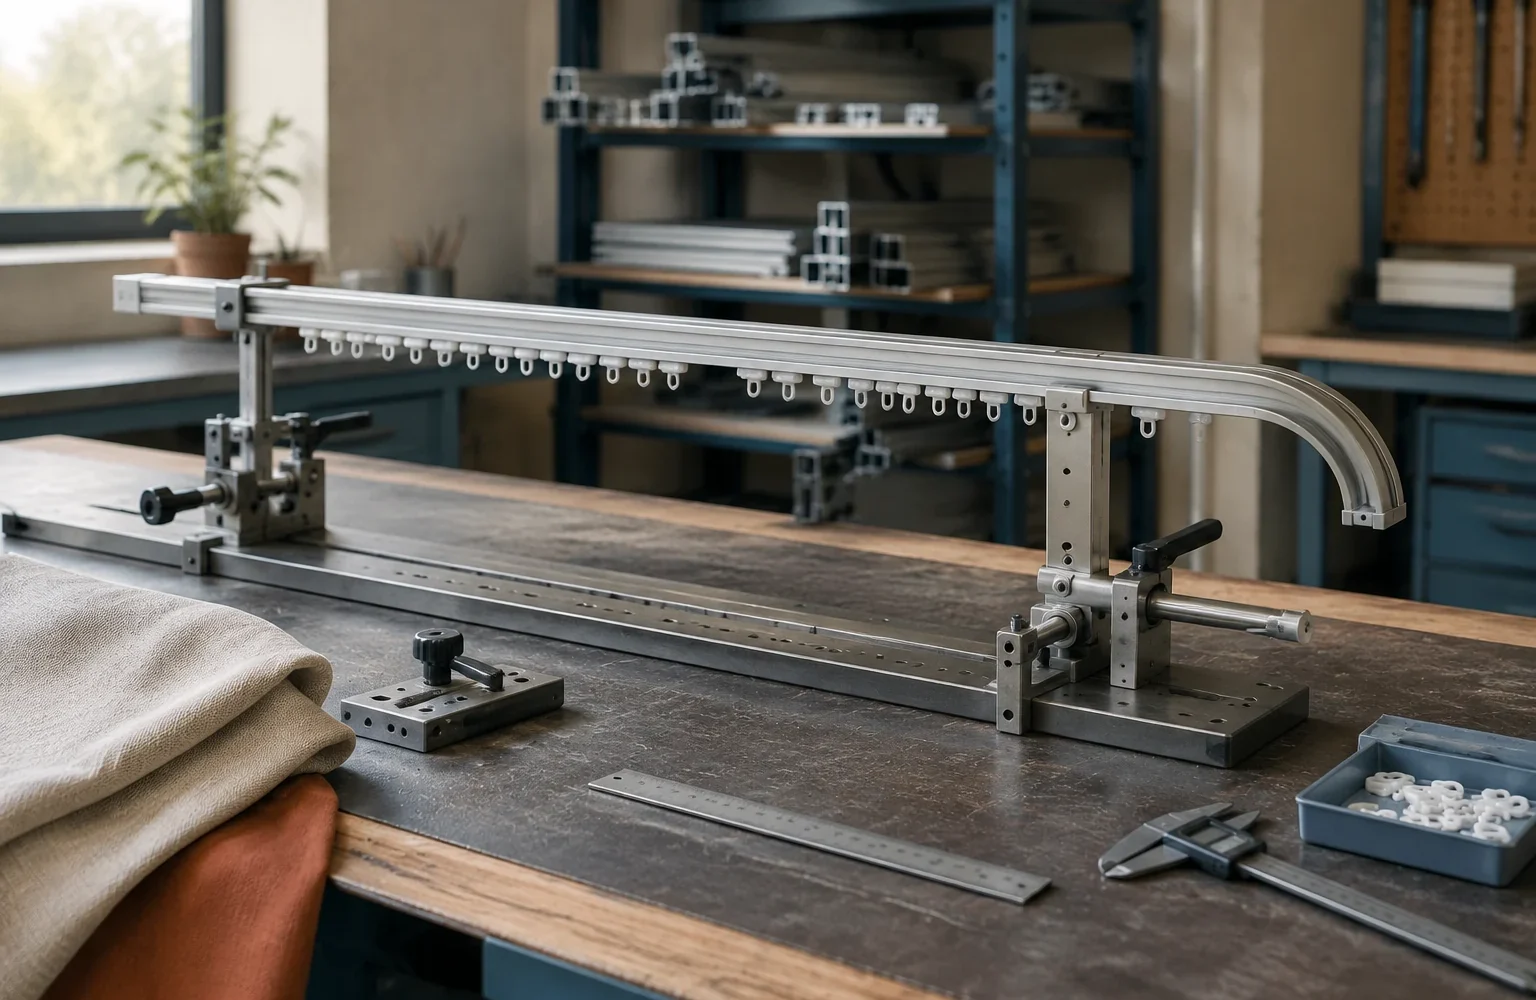
Задача контрольного стенда после сборки
Контрольная оснастка в производстве шторных и оконных систем нужна для проверки уже собранного изделия перед передачей на следующий этап. Ее задача не в том, чтобы повторить процесс сборки, а в том, чтобы обнаружить отклонения, которые невозможно увидеть по отдельным деталям.
После соединения профилей, установки опор, приводов, труб, бегунков или держателей элементы начинают работать как единая система. Небольшая ошибка положения одной детали может изменить распределение нагрузки, ход полотна или движение карниза. Поэтому стенд проверяет не только наличие компонентов, но и их взаимное положение.
Конкретный набор проверок зависит от типа изделия. Для карнизных систем важны положение профиля и свободное перемещение элементов скольжения. Для рулонных конструкций важны соосность трубы, положение опор и корректность взаимодействия ткани с механизмом. Допустимые размеры, нагрузки и расстояния всегда определяются документацией конкретной системы.
Из чего состоит контрольная оснастка
Контрольный стенд обычно строится вокруг нескольких базовых элементов: опорной поверхности, фиксирующих элементов, направляющих и измерительных баз. Их назначение — задать повторяемое положение изделия, чтобы проверка зависела не от того, как мастер держит конструкцию руками, а от физических точек контроля.
Опоры удерживают длинные профили или собранные узлы без дополнительного прогиба. Фиксаторы помогают сохранить положение деталей во время измерения или пробного движения. Направляющие позволяют оценить, не возникает ли перекоса при перемещении рабочих элементов.
Для карнизных систем важна совместимость профиля, соединителей, бегунков и стопоров: каждый элемент рассчитан на работу внутри определённой конструкции. Для рулонных систем дополнительно проверяют сочетание трубы, адаптеров, опор и привода, поскольку ошибка одного узла влияет на всю сборку.
Инженерная заметка. Контрольная оснастка не делает изделие исправным автоматически. Она только создаёт условия для обнаружения отклонений. Если конструкция имеет другие требования к геометрии или движению, стенд должен проверять именно эти параметры, а не использовать универсальный набор операций.
Проверка геометрии: что ищут до испытания движения
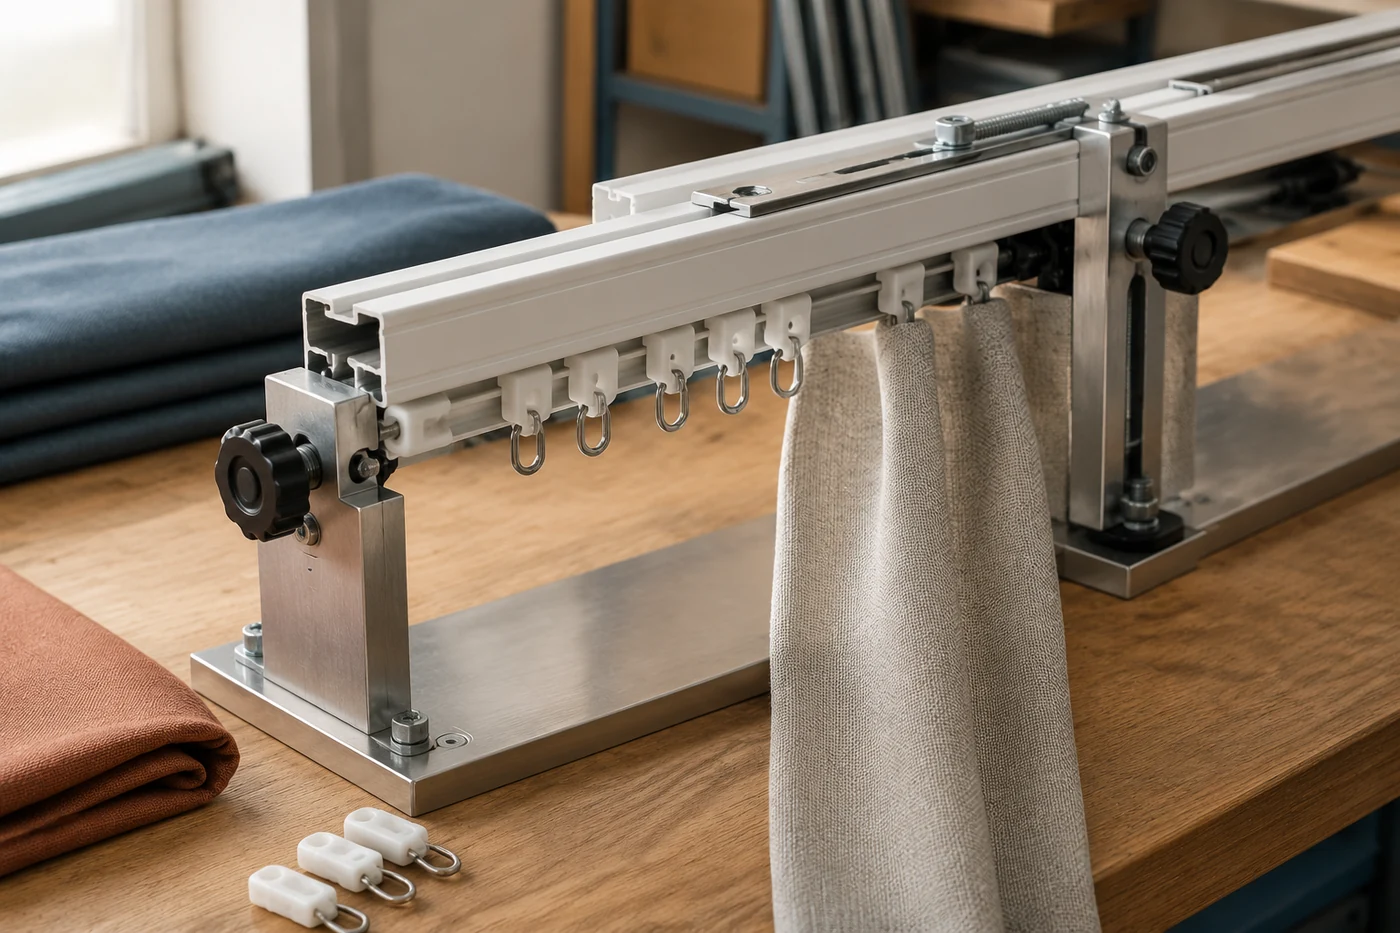
Первый этап контроля связан с геометрией. На этом этапе проверяют положение деталей относительно друг друга: прямолинейность, совпадение базовых точек, отсутствие перекоса соединений и правильность установки элементов, которые задают движение.
Геометрическая ошибка часто проявляется только после сборки. Отдельный профиль может выглядеть ровным, а установленный вместе с креплениями получить небольшое смещение. Отдельная труба может соответствовать требованиям, но после установки адаптеров и опор появится сопротивление вращению.
К основным признакам проблем относятся неравномерный зазор, изменение положения полотна относительно направляющих частей, рывки при ручном перемещении или заметное увеличение усилия. При этом сам признак ещё не является причиной: одно проявление может быть связано с разными узлами.
| Зона контроля | Что проверяет оснастка | Что может указывать на ошибку |
|---|---|---|
| Профиль и опоры | Положение элементов относительно заданной базы | Перекос, смещение, неправильное соединение |
| Движущиеся части | Свободный и равномерный ход | Заедание, рывки, повышенное сопротивление |
| Узлы привода | Совместность установленного оборудования | Некорректная работа конкретной системы |
Чем отличается проверка механики от контроля размеров
Измерение показывает положение детали в определённой точке, но не отвечает на вопрос, как система поведёт себя в работе. Поэтому после геометрического контроля требуется проверка механики.
Механический контроль оценивает путь движения: как перемещаются бегунки, насколько свободно вращается элемент рулонной системы, правильно ли взаимодействуют сопряжённые части. Здесь важна не только конечная позиция, но и характер движения между началом и концом рабочего цикла.
Нельзя переносить параметры одной системы на другую. Например, особенности настройки электропривода определяются конкретной моделью привода и инструкцией производителя. Последовательности настройки, значения нагрузок и допустимые режимы проверяют по технической документации, а не используют как универсальные правила.
Какие ошибки выявляются только после сборки
Часть дефектов появляется из-за взаимодействия нескольких деталей. До сборки невозможно полностью проверить такие ситуации, как совпадение всех осей, влияние соединений на движение или положение ткани относительно рабочих элементов.
Типичные группы ошибок:
- несовпадение положения деталей, которые по отдельности установлены правильно, но вместе создают перекос;
- неполное сопряжение соединительных элементов, проявляющееся при нагрузке или движении;
- неподходящая комбинация компонентов, когда отдельные детали исправны, но не рассчитаны на совместную работу;
- ошибки установки ткани или подвижных элементов, которые становятся заметны только в рабочем положении.
Подтверждение причины выполняют не заменой деталей наугад, а последовательной проверкой связанных узлов. Сначала определяют область отклонения, затем сравнивают фактическую сборку с требованиями конкретной документации.
Почему стенд должен соответствовать конструкции системы
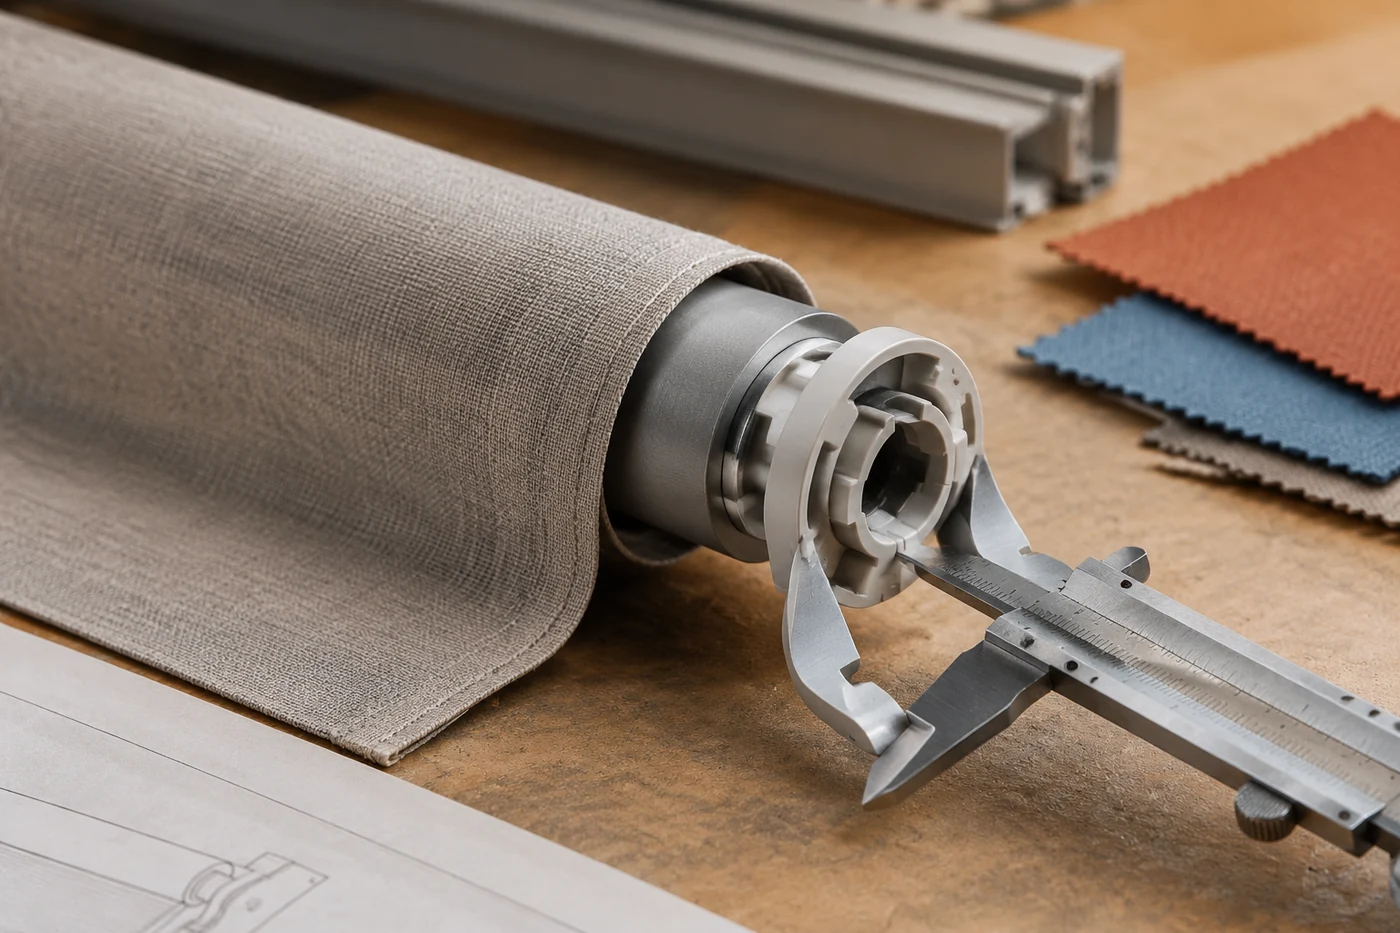
Универсальная оснастка ограничена тем, что разные изделия имеют разные точки контроля. Длинный карниз, рулонная штора и римская система отличаются не только внешним видом, но и способом передачи усилия.
В карнизной системе нагрузка передаётся через профиль, крепления и элементы скольжения. Поэтому контроль связан с положением профиля и свободой движения бегунков. В рулонной системе важна взаимная работа вращающихся элементов, опор и ткани. В римских конструкциях отдельное значение имеют направляющие и узлы подъёма полотна.
Хороший стенд повторяет логику изделия: он проверяет те места, где возникают усилия и движение. Если контрольная база расположена не там, где работает конструкция, измерение может дать формально точный, но бесполезный результат.
Как организовать последовательность проверки
Практический порядок контроля строится от общего к частному. Сначала изделие устанавливают на базовые точки стенда и проверяют соответствие положения основных элементов. Затем оценивают соединения и только после этого переходят к движению рабочих частей.
Такая последовательность снижает количество ложных выводов. Если механизм работает с сопротивлением, сначала исключают геометрический перекос, а не сразу рассматривают неисправность отдельного компонента. Если размеры соответствуют требованиям, но движение нарушено, проверяют совместную работу узлов.
В производстве это особенно важно для систем с большим количеством вариантов исполнения. Контрольная оснастка должна быть частью технологического процесса, где каждый параметр связан с конструкцией конкретного изделия, а не отдельной формальной проверкой.