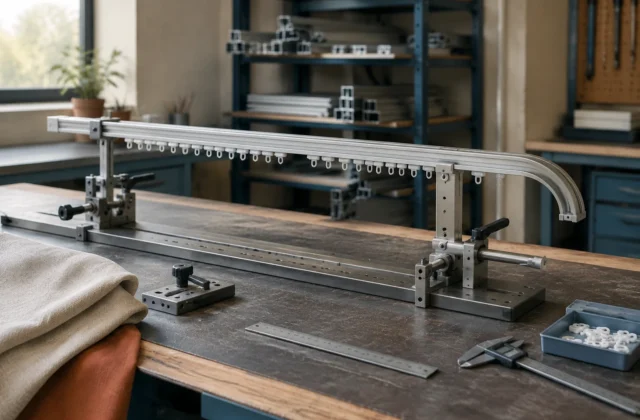
Приводная рулонная система состоит из нескольких связанных узлов: трубы с тканью, адаптеров, опор, приводного блока и элементов управления. При её сборке ручной инструмент используется для подготовки компонентов, фиксации деталей и проверки геометрии. Главная задача специалиста — не приложить больше усилия, а обеспечить повторяемое положение элементов относительно друг друга.
Ошибки при работе часто возникают не из-за отсутствия инструмента, а из-за попытки компенсировать им неточность подготовки. Если профиль, труба или крепёжная база имеют неверное положение, более сильное затягивание или дополнительное давление не исправят проблему. Для приводных систем особенно важно соблюдать логику: сначала проверяется совместимость компонентов, затем выполняется сборочная операция и только после этого проводится контроль.
Какие операции выполняют ручным инструментом при подготовке системы
В производственной зоне ручной инструмент применяется на этапах, где требуется точное воздействие на отдельную деталь без использования сложного оборудования. К таким операциям относятся подготовка профилей и труб, установка небольших крепёжных элементов, удержание компонентов при соединении и контроль размеров между точками установки.
- измерение длины и положения компонентов перед сборкой;
- удержание профилей, опор и соединителей в нужной позиции;
- подготовка отверстий или мест крепления в соответствии с документацией конкретной системы;
- проверка отсутствия механических повреждений на трубах, адаптерах и посадочных местах;
- контроль свободного движения элементов после соединения.
Набор инструмента зависит от конструкции системы. Для одной модели достаточно мерительного инструмента и стандартных ручных приспособлений, для другой требуется специальная оснастка для удержания длинных профилей или точного позиционирования узлов.
Почему инструмент не заменяет правильную оснастку рабочего места
Ручной инструмент действует локально: он передаёт усилие на конкретную точку. Оснастка решает другую задачу — удерживает деталь в стабильном положении и задаёт повторяемость операций. При изготовлении нескольких одинаковых систем именно это различие становится критичным.
Например, длинная труба или профиль могут слегка менять положение под собственным весом во время работы. Если специалист удерживает такой элемент вручную, результат зависит от положения рук и опыта. Использование опор или сборочной базы уменьшает влияние случайных смещений.
Инженерная заметка. Ручной инструмент передаёт усилие, а оснастка управляет положением детали. В сборке приводных систем качество определяется не максимальной силой воздействия, а точностью расположения компонентов перед фиксацией.

Особенности работы с компонентами приводных рулонных систем
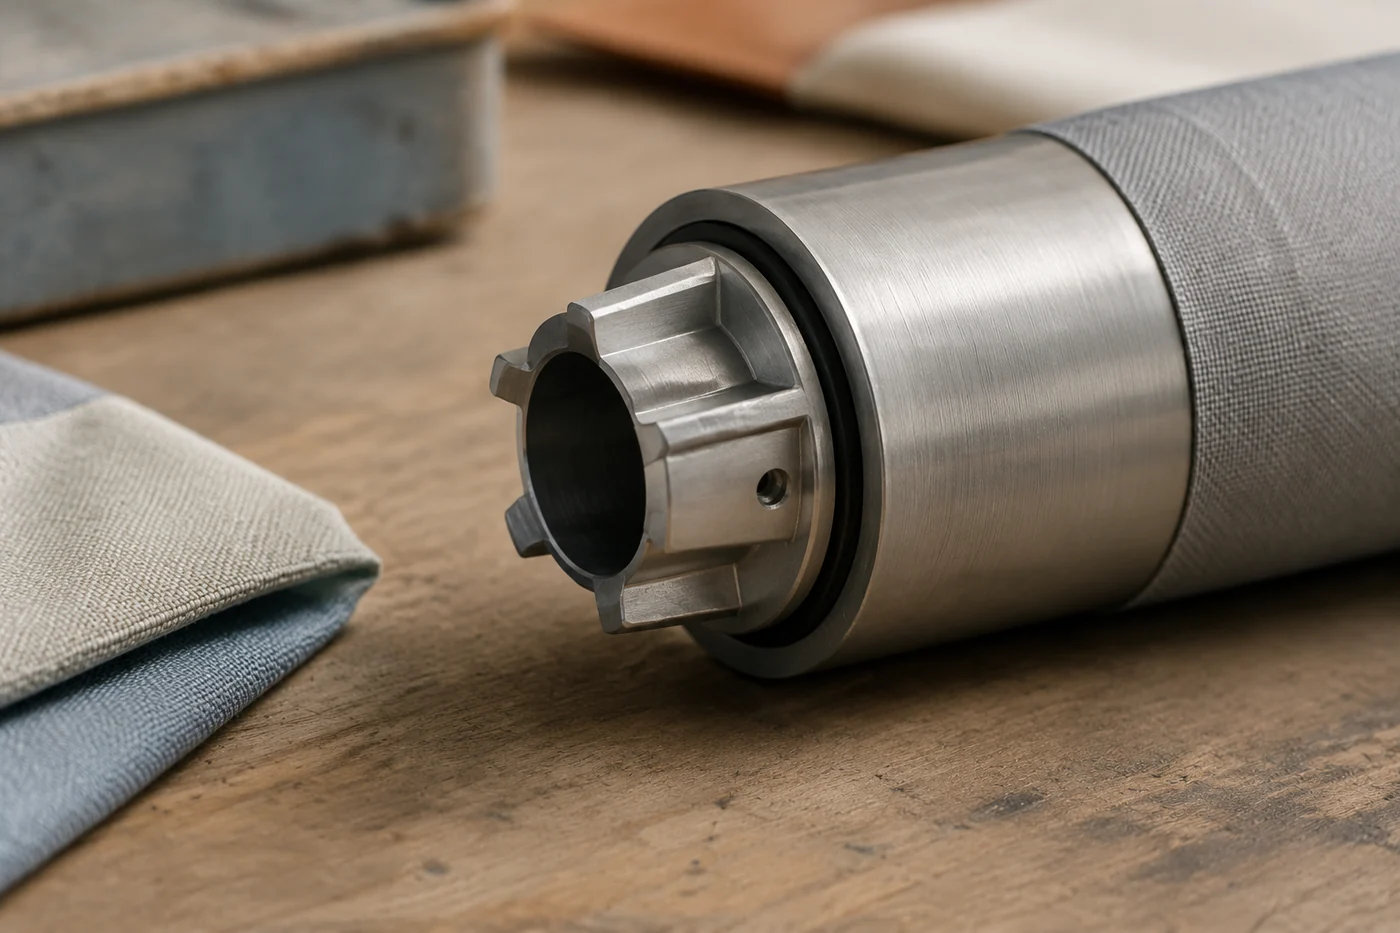
В системах с приводом механическая часть и электрический привод работают как единый узел. Поэтому перед сборкой важно учитывать не только размеры деталей, но и их совместимость. Документация производителей указывает, что адаптеры, опоры, привод и тканевое полотно должны рассматриваться как согласованный комплект, а повреждения посадочных поверхностей могут повлиять на работу механизма.
При подготовке трубы особое внимание уделяют состоянию края и внутренней поверхности. Заусенцы, деформации или загрязнения могут мешать правильной установке соединительных элементов. При этом конкретные требования к допустимым параметрам относятся к определённой модели системы и проверяются по технической документации.
| Элемент | Что контролируют | Почему это важно |
|---|---|---|
| Труба | Целостность, отсутствие повреждений посадочных зон | Нарушение геометрии влияет на вращение и положение полотна |
| Адаптеры и опоры | Совместимость с приводом и трубой | Несоответствие деталей создаёт механические ошибки |
| Ткань и вал | Ровность установки | Перекос может привести к неравномерному движению |
| Привод | Соответствие модели системы | Настройки и управление зависят от конкретного оборудования |
Как организовать последовательность проверки перед сборкой
Практичная проверка начинается не с инструмента, а с идентификации компонентов. Специалист сверяет детали с технической информацией системы: тип привода, элементы крепления, совместимые адаптеры и дополнительные части. Это позволяет избежать ситуации, когда механически подходящая деталь не соответствует рабочим параметрам.
Следующий этап — визуальный контроль. Проверяют отсутствие повреждений, деформаций и загрязнений в местах соединения. Затем оценивают, свободно ли устанавливаются компоненты без чрезмерного усилия. Если деталь требует давления, которого не предусматривает конструкция, сначала ищут причину несоответствия.
После установки механических элементов выполняют проверку работы системы по инструкции конкретного производителя. Для приводных моделей настройки конечных положений и управления выполняются только по документации соответствующего привода, поскольку универсальные последовательности действий между разными моделями не применяются.
Какие приспособления помогают сохранить точность
На участке сборки полезны не только отвёртки и измерительный инструмент. Важную роль играют опоры для длинных элементов, направляющие базы, фиксаторы положения и контрольные приспособления. Они снижают влияние человеческого фактора и помогают получать одинаковый результат при повторяющихся операциях.
Особенно это заметно при работе с несколькими системами одного типа. Если каждый компонент располагается вручную без общей базы, небольшие отклонения могут накапливаться. Оснастка не ускоряет процесс автоматически, но делает действия более предсказуемыми.
Проверка после установки компонентов
Финальный контроль нужен, чтобы обнаружить проблемы до передачи системы на следующий этап. Проверяют положение механических частей, отсутствие препятствий для движения и соответствие собранного узла техническому описанию.
Важно разделять признаки механической и управляющей проблемы. Если полотно движется с перекосом, причиной может быть положение трубы или ткани. Если привод не реагирует на команды, необходимо обращаться к документации конкретной модели и проверять систему в предусмотренном производителем порядке, не используя сторонние схемы.
Для карнизных и рулонных систем общая логика одинакова: совместимые детали, стабильная база сборки и последовательная проверка дают более надёжный результат, чем попытка исправить неточности одним инструментом.