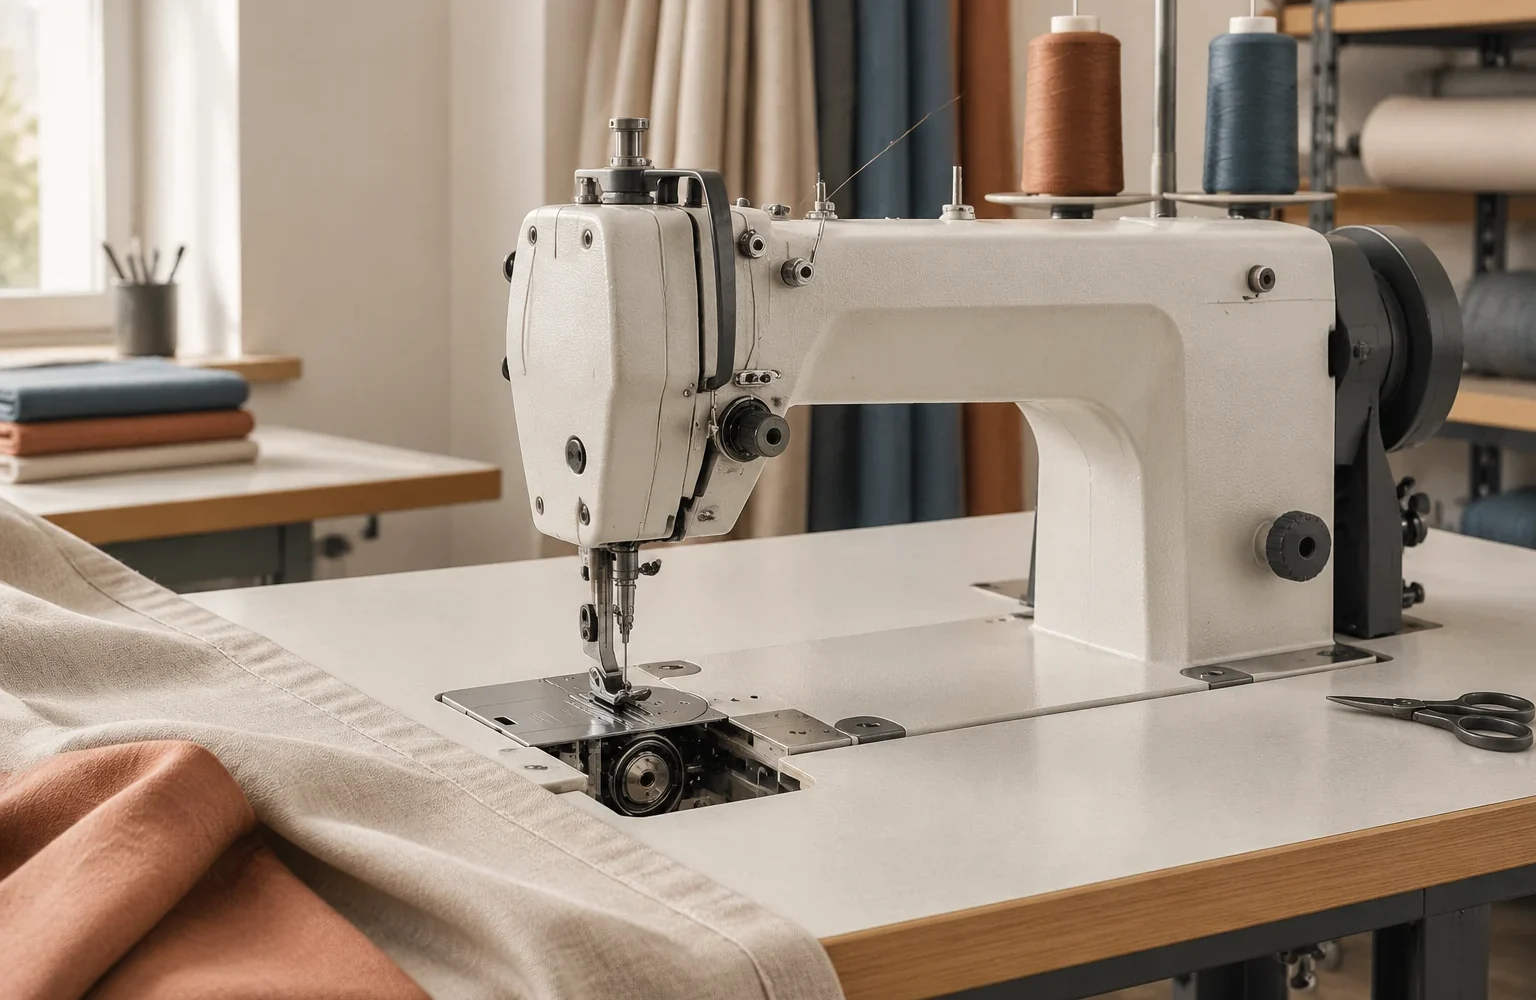
В прямострочной промышленной машине для изготовления штор качество строчки зависит не только от иглы или натяжения нити отдельно. Стежок появляется в момент согласованного движения нескольких узлов: игла должна пройти материал, сформировать петлю из верхней нити, а челнок — вовремя подхватить эту петлю и провести нижнюю нить. Если движение этих элементов расходится по времени или положению, машина может продолжать работать, но результат будет нестабильным.
Почему момент встречи иглы и челнока определяет образование стежка
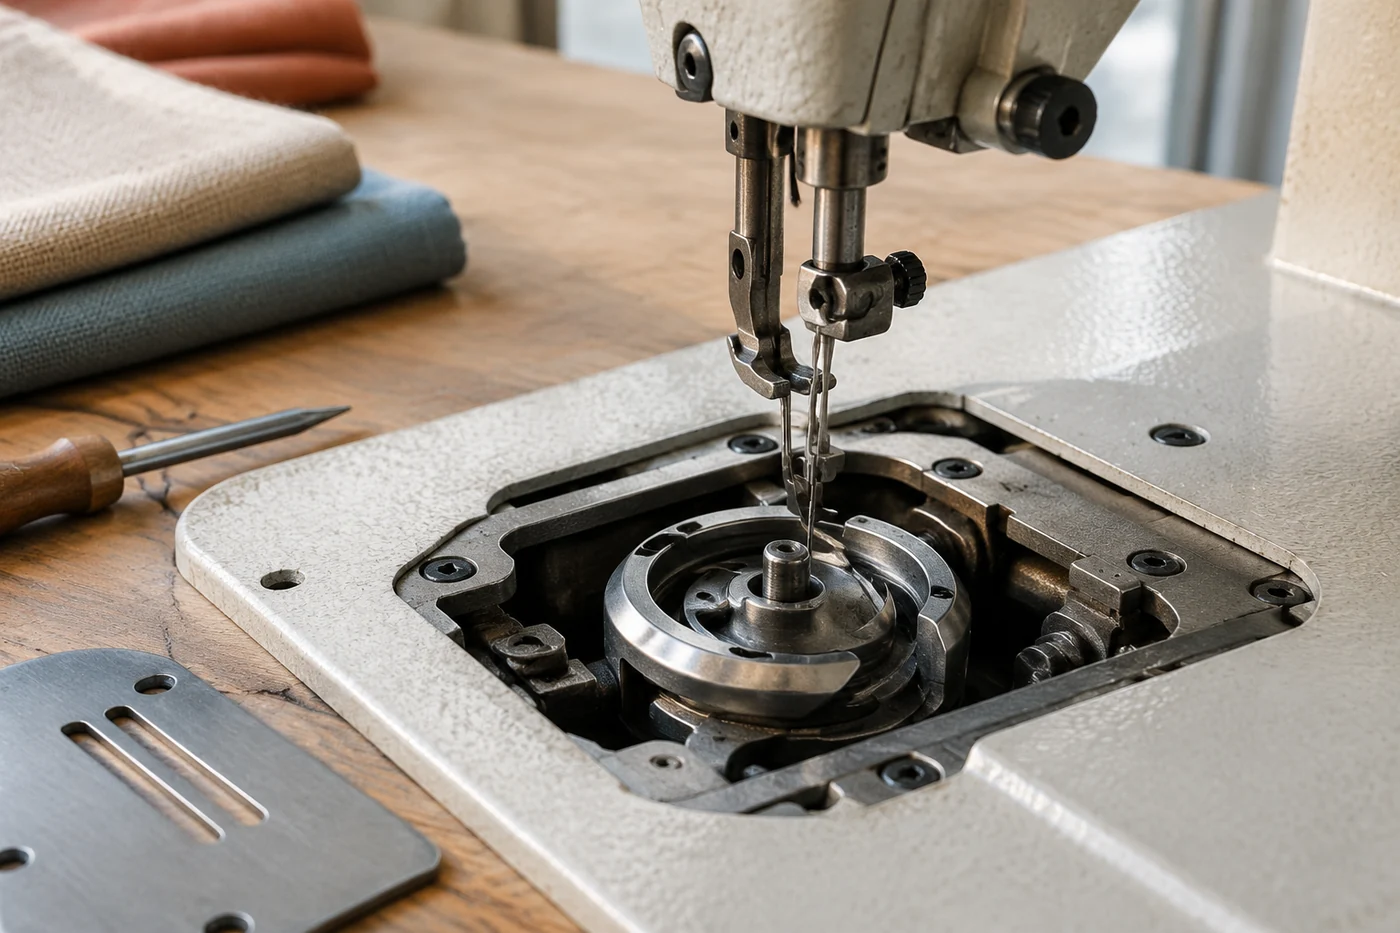
Игольный механизм выполняет возвратно-поступательное движение. После прохождения через отверстие игольной пластины игла уходит вниз, затем начинает подниматься. Именно в зоне этого подъёма рядом с ушком формируется петля верхней нити, которую должен захватить челнок.
Челночный узел работает как вращающийся или колеблющийся захват. Его задача — пройти рядом с иглой в определённый момент и расстоянии, достаточном для захвата петли. Если игла пришла слишком рано или поздно, челнок проходит мимо сформированной петли. Возникает пропуск стежка, повреждение нити или нестабильное переплетение.
Для шторного производства это особенно заметно на материалах с большой площадью полотна. Неровность строчки может появляться не сразу, а при изменении толщины пакета, переходе через шов или работе с другим типом ткани.
Какие узлы участвуют в синхронизации движения
Согласование иглы и челнока не является отдельной деталью. Это результат работы кинематической цепи машины. Движение передаётся через приводные элементы, валы и механизмы, которые связывают положение игольного механизма с положением челнока.
При проверке рассматривают не только сам челнок. Важно учитывать состояние игловодителя, крепления иглы, игольной пластины, направляющих и механизма подачи материала. Смещение одного элемента может изменить относительное положение деталей, хотя внешне машина будет работать.
- игла должна быть правильно установлена и соответствовать требованиям машины и материала;
- челночный узел должен перемещаться без лишнего люфта и повреждений рабочих поверхностей;
- механизм подачи не должен создавать дополнительное смещение слоёв ткани во время формирования стежка;
- параметры проверки необходимо сопоставлять с документацией конкретной модели.
Инженерная заметка. Синхронизация оценивается не по одному видимому признаку, а по взаимному положению узлов в определённый момент цикла. Для разных классов промышленных машин отличаются конструкция челнока, кинематическая схема и требования производителя. Поэтому любые значения положения иглы, зазоров или последовательности регулировки проверяют по технической документации конкретного оборудования.
Признаки нарушения взаимодействия узлов
О проблеме синхронизации чаще всего говорят повторяющиеся дефекты строчки. Однако один симптом может иметь несколько причин, поэтому проверка должна идти от простого к более сложному.
| Признак | Возможные гипотезы | Как подтверждают причину |
|---|---|---|
| Пропуски стежков | Несовпадение момента захвата петли, неправильная установка иглы, состояние челночного узла | Сравнивают фактическую работу узлов с требованиями руководства машины |
| Повреждение или обрыв нити | Контакт нити с повреждёнными поверхностями, нарушение прохождения петли, неподходящая игла | Осматривают путь движения нити и рабочие поверхности |
| Нестабильная строчка при смене материала | Изменение условий образования стежка из-за толщины или структуры ткани | Проверяют совместимость иглы, нити и режима работы по документации |
Диагностика начинается с исключения очевидных причин: состояния иглы, правильности установки шпульного узла, заправки нити и чистоты зоны челнока. Только после этого имеет смысл анализировать взаимное положение механизмов.
Какие параметры задаёт документация машины
Производитель описывает не абстрактную настройку швейного оборудования, а параметры конкретной конструкции. В руководствах могут указываться требования к обслуживанию, совместимым элементам, последовательности проверок и безопасной эксплуатации.
Ключевой принцип — использовать данные именно той модели, которая находится в работе. Даже внешне похожие машины для лёгких тканей, тяжёлых материалов или многослойных операций могут иметь разные механизмы подачи, типы челноков и ограничения по применяемым иглам.
Отдельное значение имеет система иглы. Её размеры и форма острия выбираются с учётом машины и материала. Неподходящая игла меняет условия формирования петли и может создавать впечатление неисправности синхронизации, хотя причина находится в другом узле.
Почему настройки нельзя переносить между моделями машин
В производстве штор часто используют оборудование разных классов: прямострочные машины для основных операций, специализированные устройства для отдельных видов обработки и машины с дополнительными функциями. Их внешнее назначение может быть похожим, но внутренняя механика отличается.
Разница проявляется в конструкции челнока, способе передачи движения, механизме подачи и допустимых сочетаниях материалов. Поэтому значение, подходящее для одной модели, не становится универсальным правилом для другой.
Перенос настроек без проверки может привести к тому, что оператор устранит один дефект и создаст другой: изменится качество строчки, увеличится износ деталей или появятся новые пропуски.
Последовательность инженерной проверки взаимодействия
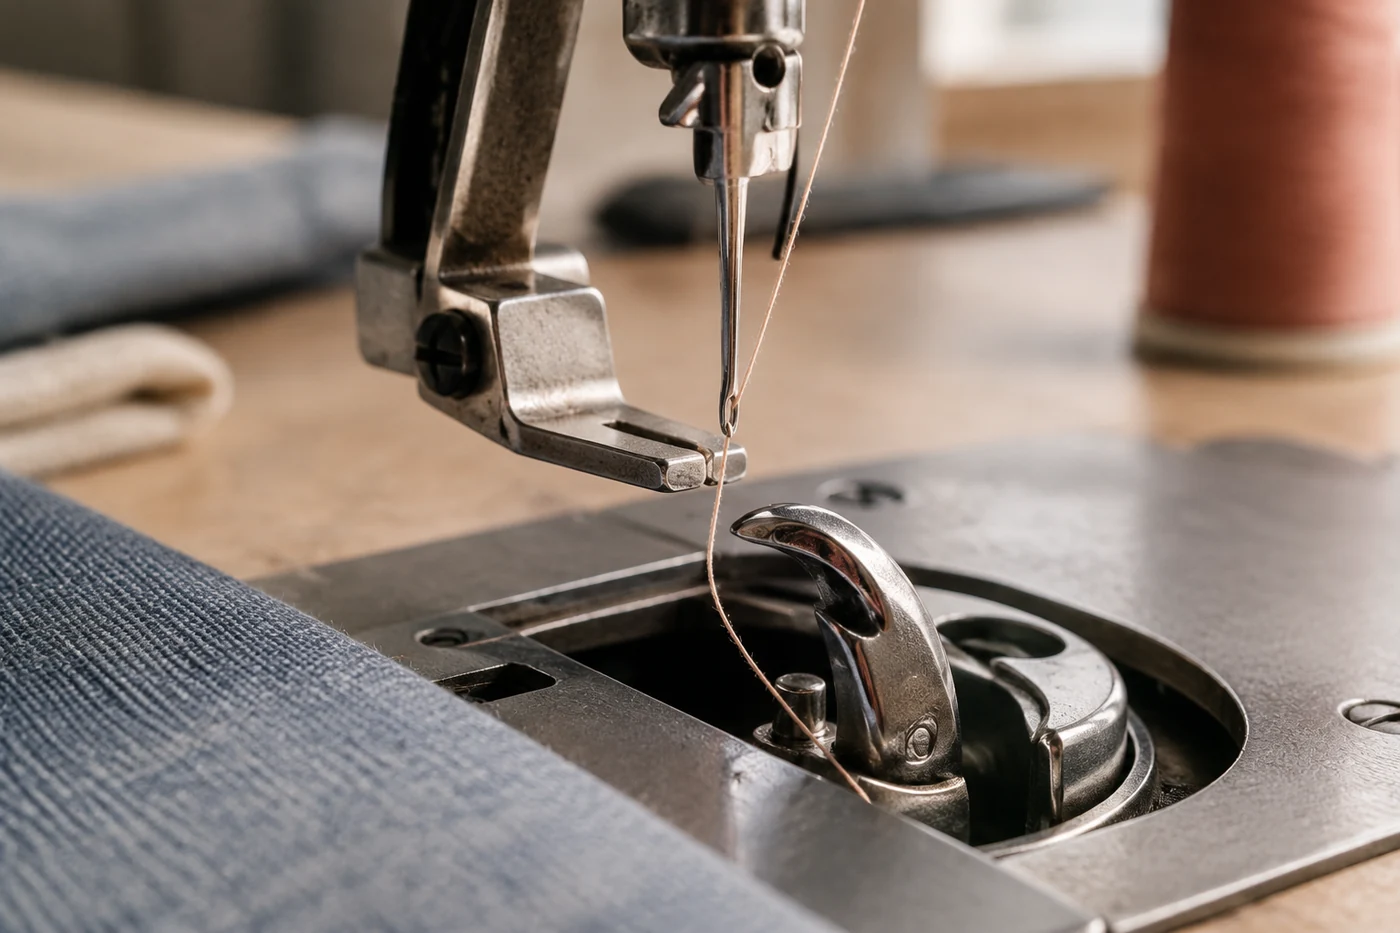
Корректная проверка строится как последовательность наблюдений, а не как случайное изменение регулировок. Сначала определяют характер дефекта и условия его появления: постоянный он или возникает только на определённом материале.
Затем проверяют элементы, которые непосредственно участвуют в образовании стежка: иглу, заправку, шпульный узел и рабочую область челнока. Если простые причины исключены, переходят к сравнению положения движущихся узлов с данными технической документации.
При отсутствии точных данных по конкретной машине нельзя использовать универсальные размеры или интервалы как готовое решение. В этом случае ориентируются на руководство производителя и регламент обслуживания для установленной модели.
Связь синхронизации с качеством изготовления штор
Шторные изделия требуют ровной и предсказуемой строчки, поскольку даже небольшой повторяющийся дефект становится заметным на длинных полотнах. Стабильность достигается не отдельной настройкой одного механизма, а согласованной работой всей системы образования стежка.
Понимание пути движения усилия — от привода через механизмы передачи к игле и челноку — позволяет правильно искать причину. Вместо замены деталей методом проб и ошибок специалист оценивает, какой этап цикла нарушен и какой узел может на него влиять.


