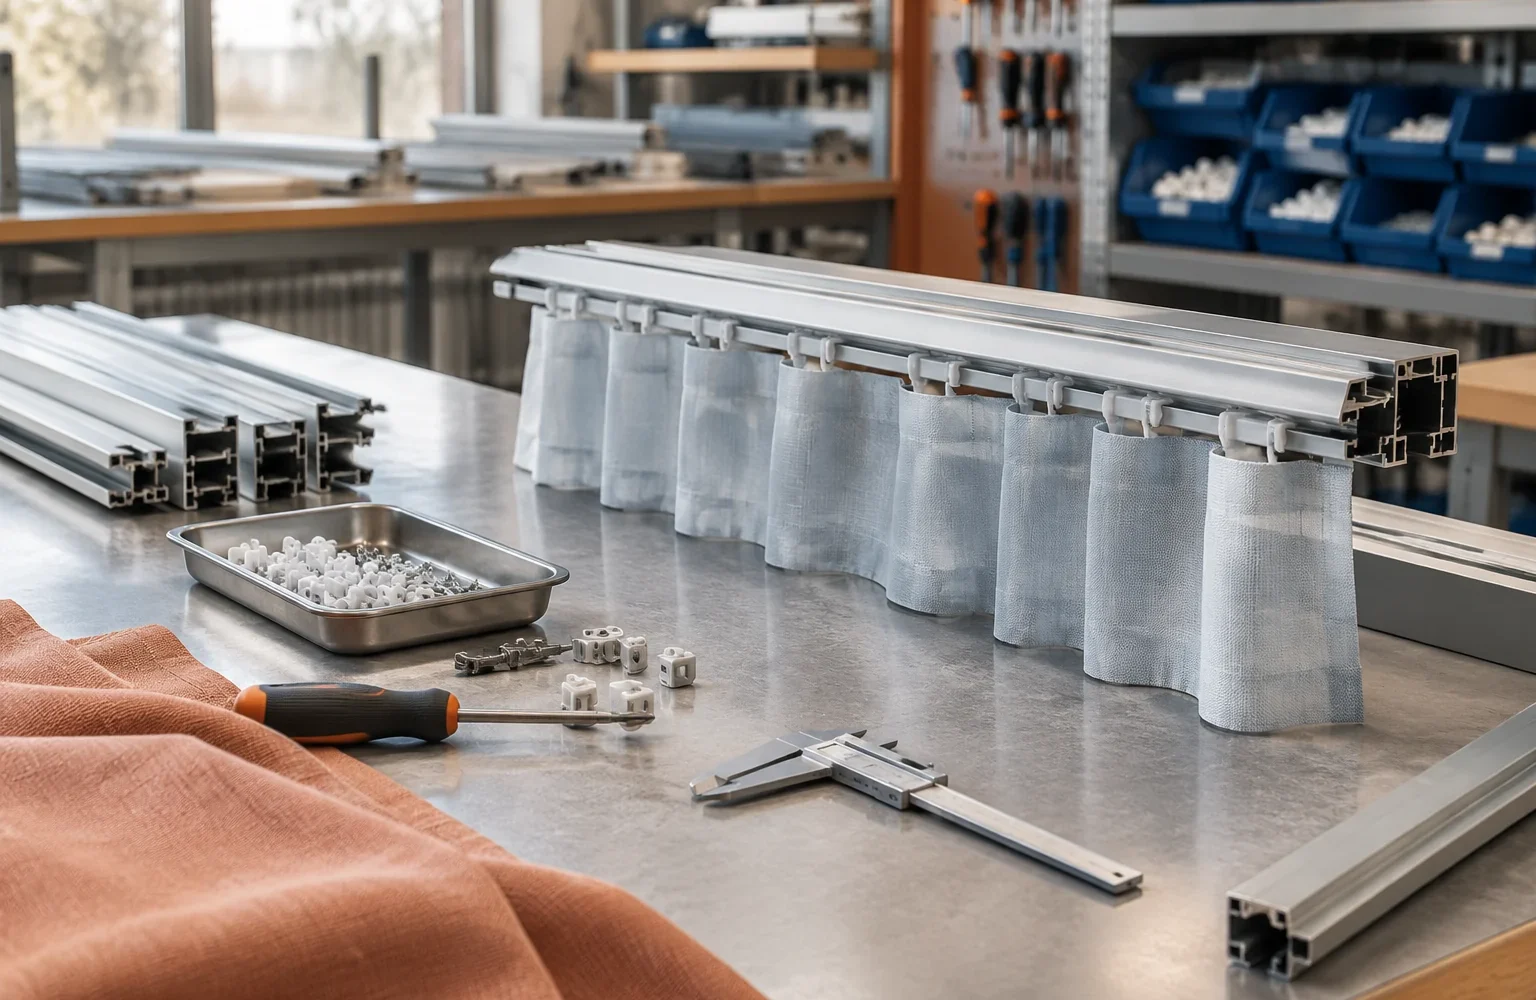
Сборка оконной системы заканчивается не в момент соединения профиля и установки фурнитуры. Именно после сборочных операций становится видно, насколько корректно взаимодействуют отдельные элементы: профильные части, соединители, подвижные узлы и элементы управления. Ошибка одного компонента может проявиться не сразу, а только при движении, фиксации или длительной эксплуатации.
Контроль после сборки нужен не для поиска одного универсального дефекта, а для подтверждения логики работы всей системы. Проверяется соответствие компонентов, свободный ход механизмов, качество соединений и повторяемость результата между изделиями одной партии.
Какие элементы проверяют после соединения профиля и механизмов
Первый этап контроля — проверка комплектации и совместимости. Профиль, соединительные элементы, направляющие и подвижные детали должны относиться к одной системе или иметь подтверждённую совместимость. Внешне похожие детали могут отличаться рабочей геометрией, способом крепления или условиями применения.
При осмотре оценивают состояние профиля после сборки: нет ли повреждений поверхности, следов неправильного соединения или смещения элементов. Затем проверяют установленные механизмы — их положение, фиксацию и взаимодействие с ответными частями.
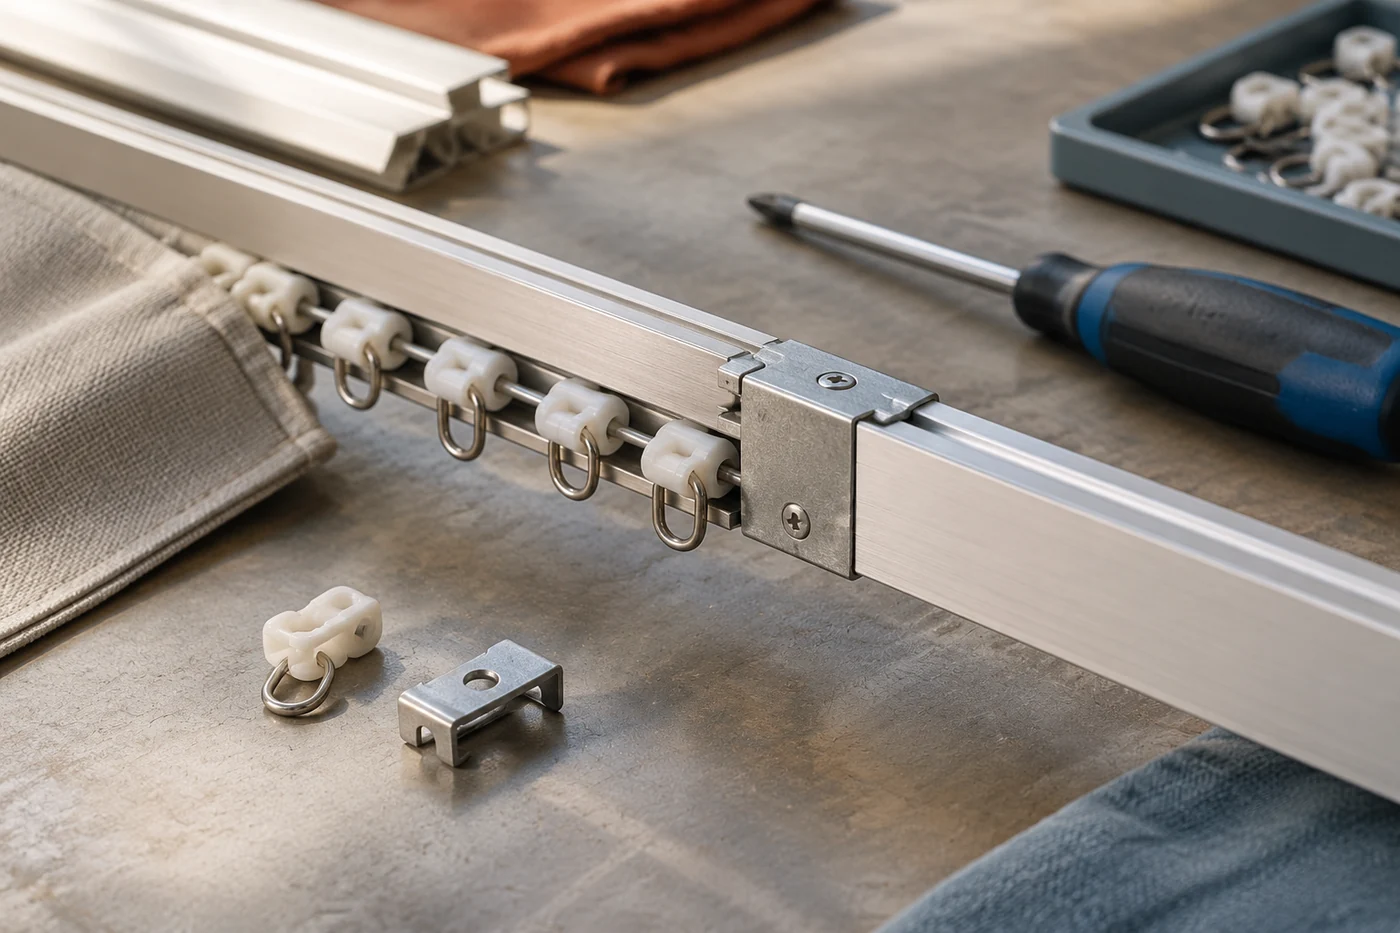
Для карнизных и оконных систем важна не только установка отдельной детали, а согласованная работа узлов. Профиль, бегунки, стопоры, соединители и крепёж образуют единую конструкцию, поэтому параметры конкретной модели необходимо сверять с технической документацией производителя.
Инженерная заметка. Если механизм работает с переменным усилием, не стоит сразу менять все настройки сборки. Причина может находиться в разных местах: от несоответствия компонентов до положения направляющей или особенностей материала. Диагностика начинается с последовательной проверки каждого узла.
Последовательность операционного контроля после сборки
Правильная проверка строится по этапам. Сначала контролируют то, что можно оценить без движения, затем переходят к функциональным операциям.
- Сверяют состав системы с рабочей документацией и комплектом деталей.
- Осматривают места соединения профилей и установки крепёжных элементов.
- Проверяют свободное перемещение подвижных частей без резких остановок и посторонних признаков работы.
- Оценивают фиксацию крайних положений и работу ограничителей, если они предусмотрены конструкцией.
- Записывают результаты контроля для последующего анализа повторяющихся отклонений.
Такая последовательность позволяет отделить проблему выбора компонента от ошибки сборки. Если внешний осмотр проходит нормально, но механизм работает нестабильно, причина чаще находится в сопряжении деталей или их положении относительно друг друга.
Как выявить несоответствие компонентов внутри одной системы
Несовместимость деталей не всегда заметна сразу. Иногда все элементы устанавливаются физически, но рабочие характеристики системы отличаются от ожидаемых. Например, соединительный элемент может подходить по размеру, но создавать дополнительное сопротивление при движении.
Для выявления таких ситуаций используют несколько способов проверки. Первый — сравнение с контрольным образцом или эталонной сборкой. Второй — анализ повторяемости: если одинаковые изделия из одной партии показывают разные результаты, необходимо искать различие в комплектующих или процессе монтажа.
Также важно учитывать характеристики материалов. В оконных и текстильных системах разные профили, покрытия и полотна имеют собственное поведение. Технические характеристики материалов должны рассматриваться отдельно, а не заменяться одним показателем. Например, свойства ткани, используемой в оконном оформлении, зависят от состава и конструкции, поэтому одинаковая визуальная плотность не означает одинаковую работу в системе.
Признаки проблемы монтажа или сборки
После сборки оператор обычно сталкивается не с причиной, а с проявлением отклонения. Поэтому важно связывать наблюдаемый признак с несколькими возможными гипотезами.
| Признак | Возможные причины | Что проверить |
|---|---|---|
| Неравномерное движение механизма | Несовпадение деталей, положение направляющих, особенности сборки | Свободный ход элементов и правильность соединений |
| Люфт или слабая фиксация | Неподходящий крепёж, неполное соединение, износ детали | Посадку компонентов и соответствие документации |
| Повторяющийся дефект в партии | Системная ошибка процесса или комплектующих | Партию материалов, записи контроля и контрольный образец |
Главная ошибка при диагностике — менять несколько факторов одновременно. Если одновременно заменить деталь, изменить положение механизма и скорректировать сборку, становится невозможно понять, какая причина была основной.
Контроль материалов и соединений в оконных текстильных системах
Хотя механические элементы часто становятся главным объектом проверки, качество системы зависит и от материалов. В производстве штор и оконных решений важны не только профиль или механизм, но и взаимодействие с тканью, креплениями и элементами управления.
Например, при изготовлении текстильных изделий необходимо контролировать качество швов и поведение материала после обработки. Стягивание шва может быть связано не с одной настройкой оборудования, а с сочетанием натяжения, подачи слоёв и особенностей структуры ткани. Поэтому проверка должна искать причину, а не просто менять параметры.
Для рулонных, раздвижных и других систем также важно учитывать технические характеристики ткани: состав, конструкцию и назначение. Материалы с разными свойствами требуют разных условий обработки и контроля.
Какие результаты проверки нужно сохранять
Запись результатов контроля помогает превратить проверку из разовой операции в инструмент управления качеством. В журнале или электронной системе обычно фиксируют идентификатор изделия или партии, дату проверки, выявленные отклонения и принятое решение.
Особенно полезны данные о повторяющихся проблемах. Если одинаковое отклонение появляется несколько раз, записи помогают определить, связано ли оно с материалом, комплектующими или операцией сборки.
В производственной среде такие данные могут использоваться для анализа качества и поиска причин простоев или возвратов. Однако сама аналитика не заменяет физическую проверку изделия: сначала необходимо получить достоверные результаты контроля на рабочем месте.
Почему финальная проверка должна быть частью процесса
Контроль после сборки — это не последняя формальность перед передачей изделия, а этап подтверждения того, что система работает как единый механизм. Совместимость компонентов, правильность соединений и стабильность движения проверяются вместе, потому что дефект одного элемента часто проявляется через работу другого.
Чёткая последовательность контроля, использование контрольных образцов и сохранение результатов позволяют быстрее находить причины отклонений и поддерживать одинаковое качество готовых систем без поиска случайных решений.


