
Качество готового изделия формируется не на последнем этапе, когда штора уже упакована, а в цепочке последовательных операций. Ошибка, обнаруженная после пошива или установки комплектующих, обычно требует больше времени на исправление, чем отклонение, замеченное сразу после раскроя или подготовки деталей.
Операционный контроль строится вокруг простого принципа: проверять нужно там, где возникает риск изменения параметров и где результат ещё можно скорректировать без разборки большого количества последующих операций. Для производства штор и оконных систем это означает разделение входного, промежуточного и финального контроля.
Контрольные точки в производственном потоке
Первая задача — определить не количество проверок, а их назначение. Входной контроль отвечает за состояние материалов до запуска в работу: соответствие ткани, профилей, комплектующих и сопроводительной информации. Он не заменяет последующие проверки, потому что часть ошибок появляется уже во время обработки.
После раскроя контролируют подготовленные детали. На этом этапе проще выявить несоответствие направлению рисунка, ошибки комплектации, повреждение полотна или отклонения в подготовке элементов. Если такая проблема обнаружена после сборки, потребуется больше действий для поиска причины.
Следующая точка находится после операций, которые меняют форму или функциональность изделия. Для швейного процесса это может быть проверка качества строчки и поведения материала после соединения слоёв. Для карнизных и профильных систем — контроль соответствия элементов друг другу и правильности комплектации.
Инженерная заметка. Контроль эффективен, когда результат можно связать с конкретной операцией. Запись «обнаружен дефект» без указания участка процесса не помогает найти причину и повышает вероятность повторения ошибки.
Какие ошибки выгоднее находить до следующего этапа
Стоимость исправления растёт вместе с количеством выполненных операций. Необработанное полотно проще заменить или подготовить заново на этапе раскроя, чем после пошива, установки фурнитуры и упаковки.
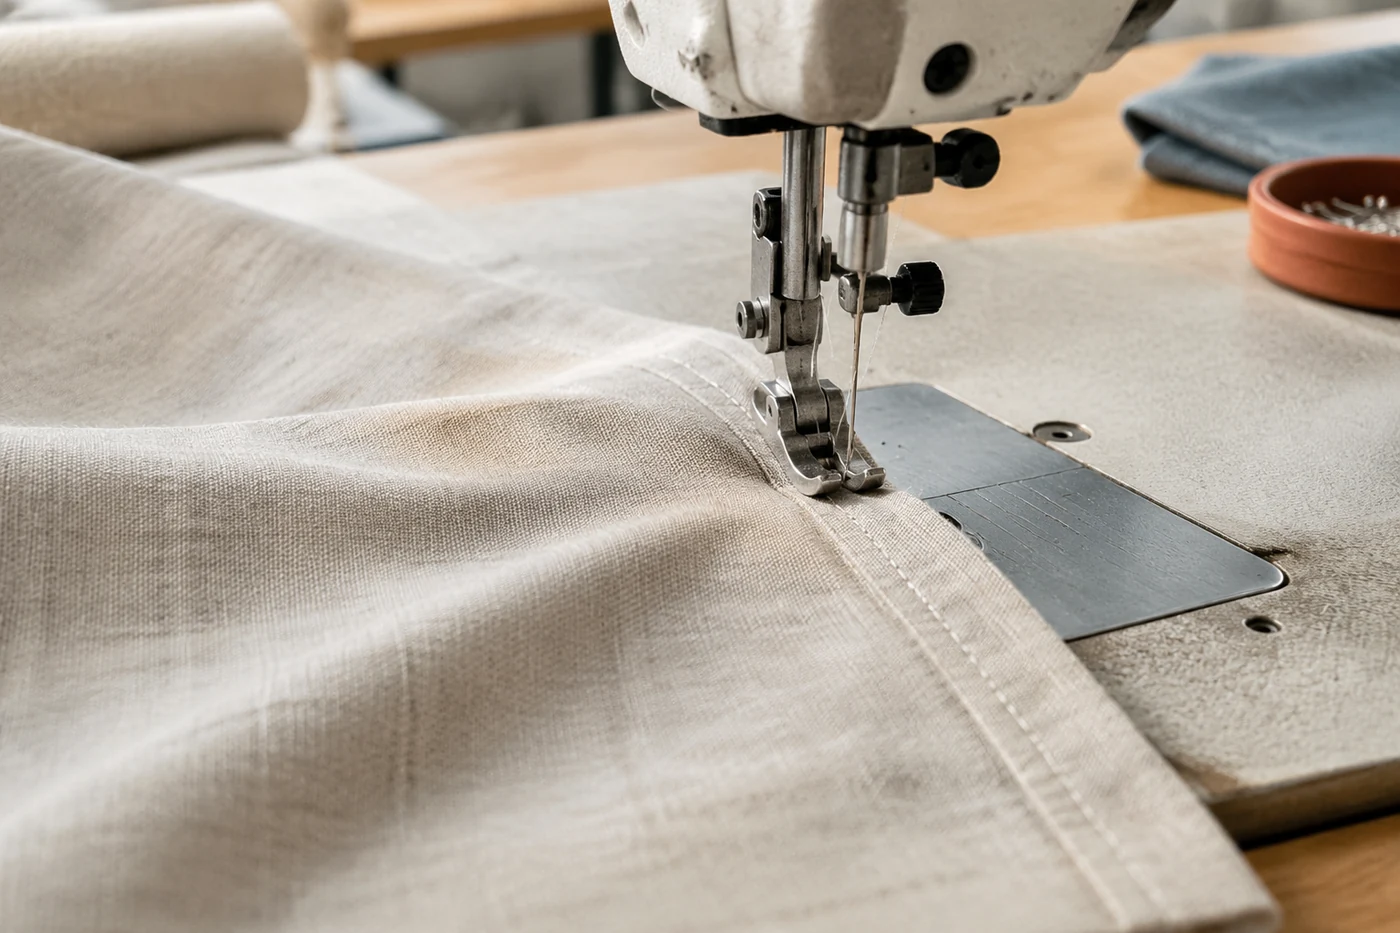
Для швейных операций важен принцип локальной диагностики. Например, стягивание шва может быть связано не с одной причиной, а с сочетанием факторов: натяжением нити, подачей слоёв материала, характеристиками ткани или взаимодействием иглы с полотном. Поэтому изменение одной настройки без проверки остальных условий не всегда приводит к устранению дефекта.
Для профилей и механизмов аналогично важно отделять ошибку комплектации от ошибки сборки. Несовместимые элементы могут выглядеть внешне похожими, но работать по-разному. Проверка на этапе подготовки деталей позволяет избежать ситуации, когда проблему обнаруживают уже в готовом изделии.
Как связать результат проверки с операцией
Полезная система контроля должна отвечать на три вопроса: что проверяли, где получили результат и кто или какая операция могла повлиять на него. Для этого применяют простые записи о партии материала, этапе обработки или результате проверки.
Такая связь нужна не для создания лишней документации, а для поиска повторяющихся причин. Если отклонение появляется только после определённой операции, внимание можно сосредоточить на условиях её выполнения, а не проверять весь производственный цикл заново.
При работе с тканями важно учитывать, что разные материалы имеют собственную структуру и назначение. Технические характеристики полотна, включая состав и конструкцию, должны проверяться по документации конкретного материала. Например, ткани blackout и screen решают разные задачи, поэтому одинаковый подход к их обработке может привести к ошибочным выводам.
| Этап | Что проверяют | Почему именно здесь |
|---|---|---|
| Перед раскроем | Материал, комплектность, состояние партии | Можно исключить запуск неподходящих компонентов |
| После раскроя | Подготовленные детали и соответствие заданию | Ошибку проще исправить до сборки |
| После соединения деталей | Качество швов, соединений, работы узлов | Выявляются последствия обработки |
| Перед упаковкой | Комплектность и внешний результат | Подтверждается готовность изделия к передаче |
Почему финальная проверка не заменяет промежуточную
Заключительный осмотр показывает состояние готового изделия, но не всегда раскрывает момент возникновения проблемы. Например, если нарушена последовательность обработки, внешний дефект может быть заметен, однако определить причину без данных предыдущих этапов будет сложнее.
Финальный контроль также не должен превращаться в единственный фильтр качества. Когда все отклонения попадают только на последний этап, увеличивается объём возвратов в производство и усложняется анализ причин.
Правильно организованный поток использует финальную проверку как подтверждение результата, а не как способ обнаружить все возможные ошибки. Её задача — убедиться, что изделие соответствует заданию после прохождения всех операций.
Как организовать проверку без привязки к конкретному предприятию
Универсальной схемы с одинаковыми точками контроля для всех производств нет. Количество этапов зависит от оборудования, ассортимента, сложности изделий и используемых материалов. Однако последовательность принятия решений остаётся похожей.
- Определить операции, после которых изменяется форма, размер или функциональность детали.
- Разместить проверку сразу после этих операций, пока возможное исправление остаётся локальным.
- Фиксировать результат так, чтобы его можно было связать с материалом и этапом обработки.
- Использовать повторяющиеся отклонения для поиска причины, а не только для подсчёта брака.
При этом измерительные параметры и допустимые значения нельзя переносить между разными моделями оборудования или материалами без проверки. Размеры, нагрузки и режимы обработки должны соответствовать технической документации конкретной системы.
Какие данные помогают улучшать процесс
Сбор информации о проверках полезен, если данные используются для анализа. Учёт повторяющихся дефектов, задержек и причин возврата помогает увидеть слабые места потока. Производственная аналитика может использовать такие сведения для поиска закономерностей, но сама по себе не заменяет технологическую проверку.
Главная ценность операционного контроля заключается в раннем обнаружении отклонений. Когда результат каждой проверки связан с конкретным этапом, производство получает возможность не только находить дефекты, но и понимать, почему они возникают.
Такой подход делает контроль частью процесса изготовления: раскрой, обработка, сборка и упаковка становятся последовательностью управляемых операций, а не набором разрозненных действий.


