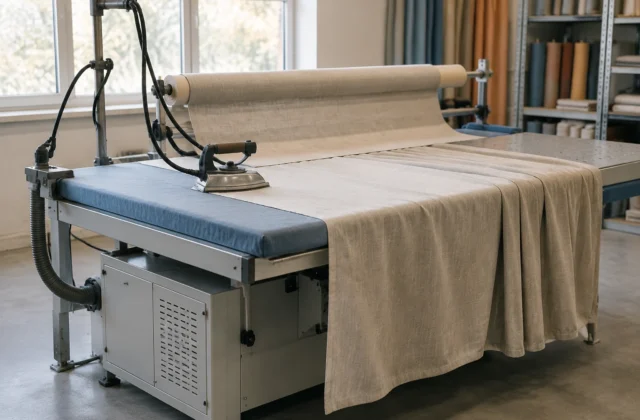
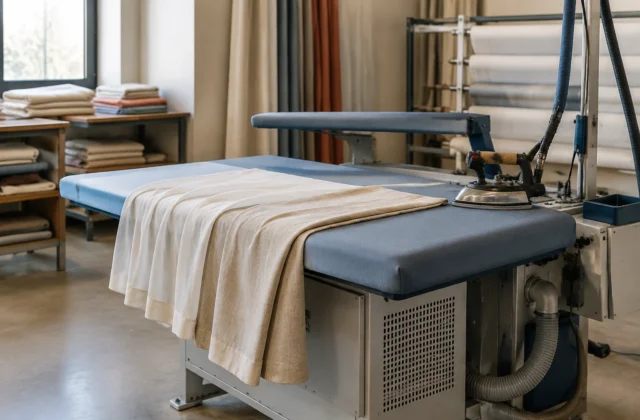
Финишная обработка определяет, каким будет внешний вид готовой шторы после изготовления. Даже правильно выполненный крой и аккуратная строчка могут выглядеть хуже, если полотно неправильно обработано на заключительном этапе. Отпаривание решает несколько задач одновременно: помогает снять технологические напряжения ткани, расправить складки после хранения и перемещения, привести изделие к требуемой форме.
При этом оператор работает не только с паром. На результат влияет сочетание нескольких факторов: способ удержания ткани, направление движения инструмента, состояние рабочей поверхности, возможность отвода влаги и способность материала сохранять форму после охлаждения. Поэтому операция строится как последовательность контролируемых воздействий, а не как равномерное прогревание всей площади.
Подготовка изделия перед отпариванием
Перед началом обработки оператор оценивает состояние шторы. Полотно должно быть размещено без лишнего натяжения, а видимые дефекты изготовления не должны приниматься за последствия отпаривания. Если на ткани уже есть перекос, неравномерная сборка или следы неправильного хранения, пар не всегда способен устранить причину.
На этом этапе проверяют:
- соответствие положения полотна рабочей зоне и отсутствие случайных заломов;
- расположение швов, складок и декоративных элементов;
- тип материала и особенности его реакции на влажно-тепловое воздействие;
- необходимость применения вакуума, поддува или обычной паровой обработки в зависимости от оборудования.
Оператору важно понимать, что разные ткани по-разному воспринимают влагу и тепло. Плотные материалы могут требовать иного подхода, чем лёгкие полотна с тонкой структурой. Конкретные параметры обработки определяют по техническим данным материала и оборудования, а не по одному универсальному режиму.
Последовательность движения при обработке полотна
Основной принцип отпаривания — последовательное снятие напряжений от одной зоны к другой. Хаотичные движения инструмента могут привести к тому, что часть полотна уже изменила форму, а соседний участок ещё сохраняет прежнее состояние. В результате появляется неоднородность поверхности.
Обычно оператор начинает с подготовки крупных участков изделия, постепенно переходя к зонам, где форма особенно заметна: краям, местам соединений, складкам и участкам возле швов. Направление движения выбирают так, чтобы не создавать новые растяжения ткани.
При работе важно контролировать положение полотна. Изделие не должно свободно провисать так, чтобы собственный вес формировал новые складки. С другой стороны, чрезмерное натяжение способно изменить геометрию швов и элементов сборки.
Инженерная заметка. Пар воздействует не только на внешний слой ткани. Влага и тепло временно меняют состояние волокон, а окончательная форма закрепляется после частичного охлаждения. Поэтому оценивать результат сразу после прохода инструмента недостаточно: оператор учитывает, как материал ведёт себя после стабилизации.
Как оборудование влияет на результат операции
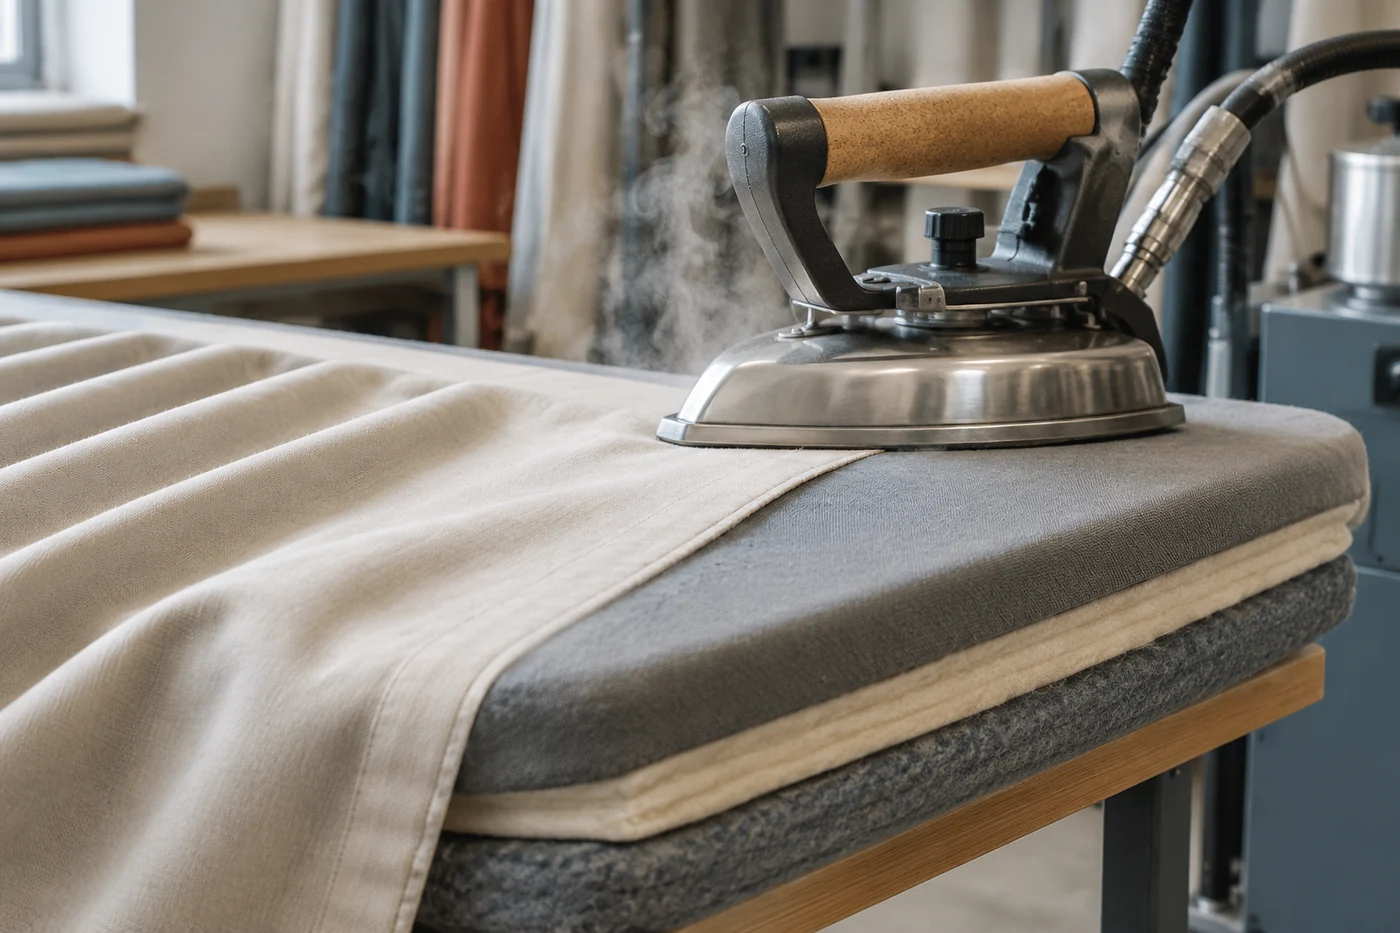
Ручная паровая обработка зависит от всей рабочей системы. Паровой утюг или другое устройство подачи пара создаёт воздействие на материал, а стол определяет условия контакта с изделием. В профессиональных системах могут использоваться вакуум и поддув: первый помогает фиксировать положение ткани и удалять влагу, второй создаёт воздушную прослойку для более мягкой работы с некоторыми материалами.
Конструкция рабочего покрытия также влияет на процесс. Поверхность должна обеспечивать стабильный контакт без лишнего сопротивления, а система отвода конденсата помогает поддерживать предсказуемое состояние рабочей зоны. В оборудовании для влажно-тепловой обработки эти элементы работают вместе, поэтому качество результата нельзя связывать только с самим паром.
Как отмечается в документации VEIT по гладильным столам с вакуумом и поддувом, такие системы объединяют рабочую поверхность, подачу пара и дополнительные функции воздействия на материал, а выбор режима зависит от состава, отделки и конструкции ткани.
Контроль положения ткани во время работы
Оператор постоянно корректирует положение изделия. Это особенно важно при обработке больших полотен, где даже небольшое смещение может изменить направление складок или линию низа.
Контроль включает наблюдение за несколькими признаками:
- равномерностью расправления поверхности после прохода инструмента;
- сохранением направления швов и декоративных элементов;
- отсутствием новых волн и локального растяжения;
- изменением внешнего вида ткани после выхода из зоны воздействия.
Если отдельный участок выглядит иначе, оператор сначала ищет причину: особенности материала, расположение слоёв, напряжение в шве или неправильное положение полотна. Повторное воздействие без анализа может только скрыть симптом на короткое время.
Почему порядок воздействия важнее количества пара
Распространённая ошибка в финишных операциях — попытка компенсировать недостаток контроля увеличением интенсивности воздействия. Однако избыток пара не заменяет правильной последовательности действий.
Материал имеет собственную структуру: волокна, переплетение, обработку поверхности и внутренние напряжения после изготовления. Если оператор сначала деформирует участок, а затем пытается исправить его повторным воздействием, количество операций растёт, а стабильность результата снижается.
Похожий принцип используется при диагностике проблем со швами: изменение одного фактора без проверки причины часто не даёт понятного результата. Например, стягивание может быть связано с натяжением нитей, подачей слоёв или взаимодействием иглы с материалом, поэтому сначала определяют источник проблемы.
Признаки завершения операции
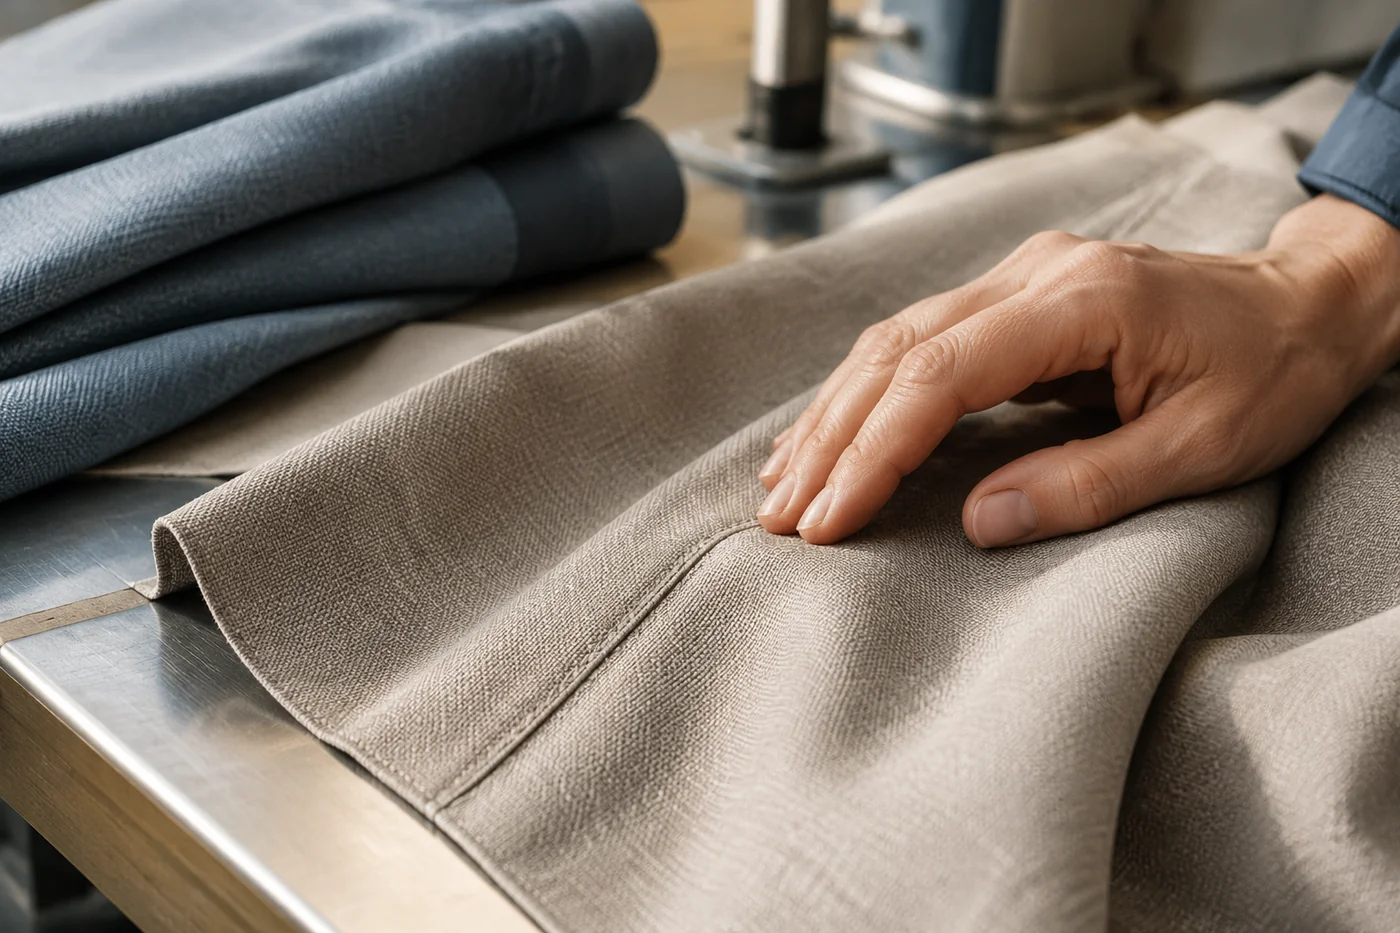
Готовность шторы после отпаривания оценивают не по времени обработки, а по состоянию изделия. Оператор проверяет внешний вид и поведение материала после завершения воздействия.
Основные признаки завершения:
- поверхность полотна выглядит равномерной без случайных заломов;
- складки и конструктивные элементы сохраняют предусмотренную форму;
- нет заметных следов избыточного натяжения или локального изменения структуры;
- после охлаждения изделие сохраняет полученный вид.
Если результат нестабилен, причина может находиться не в самом этапе отпаривания, а раньше — в подготовке материала, сборке изделия или выборе способа обработки.
Ограничения операции и роль квалификации оператора
Отпаривание остаётся технологической операцией с ограничениями. Оно не исправляет все производственные ошибки и не заменяет точность предыдущих этапов. Нельзя заранее задать одинаковые параметры для всех тканей: состав, плотность, отделка и конструкция изделия меняют реакцию материала.
Квалификация оператора заключается не только в умении пользоваться паровым оборудованием. Важнее способность видеть связь между причиной и результатом: понимать, почему возникла складка, где изменилось положение ткани и какое воздействие действительно необходимо.
Правильно организованная последовательность делает финиш предсказуемым: сначала оценивается изделие, затем выбирается способ воздействия, после этого контролируется изменение формы и только в конце принимается решение о готовности.